
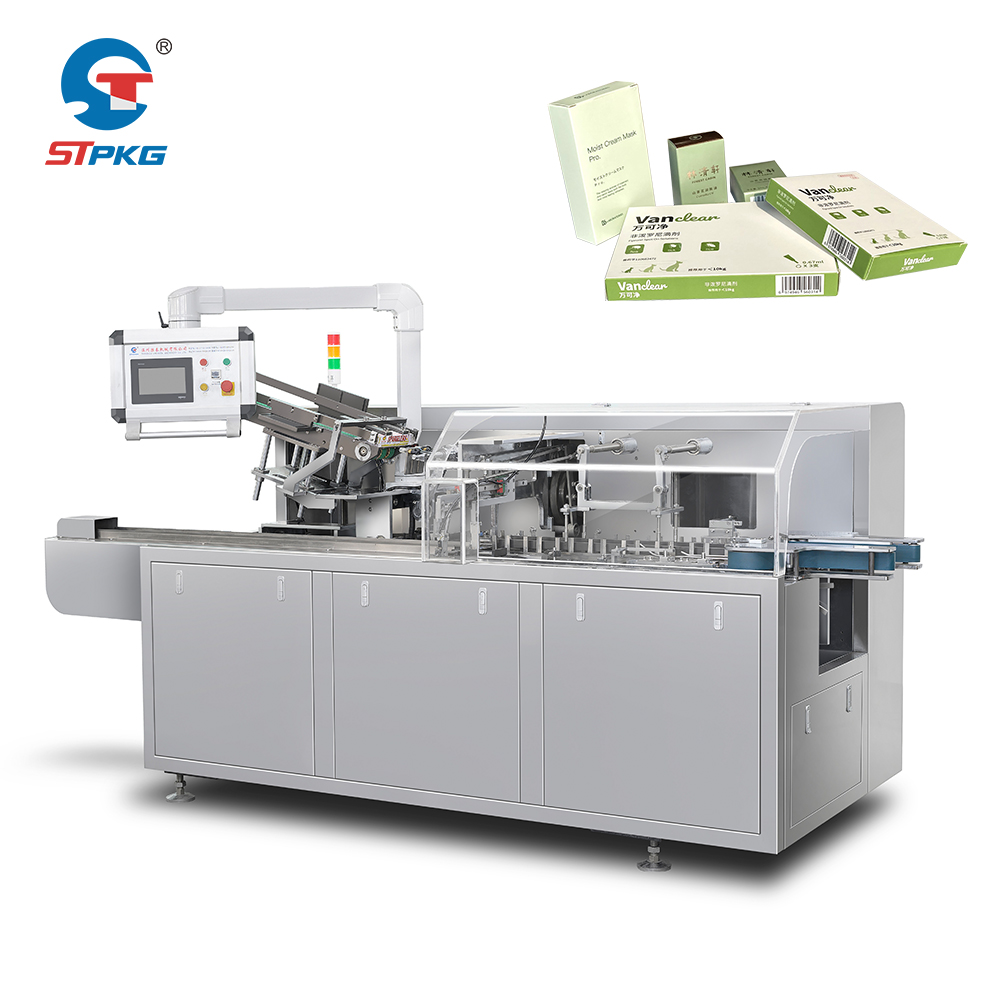
El cumplimiento de los requisitos para salas limpias es ineludible en la fabricación farmacéutica. Cualquiera máquina de envasado farmacéutico que opere en un entorno regulado debe cumplir estrictos estándares de Buenas Prácticas de Manufactura (GMP), diseñados para proteger la integridad del producto y la seguridad del paciente. Estos estándares dictan no solo las capacidades mecánicas de la máquina, sino también sus materiales, su filosofía de diseño, sus sistemas de control y sus protocolos de interacción con el entorno.
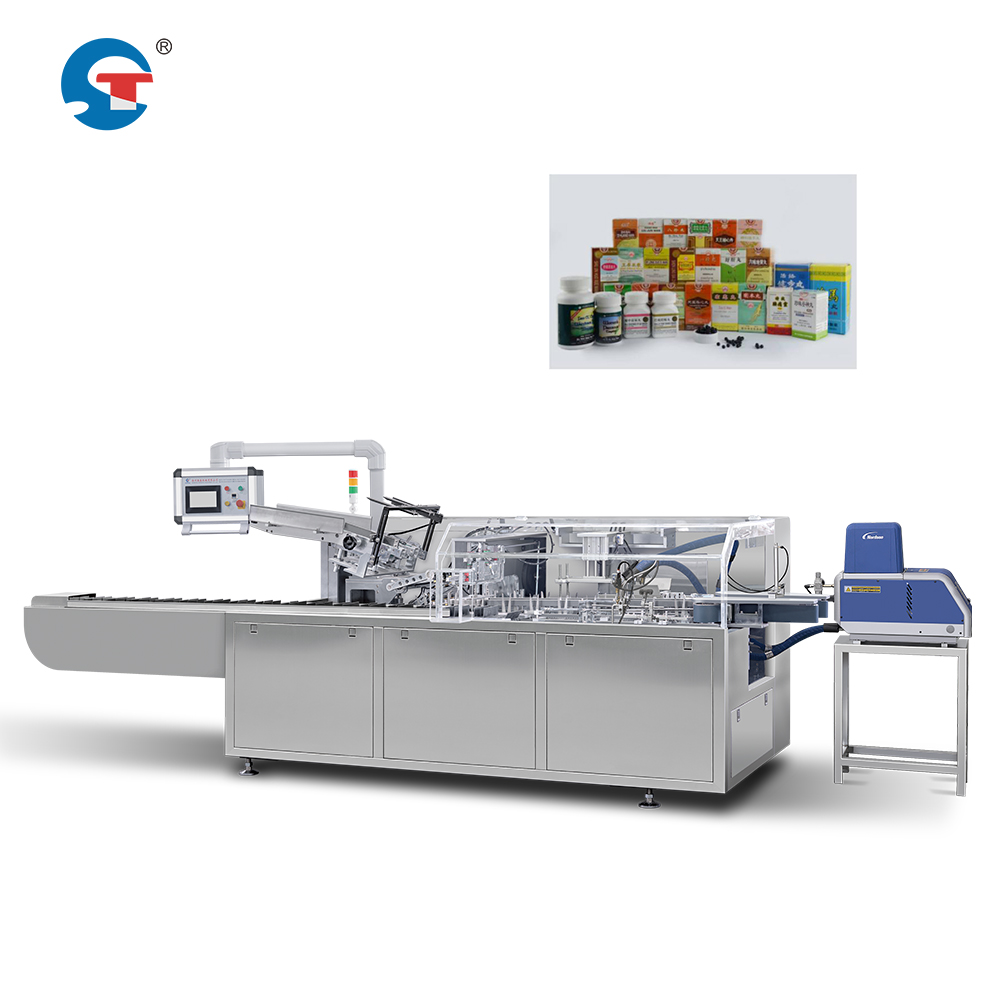
El marco regulatorio aplicable a la automatización del empaquetado en blíster y al cartoneo, así como a la automatización general del empaquetado farmacéutico, se ha vuelto progresivamente más riguroso en América del Norte, Europa y la región Asia-Pacífico. Comprender qué clasificación de sala limpia requiere su operación, y cómo debe adaptarse su equipo a dicho entorno, constituye la base para evitar infracciones regulatorias costosas e interrupciones en la producción.
Clasificación de salas limpias y requisitos de ubicación del equipo
Normas ISO para salas limpias en operaciones de cartoneo
Las instalaciones de fabricación farmacéutica suelen operar en salas limpias de Clase ISO 7 (anteriormente Clase 100 000) o Clase ISO 8 (anteriormente Clase 10 000) para operaciones de empaque secundario, como el encajonado automático de blísteres. La clasificación hace referencia al número máximo de partículas en suspensión por metro cúbico. La Clase 7 permite hasta 3 520 000 partículas (de 0,5 micrómetros o mayores) por metro cúbico, mientras que la Clase 8 permite hasta 35 200 000. Su clasificación específica depende del tipo de producto, de la etapa de fabricación y de la jurisdicción regulatoria aplicable. Los equipos de embalaje de cajas a alta velocidad para productos estériles o de alto riesgo suelen requerir condiciones más estrictas de Clase 7.
El máquina de envasado farmacéutico el propio equipo debe estar posicionado y diseñado para mantener estos estándares de calidad del aire. Esto significa que las superficies externas de la máquina, los puntos de contacto y su volumen operativo no deben desprender partículas, emitir gases volátiles ni introducir contaminación en el entorno controlado. Un equipo mal diseñado o no conforme puede comprometer toda la clasificación de la sala limpia, haciendo que el espacio sea inadecuado para la producción y obligando a realizar correcciones costosas.
Especificaciones de materiales y superficies
El equipo de embalaje en caja a alta velocidad debe utilizar materiales que resistan la generación de partículas y faciliten su limpieza fácil. El acero inoxidable (especialmente la aleación 316L) es el estándar industrial para superficies externas y componentes que entran en contacto con el producto. Todas las superficies expuestas deben ser lisas, no corrosivas y libres de grietas, intersticios o zonas rugosas que retengan polvo o biopelículas bacterianas. El equipo de automatización para embalaje farmacéutico no debe contener materiales porosos, hierro sin pintar ni recubrimientos convencionales que se degraden en el entorno de sala limpia.
Los componentes plásticos, cuando se utilicen, deben ser de grado farmacéutico y estar aprobados para entornos de sala limpia. Las juntas, empaques y tuberías internas deben cumplir con las normas de la FDA o de la Farmacopea Europea. Las uniones, sujetadores y entradas de cables requieren accesorios estancos especializados para evitar la liberación de micro-partículas y la entrada de contaminantes durante el funcionamiento.
Control ambiental e interfaz del operador
Integración del sistema HVAC y compatibilidad con el flujo de aire
Una máquina farmacéutica de embalaje en caja debe integrarse perfectamente con el sistema de calefacción, ventilación y aire acondicionado (HVAC) de la instalación. La generación de calor de la máquina, el desplazamiento de aire y las corrientes de escape no deben alterar el diferencial de presión positiva de la sala limpia ni los patrones de flujo laminar del aire. Los sistemas automáticos de embalaje en caja de blísteres suelen generar una cantidad considerable de calor procedente de los accionamientos de motores, los sistemas neumáticos y los puntos de fricción. Este calor debe gestionarse sin provocar turbulencias locales ni zonas muertas donde se acumulen partículas.
El equipo debe permitir una limpieza y desinfección eficaces sin dañar componentes críticos. Las soluciones de desinfección utilizadas en entornos automatizados de empaque farmacéutico suelen ser vapor de peróxido de hidrógeno, alcohol isopropílico o agentes a base de cloro. Los materiales y juntas de la máquina deben ser químicamente compatibles con estos agentes. Las vías de drenaje, las conexiones de servicios auxiliares y las canalizaciones de cables deben diseñarse para evitar la acumulación de líquidos desinfectantes.
Interacción del personal y control de acceso
El equipo de embalaje en caja de alta velocidad debe minimizar la necesidad de intervención frecuente del operador dentro de la sala limpia. Todas las interfaces de control, los puntos de carga de materiales y los botones de parada de emergencia deben ser accesibles desde el área de personal de la sala limpia o detrás de una barrera transparente para reducir la frecuencia de ingresos del personal. Cuando los operadores deban interactuar con el equipo de automatización farmacéutica para el embalaje, los requisitos de vestimenta (trajes tipo "bunny suit", guantes, fundas para calzado) deben considerarse en el diseño físico de la máquina para evitar enredos o transferencia de contaminación.
La máquina de cartoneo debe proporcionar retroalimentación visual y acústica clara mediante un sistema de control que mantenga la integridad de los datos y los registros de auditoría. Los controles electrónicos deben cumplir con los requisitos de la FDA 21 CFR Parte 11 para la validación farmacéutica, incluyendo documentación de validación del sistema, procedimientos de control de cambios y seguridad de los registros electrónicos.
Documentación, validación y verificación de cumplimiento
Cualificación de Diseño y Cualificación de Instalación
Toda máquina farmacéutica de embalaje en caja debe someterse a la Cualificación de Diseño (DQ) y a la Cualificación de Instalación (IQ) antes de su uso en producción. La fase DQ confirma que el diseño del equipo cumple con todas las especificaciones de las Buenas Prácticas de Manufactura (GMP) y operativas. La documentación de la máquina automática de embalaje en caja para blísteres debe incluir certificaciones de materiales, planos de diseño, análisis de flujo de aire, datos sobre desprendimiento de partículas y resultados de ensayos de compatibilidad con salas limpias. La IQ verifica que el equipo esté instalado correctamente, con todos los sistemas debidamente conectados, calibrados y funcionando según lo diseñado.
La Calificación Operativa (OQ) sigue, evaluando la capacidad del equipo para realizar ciclos de embalaje en cajas sin generar productos fuera de especificación ni introducir contaminación. El sistema automatizado de empaque farmacéutico debe probarse en todo su rango operativo: variaciones de velocidad, distintos tamaños de producto y extremos de humedad, para confirmar un rendimiento constante bajo todas las condiciones aprobadas. La Calificación de Desempeño (PQ) implica ejecutar lotes reales de producción con productos validados y probados, para confirmar que la máquina embaladora mantiene la calidad del producto durante todo el ciclo de producción.
Cumplimiento Continuo y Gestión de Cambios
Una vez validado, el equipo de embalaje en caja a alta velocidad debe mantenerse conforme mediante mantenimiento rutinario, calibración, documentación del registro de limpieza y revalidación periódica. Cualquier modificación —actualizaciones de firmware, sustitución de piezas, cambios en los procedimientos de desinfección— activa un proceso de Control de Cambios para evaluar si es necesaria una revalidación. Los eventos de contaminación en salas limpias, los resultados de las pruebas de partículas y las investigaciones de fallos del equipo deben documentarse y ser rastreables.
El programa de mantenimiento de la máquina farmacéutica de cartoneo debe tener en cuenta el entorno de sala limpia. Los filtros deben sustituirse según un calendario supervisado y las piezas de repuesto deben ser compatibles con salas limpias. Los procedimientos de mantenimiento preventivo deben validarse para garantizar que las actividades de mantenimiento no introduzcan contaminación ni comprometan el estado de conformidad del equipo con los requisitos de sala limpia.
Preguntas frecuentes
¿Cuál es la diferencia entre salas limpias ISO Clase 7 e ISO Clase 8 para equipos de cartoneo?
La Clase ISO 7 permite 3 520 000 partículas por metro cúbico (de 0,5 micrómetros o mayores), mientras que la Clase ISO 8 permite 35 200 000. La Clase 7 es más estricta y normalmente se exige para productos de mayor riesgo o para la fabricación estéril. Esta clasificación determina los recuentos máximos permitidos de partículas en el aire y afecta directamente las especificaciones de embalaje automático en blíster y las medidas de control ambiental requeridas. El tipo de producto y los requisitos reglamentarios determinan qué clasificación debe mantener su instalación automatizada de empaque farmacéutico.
¿Puede funcionar una máquina industrial estándar de cartoneado en una sala limpia GMP?
No. Las máquinas industriales estándar no están diseñadas para ser compatibles con salas limpias. Una unidad de equipo de empaque de cajas de alta velocidad específicamente diseñada para uso farmacéutico debe construirse en acero inoxidable, contar con conectores sellados, materiales validados y procedimientos de limpieza compatibles con salas limpias. Una máquina farmacéutica de cartoneo debe someterse a los protocolos DQ, IQ, OQ y PQ, los cuales no pueden cumplir los equipos estándar. Las máquinas no conformes conllevan riesgos de contaminación del producto, incumplimiento normativo y retiros del mercado.
¿Con qué frecuencia debe volver a validarse una máquina farmacéutica de cartoneo?
La frecuencia de la revalidación depende de las directrices regulatorias, la antigüedad del equipo, el historial de mantenimiento y cualquier cambio realizado en el sistema. Por lo general, se considera estándar una revisión anual, mientras que la revalidación completa se activa tras reparaciones importantes, mantenimientos significativos, actualizaciones de software o cambios en el entorno de la sala limpia. Tras el traslado del equipo, períodos prolongados de inactividad o eventos de contaminación, puede ser necesaria una revalidación exhaustiva del sistema automático de empaque en blíster y embalaje en caja. El departamento de Aseguramiento de Calidad y el auditor regulatorio determinan el cronograma específico de revalidación para su operación de automatización de empaque farmacéutico.