
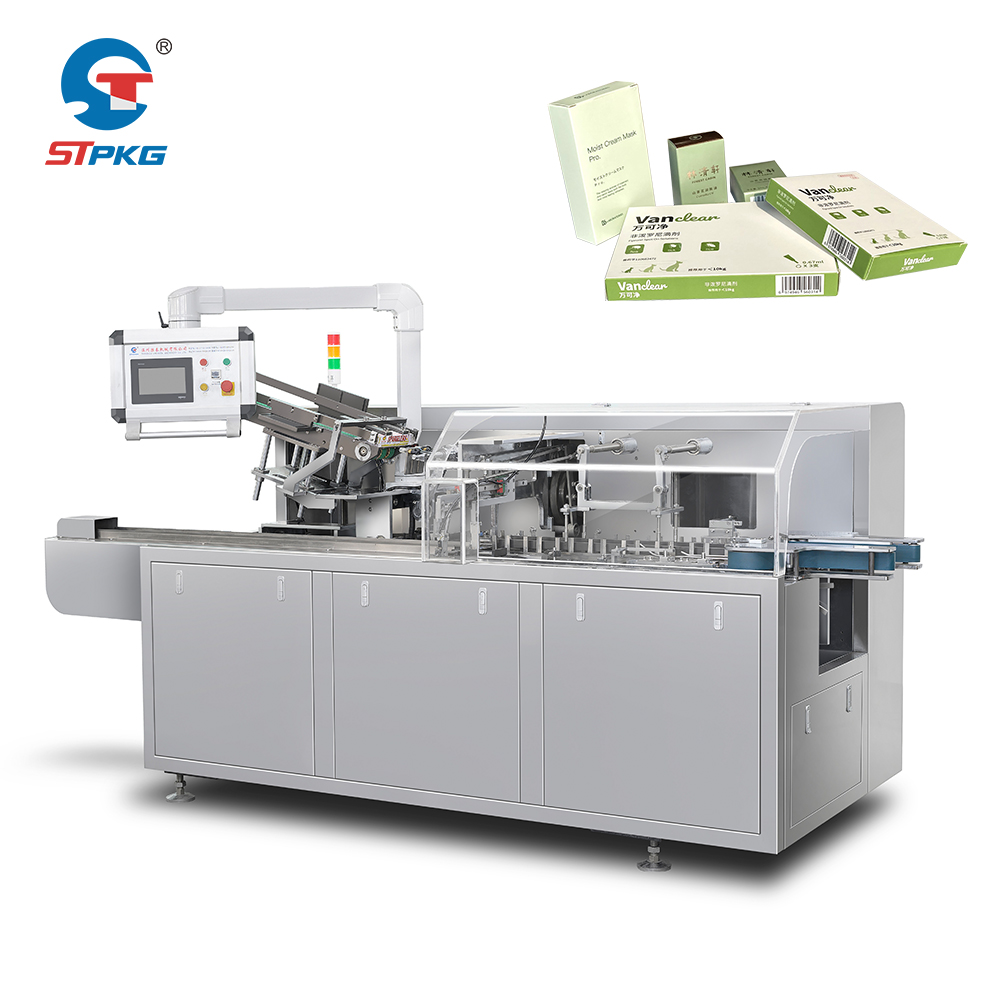
الامتثال لمتطلبات غرف النظافة يُعد شرطًا لا يمكن التنازل عنه في تصنيع الأدوية. وأي جهاز تغليف الأدوية يعمل في بيئة خاضعة للتنظيم يجب أن يستوفي معايير الممارسات الجيدة في التصنيع (GMP) الصارمة المصممة لحماية سلامة المنتج وسلامة المرضى. وتفرض هذه المعايير ليس فقط القدرات الميكانيكية للآلة، بل أيضًا مواد صنعها وفلسفة تصميمها وأنظمتها التحكمية وبروتوكولات تفاعلها مع البيئة.
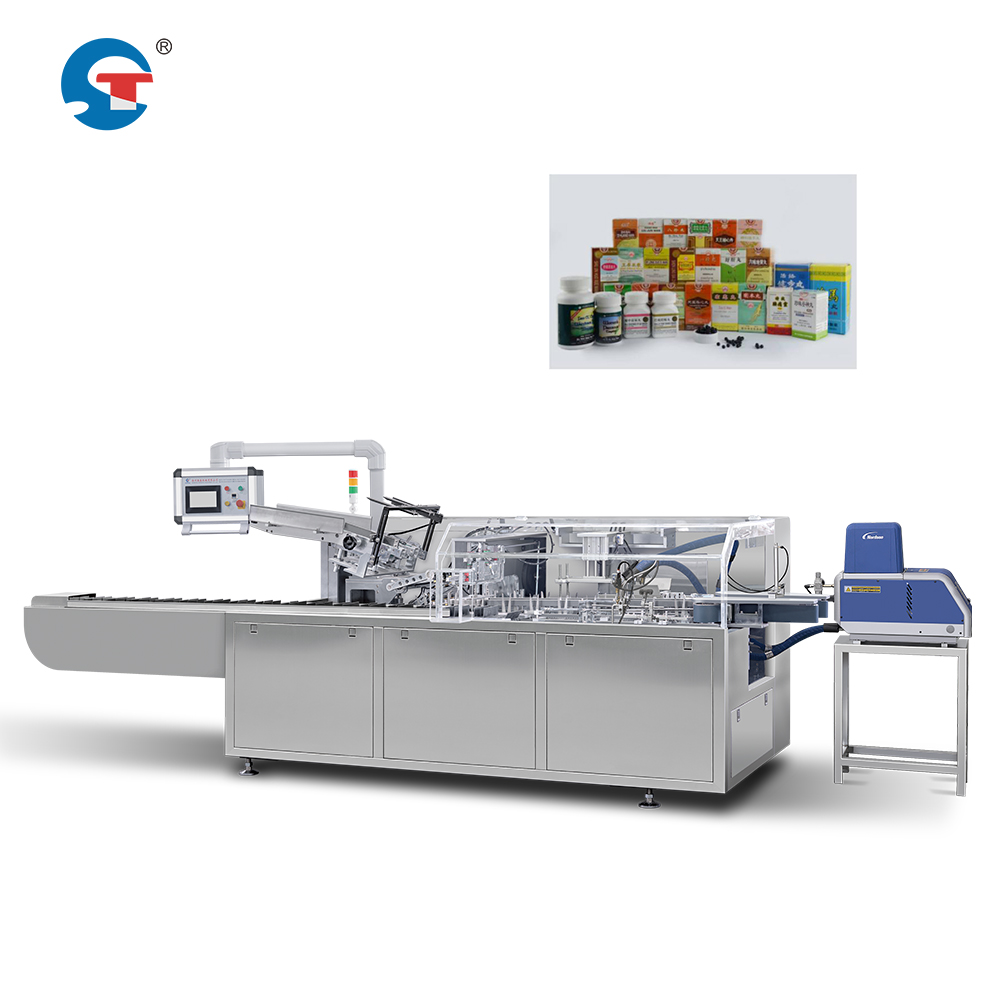
أصبحت المشهد التنظيمي الخاص بأتمتة تعبئة العلب الورقية المبطنة (Blister Pack) والتغليف الآلي العام للأدوية أكثر صرامةً على نحو متزايد في مناطق أمريكا الشمالية وأوروبا وآسيا والمحيط الهادئ. ولذلك، فإن فهم التصنيف المطلوب لغرفة النظافة التي تتطلبها عملياتك، وكيف يجب أن تتكيف معداتك مع تلك البيئة، يُشكّل الأساس لتفادي المخالفات التنظيمية المكلفة والانقطاعات الإنتاجية.
تصنيف غرف النظافة ومتطلبات وضع المعدات
معايير منظمة ISO الخاصة بغرف النظافة لعمليات التعبئة في العلب الورقية
تُشغِّل منشآت تصنيع الأدوية عادةً غرفًا نظيفةً تتوافق مع الفئة القياسية الدولية رقم ٧ (والتي كانت تُعرف سابقًا بالفئة ١٠٠٠٠٠) أو الفئة القياسية الدولية رقم ٨ (والتي كانت تُعرف سابقًا بالفئة ١٠٠٠٠) لعمليات التغليف الثانوي مثل تعبئة العلب الصلبة الآلية. وتشير هذه التصنيفات إلى أقصى عدد مسموح به من الجسيمات العالقة في الهواء لكل متر مكعب. فالفئة ٧ تسمح بحدٍّ أقصى قدره ٣٬٥٢٠٬٠٠٠ جسيم (بمقاس ٠٫٥ ميكرون أو أكبر) لكل متر مكعب، بينما تسمح الفئة ٨ بحدٍّ أقصى قدره ٣٥٬٢٠٠٬٠٠٠ جسيم. أما التصنيف المحدد المطلوب فيعتمد على نوع المنتج ومرحلة التصنيع والهيئة التنظيمية المختصة. وتتطلب معدات تعبئة الصناديق عالية السرعة المستخدمة في المنتجات المعقَّمة أو ذات الخطورة العالية عادةً ظروفًا أكثر صرامةً وفق الفئة ٧.
السوق جهاز تغليف الأدوية يجب أن يوضع الجهاز نفسه ويُصمَّم بحيث يحافظ على معايير جودة الهواء هذه. وهذا يعني أن الأسطح الخارجية للجهاز ونقاط التلامس والمنطقة التشغيلية له لا يجب أن تطلق جسيمات أو أبخرة أو تُدخل ملوثاتٍ إلى البيئة الخاضعة للرقابة. ويمكن لأي معداتٍ مصمَّمة تصميماً رديئاً أو غير متوافقة أن تُهدِّد التصنيف الكامل للغرفة النظيفة، ما يجعل المساحة غير صالحة للإنتاج ويجبر على إجراء عمليات إصلاح مكلفة.
مواصفات المواد والأسطح
يجب أن تستخدم معدات تعبئة الصناديق عالية السرعة موادًا مقاومة لتوليد الجسيمات وتسهّل عملية التنظيف بسهولة. وتُعتبر الفولاذ المقاوم للصدأ (وخاصة الدرجة ٣١٦ ل) المعيار الصناعي لمكونات الأسطح الخارجية ومكونات التلامس مع المنتج. ويجب أن تكون جميع الأسطح المكشوفة ناعمة وغير قابلة للتآكل وخالية من الشقوق أو التصدعات أو النقاط الخشنة التي قد تحبس الغبار أو الأغشية الحيوية البكتيرية. ولا يجوز أن تحتوي معدات أتمتة التعبئة الصيدلانية على مواد مسامية أو حديد غير مطلي أو طلاءات تقليدية تتحلل في بيئة غرف النظافة العالية.
ويجب أن تكون المكونات البلاستيكية، عند استخدامها، من الدرجة الصيدلانية المعتمدة لبيئات غرف النظافة العالية. ويجب أن تتوافق الحشوات والحلقات المانعة للتسرب وأنابيب التوصيل الداخلية مع معايير إدارة الأغذية والعقاقير (FDA) أو الدستور الأوروبي للأدوية. أما الوصلات والمسامير ومداخل الكابلات فتتطلب تركيبات محكمة مخصصة لمنع خروج الجسيمات المجهرية ودخول الملوثات أثناء التشغيل.
التحكم البيئي وواجهة المشغل
التكامل مع أنظمة التدفئة والتبريد والتكييف وهواء التهوية وتوافق تدفق الهواء
يجب أن تتكامل آلة تغليف الأدوية في علب بشكل سلس مع نظام التدفئة والتهوية وتكييف الهواء (HVAC) الخاص بالمنشأة. ولا يجوز أن تُخلّ حرارة الآلة الناتجة أو إزاحتها للهواء أو تيارات العادم بتوازن الضغط الموجب أو أنماط تدفق الهواء الطبقي في غرفة النظافة. وعادةً ما تولِّد أنظمة التغليف التلقائي للعبوات الفقاعية حرارةً كبيرةً من محركات القيادة والأنظمة الهوائية ونقاط الاحتكاك. ويجب إدارة هذه الحرارة دون إحداث اضطرابات محلية أو مناطق جامدة تتراكم فيها الجسيمات.
ويجب أن تسمح المعدات بالتنظيف والتطهير الفعّالين دون الإضرار بالمكونات الحيوية. وغالبًا ما تكون محاليل التطهير المستخدمة في بيئات أتمتة تغليف الأدوية هي بخار بيروكسيد الهيدروجين أو الكحول الإيزوبروبيلي أو العوامل القائمة على الكلور. ويجب أن تكون مواد الآلة وختمها متوافقة كيميائيًّا مع هذه العوامل. كما يجب تصميم مسارات التصريف ووصلات المرافق ومسارات الكابلات لمنع تجمّع سوائل التطهير.
التفاعل مع الموظفين والتحكم في الدخول
يجب أن تقلل معدات تعبئة الصناديق عالية السرعة من الحاجة إلى تدخل المشغلين داخل غرفة النظافة القصوى بشكل متكرر. ويجب أن تكون جميع واجهات التحكم ونقاط تحميل المواد وأزرار الإيقاف الطارئ قابلة للوصول من منطقة الموظفين داخل غرفة النظافة القصوى أو خلف حاجز شفاف لتقليل تكرار دخول الأشخاص. وعندما يتعيّن على المشغلين التعامل مع معدات أتمتة تغليف المستحضرات الصيدلانية، فيجب أخذ متطلبات الملابس (مثل البدلات الخاصة، والقفازات، وأغطية الأحذية) في الاعتبار عند التصميم المادي للجهاز لمنع التشابك أو انتقال التلوث.
يجب أن توفر آلة تغليف العلب إشارات مرئية وصوتية واضحة عبر نظام تحكم يحافظ على سلامة البيانات وسجلات التدقيق. ويجب أن تستوفي أنظمة التحكم الإلكترونية متطلبات إدارة الأغذية والأدوية الأمريكية (FDA) الواردة في البند ٢١ من اللائحة الاتحادية (CFR) الجزء ١١ الخاصة بالتحقق من صلاحية المستحضرات الصيدلانية، بما في ذلك توثيق التحقق من النظام وإجراءات التحكم في التغييرات وأمن السجلات الإلكترونية.
التوثيق والتحقق من الصلاحية والتأكد من الامتثال
تأهيل التصميم وتأهيل التركيب
يجب أن تخضع كل آلة تغليف أدوية في علب كرتونية لتأهيل التصميم (DQ) وتأهيل التركيب (IQ) قبل استخدامها في الإنتاج. ويُؤكِّد مرحلة تأهيل التصميم أن تصميم المعدات يتوافق مع جميع مواصفات ممارسات التصنيع الجيدة (GMP) والمواصفات التشغيلية. ويجب أن تتضمَّن وثائق آلة تغليف العلب الكرتونية الآلية شهادات المواد، ورسومات التصميم، وتحليل تدفق الهواء، وبيانات انفصال الجسيمات، ونتائج الاختبارات الخاصة بالتوافق مع غرف النظافة العالية. أما تأهيل التركيب فيتحقَّق من صحة تركيب المعدات، ومن اتصال جميع الأنظمة بشكل سليم، وضبطها وفق المواصفات، وعملها كما وُضِعَ التصميم لها.
يأتي مؤهل التشغيل (OQ) بعد ذلك، ويختبر قدرة المعدات على أداء دورات التعبئة في علب دون إنتاج منتجات خارج المواصفات أو إدخال تلوث. ويجب اختبار نظام أتمتة التعبئة الصيدلانية عبر نطاق تشغيله الكامل — أي تغيرات السرعة، وأحجام المنتجات المختلفة، وحالات الرطوبة القصوى — للتأكد من أدائه المتسق في جميع الظروف المعتمدة. أما مؤهل الأداء (PQ) فيشمل تشغيلات إنتاج فعلية باستخدام منتجات مُختَبَرة ومُوثَّقة للتحقق من أن آلة التعبئة في علب تحافظ على جودة المنتج طوال دورة الإنتاج.
الامتثال المستمر وإدارة التغيير
بعد التحقق من صحة معدات تعبئة الصناديق عالية السرعة، يجب أن تظل متوافقة مع المتطلبات من خلال الصيانة الروتينية، والمعايرة، وتوثيق سجلات التنظيف، وإعادة التحقق الدورية. ويُفعِّل أي تعديل — مثل تحديثات البرامج الثابتة، أو استبدال الأجزاء، أو تغيير إجراءات التعقيم — عملية التحكم في التغيير لتقييم ما إذا كانت إعادة التحقق ضرورية. ويجب توثيق أحداث التلوث في غرف النظافة العالية، ونتائج اختبار الجسيمات، وتحقيقات فشل المعدات بحيث تكون قابلة للتتبع.
يجب أن يراعي جدول صيانة آلة تغليف الأدوية بيئة غرفة النظافة العالية. ويجب تغيير الفلاتر وفق جدول مراقب، ويجب أن تكون قطع الغيار متوافقة مع متطلبات غرف النظافة العالية. ويجب التحقق من صحة إجراءات الصيانة الوقائية لضمان ألا تؤدي أنشطة الصيانة إلى إدخال ملوثات أو المساس بحالة توافق المعدات مع متطلبات غرف النظافة العالية.
الأسئلة الشائعة
ما الفرق بين غرف النظافة العالية من الفئة ISO 7 وغرف النظافة العالية من الفئة ISO 8 لمعدات التغليف؟
تصنّف الفئة القياسية الدولية رقم ٧ ما يصل إلى ٣٬٥٢٠٬٠٠٠ جسيم لكل متر مكعب (بمقاس ٠٫٥ ميكرون أو أكبر)، بينما تسمح الفئة القياسية الدولية رقم ٨ بـ ٣٥٬٢٠٠٬٠٠٠ جسيم. وتُعد الفئة رقم ٧ أكثر صرامةً، وغالبًا ما تُشترط في منتجات تحمل مخاطر أعلى أو في عمليات التصنيع المعقَّمة. ويحدّد هذا التصنيف أقصى عدد مسموح به من الجسيمات في الهواء، ويؤثر مباشرةً على مواصفات تغليف العلب البلاستيكية الآلي (Blister Pack) وضوابط البيئة المطلوبة. وتحدد نوعية منتجك والمتطلبات التنظيمية المفروضة عليك الفئة التي يجب أن يلتزم بها منشأة أتمتة تغليف الأدوية لديك.
هل يمكن لآلة تغليف علب صناعية قياسية التشغيل داخل غرفة نظيفة تتوافق مع معايير التصنيع الجيد (GMP)؟
لا. لم تُصمَّم الآلات الصناعية القياسية لتكون متوافقة مع غرف النظافة. ويجب أن تتكوَّن وحدة تغليف الصناديق عالية السرعة، المصمَّمة خصوصًا للاستخدام الصيدلاني، من الفولاذ المقاوم للصدأ، وأن تضمَّ موصلات مغلقة، ومواد خاضعة للتحقق منها، وإجراءات تنظيف متوافقة مع غرف النظافة. كما يجب أن تخضع آلة تغليف العلب الصيدلانية لبروتوكولات التقييم التصميمي (DQ) والتركيب المؤكَّد (IQ) والتشغيل المؤكَّد (OQ) والأداء المؤكَّد (PQ)، وهي بروتوكولات لا يمكن للآلات القياسية تلبيتها. وتعرِّض الآلات غير المطابِقة المنتج للتلوث، وتؤدي إلى عدم الامتثال التنظيمي، واستدعاء المنتجات.
ما مدى تكرار إعادة التحقق من صلاحية آلة تغليف العلب الصيدلانية؟
تتوقف تكرار عملية إعادة التحقق من الصلاحية على الإرشادات التنظيمية، وعمر المعدات، وتاريخ الصيانة، وأي تغييرات تطرأ على النظام. وعادةً ما يُعتبر الاستعراض السنوي معياراً أساسياً، بينما تُفعَّل إعادة التحقق الكاملة من الصلاحية عند إجراء إصلاحات كبرى أو صيانة جوهرية أو تحديثات برمجية أو تغيّرات في بيئة غرفة النظافة العالية. وقد تتطلب عمليات نقل المعدات أو توقفها لفترة طويلة أو وقوع حوادث تلوث إخضاع نظام التغليف الآلي للعبوات الفقاعية والكرتونية لإعادة تحقق شاملة من صلاحيته. ويحدد قسم ضمان الجودة الخاص بك والمراجع التنظيمي الجدول الزمني المحدد لإعادة التحقق من الصلاحية في عملياتك الآلية لتغليف الأدوية.