
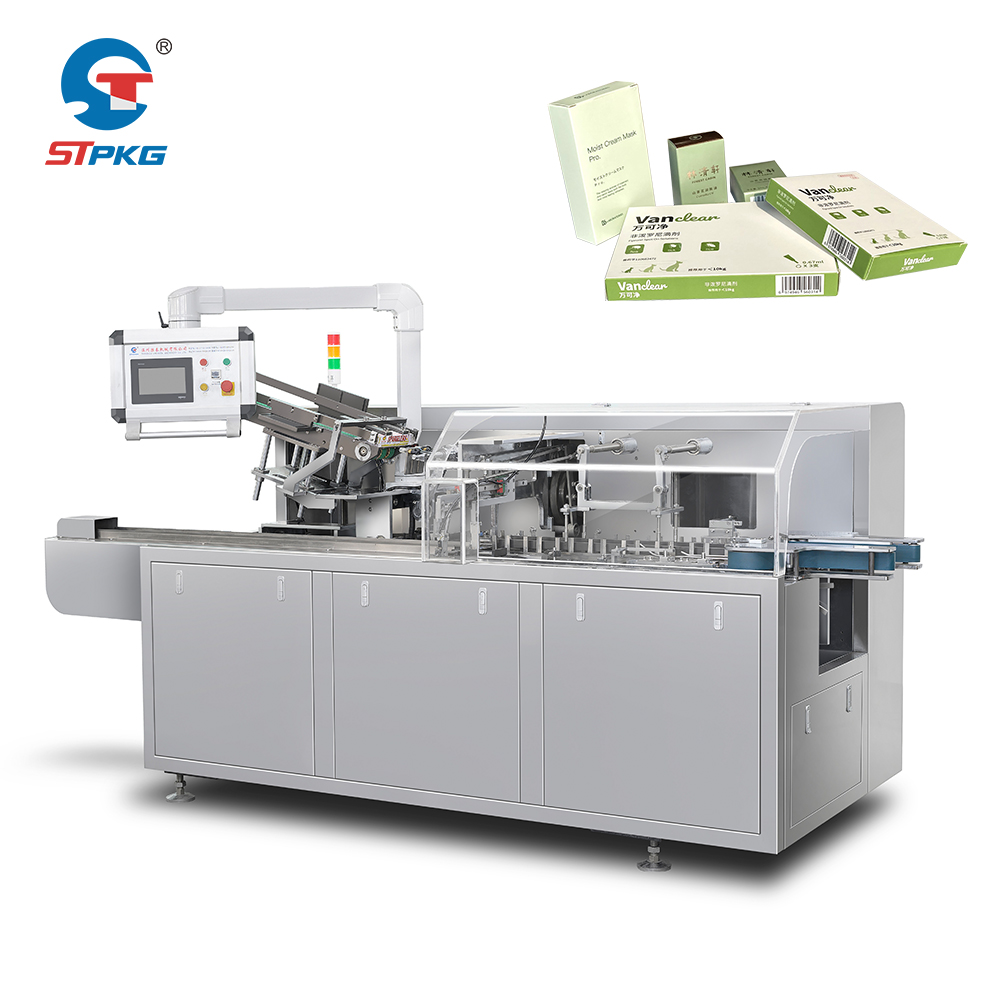
Съответствието с изискванията за чисти помещения е задължително в производството на фармацевтични продукти. Всяка масина за картиониране на фармацевтични продукти действаща в регулирана среда система трябва да отговаря на строгите стандарти за добра производствена практика (GMP), които имат за цел да гарантират непроменеността на продукта и безопасността на пациентите. Тези стандарти определят не само механичните възможности на машината, но и използваните материали, философията на дизайна, системите за управление и протоколите за взаимодействие с околната среда.
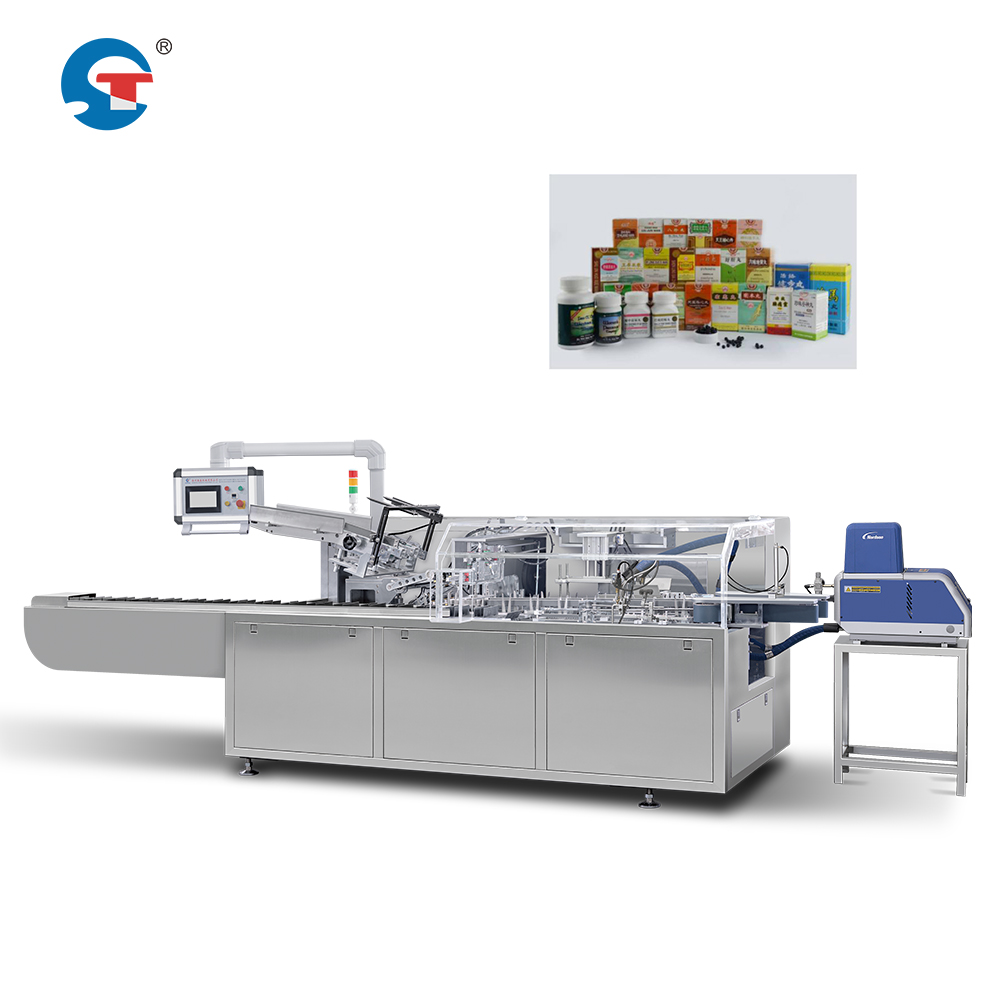
Регулаторният контекст за автоматизирано картониране на блистерни опаковки и за автоматизация на фармацевтичното опаковане като цяло става все по-строг в Северна Америка, Европа и Азиатско-Тихоокеанския регион. Разбирането на това коя класификация на чисти помещения изисква вашата операция и как оборудването ви трябва да се адаптира към тази среда, е основополагащо за избягване на скъпи нарушения на изискванията и прекъсвания в производството.
Класификация на чисти помещения и изисквания за разположение на оборудването
ISO стандарти за чисти помещения при операции по картониране
Фармацевтичните производствени обекти обикновено работят в чисти стаи от ISO клас 7 (по-рано клас 100 000) или ISO клас 8 (по-рано клас 10 000) за операции по вторичното опаковане, като автоматично картониране на блистерни опаковки. Класификацията се отнася до максималния брой въздушни частици на кубичен метър. Клас 7 позволява до 3 520 000 частици (с размер 0,5 микрона или по-големи) на кубичен метър, докато клас 8 позволява до 35 200 000. Конкретният ви клас зависи от типа продукт, етапа на производство и регулаторната юрисдикция. Високоскоростното оборудване за опаковане в кутии за стерилни или високорискови продукти обикновено изисква по-строги условия от клас 7.
Пазарът масина за картиониране на фармацевтични продукти самата машина трябва да бъде позиционирана и проектирана така, че да поддържа тези стандарти за качество на въздуха. Това означава, че външните повърхности на машината, контактните й точки и операционното й пространство не трябва да отделят частици, да изпускат газове или да внасят замърсяване в контролираната среда. Лошо проектирани или несъответстващи на изискванията устройства могат да компрометират цялата класификация на чистото помещение, което прави пространството неподходящо за производство и води до скъпо струващи коригиращи мерки.
Спецификации за материали и повърхности
Оборудването за опаковане на кутии с висока скорост трябва да използва материали, които устойчиви на образуване на частици и позволяват лесно почистване. Неръждаемата стомана (особено марка 316L) е индустриален стандарт за външни повърхности и компоненти, които влизат в контакт с продукта. Всички открити повърхности трябва да са гладки, неразрушими и без пукнатини, процепи или неравности, които задържат прах или бактериални биоплёнки. Автоматизираното фармацевтично опаковъчно оборудване не трябва да съдържа порести материали, непокрито желязо или обикновени покрития, които се деградират в чистата стая.
Пластмасовите компоненти, когато се използват, трябва да са от фармацевтичен клас и одобрени за употреба в чисти стаи. Уплътненията, пръстените за уплътняне и вътрешните тръби трябва да отговарят на стандарти на FDA или Европейската фармакопея. Съединенията, закрепващите елементи и входовете за кабели изискват специализирани уплътнени фитинги, за да се предотврати изпускането на микрочастици и проникването на замърсители по време на експлоатация.
Контрол на околната среда и интерфейс за оператора
Интеграция с климатична инсталация и съвместимост с въздушния поток
Машината за картониране на фармацевтични продукти трябва да се интегрира безпроблемно със системата за отопление, вентилация и климатизация (HVAC) на обекта. Топлината, генерирана от машината, преместването на въздух и изпускателните потоци не бива да нарушават положителния наляганов диференциал или ламинарните въздушни потоци в чистото помещение. Автоматичните системи за картониране на блистерни опаковки обикновено генерират значително количество топлина от двигателите, пневматичните системи и точките на триене. Тази топлина трябва да се управлява, без да се създава локална турбулентност или мъртви зони, където се натрупват частици.
Оборудването трябва да позволява ефективно почистване и дезинфекция, без да се повреждат критичните компоненти. Дезинфекциращите разтвори, използвани в автоматизираните среди за фармацевтично опаковане, често са пара от водороден пероксид, изопропилов алкохол или хлорсъдържащи агенти. Материалите и уплътненията на машината трябва да са химически съвместими с тези агенти. Пътищата за отводняване, връзките с комуналните услуги и кабелните трасета трябва да са проектирани така, че да предотвратяват задръжката на дезинфекциращи течности.
Взаимодействие с персонала и контрол на достъпа
Оборудването за бързо опаковане в кутии трябва да минимизира необходимостта от често намесване на операторите в чистото помещение. Всички контролни интерфейси, точки за зареждане на материали и аварийни спирачки трябва да са достъпни от персоналната зона на чистото помещение или зад прозрачна бариера, за да се намали честотата на влизане на персонала. Когато операторите трябва да взаимодействат с автоматизираното оборудване за фармацевтично опаковане, изискванията към облеклото („бъни-костюми“, ръкавици, чехли за обувки) трябва да бъдат взети предвид при физическото проектиране на машината, за да се предотврати заплитане или пренасяне на замърсяване.
Машината за картониране трябва да осигурява ясна визуална и звукова обратна връзка чрез контролна система, която поддържа цялостността на данните и аудитните следи. Електронните контроли трябва да отговарят на изискванията на FDA 21 CFR Part 11 за фармацевтична валидация, включително документация за валидация на системата, процедури за контрол на промените и сигурност на електронните записи.
Документация, валидация и проверка на съответствието
Квалификация на проекта и квалификация на инсталирането
Всяка фармацевтична машина за картониране трябва да премине квалификация на проекта (DQ) и квалификация на инсталирането (IQ), преди да бъде използвана за производство. Етапът DQ потвърждава, че проектът на оборудването отговаря на всички изисквания за GMP и експлоатационни спецификации. Документацията за автоматичната машина за картониране на блистерни опаковки трябва да включва сертификати за материали, проектни чертежи, анализ на въздушния поток, данни за отделяне на частици и резултати от изпитания за съвместимост с чисти стаи. IQ проверява дали оборудването е инсталирано правилно, като всички системи са коректно свързани, калибрирани и функционират според проекта.
Операционната квалификация (OQ) следва и тества способността на оборудването да извършва опаковъчни цикли без производство на продукти извън спецификациите или внасяне на замърсяване. Автоматизираната фармацевтична опаковъчна система трябва да бъде тествана в целия ѝ работен диапазон — вариации в скоростта, различни размери на продуктите, екстремни нива на влажност — за потвърждаване на последователната ѝ производителност при всички одобрени условия. Квалификацията на производителността (PQ) включва реални производствени серии с валидирани и тествани продукти, за да се потвърди, че опаковъчната машина запазва качеството на продукта през целия производствен цикъл.
Непрекъснато съответствие и управление на промените
След валидиране високоскоростното оборудване за опаковане в кутии трябва да съответства на изискванията чрез редовно поддържане, калибриране, документиране на протоколите за почистване и периодично повторно валидиране. Всякаква промяна – актуализации на фърмуера, замяна на части, промени в процедурите за стерилизация – задейства процеса за контрол на промените, за да се оцени дали е необходимо повторно валидиране. Събитията, свързани с замърсяване в чистите помещения, резултатите от тестването за частици и разследванията на повреди на оборудването, трябва да бъдат документирани и проследими.
Графикът за поддържане на фармацевтичната машина за картониране трябва да взема предвид условията в чистото помещение. Филтрите трябва да се сменят според контролиран график, а резервните части трябва да са съвместими с изискванията за чисти помещения. Процедурите за профилактично поддържане трябва да бъдат валидирани, за да се гарантира, че дейностите по поддържането не внасят замърсяване или не компрометират съответствието на оборудването с изискванията за чисти помещения.
ЧЗВ
Каква е разликата между чисти помещения по ISO клас 7 и ISO клас 8 за оборудване за картониране?
ISO клас 7 позволява 3 520 000 частици на кубичен метър (0,5 микрона или по-големи), докато ISO клас 8 позволява 35 200 000. Клас 7 е по-строг и обикновено се изисква за продукти с по-висок риск или за стерилно производство. Класификацията определя допустимите концентрации на частици във въздуха и пряко влияе върху спецификациите за автоматично картониране на блистерни опаковки и върху изискванията за контрол на околната среда. Видът на вашия продукт и регулаторните изисквания определят коя класификация трябва да поддържа вашата фармацевтична инсталация за автоматизирано опаковане.
Може ли стандартна промишлена машина за картониране да работи в GMP чиста стая?
Не. Стандартните индустриални машини не са проектирани за съвместимост с чисти стаи. Високоскоростната машина за опаковане на кутии, специално проектирана за фармацевтични цели, трябва да е изработена от неръждаема стомана, да има уплътнени конектори, валидирани материали и процедури за почистване, съвместими с чисти стаи. Фармацевтичната машина за картониране трябва да премине протоколите DQ, IQ, OQ и PQ, които стандартното оборудване не може да изпълни. Машините, които не отговарят на изискванията, представляват риск от замърсяване на продукта, несъответствие с регулаторните изисквания и отзоваване на продукта.
Колко често трябва да се ревалидира фармацевтичната машина за картониране?
Честотата на повторната валидация зависи от регулаторните насоки, възрастта на оборудването, историята на поддръжката и каквито и да е промени, направени в системата. Обикновено стандартна практика е годишно преглеждане, като пълната повторна валидация се изисква при големи ремонти, значителна поддръжка, актуализации на софтуера или промени в околната среда на чистото помещение. След преместване на оборудването, продължителен простой или събития, свързани с контаминация, може да се наложи комплексна повторна валидация на автоматичната система за картониране на блистерни опаковки. Отделът ви по осигуряване на качеството и регулаторният аудитор определят конкретния график за повторна валидация за вашата автоматизирана фармацевтична опаковъчна операция.