
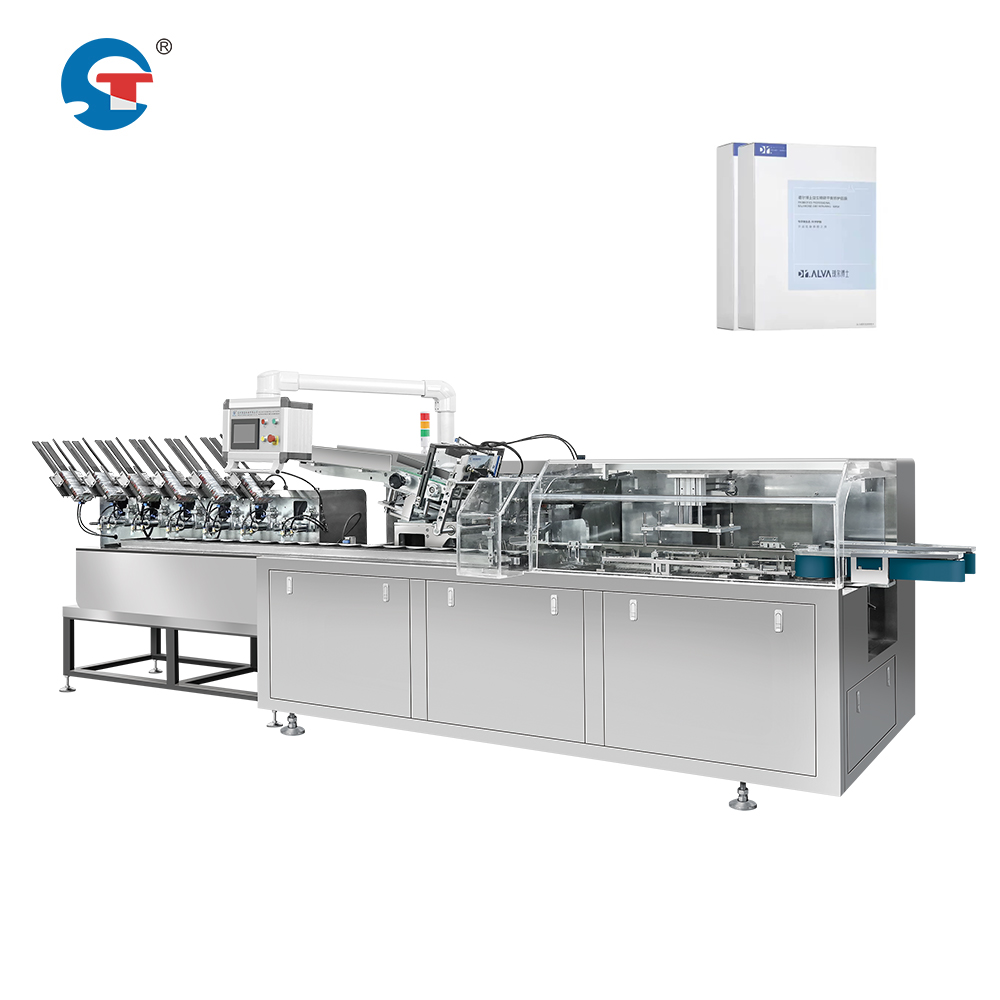
Сучасне виробництво вимагає точної синхронізації й безперервної координації між кількома етапами виробничого процесу. При експлуатації рішення для лінії упаковки масок ключовим завданням є синхронізація обгортання плівкою з блоком коробкування, щоб забезпечити стабільну якість вихідної продукції й уникнути вузьких місць. Ця синхронізація гарантує, що обгорнуті маски надходять на станцію коробкування саме в той момент, коли коробка готова прийняти їх, усуваючи затримки й максимізуючи продуктивність. Розуміння того, як ці системи взаємодіють, є обов’язковим для підприємств, які прагнуть оптимізувати роботу свого автоматизованого обладнання для упаковки масок.
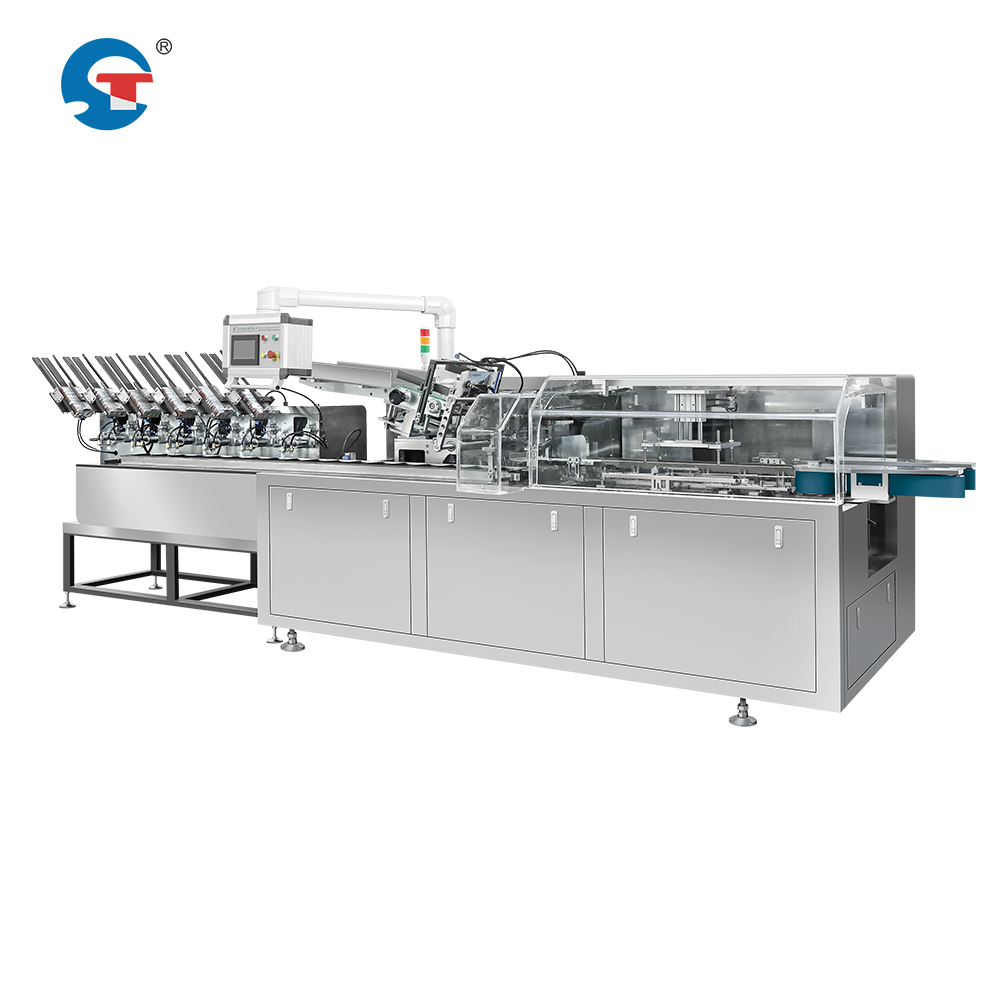
Синхронізація рішення для лінії упаковки масок залежить від точних систем керування, які стежать як за процесом обгортання, так і за етапом упаковки в коробки. Високошвидкісні машини для обгортання масок працюють у незалежних циклах, проте їхній вихід має ідеально узгоджуватися з потребою блоку упаковки в коробки. Коли часова узгодженість порушується, обгорнуті продукти накопичуються в зонах очікування, що призводить до затримок і зниження загальної ефективності оптимізації лінії виробництва масок. Навпаки, якщо етап обгортання відстає від потреби упаковки в коробки, упакувальна машина простоює, очікуючи продукції, через що дорогоцінна потужність обладнання витрачається марно, а ефективність лінії знижується.
Основні механізми синхронізації в автоматизованому обладнанні для упаковки масок
Системи керування часом та інтеграція датчиків
Сучасне автоматизоване обладнання для упаковки масок ґрунтується на програмованих логічних контролерах (PLC), які координують часову синхронізацію між етапами обгортання та коробкування. Датчики, розміщені в стратегічних точках, виявляють прибуття обгорнутих виробів і активують сигнали готовності блоку коробкування. Ці системи контролюють тривалість циклу машини для обгортання плівкою, включаючи завантаження матеріалу, тривалість обгортання та фази викиду виробів. Після завершення циклу машина для обгортання надсилає сигнал готовності до блоку коробкування, забезпечуючи синхронізований передавання продукції. Високошвидкісна машина для обгортання масок може регулювати свою робочу швидкість відповідно до потужності блоку коробкування, щоб запобігти накопиченню або нестачі продукції.
Буферне зберігання та логіка черги
Ефективне проектування лінії упаковки масок включає стратегічно розташоване буферне сховище між етапами обгортання та коробкування. Цей тимчасовий простір для зберігання поглинає незначні варіації в часі, не порушуючи загальний робочий процес. Коли високошвидкісний пристрій для обгортання масок працює трохи швидше за блок коробкування, обгорнуті маски накопичуються в буферній зоні замість того, щоб створювати затор у зоні обгортання. Навпаки, коли блок коробкування працює швидше, він забирає продукцію з буфера під час коротких простоїв або технічного обслуговування обгортального обладнання. Ця система чергування забезпечує безперервну оптимізацію ефективності виробничої лінії масок, запобігаючи каскадним затримкам у всій автоматизованій системі упаковки масок.
Механічні та електронні методи синхронізації
Змінні частотні приводи та перетворювачі частоти
Етапи обгортання та коробкування працюють із різними механічними швидкостями залежно від розміру продукту, товщини плівки та габаритів коробки. Приводи змінної частоти дозволяють операторам регулювати швидкість двигунів у реальному часі, узгоджуючи вихідну потужність високошвидкісного обгортального верстата для масок із пропускною здатністю приймального блоку коробкувальної установки. Коли один із етапів потребує технічного обслуговування або тимчасово уповільнюється, система приводу автоматично зменшує швидкість відповідного етапу, запобігаючи виникненню «вузьких місць». Ця гнучкість дає операторам рішення для упаковки масок змогу оптимізувати продуктивність без зупинки всієї автоматизованої лінії упаковки масок, що суттєво підвищує ефективність оптимізації виробничої лінії масок і зменшує витрати через простої.
Синхронне слідкування конвеєром
Сучасні конвеєрні системи використовують синхронізовані ланцюгові або ремінні приводи, які безпосередньо з’єднують вихід обгортальних машин із вхідним потоком коробувальних одиниць. Технологія енкодерів постійно контролює швидкість конвеєра, забезпечуючи рух обгорнутих продуктів з точно такою самою швидкістю, що й приймальна станція. Якщо високошвидкісна машина для обгортання масок виробляє продукцію швидше, ніж коробувальна одиниця може її прийняти, конвеєрна система автоматично зменшує швидкість на попередніх ділянках, одночасно здійснюючи буферизацію. Ця механічна синхронізація усуває залежність від виключно електронних сигналів і забезпечує резервну надійність у рішенні для упаковки масок. Синхронізований підхід гарантує, що кожен обгорнутий продукт надходить до коробувальної станції в оптимальний момент для розміщення в коробку, максимізуючи продуктивність вашого автоматизованого обладнання для упаковки масок.
Стратегії оптимізації ефективності лінії виробництва масок
Аналіз циклового часу та виявлення вузьких місць
Оптимізація ефективності виробничої лінії для масок починається з детального вимірювання циклового часу на етапах обгортання та упаковки в коробки. Оператори мають фіксувати точну тривалість кожної фази процесу за звичайних умов роботи й у сценаріях пікового навантаження. Коли циклові часи відомі з високою точністю, контролер рішення щодо лінії упаковки масок може передбачати потреби й заздалегідь коригувати швидкості. Виявлення етапу, який постійно працює на повну потужність, дозволяє визначити вузьке місце, що обмежує загальну продуктивність. Якщо етап обгортання постійно завершується швидше, ніж упаковка в коробки, рішення полягає у підвищенні швидкості упаковки або додаванні другого упакувального блоку. Навпаки, повільне обгортання вимагає перевірки натягу подавача плівки, калібрування обладнання або внесення змін у конструкцію продукту. Розуміння цих взаємозв’язків забезпечує прийняття рішень на основі даних щодо інвестицій у автоматизоване обладнання для упаковки масок.
Прогнозне технічне обслуговування та максимізація часу безперебійної роботи
Якість синхронізації значною мірою залежить від надійності обладнання та стабільності його роботи. Якщо високошвидкісний агрегат для упаковки масок у пакети або блок для картонування несподівано виходить із ладу, уся лінія для упаковки масок зупиняється, що призводить до суттєвих втрат продуктивності. Впровадження програм передбачувального технічного обслуговування дозволяє контролювати шаблони зносу, вібраційні сигнатури та метрики продуктивності компонентів, які вказують на наближення відмов. Планові технічні обслуговування проводяться в заплановані періоди простою, а не в аварійних ситуаціях. Збереження оптимальної синхронізації за рахунок надійної роботи обладнання безпосередньо впливає на метрики оптимізації ефективності лінії виробництва масок. Регулярна калібрування датчиків та систем часової синхронізації забезпечує точність синхронізаційних сигналів і запобігає поступовому зсуву, що погіршує координацію протягом тижнів безперервної роботи.
Часті запитання
Що станеться, якщо агрегат для упаковки працює швидше, ніж блок для картонування може обробляти?
Коли машина для швидкого упаковування масок у паперові бандеролі виробляє продукцію швидше, ніж картонажний блок її приймає, упаковані вироби накопичуються в буферних зонах між цими двома етапами. Рішення для лінії упаковки масок автоматично зменшує швидкість роботи машини для упаковування за допомогою частотно-регульованих приводів або уповільнення конвеєра, щоб відповідати потужності картонажного блоку. Якщо буферна ємність повністю заповнюється, машина для упаковування переходить у стан очікування, доки картонажний блок не наздожене. Ця автоматична реакція запобігає переповненню продукції й одночасно забезпечує синхронізацію процесів. Довгостроковим рішенням є модернізація потужності картонажного блоку або додавання паралельних картонажних станцій, щоб відповідати продуктивності упаковувальної машини та покращити загальну ефективність лінії виробництва масок.
Як відмова датчиків впливає на синхронізацію лінії упаковки масок?
Збої датчиків у рішенні для упаковки масок порушують сигнали синхронізації між етапами обгортання та коробкування, що призводить до розладу синхронізації. Без точного зворотного зв’язку про положення або швидкість система керування не може забезпечити точну координацію. У разі збоїв датчиків автоматизоване обладнання для упаковки масок, як правило, переходить у режим безпечного вимкнення, щоб запобігти заклинюванню продукції або її неправильному позиціонуванню. Сучасні системи мають резервування датчиків та діагностичні сповіщення, які негайно повідомляють операторів про збої. Регулярне очищення та калібрування датчиків запобігають передчасним збоям і забезпечують надійну синхронізацію. Резервні механічні блокування в критичних точках синхронізації забезпечують запас безпеки навіть за тимчасового виходу з ладу електронних датчиків, що захищає ваші інвестиції в високошвидкісне обладнання для обгортання та коробкування масок.
Чи може один оператор забезпечити синхронізацію на великій лінії упаковки масок?
Так, сучасні системи рішень для ліній упаковки масок проектуються з урахуванням віддаленого моніторингу та автоматизованого керування, що дозволяє одному оператору контролювати кілька етапів. Автоматизоване обладнання для упаковки масок забезпечує синхронізацію за допомогою алгоритмів програмованого логічного контролера, які постійно коригують швидкість і часові параметри без втручання людини. Оператори стежать за станом системи за допомогою інформаційних панелей, що відображають швидкість обгортання, темп картонування, рівні буферів та сповіщення. Коли виникає необхідність втручання, інтерфейси на сенсорних екранах дозволяють швидко коригувати тривалість циклів або налаштування швидкості. Проте під час переналагодження на інші розміри масок або типи плівки кваліфіковані техніки можуть потребувати повторної калібрування високошвидкісного обладнання для обгортання масок та коригування параметрів картонування, щоб оптимізація ефективності лінії виробництва масок продовжувалася й за нових специфікацій продукції.