
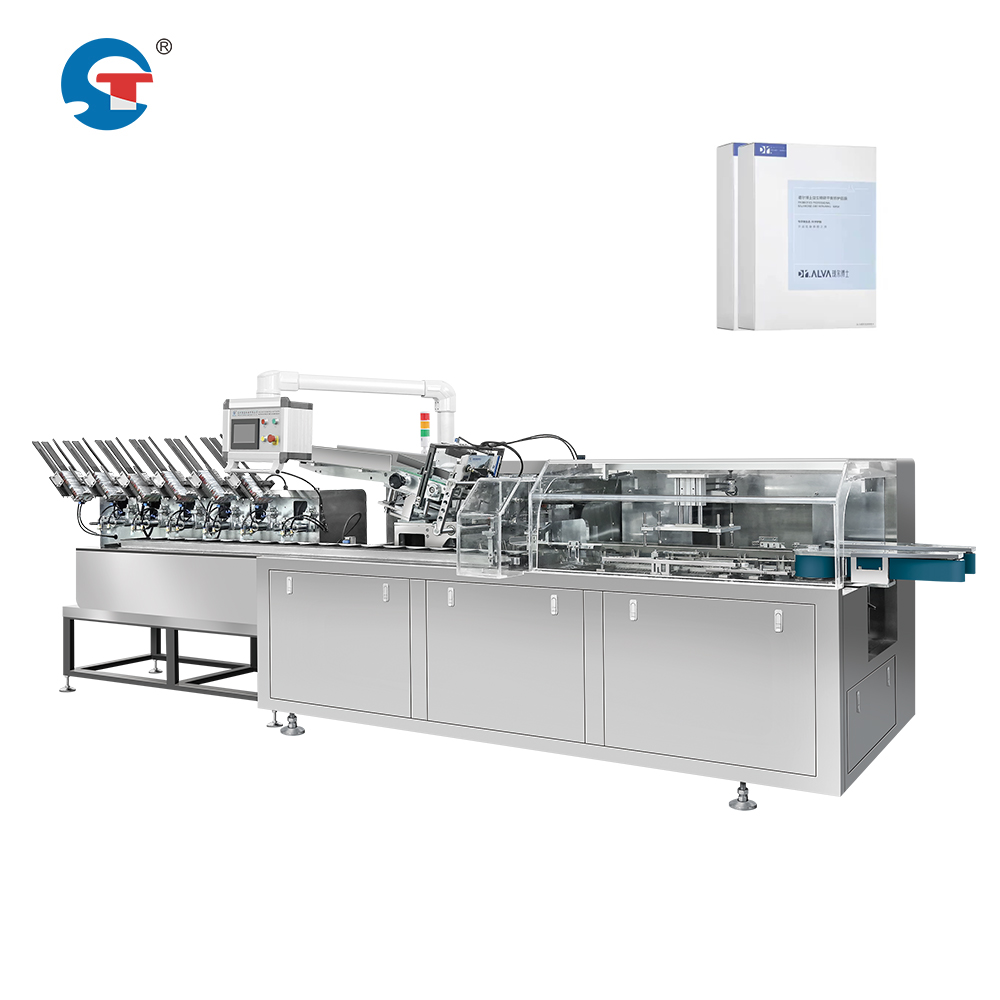
Современное производство требует точного соблюдения временных параметров и бесперебойной координации между несколькими стадиями производства. При эксплуатации решения для упаковки масок ключевая задача заключается в синхронизации процесса обёртывания плёнкой и работы станции коробочной упаковки, чтобы обеспечить стабильное качество выпускаемой продукции и избежать узких мест. Такая синхронизация гарантирует, что обёрнутые маски поступают на станцию коробочной упаковки точно в тот момент, когда коробка готова принять их, устраняя задержки и максимизируя пропускную способность. Понимание принципов взаимодействия этих систем имеет решающее значение для предприятий, стремящихся оптимизировать эффективность автоматизированного оборудования для упаковки масок.
Синхронизация линия для упаковки масок зависит от точных систем управления, которые контролируют как процесс упаковки в пленку, так и этап укладки в коробки. Высокоскоростные машины для упаковки масок в пленку работают в независимых циклах, однако их выходная продукция должна точно соответствовать спросу на укладку в коробки. При несоответствии временных параметров упакованные изделия накапливаются в зонах ожидания, что приводит к образованию задержек и снижению общей эффективности оптимизации линии по производству масок. Напротив, если этап упаковки в пленку отстает от спроса на укладку в коробки, упаковочная машина простаивает в ожидании продукции, что приводит к неэффективному использованию дорогостоящего оборудования и снижению общей эффективности линии.
Основные механизмы синхронизации в автоматизированном оборудовании для упаковки масок
Системы управления временем и интеграция датчиков
Современное автоматизированное оборудование для упаковки масок использует программируемые логические контроллеры (PLC), координирующие синхронизацию между этапами обёртки и коробирования. Датчики, расположенные в стратегически важных точках, фиксируют прибытие обёрнутого продукта и запускают сигналы готовности блока коробирования. Эти системы отслеживают цикловое время машины для обёртки плёнкой, включая загрузку материала, продолжительность обёртки и фазу выброса продукта. По завершении цикла машина для обёртки отправляет сигнал готовности блоку коробирования, обеспечивая синхронизированный переход. Высокоскоростная машина для обёртки масок может регулировать свою рабочую скорость под пропускную способность блока коробирования, предотвращая накопление или нехватку продукции.
Буферное хранение и логика очереди
Эффективное проектирование линии упаковки масок включает стратегическое размещение буферного накопителя между этапами обёртки и коробирования. Это временное пространство для хранения компенсирует незначительные расхождения во времени без нарушения общего рабочего процесса. Когда высокоскоростная машина для обёртки масок работает немного быстрее, чем агрегат для коробирования, обёрнутые маски накапливаются в буферной зоне вместо того, чтобы создавать затор в зоне обёртки. Наоборот, когда агрегат для коробирования работает быстрее, он забирает продукцию из буфера во время кратковременных простоев или технического обслуживания этапа обёртки. Такая система очередей обеспечивает оптимизацию эффективности непрерывного производства масок, предотвращая распространение задержек по всей автоматизированной системе упаковки масок.
Механические и электронные методы синхронизации
Регулируемые приводы и частотные преобразователи
Этапы обёртки и упаковки в коробки работают с разной механической скоростью в зависимости от размера продукта, толщины плёнки и габаритов коробки. Частотно-регулируемые приводы позволяют операторам в реальном времени корректировать скорость двигателей, согласовывая производительность высокоскоростной машины для обёртки масок с пропускной способностью приёмного устройства упаковочного модуля. Если один из этапов требует технического обслуживания или временно замедляется, система привода автоматически снижает скорость соответствующего этапа, предотвращая возникновение узких мест. Такая гибкость позволяет операторам решения по упаковке масок оптимизировать объём выпуска без остановки всей автоматизированной линии по упаковке масок, что значительно повышает эффективность оптимизации линии производства масок и сокращает дорогостоящие простои.
Синхронное слежение за конвейером
Современные конвейерные системы используют синхронизированные цепные или ремённые приводы, которые напрямую связывают выход упаковочного модуля с входом коробочного модуля. Технология энкодеров непрерывно контролирует скорость конвейера, обеспечивая точное совпадение скорости движения упакованных изделий со скоростью приёмной станции. Если высокоскоростная машина для упаковки масок по лицу выдаёт продукцию быстрее, чем коробочный модуль способен её принять, конвейерная система автоматически снижает скорость на участке выше по потоку во время буферизации. Такая механическая синхронизация устраняет зависимость исключительно от электронных сигналов и обеспечивает резервную избыточность в решении линии упаковки масок. Синхронизированный подход гарантирует, что каждое упакованное изделие достигает коробочного модуля в оптимальный момент для размещения в коробку, максимизируя производительность вашего автоматизированного оборудования для упаковки масок.
Стратегии оптимизации эффективности линии производства масок
Анализ циклов и выявление узких мест
Оптимизация эффективности линии по производству масок начинается с детального измерения циклов времени как на этапе упаковки, так и на этапе коробирования. Операторы должны фиксировать точную продолжительность каждой фазы процесса в условиях нормальной эксплуатации и при пиковой нагрузке. Когда циклы времени известны точно, контроллер решения для линии упаковки масок может прогнозировать потребности и заблаговременно корректировать скорости. Выявление стадии, которая постоянно работает на полной мощности, позволяет обнаружить узкие места, ограничивающие общую пропускную способность. Если упаковка завершается последовательно быстрее, чем коробирование, решение заключается в повышении скорости коробирования или добавлении второй единицы коробирования. Напротив, медленная упаковка требует внимания к натяжению подающего устройства плёнки, калибровке оборудования или модификации конструкции изделия. Понимание этих взаимосвязей обеспечивает принятие решений на основе данных при инвестициях в автоматизированное оборудование для упаковки масок.
Прогнозирующее техническое обслуживание и максимизация времени безотказной работы
Качество синхронизации в значительной степени зависит от надёжности оборудования и стабильности его работы. Если высокоскоростная машина для упаковки масок в лицевые пакеты или блок для коробирования неожиданно выходит из строя, вся линия по упаковке масок останавливается, что приводит к существенным потерям производительности. Внедрение программ прогнозирующего технического обслуживания позволяет отслеживать износ деталей, вибрационные характеристики и метрики производительности компонентов, указывающие на приближающиеся отказы. Плановые окна технического обслуживания позволяют устранять проблемы в период запланированного простоя, а не вызывать аварийные остановки. Поддержание оптимальной синхронизации за счёт надёжной работы оборудования напрямую влияет на показатели оптимизации эффективности линии по производству масок. Регулярная калибровка датчиков и систем точного времени обеспечивает точность сигналов синхронизации и предотвращает постепенный сдвиг, который ухудшает координацию в течение недель непрерывной эксплуатации.
ЧаВО
Что произойдёт, если машина для упаковки работает быстрее, чем блок для коробирования способен обрабатывать?
Когда высокоскоростная машина для упаковки масок в термоусадочную пленку производит продукцию быстрее, чем блок упаковки в картонные коробки может её принять, упакованные изделия накапливаются в буферных зонах хранения между этими двумя стадиями. Решение для линии упаковки масок автоматически снижает скорость работы упаковочной машины с помощью частотно-регулируемых приводов или замедления конвейера, чтобы согласовать её производительность с возможностями блока упаковки в коробки. Если буферная ёмкость полностью заполняется, упаковочная машина переходит в режим ожидания до тех пор, пока блок упаковки в коробки не нагонит отставание. Такая автоматическая реакция предотвращает переполнение линии продукцией и одновременно сохраняет синхронизацию процессов. Долгосрочное решение заключается в модернизации блока упаковки в коробки для повышения его пропускной способности или добавлении параллельных станций упаковки в коробки, что позволит соответствовать производительности упаковочной машины и повысить общую эффективность линии производства масок.
Как отказы датчиков влияют на синхронизацию линии упаковки масок?
Сбои датчиков в решении для упаковки масок нарушают сигналы синхронизации между этапами обёртки и коробирования, вызывая срыв согласованной работы. Без точных данных о положении или скорости система управления не может обеспечить точную координацию. При отказе датчиков автоматизированное оборудование для упаковки масок обычно переходит в безопасный режим остановки, чтобы предотвратить засоры продукции или её смещение. Современные системы оснащены резервированием датчиков и диагностическими оповещениями, которые немедленно информируют операторов об отказах. Регулярная очистка и калибровка датчиков предотвращают преждевременный выход из строя и обеспечивают надёжную синхронизацию. Резервные механические блокировки в критических точках синхронизации создают запас безопасности даже при временных сбоях электронных датчиков, защищая вашу инвестицию в высокоскоростное оборудование для обёртки и коробирования медицинских масок.
Может ли один оператор обеспечивать синхронизацию на крупной линии по упаковке масок?
Да, современные системы решений для линий упаковки масок предназначены для удалённого мониторинга и автоматизированного управления, что позволяет одному оператору контролировать несколько этапов. Автоматизированное оборудование для упаковки масок поддерживает синхронизацию с помощью алгоритмов программируемого логического контроллера, которые непрерывно корректируют скорости и временные параметры без ручного вмешательства. Операторы отслеживают состояние системы через информационные панели, отображающие скорость обёртки, скорость картонирования, уровни буферов и оповещения. При необходимости вмешательства сенсорные интерфейсы позволяют быстро изменять продолжительность циклов или настройки скорости. Однако при переходе на другие размеры масок или типы плёнки квалифицированным техникам может потребоваться повторная калибровка высокоскоростной машины для обёртки масок и корректировка параметров картонирования, чтобы оптимизация эффективности линии по производству масок сохранялась при новых спецификациях продукции.