
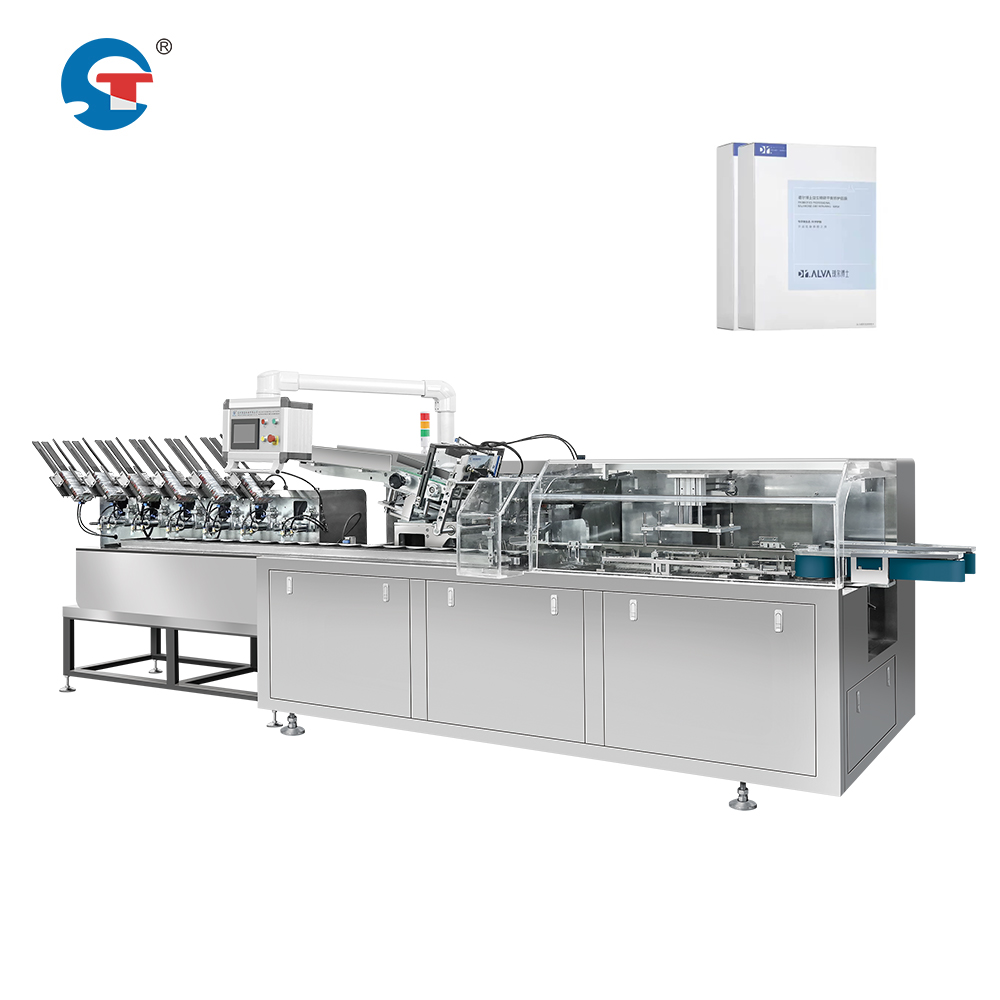
Modern tillverkning kräver exakt tidsstyrning och sömlös samordning mellan flera produktionssteg. Vid drift av en lösning för maskpackningslinje är den avgörande utmaningen att synkronisera foljförpackning med kartoneringen för att bibehålla konsekvent kvalitet på utdata och undvika flaskhalsar. Denna synkronisering säkerställer att förpackade masker anländer vid kartoneringsstationen exakt när kartongen är redo att ta emot dem, vilket eliminerar fördröjningar och maximerar genomströmningen. Att förstå hur dessa system fungerar tillsammans är avgörande för anläggningar som strävar efter att optimera prestandan hos sin automatiserade utrustning för maskförpackning.
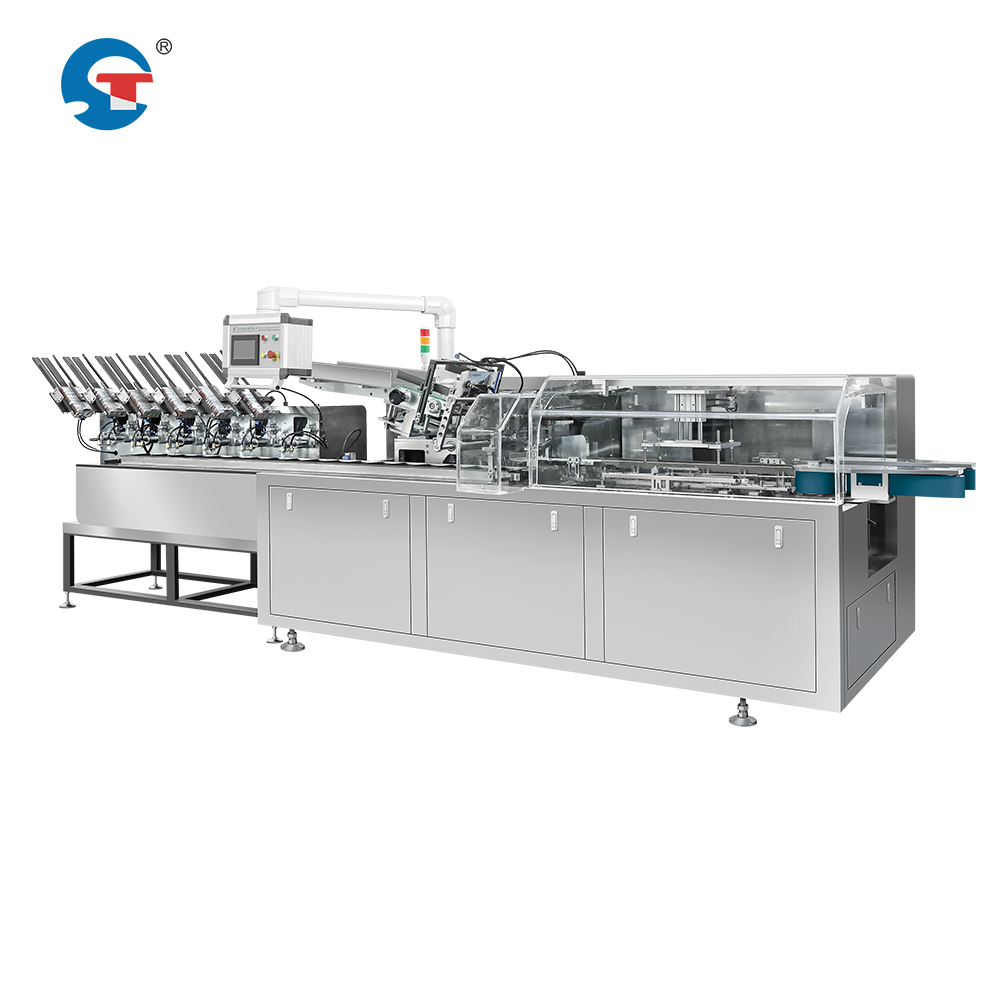
Synkroniseringen av en maskpakklinjelösning beror på exakta kontrollsystem som övervakar både förpackningsprocessen och kartongeringsetappen. Höghastighetsansiktsmaskinförpackningsmaskiner fungerar i oberoende cykler, men deras utdata måste ändå stämma perfekt överens med efterfrågan från kartongeringsenheten. När tidsinställningen inte stämmer samman samlas förpackade produkter upp i mellanlagringsområden, vilket skapar en backlogg och minskar den totala effektiviteten för maskinproduktionslinjen. Omvänt, om förpackningsetappen ligger efter kartongeringens efterfrågan står förpackningsmaskinen utanför drift och väntar på produkter, vilket slösar bort dyr utrustningskapacitet och minskar linjens effektivitet.
Kärnsynkroniseringsmekanismer i automatiserad maskinförpackningsutrustning
Tidskontrollsystem och sensorintegration
Modern utrustning för automatisk förpackning av masker använder programmerbara logikstyrningar (PLC) som koordinerar tidsinställningen mellan förpacknings- och kartongeringssteg. Sensorer placerade på strategiska platser upptäcker ankomsten av förpackade produkter och utlöser signaler om klarhet hos kartongeringsenheten. Dessa system övervakar cykeltider för filmförpackningsmaskinen, inklusive materialinmatning, förpackningstid och produktutmatningsfaser. När förpackningsmaskinen slutför en cykel skickar den en klarhetssignal till kartongeringsenheten, vilket säkerställer en synkroniserad överlämning. Den höghastighetsförpackningsmaskinen för ansiktsmasker kan justera sin driftshastighet för att anpassa sig till kartongeringsenhetens kapacitet, vilket förhindrar ackumulering eller brist.
Buffertlagring och kölogik
En effektiv lösning för maskpakklinjen inkluderar strategiskt placerad buffertlagring mellan vik- och kartongeringsstegen. Detta tillfälliga uppehållsutrymme absorberar små tidsvariationer utan att störa den totala arbetsflödesprocessen. När den höghastighetsmaskin som viker ansiktsmasker arbetar något snabbare än kartongeringsenheten ackumuleras de invikta maskerna i buffertzonen istället for att backa upp i vikområdet. Omvänt, när kartongeringen arbetar snabbare drar den produkten från bufferten under korta avbrott eller under underhåll av vikningen. Detta kösystem säkerställer kontinuerlig effektivitetsoptimering av maskproduktionslinjen genom att förhindra kedjeeffekter av förseningar i hela det automatiserade maskpakkutrustningssystemet.
Mekaniska och elektroniska synkroniseringsmetoder
Variabla hastighetsdrivningar och frekvensomvandlare
Omfågnings- och förpackningsstadierna fungerar vid olika mekaniska hastigheter beroende på produktstorlek, folktjocklek och kartongmått. Frekvensomriktare gör att operatörer kan justera motorhastigheter i realtid, så att utmatningen från maskinerna för höghastighetsförpackning av ansiktsmasker anpassas till förpackningsenhetens intagkapacitet. När ett stadium kräver underhåll eller upplever en tillfällig försening minskar drivsystemet automatiskt motsvarande stadiess hastighet, vilket förhindrar flaskhalsar. Denna flexibilitet gör att operatörer av lösningar för maskförpackning kan optimera genomströmningen utan att stoppa hela den automatiserade maskförpackningsutrustningslinjen, vilket avsevärt förbättrar effektiviteten för maskproduktionslinjer och minskar kostsamma driftstopp.
Synkron konvektorövervakning
Avancerade transportbandssystem använder synkroniserade kedje- eller remdrivningar som kopplar förpackningsutmatningen direkt till kartongtillsatsen. Kodarteknik övervakar transportbandets hastighet kontinuerligt, vilket säkerställer att förpackade produkter rör sig med exakt samma hastighet som mottagande stationen. Om maskförpackningsmaskinen för höghastighetsansiktsmasker producerar utmatning snabbare än kartonganläggningen kan ta emot, minskar transportbandssystemet automatiskt hastigheten stromuppför medan buffertlagring sker. Denna mekaniska synkronisering eliminerar beroendet av rent elektroniska signaler och ger redundanssäkerhet i lösningen för maskpaketlinjen. Den synkroniserade metoden säkerställer att varje förpackad produkt når kartongstationen vid den optimala tidpunkten för lådplacering, vilket maximerar genomströmningen i din automatiserade maskförpackningsutrustning.
Optimeringsstrategier för effektivitet i maskproduktionslinjer
Cykeltidsanalys och identifiering av flaskhalsar
Effektiv optimering av maskinlinjen för masker börjar med detaljerade cykeltidsmätningar för både inpacknings- och kartongeringsstegen. Operatörer bör dokumentera exakt varaktighet för varje processfas under normala driftsförhållanden och vid toppbelastning. När cykeltiderna är exakt kända kan kontrollen för lösningen på maskinlinjen för masker förutse behov och justera hastigheter proaktivt. Att identifiera vilken steg som konsekvent arbetar vid full kapacitet avslöjar flaskhalsar som begränsar den totala genomströmningen. Om inpackningen konsekvent slutförs snabbare än kartongeringen ligger lösningen i att öka kartongeringens hastighet eller lägga till en andra kartoneringsenhet. Omvänt kräver långsam inpackning uppmärksamhet på filmfodringsdrag, maskinkalibrering eller ändringar i produktens design. Att förstå dessa dynamiska samband möjliggör datastyrd beslutsfattning kring investeringar i automatiserad utrustning för masker.
Förutsägande underhåll och maximal drifttid
Synkroniseringskvaliteten beror i hög grad på maskinens tillförlitlighet och konsekventa prestanda. När antingen maskinen för snabb ansiktsmaskinpackning eller kartongenhetsen upplever oväntade driftstopp stannar hela lösningen för maskinpackning, vilket orsakar betydande produktivitetsförluster. Genom att införa förutsägande underhållsprogram övervakas slitage mönster, vibrationsmönster och komponentprestandamått som indikerar kommande fel. Underhåll utförs under schemalagda avbrott istället for nödavstängningar. Att bibehålla optimal synkronisering genom tillförlitlig utrustningsdrift påverkar direkt effektivitetsoptimeringsmåtten för maskinproduktionslinjen. Reguljär kalibrering av sensorer och tidssystem säkerställer att synkroniseringssignalerna förblir exakta och förhindrar den gradvisa avvikelsen som försämrar samordningen under veckors kontinuerlig drift.
Vanliga frågor
Vad händer om packningsmaskinen producerar snabbare än kartongenhetsen kan hantera?
När en höghastighetsmaskin för ansiktsmaskpåläggning producerar snabbare än kartongtillverkningsenheten kan ta emot, ackumuleras pålagda produkter i buffertlagringsområden mellan de två stadierna. Lösningen för maskinpakningslinjen minskar automatiskt påläggningsmaskinens hastighet via frekvensomriktare eller genom att sakta ner transportbandet för att anpassa sig till kartongtillverkningsenhetens kapacitet. Om buffertkapaciteten fylls helt går påläggningsmaskinen in i ett vänteläge tills kartongtillverkningsenheten har hunnit ikapp. Denna automatiska åtgärd förhindrar produktöverflöde samtidigt som synkronisering bibehålls. En långsiktig lösning innebär att uppgradera kartongtillverkningsenhetens kapacitet eller lägga till parallella kartongtillverkningsstationer för att matcha påläggningskapaciteten och förbättra effektiviteten i maskinpakningslinjen.
Hur påverkar sensorfel synkroniseringen i maskinpakningslinjen?
Sensorfel i en lösning för maskinpakning av ansiktsmasker stör tidsignalerna mellan förpacknings- och kartongeringsstegen, vilket leder till en synkroniseringsbrott. Utan korrekt position- eller hastighetsåterkoppling kan styrsystemet inte upprätthålla exakt samordning. När sensorer går sönder aktiveras normalt ett säkert stoppläge i den automatiserade utrustningen för ansiktsmasker för att förhindra produkthämmning eller feljustering. Moderna system inkluderar redundans för sensorer samt diagnostiska varningar som omedelbart informerar operatörer om fel. Regelbunden rengöring och kalibrering av sensorer förhindrar tidig felaktighet och säkerställer pålitlig synkronisering. Reservmekaniska lås på kritiska tidpunkter ger en säkerhetsmarginal även om elektroniska sensorer tillfälligt fungerar fel, vilket skyddar dina investeringar i höghastighetsmaskiner för ansiktsmasker och kartongeringsutrustning.
Kan en enskild operatör hantera synkroniseringen på en stor maskinpakningslinje?
Ja, moderna lösningssystem för maskpaketlinjer är utformade för fjärrövervakning och automatiserad styrning, vilket gör att en enda operatör kan övervaka flera steg. Den automatiserade maskpaketutrustningen bibehåller synkronisering genom algoritmer i programmerbara logikstyrningar som kontinuerligt justerar hastigheter och tider utan manuell inblandning. Operatörer övervakar systemstatus via instrumentpaneler som visar omslagshastighet, kartongeringshastighet, buffertnivåer och varningar. När ingripanden krävs möjliggör pekskärmsgränssnitt snabba justeringar av cykeltider eller hastighetsinställningar. Vid byte till olika maskstorlekar eller foljtyper kan dock skolade tekniker behöva kalibrera om maskinerna för höghastighetsansiktsmaskomslagning och justera kartongeringsparametrar, för att säkerställa att effektivitetsoptimering av maskproduktionslinjen fortsätter även under nya produktspecifikationer.