
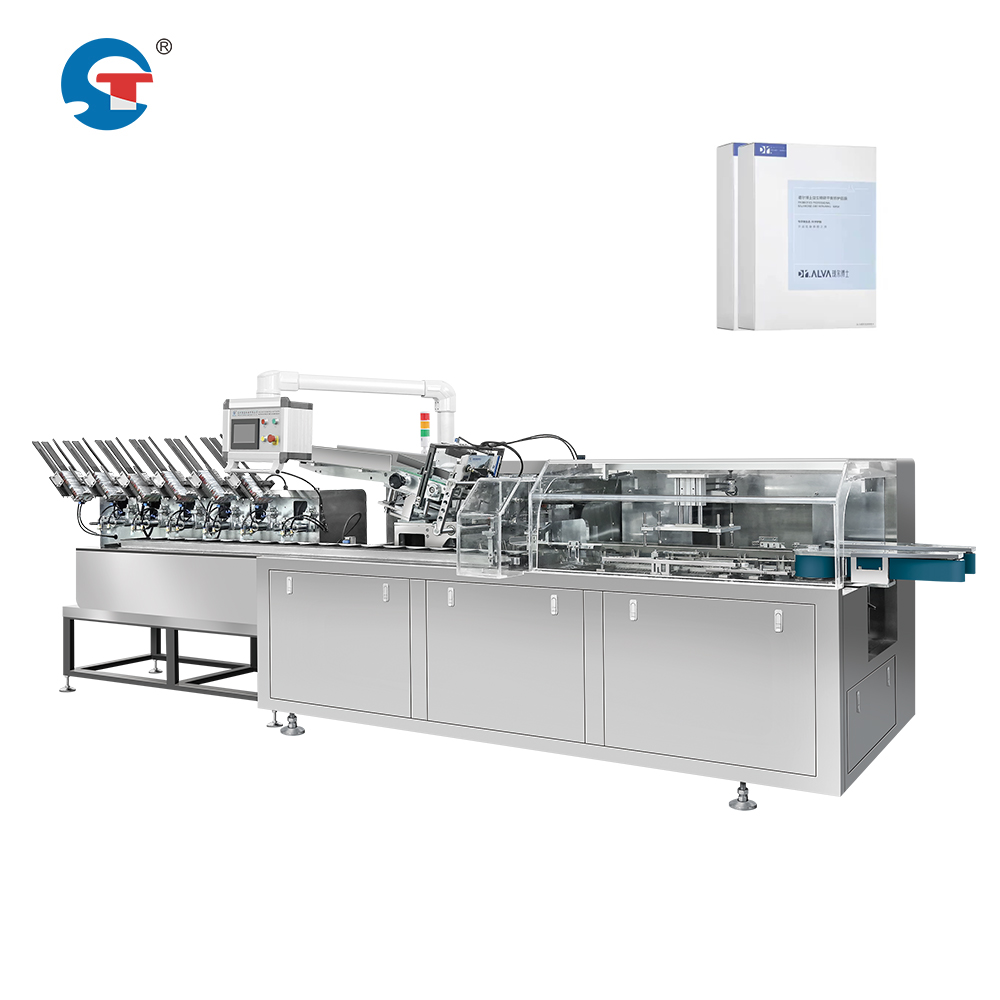
La fabrication moderne exige un chronométrage précis et une coordination fluide entre plusieurs étapes de production. Lors de l’exploitation d’une solution pour ligne d’emballage de masques, le défi critique consiste à synchroniser le filmage avec l’unité de cartonnage afin de maintenir une qualité constante de la production et d’éviter les goulots d’étranglement. Cette synchronisation garantit que les masques filmés arrivent à la station de cartonnage exactement au moment où la boîte est prête à les recevoir, éliminant ainsi les retards et maximisant le débit. Comprendre comment ces systèmes interagissent est essentiel pour les installations souhaitant optimiser les performances de leur équipement automatisé d’emballage de masques.
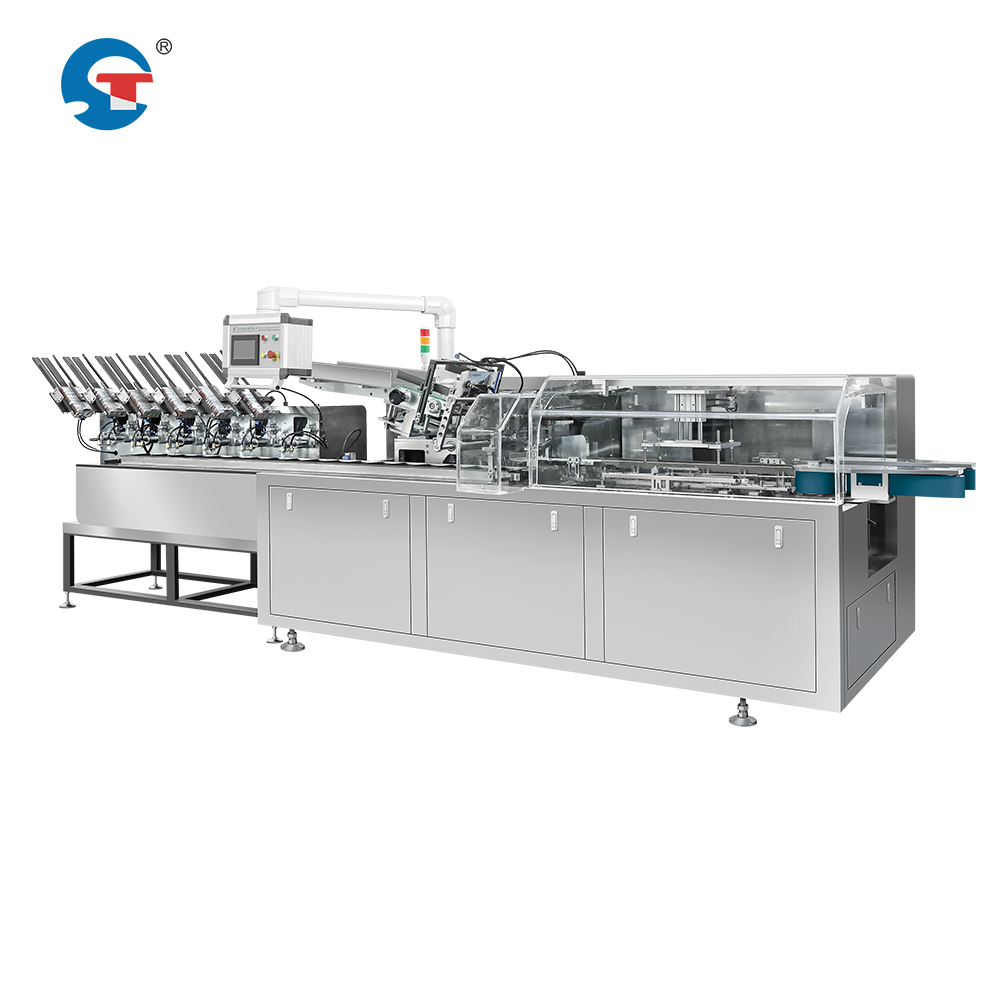
La synchronisation d’un ligne d’emballage de masques dépend de systèmes de contrôle précis qui surveillent à la fois le processus d’emballage et l’étape de cartonnage. Les machines hautes vitesses d’emballage de masques faciaux fonctionnent selon des cycles indépendants, mais leur production doit s’aligner parfaitement sur la demande de l’unité de cartonnage. Lorsque le synchronisme est défectueux, les produits emballés s’accumulent dans les zones de stockage intermédiaire, créant des retards et réduisant l’optimisation globale de l’efficacité de la ligne de production de masques. À l’inverse, si l’étape d’emballage ne suit pas la demande du cartonneur, la machine d’emballage reste à l’arrêt en attente de produits, gaspillant ainsi la capacité coûteuse de l’équipement et réduisant l’efficacité de la ligne.
Mécanismes fondamentaux de synchronisation dans les équipements automatisés d’emballage de masques
Systèmes de contrôle temporel et intégration des capteurs
Les équipements modernes automatisés d’emballage de masques reposent sur des automates programmables (PLC) qui coordonnent les temps entre les étapes d’emballage sous film et de conditionnement en carton. Des capteurs placés à des points stratégiques détectent l’arrivée du produit emballé, déclenchant des signaux de préparation de l’unité de conditionnement en carton. Ces systèmes surveillent les temps de cycle de la machine d’emballage sous film, y compris le chargement des matériaux, la durée de l’emballage et les phases d’éjection du produit. Lorsque la machine d’emballage sous film termine un cycle, elle envoie un signal « prêt » à l’unité de conditionnement en carton, garantissant une transmission synchronisée. La machine haute vitesse d’emballage sous film pour masques peut ajuster sa vitesse de fonctionnement afin de correspondre à la capacité de l’unité de conditionnement en carton, évitant ainsi tout accumulation ou pénurie.
Stock tampon et logique de file d’attente
La conception efficace d’une ligne d’emballage de masques inclut un système de stockage tampon stratégiquement positionné entre les étapes d’emballage et de cartonnage. Cet espace de stockage temporaire absorbe les légères variations de synchronisation sans perturber l’ensemble du flux de travail. Lorsque la machine à emballer les masques faciaux, à haute vitesse, fonctionne légèrement plus vite que l’unité de cartonnage, les masques emballés s’accumulent dans la zone tampon plutôt que de remonter vers la zone d’emballage. Inversement, lorsque le cartonnage fonctionne plus rapidement, il puise dans le tampon pendant les courtes interruptions ou les opérations de maintenance de l’emballage. Ce système de file d’attente optimise en continu l’efficacité de la ligne de production de masques en évitant les retards en cascade à travers l’ensemble du système automatisé d’équipements d’emballage de masques.
Méthodes mécaniques et électroniques de synchronisation
Variateurs de vitesse et convertisseurs de fréquence
Les étapes d’emballage et de conditionnement fonctionnent à des vitesses mécaniques différentes selon la taille du produit, l’épaisseur du film et les dimensions de la boîte. Des variateurs de fréquence permettent aux opérateurs d’ajuster en temps réel les vitesses des moteurs, afin d’adapter le débit élevé de la machine d’emballage de masques à l’entrée de l’unité de conditionnement. Lorsqu’une étape nécessite une maintenance ou subit un ralentissement temporaire, le système d’entraînement réduit automatiquement la vitesse correspondante, évitant ainsi les goulots d’étranglement. Cette souplesse permet aux opérateurs de la ligne d’emballage de masques d’optimiser le débit sans arrêter l’ensemble de la ligne automatisée d’emballage de masques, améliorant ainsi de façon significative l’efficacité de la ligne de production de masques et réduisant les temps d’arrêt coûteux.
Suivi synchrone des convoyeurs
Les systèmes de convoyeurs avancés utilisent des entraînements synchronisés à chaîne ou à courroie qui relient directement la sortie de l’emballage à l’entrée du cartonnage. La technologie des codeurs surveille en continu la vitesse du convoyeur, garantissant que les produits emballés se déplacent exactement à la même vitesse que la station de réception. Si la machine haute vitesse d’emballage de masques faciaux produit des sorties plus rapidement que l’unité de cartonnage ne peut les accepter, le système de convoyeur réduit automatiquement sa vitesse en amont pendant que le tamponnage s’effectue. Cette synchronisation mécanique élimine la dépendance aux seuls signaux électroniques, offrant une redondance de secours dans la solution de ligne d’emballage de masques. L’approche synchronisée garantit que chaque produit emballé atteint la station de cartonnage au moment optimal pour le placement dans la boîte, maximisant ainsi le débit de vos équipements automatisés d’emballage de masques.
Stratégies d’optimisation de l’efficacité de la ligne de production de masques
Analyse du temps de cycle et identification des goulots d’étranglement
L’optimisation efficace de la productivité d’une ligne de production de masques commence par une mesure détaillée des temps de cycle, tant pour l’étape d’emballage que pour celle du conditionnement en cartons. Les opérateurs doivent consigner avec précision la durée de chaque phase du processus dans des conditions normales de fonctionnement ainsi que lors de pics de demande. Lorsque les temps de cycle sont connus avec exactitude, le contrôleur de la solution de conditionnement de masques peut anticiper les besoins et ajuster les vitesses de manière préventive. Identifier l’étape qui fonctionne systématiquement à pleine capacité permet de repérer les goulots d’étranglement limitant le débit global. Si l’étape d’emballage s’achève systématiquement plus rapidement que le conditionnement en cartons, la solution consiste à augmenter la vitesse de conditionnement ou à ajouter une deuxième unité de conditionnement. À l’inverse, un emballage lent exige une attention particulière portée à la tension du dérouleur de film, à l’étalonnage de la machine ou à des modifications du design du produit. La compréhension de ces dynamiques permet de prendre des décisions fondées sur des données concernant votre investissement dans des équipements automatisés de conditionnement de masques.
Maintenance prédictive et maximisation de la disponibilité
La qualité de la synchronisation dépend fortement de la fiabilité de la machine et de la régularité de ses performances. Lorsque soit la machine à emballer les masques à grande vitesse, soit l’unité de cartonnage subit une panne imprévue, l’ensemble de la solution de ligne d’emballage de masques s’arrête, entraînant des pertes de productivité importantes. La mise en œuvre de programmes de maintenance prédictive permet de surveiller les motifs d’usure, les signatures vibratoires et les indicateurs de performance des composants afin de détecter les pannes imminentes. Les interventions de maintenance programmées sont effectuées pendant les arrêts planifiés, évitant ainsi les arrêts d’urgence. Le maintien d’une synchronisation optimale grâce à un fonctionnement fiable des équipements influence directement les indicateurs d’optimisation de l’efficacité de la ligne de production de masques. L’étalonnage régulier des capteurs et des systèmes de synchronisation garantit que les signaux de synchronisation restent précis, empêchant la dérive progressive qui altère la coordination au fil de semaines d’exploitation continue.
FAQ
Que se passe-t-il si la machine à emballer produit plus rapidement que l’unité de cartonnage ne peut traiter ?
Lorsqu’une machine à emballer les masques à grande vitesse produit des articles plus rapidement que l’unité de cartonnage ne peut les accepter, les produits emballés s’accumulent dans des zones de stockage tampon situées entre ces deux étapes. La solution pour la ligne d’emballage des masques réduit automatiquement la vitesse de la machine à emballer à l’aide de variateurs de fréquence ou en ralentissant le convoyeur afin de s’aligner sur la capacité de cartonnage. Si la capacité du tampon est entièrement saturée, la machine à emballer passe en mode d’attente jusqu’à ce que l’unité de cartonnage rattrape son retard. Cette réponse automatique empêche le débordement des produits tout en maintenant la synchronisation. La solution à long terme consiste à augmenter la capacité de l’unité de cartonnage ou à ajouter des postes de cartonnage parallèles afin de faire correspondre le débit d’emballage et d’optimiser l’efficacité de la ligne de production des masques.
Comment les pannes de capteurs affectent-elles la synchronisation de la ligne d’emballage des masques ?
Les pannes de capteurs dans une solution de conditionnement de masques perturbent les signaux temporels entre les étapes d’emballage et de cartonnage, provoquant une rupture de synchronisation. En l’absence de rétroaction précise sur la position ou la vitesse, le système de commande ne peut pas assurer une coordination exacte. Lorsqu’un capteur tombe en panne, les équipements automatisés de conditionnement de masques passent généralement en mode d’arrêt sécurisé afin d’éviter les bourrages ou les désalignements de produits. Les systèmes modernes intègrent une redondance de capteurs ainsi que des alertes de diagnostic qui informent immédiatement les opérateurs de toute défaillance. Un nettoyage régulier et un étalonnage fréquent des capteurs préviennent leur défaillance prématurée et garantissent une synchronisation fiable. Des verrous mécaniques de secours aux points critiques de synchronisation offrent une marge de sécurité même en cas de défaillance temporaire des capteurs électroniques, protégeant ainsi votre investissement dans une machine haute vitesse d’emballage de masques et des équipements de cartonnage.
Un seul opérateur peut-il gérer la synchronisation sur une grande ligne de conditionnement de masques ?
Oui, les systèmes modernes de lignes d’emballage de masques sont conçus pour la surveillance à distance et la commande automatisée, permettant à un seul opérateur de superviser plusieurs étapes. L’équipement automatisé d’emballage de masques maintient la synchronisation grâce à des algorithmes de contrôleurs logiques programmables qui ajustent en continu les vitesses et les temps sans intervention manuelle. Les opérateurs surveillent l’état du système via des tableaux de bord affichant la vitesse d’emballage, le débit de cartonnage, les niveaux de tampon et les alertes. Lorsque des interventions sont nécessaires, les interfaces tactiles permettent des réglages rapides des temps de cycle ou des paramètres de vitesse. Toutefois, lors des changements de format (masques de tailles différentes ou types de film), des techniciens qualifiés peuvent devoir recalibrer la machine haute vitesse d’emballage de masques et ajuster les paramètres de cartonnage, afin de garantir la poursuite de l’optimisation de l’efficacité de la ligne de production de masques sous de nouvelles spécifications produit.
Table des matières
- Mécanismes fondamentaux de synchronisation dans les équipements automatisés d’emballage de masques
- Méthodes mécaniques et électroniques de synchronisation
- Stratégies d’optimisation de l’efficacité de la ligne de production de masques
-
FAQ
- Que se passe-t-il si la machine à emballer produit plus rapidement que l’unité de cartonnage ne peut traiter ?
- Comment les pannes de capteurs affectent-elles la synchronisation de la ligne d’emballage des masques ?
- Un seul opérateur peut-il gérer la synchronisation sur une grande ligne de conditionnement de masques ?