
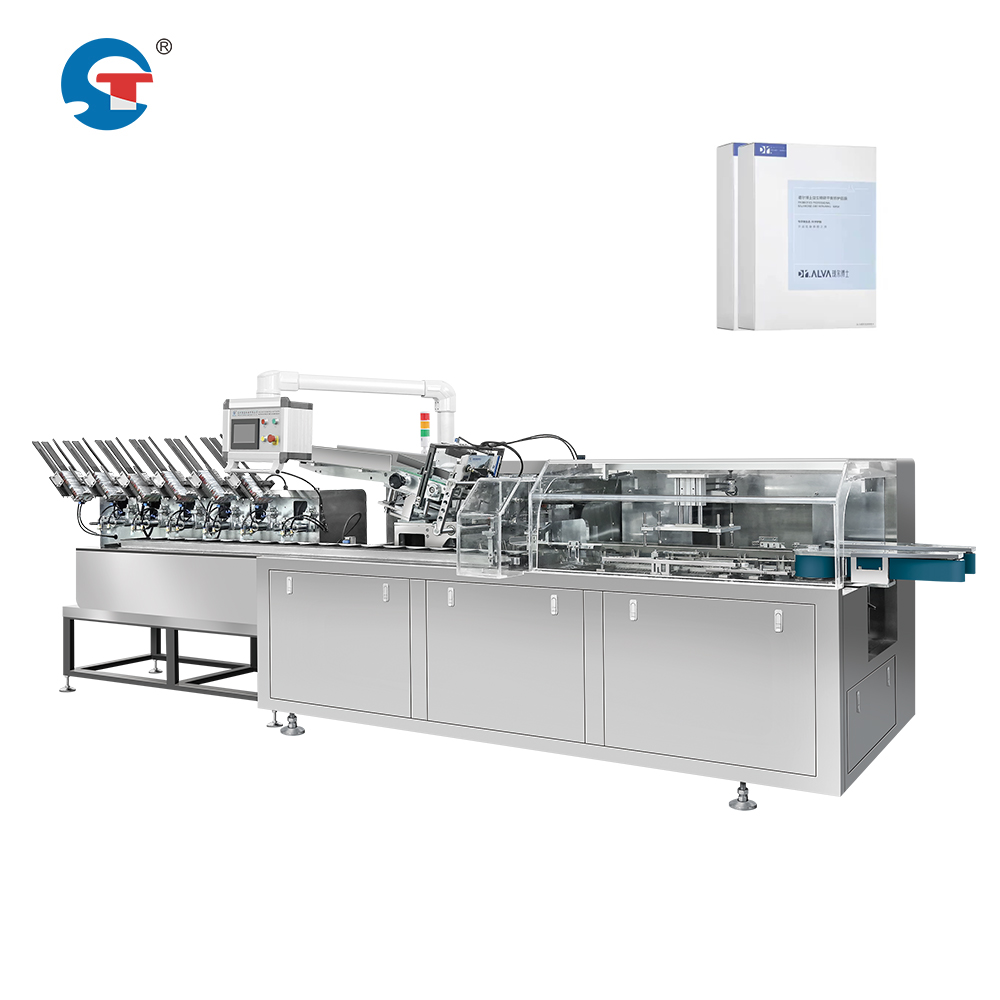
A modern gyártás pontos időzítést és zavarmentes koordinációt igényel több gyártási szakaszban egyidejűleg. Amikor maszkcsomagoló vonal megoldást üzemeltet, a kulcskérdés a fóliacsomagolás és a dobozoló egységek szinkronizálása annak érdekében, hogy állandó kimeneti minőséget biztosítsanak, és elkerüljék a szűk keresztmetszeteket. Ez a szinkronizáció biztosítja, hogy a becsomagolt maszkok pontosan akkor érkezzenek meg a dobozoló állomáshoz, amikor a doboz készen áll a fogadásukra, így kiküszöbölik a késleltetéseket, és maximalizálják a teljesítményt. Annak megértése, hogyan működnek ezek a rendszerek együtt, alapvető fontosságú azoknak a létesítményeknek, amelyek optimalizálni kívánják automatizált maszkcsomagoló berendezéseik teljesítményét.
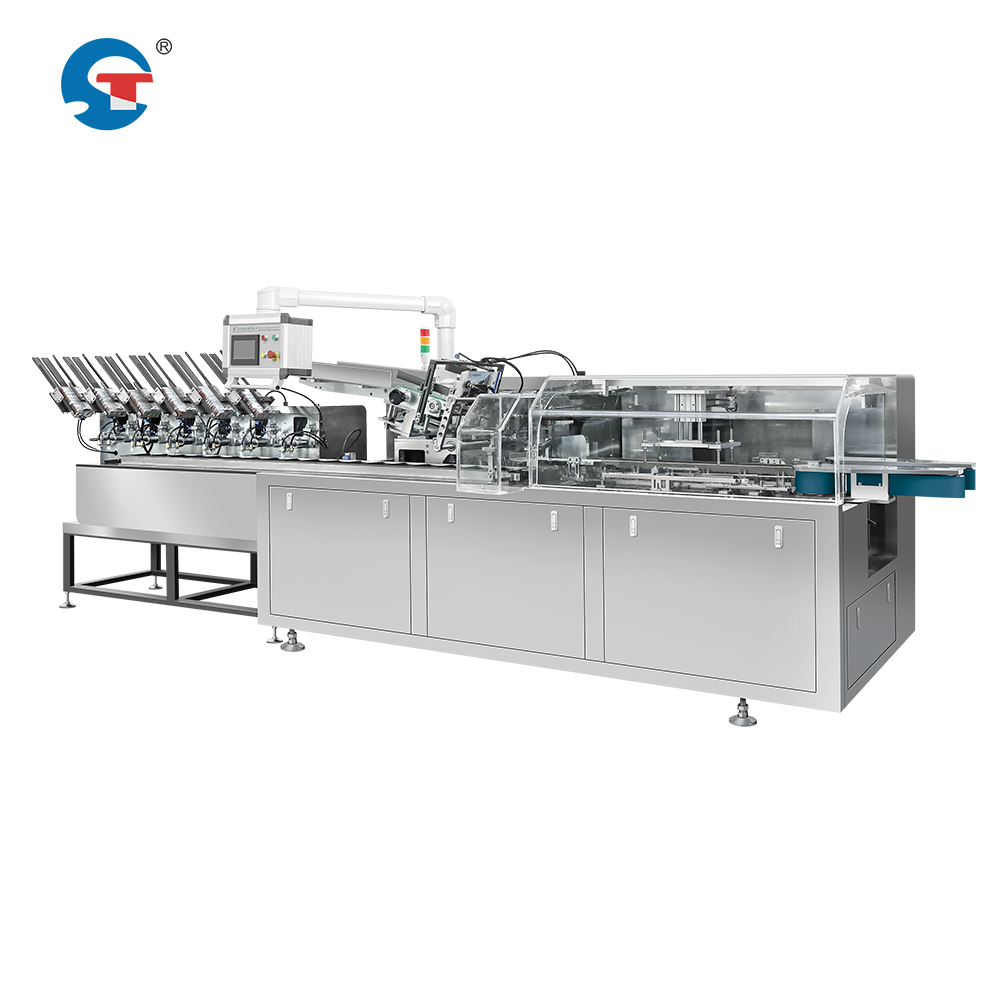
Egy maszkcsomagoló vonal-megoldás a pontos vezérlőrendszerekre támaszkodik, amelyek figyelik a becsomagolási folyamatot és a dobozolási szakaszt is. A nagysebességű arcmaszk-becsomagoló gépek független ciklusokon működnek, de kimenetüknek tökéletesen illeszkednie kell a dobozoló egység igényeihez. Ha az időzítés eltolódik, a becsomagolt termékek gyűlnek a tartási területeken, ami visszaesést és az egész maszkgyártó sor hatékonyságának csökkenését eredményezi. Fordítva, ha a becsomagolási szakasz lemarad a dobozolási igény mögött, a csomagoló gép üresjáratban áll, várva a termékeket, így drága berendezési kapacitás veszik kárba, és a sor hatékonysága csökken.
Az automatizált maszkcsomagoló berendezések alapvető szinkronizációs mechanizmusai
Időzítés-vezérlő rendszerek és érzékelőintegráció
A modern, automatizált maszkcsomagoló berendezések programozható logikai vezérlőket (PLC-ket) használnak, amelyek összehangolják a becsomagolási és dobozolási folyamatok időzítését. Stratégiai pontokon elhelyezett érzékelők észlelik a becsomagolt termékek érkezését, és ezzel aktiválják a dobozoló egység készenléti jeleit. Ezek a rendszerek figyelik a fóliás becsomagoló gép ciklusidejét, beleértve az anyagbetöltést, a becsomagolási időtartamot és a termék kibocsátásának szakaszait. Amikor a becsomagoló gép befejezi egy ciklusát, készenléti jelet küld a dobozoló egységnek, így biztosítva a szinkronizált átadást. A nagysebességű arcmaszk-becsomagoló gép képes módosítani működési sebességét a dobozoló egység kapacitásához igazítva, megelőzve a termékek felhalmozódását vagy hiányát.
Puffer tárolás és várakozási logika
Az hatékony maszkcsomagoló sor megoldás tervezése tartalmazza a csomagolás és dobozolás szakaszok közötti stratégiai helyzetű puffer tárolót. Ez az ideiglenes tároló tér elnyeli a kisebb időbeli ingadozásokat anélkül, hogy megszakítaná az egész munkafolyamatot. Amikor a nagysebességű arcmaszk-csomagoló gép kissé gyorsabban működik, mint a dobozoló egység, a becsomagolt maszkok a puffer zónában gyűlnek össze, nem pedig visszafelé a csomagolási területre. Fordítva, amikor a dobozolás gyorsabb, akkor rövid ideig a csomagolás leállása vagy karbantartása alatt a pufferből vonja ki a terméket. Ez a sorbaállítási rendszer folyamatosan optimalizálja a maszkgyártó sor hatékonyságát, megakadályozva a késleltetések láncreakcióját az egész automatizált maszkcsomagoló berendezésrendszerben.
Mechanikai és elektronikai szinkronizációs módszerek
Változó sebességű hajtások és frekvenciaváltók
A csomagolás és dobozolás szakaszai különböző mechanikai sebességgel működnek a termék méretétől, a fólia vastagságától és a doboz méreteitől függően. A változó frekvenciájú meghajtók lehetővé teszik az üzemeltetők számára, hogy valós időben állítsák a motorok sebességét, így a nagysebességű arcmaszk-csomagoló gép kimenete illeszkedik a dobozoló egység befogadó kapacitásához. Amikor egy szakasz karbantartásra szorul vagy ideiglenes lassulást tapasztal, a meghajtórendszer automatikusan csökkenti az adott szakasz sebességét, megakadályozva a torlódásokat. Ez a rugalmasság lehetővé teszi az arcmaszk-csomagoló vonal megoldásának üzemeltetői számára, hogy optimalizálják a teljesítményt anélkül, hogy leállítanák az egész automatizált arcmaszk-csomagoló berendezés vonalat, jelentősen javítva az arcmaszk-gyártóvonal hatékonyságának optimalizálását és csökkentve a költséges leállásokat.
Szinkron szállítószalag-követés
A fejlett szállítórendszerek szinkronizált lánc- vagy szíjhajtást használnak, amelyek közvetlenül összekötik a csomagolási kimenetet a dobozolási bemenettel. Az enkódertechnológia folyamatosan figyeli a szállítószalag sebességét, így biztosítva, hogy a becsomagolt termékek pontosan ugyanazzal a sebességgel mozogjanak, mint a fogadóállomás. Ha a nagysebességű arcmaszk-csomagoló gép gyorsabban állítja elő a kimenetet, mint amilyen gyorsan a dobozoló egység képes azt befogadni, a szállítórendszer automatikusan lelassítja az upstream sebességet, miközben pufferelés zajlik. Ez a mechanikai szinkronizáció megszünteti az egyedül elektronikus jelekre való támaszkodást, és biztonsági redundanciát nyújt a maszkcsomagoló vonal megoldásában. A szinkronizált megközelítés biztosítja, hogy minden becsomagolt termék pontosan a megfelelő pillanatban érkezzen meg a dobozoló állomásra a doboz elhelyezéséhez, ezzel maximalizálva az automatizált maszkcsomagoló berendezések teljesítményét.
Maszkgyártó vonal hatékonyságának optimalizálási stratégiái
Ciklusidő-elemzés és szűk keresztmetszetek azonosítása
A sikeres maszkgyártó sor hatékonyság-optimalizálása a csomagolás és a dobozolás fázisainak részletes ciklusidő-mérésével kezdődik. A műszaki dolgozóknak fel kell jegyezniük az egyes folyamatlépések pontos időtartamát normál üzemelési körülmények mellett, valamint csúcsforgalmi helyzetekben is. Ha a ciklusidők pontosan ismertek, a maszkcsomagoló sor vezérlője előre jelezheti a szükségleteket, és megelőző módon tudja szabályozni a sebességet. Az a fázis, amely rendszeresen teljes kapacitással működik, a teljes átfolyamot korlátozó szűk keresztmetszetet mutatja. Ha a csomagolás folyamatosan gyorsabb, mint a dobozolás, akkor a megoldás a dobozolási sebesség növelése vagy egy második dobozoló egység telepítése. Fordított esetben – lassú csomagolás esetén – a fóliatápláló feszültségére, a gép kalibrálására vagy a terméktervezés módosítására van szükség. Ezen dinamikák megértése lehetővé teszi az adatvezérelt döntéshozatalt a teljesen automatizált maszkcsomagoló berendezésekbe történő befektetés tekintetében.
Előrejelző karbantartás és az üzemen tartás maximalizálása
A szinkronizáció minősége erősen függ a gépek megbízhatóságától és egyenletes teljesítményétől. Ha a nagysebességű arcmaszk-becsomagoló gép vagy a dobozoló egység váratlanul leáll, az egész maszkcsomagoló sor megáll, ami jelentős termelékenység-csökkenést eredményez. A prediktív karbantartási programok bevezetése lehetővé teszi a kopás minták, rezgésjellemzők és alkatrészek teljesítménymutatóinak figyelését, amelyek előre jelezhetik a közelgő hibákat. A tervezett karbantartási időszakokban a problémákat a tervezett leállások idején oldják fel, nem pedig vészhelyzeti leállításokat okozva. A megbízható berendezésműködés révén fenntartott optimális szinkronizáció közvetlenül befolyásolja a maszkgyártó sor hatékonyság-optimalizálási mutatóit. A szenzorok és időzítő rendszerek rendszeres kalibrálása biztosítja, hogy a szinkronizációs jelek pontosak maradjanak, megelőzve azt a fokozatos eltolódást, amely hetekig tartó folyamatos üzemelés során rombolja a koordinációt.
GYIK
Mi történik, ha a becsomagoló gép gyorsabban termel, mint amennyit a dobozoló egység kezelni tud?
Amikor egy nagysebességű arcmaszk-becsomagoló gép gyorsabban termel, mint amilyen gyorsan a dobozoló egység fogadja a termékeket, a becsomagolt termékek a két fázis közötti puffer-tároló területeken halmozódnak fel. A maszkcsomagoló sor megoldása automatikusan csökkenti a becsomagoló gép sebességét változó frekvenciás meghajtók vagy szállítószalag-lassítás segítségével, hogy illeszkedjen a dobozoló egység kapacitásához. Ha a puffer-tároló teljesen megtelik, a becsomagoló gép várakozási állapotba lép, amíg a dobozoló egység utolér. Ez az automatikus reakció megakadályozza a termék túlfolyást, miközben fenntartja a szinkronizációt. A hosszú távú megoldás a dobozoló egység kapacitásának bővítése vagy párhuzamos dobozoló állomások hozzáadása a becsomagolási teljesítményhez való igazításhoz és a maszkgyártó sor hatékonyságának optimalizálásához.
Hogyan befolyásolják a szenzorhibák a maszkcsomagoló sor szinkronizációját?
Az érzékelők meghibásodása egy maszkcsomagoló vonal megoldásában megszakítja a csomagolási és dobozolási fázisok közötti időzítési jeleket, ami szinkronizációs hibához vezet. Pontos hely- vagy sebességvisszajelzés hiányában a vezérlőrendszer nem tudja fenntartani a pontos koordinációt. Amikor az érzékelők meghibásodnak, az automatizált maszkcsomagoló berendezések általában biztonsági leállási üzemmódba kapcsolnak, hogy elkerüljék a termékeltakaródást vagy a helytelen illesztést. A modern rendszerek érzékelőredundanciát és diagnosztikai riasztásokat tartalmaznak, amelyek azonnal értesítik az üzemeltetőket a hibákról. Az érzékelők rendszeres tisztítása és kalibrálása megelőzi a korai meghibásodást, és megbízható szinkronizációt biztosít. A kritikus időzítési pontokon elhelyezett mechanikus biztonsági reteszek további biztonsági tartalékot nyújtanak, még akkor is, ha az elektronikus érzékelők ideiglenesen meghibásodnak, így védve befektetését a nagysebességű arcmaszk-csomagoló és dobozoló berendezéseken.
Egyetlen munkavállaló kezelheti-e a szinkronizációt egy nagy méretű maszkcsomagoló vonalon?
Igen, a modern maszkcsomagoló vonal megoldási rendszerek távfelügyeletre és automatizált vezérlésre lettek kialakítva, így egyetlen műszaki személyzet is képes több folyamatot is figyelemmel kísérni. Az automatizált maszkcsomagoló berendezések szinkronizációját a programozható logikai vezérlő (PLC) algoritmusai biztosítják, amelyek folyamatosan igazítják a sebességeket és az időzítést manuális beavatkozás nélkül. A műszaki személyzet a rendszer állapotát olyan irányítópultokon keresztül figyeli, amelyek megjelenítik a csomagolási sebességet, a dobozolási arányt, a puffer szinteket és a riasztásokat. Amikor beavatkozásra van szükség, a érintőképernyős felületek lehetővé teszik a ciklusidők vagy sebességbeállítások gyors módosítását. Ugyanakkor különböző maszméretekre vagy fóliatípusokra történő átálláskor képzett műszaki szakembereknek újra kell kalibrálniuk a nagysebességű arcmaszk-csomagoló gépet, valamint módosítaniuk a dobozolási paramétereket, hogy a maszkgyártó vonal hatékonyságának optimalizálása folytatódjon az új termékspecifikációk szerint.