
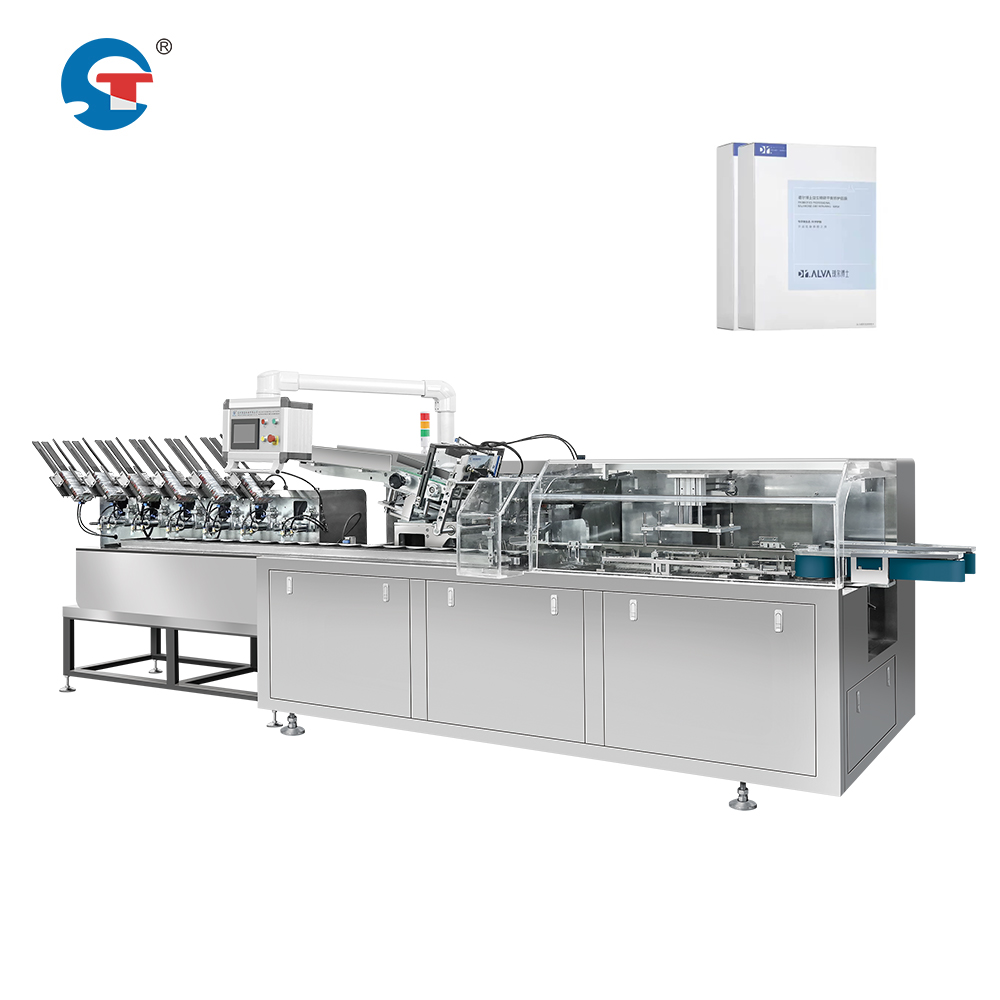
تولید مدرن نیازمند زمانبندی دقیق و هماهنگی بیوقفه در مراحل مختلف تولید است. در بهرهبرداری از راهحل خط بستهبندی ماسک، چالش اصلی همگامسازی واحد پیچیدن با فیلم و واحد جعبهبندی برای حفظ کیفیت ثابت خروجی و جلوگیری از گلوگاههاست. این همگامسازی تضمین میکند که ماسکهای پیچیدهشده دقیقاً در لحظهای که جعبه آماده دریافت آنهاست به ایستگاه جعبهبندی میرسند و از اینرو تأخیرها را حذف کرده و حداکثر ظرفیت تولید را فراهم میکند. درک نحوه تعامل این سیستمها با یکدیگر برای واحدهایی که به دنبال بهینهسازی عملکرد تجهیزات بستهبندی خودکار ماسک خود هستند، ضروری است.
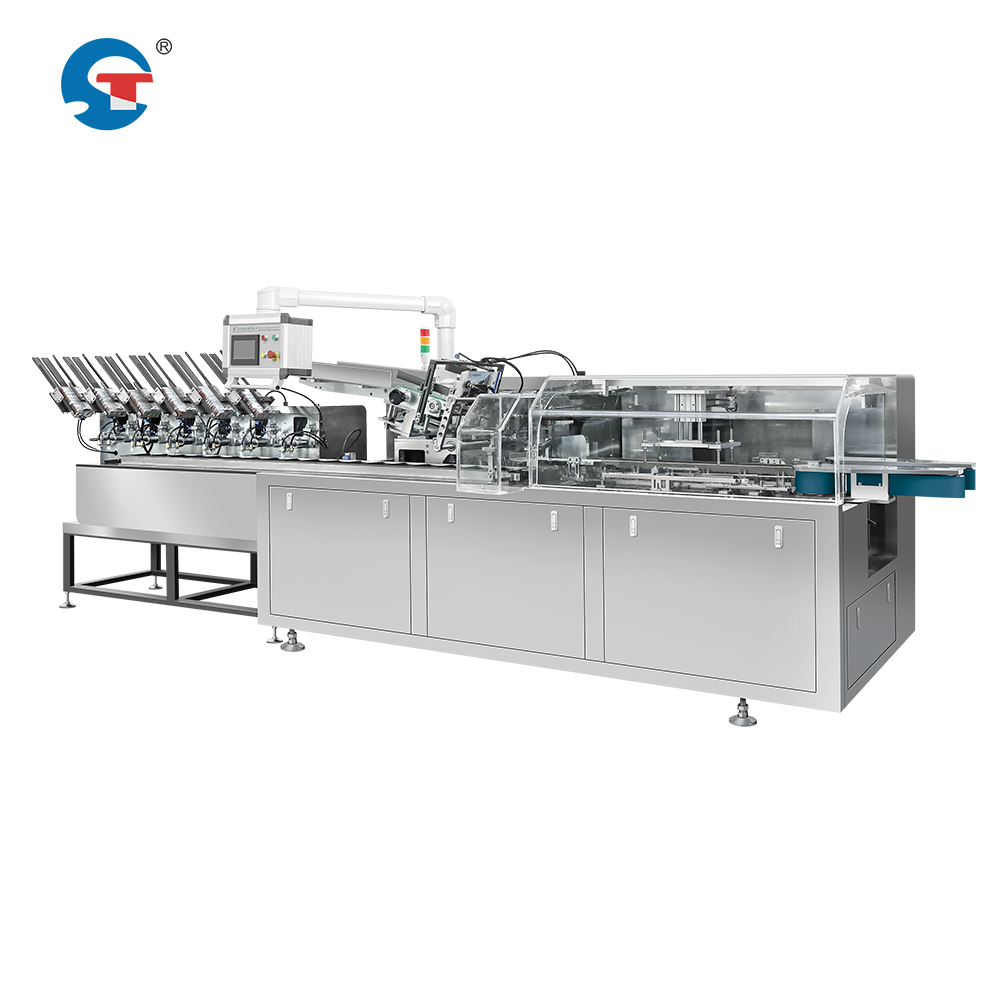
همگامسازی یک راهحل خط بستهبندی ماسک به سیستمهای کنترل دقیقی وابسته است که فرآیند بستهبندی و مرحله قرار دادن ماسک در جعبه را همزمان نظارت میکنند. دستگاههای بستهبندی ماسک با سرعت بالا در چرخههای مستقلی کار میکنند، اما خروجی آنها باید بهطور کامل با نیاز واحد بستهبندی در جعبه هماهنگ باشد. هنگامی که زمانبندی نامطلوب باشد، محصولات بستهبندیشده در مناطق ذخیرهسازی انباشته میشوند و باعث ایجاد پشتهکاری و کاهش بهینهسازی کارایی خط تولید ماسک میگردند. از سوی دیگر، اگر مرحله بستهبندی عقبافتاده باشد و نتواند نیاز واحد بستهبندی را تأمین کند، دستگاه بستهبندی بدون محصول منتظر میماند و ظرفیت گرانقیمت تجهیزات هدر میرود و کارایی خط کاهش مییابد.
مکانیزمهای اصلی هماهنگسازی در تجهیزات خودکار بستهبندی ماسک
سیستمهای کنترل زمانبندی و ادغام حسگرها
تجهیزات مدرن اتوماتیک بستهبندی ماسک، از کنترلکنندههای منطقی برنامهپذیر (PLC) استفاده میکنند که زمانبندی بین مراحل پیچیدن و جعبهبندی را هماهنگ میسازند. سنسورهایی که در نقاط استراتژیک نصب شدهاند، ورود محصول پیچیدهشده را تشخیص داده و سیگنالهای آمادهسازی واحد جعبهبندی را فعال میکنند. این سیستمها زمان چرخهی ماشین پیچیدن فیلم را نظارت میکنند، از جمله بارگذاری مواد، مدت زمان پیچیدن و فازهای خروج محصول. هنگامی که ماشین پیچیدن یک چرخه را به پایان میرساند، سیگنال آمادهسازی را به واحد جعبهبندی ارسال میکند تا انتقال هماهنگ انجام شود. ماشین پیچیدن سریع ماسک صورتی میتواند سرعت عملیاتی خود را با ظرفیت واحد جعبهبندی تطبیق دهد تا از انباشتهشدن یا کمبود جلوگیری کند.
ذخیرهسازی موقت و منطق صفبندی
طراحی راهحل مؤثر خط بستهبندی ماسک شامل قرار دادن هوشمندانهی انبار ذخیرهسازی موقت بین مراحل پیچیدن و جعبهبندی است. این فضای نگهداری موقت، تغییرات جزئی در زمانبندی را جذب میکند بدون آنکه گردش کلی کار را مختل سازد. هنگامی که دستگاه پیچیدن ماسک صورتی با سرعت بالا کمی سریعتر از واحد جعبهبندی کار میکند، ماسکهای پیچیدهشده در منطقهی بافر انباشته میشوند نه اینکه به ناحیهی پیچیدن برگردند. برعکس، هنگامی که جعبهبندی سریعتر انجام میشود، در طول وقفههای کوتاه یا تعمیرات پیچیدن، محصول را از بافر تأمین میکند. این سیستم صفبندی، بهینهسازی کارایی خط تولید مداوم ماسک را حفظ میکند و از انتقال تأخیرها در سراسر سیستم خودکار تجهیزات بستهبندی ماسک جلوگیری میکند.
روشهای همگامسازی مکانیکی و الکترونیکی
درایوهای متغیر سرعت و مبدلهای فرکانس
مرحلههای پیچیدن و جعبهبندی با سرعتهای مکانیکی متفاوتی کار میکنند که این سرعتها بستگی به اندازهٔ محصول، ضخامت فیلم و ابعاد جعبه دارد. درایوهای فرکانس متغیر به اپراتوران اجازه میدهند تا سرعت موتورها را در زمان واقعی تنظیم کنند و خروجی دستگاه پیچیدن سریع ماسکهای صورت را با ظرفیت ورودی واحد جعبهبندی هماهنگ سازند. هنگامی که یکی از مراحل نیازمند تعمیرات یا کندشدن موقتی است، سیستم درایو بهطور خودکار سرعت آن مرحله را کاهش میدهد تا از ایجاد گلوگاه جلوگیری شود. این انعطافپذیری به اپراتوران راهحل خط بستهبندی ماسک این امکان را میدهد تا ظرفیت تولید را بدون توقف کل خط خودکار بستهبندی ماسک بهینهسازی کنند و بهطور قابلتوجهی کارایی خط تولید ماسک را افزایش داده و زمانهای افت غیرضروری و پرهزینه را کاهش دهند.
ردیابی همزمان نوار نقاله
سیستمهای پیشرفتهٔ نقاله از محرکهای زنجیری یا نواری همگامشده استفاده میکنند که خروجی بستهبندی را مستقیماً به ورودی جعبهبندی متصل میسازند. فناوری انکودر سرعت نقاله را بهطور مداوم پایش میکند و اطمینان حاصل میکند که محصولات بستهبندیشده با دقیقاً همان سرعت ایستگاه دریافتکننده حرکت میکنند. اگر دستگاه بستهبندی ماسک صورتی با سرعت بالا خروجیای تولید کند که واحد جعبهبندی نتواند آن را پذیرا باشد، سیستم نقاله بهصورت خودکار سرعت خود را در بخش بالادستی کاهش میدهد در حالی که عملیات بافرینگ انجام میشود. این همگامسازی مکانیکی وابستگی به سیگنالهای الکترونیکی صرف را از بین میبرد و پشتیبانی اضافی برای راهحل خط بستهبندی ماسک فراهم میکند. رویکرد همگامشده تضمین میکند که هر محصول بستهبندیشده در لحظهٔ بهینهای به ایستگاه جعبهبندی میرسد تا قرارگیری در جعبه بهدرستی انجام شود و ظرفیت عبور تجهیزات خودکار بستهبندی ماسک شما بهحداکثر برسد.
راهبردهای بهینهسازی برای افزایش کارایی خط تولید ماسک
تحلیل زمان چرخه و شناسایی گلوگاهها
بهینهسازی کارایی خط تولید موفق ماسک با اندازهگیری دقیق زمان چرخه برای هر دو مرحلهٔ پیچیدن و جعبهبندی آغاز میشود. اپراتورها باید مدت دقیق هر فاز فرآیند را در شرایط عادی کاری و همچنین در شرایط حداکثر تقاضا ثبت کنند. وقتی زمانهای چرخه بهطور دقیق شناخته شوند، کنترلکنندهٔ راهحل خط بستهبندی ماسک میتواند نیازها را پیشبینی کرده و سرعتها را پیشگیرانه تنظیم نماید. شناسایی مرحلهای که بهطور مداوم در ظرفیت کامل کار میکند، گلوگاههایی را آشکار میسازد که تراکم کلی را محدود میکنند. اگر مرحلهٔ پیچیدن بهطور مداوم سریعتر از جعبهبندی بهپایان برسد، راهحل در افزایش سرعت جعبهبندی یا افزودن یک واحد جعبهبندی دوم نهفته است. برعکس، اگر پیچیدن کند باشد، باید به تنظیم کشش فیدر فیلم، کالیبراسیون دستگاه یا اصلاح طراحی محصول توجه کرد. درک این پویاییها امکان تصمیمگیری مبتنی بر داده را برای سرمایهگذاری در تجهیزات خودکار بستهبندی ماسک فراهم میکند.
نگهداری پیشبینانه و بیشینهسازی زمان فعالیت
کیفیت همگامسازی بهطور قابلتوجهی به قابلیت اطمینان دستگاه و عملکرد پایدار آن وابسته است. هنگامی که دستگاه پیچیدن ماسک روی صورت با سرعت بالا یا واحد بستهبندی در جعبه با شکست غیرمنتظرهای روبهرو میشود، کل راهحل خط بستهبندی ماسک متوقف میگردد و این امر منجر به افت قابلتوجه بهرهوری میشود. اجرای برنامههای نگهداری پیشبینانه، الگوهای سایش، امضاهای لرزشی و معیارهای عملکرد اجزا را پایش میکند تا نشانههایی از خرابیهای نزدیک را شناسایی کند. پنجرههای زمانی تعیینشده برای نگهداری، مسائل را در طول زمانهای از پیش برنامهریزیشدهٔ توقف برطرف میکنند نه اینکه باعث توقف اضطراری شوند. حفظ همگامسازی بهینه از طریق عملکرد قابلاطمینان تجهیزات، مستقیماً بر معیارهای بهینهسازی کارایی خط تولید ماسک تأثیر میگذارد. کالیبراسیون منظم سنسورها و سیستمهای زمانبندی اطمینان حاصل میکند که سیگنالهای همگامسازی دقیق باقی میمانند و از انحراف تدریجی که هماهنگی را در طول هفتهها عملکرد مداوم تضعیف میکند، جلوگیری میکند.
پرسشهای متداول
اگر دستگاه پیچیدن ماسک سریعتر از ظرفیت واحد بستهبندی در جعبه عمل کند، چه اتفاقی میافتد؟
وقتی یک دستگاه پیچیدن ماسک در سرعت بالا، خروجی را سریعتر از ظرفیت پذیرش واحد جعبهبندی تولید میکند، محصولات پیچیدهشده در مناطق ذخیرهسازی موقت بین این دو مرحله انباشته میشوند. راهحل خط بستهبندی ماسک، بهصورت خودکار سرعت دستگاه پیچیدن را از طریق درایوهای فرکانس متغیر یا کند کردن نوار نقاله کاهش میدهد تا با ظرفیت جعبهبندی هماهنگ شود. اگر ظرفیت ذخیرهسازی موقت بهطور کامل پر شود، دستگاه پیچیدن وارد حالت توقف میشود تا واحد جعبهبندی فرصت گرفتن عقبافتادگی را داشته باشد. این پاسخ خودکار از سرریز شدن محصول جلوگیری میکند و همزمانی را حفظ مینماید. راهحل بلندمدت، ارتقای ظرفیت واحد جعبهبندی یا افزودن ایستگاههای جعبهبندی موازی برای تطبیق با ظرفیت پیچیدن و بهبود بهینهسازی کارایی خط تولید ماسک است.
خرابی سنسورها چگونه بر هماهنگی خط بستهبندی ماسک تأثیر میگذارد؟
ناتوانی سنسورها در راهحل خط بستهبندی ماسک، سیگنالهای زمانبندی بین مراحل پیچیدن و جعبهبندی را مختل میکند و منجر به شکست هماهنگی میشود. بدون بازخورد دقیق از موقعیت یا سرعت، سیستم کنترل قادر به حفظ هماهنگی دقیق نیست. هنگامی که سنسورها دچار خرابی میشوند، تجهیزات خودکار بستهبندی ماسک معمولاً وارد حالت ایمن خاموششدن میشوند تا از گیرکردن محصول یا عدم تراز شدن جلوگیری شود. سیستمهای مدرن شامل پشتیبانی افزونهای برای سنسورها و هشدارهای تشخیصی هستند که بلافاصله اپراتورها را از خرابیها آگاه میسازند. تمیزکردن و کالیبرهکردن دورهای سنسورها از خرابی زودهنگام جلوگیری کرده و هماهنگی قابلاطمینان را حفظ میکند. قفلهای مکانیکی پشتیبان در نقاط حیاتی زمانبندی، حاشیه ایمنی ارائه میدهند حتی اگر سنسورهای الکترونیکی بهصورت موقت دچار اختلال شوند و سرمایهگذاری شما در ماشین پیچیدن ماسک صورتی سریع و تجهیزات جعبهبندی را محافظت میکنند.
آیا یک اپراتور تنها میتواند هماهنگی خط بستهبندی ماسک را در مقیاس بزرگ مدیریت کند؟
بله، سیستمهای راهحل خط بستهبندی مدرن ماسک برای نظارت از راه دور و کنترل خودکار طراحی شدهاند و امکان نظارت یک اپراتور بر چندین مرحله را فراهم میکنند. تجهیزات خودکار بستهبندی ماسک با استفاده از الگوریتمهای کنترلکننده منطقی قابل برنامهریزی، هماهنگی خود را حفظ میکنند و بهصورت مداوم سرعت و زمانبندی را بدون دخالت دستی تنظیم مینمایند. اپراتورها وضعیت سیستم را از طریق صفحههای نمایشی که سرعت پیچیدن، نرخ جعبهبندی، سطح بافرها و هشدارها را نشان میدهند، زیر نظر دارند. هنگامی که دخالت لازم میشود، رابطهای لمسی امکان اعمال سریع تنظیمات جدید برای زمان چرخه یا سرعت را فراهم میکنند. با این حال، در زمان تغییر به اندازههای مختلف ماسک یا انواع مختلف فیلم، تکنسینهای آموزشدیده ممکن است نیاز داشته باشند تا دستگاه پیچیدن ماسک با سرعت بالا را دوباره کالیبره کرده و پارامترهای جعبهبندی را تنظیم نمایند تا بهینهسازی کارایی خط تولید ماسک تحت مشخصات جدید محصول ادامه یابد.