
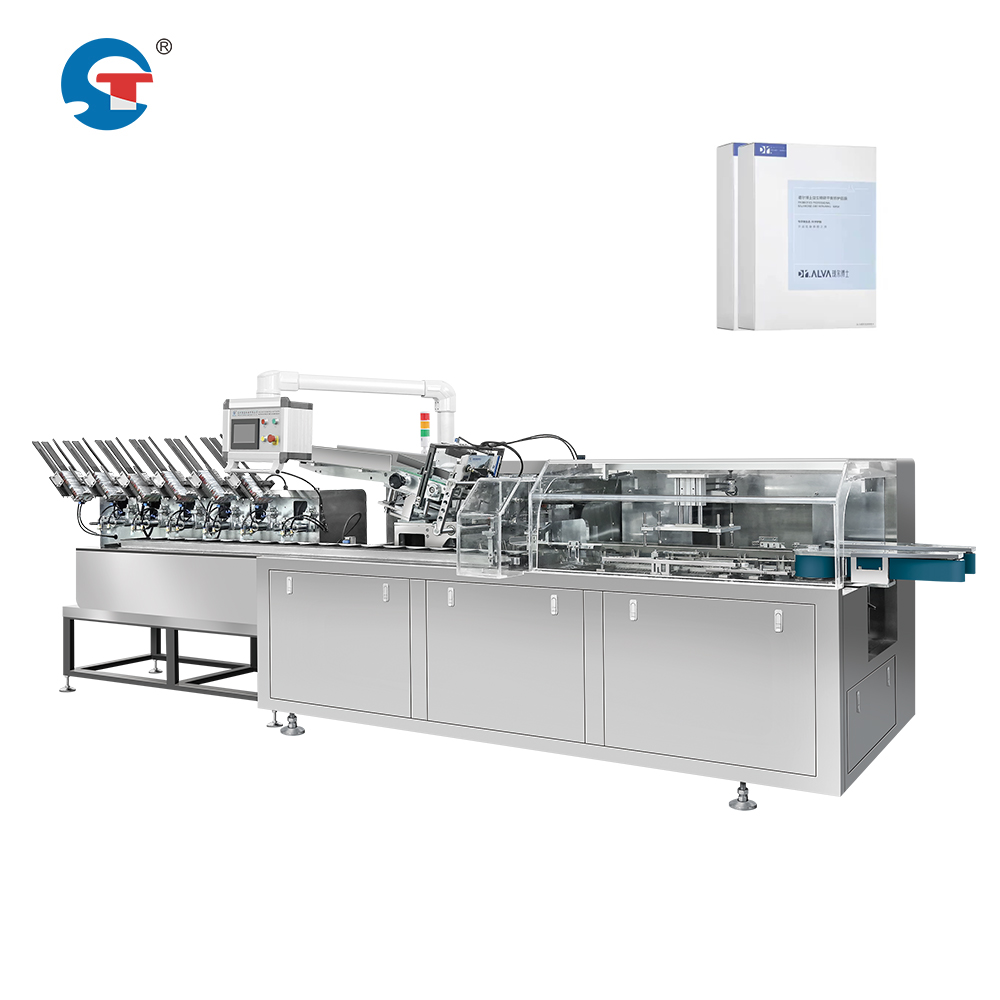
現代の製造業では、複数の工程にわたる正確なタイミング制御とシームレスな連携が求められます。マスク包装ラインソリューションを運用する際、最も重要な課題は、品質のばらつきを抑え、生産停滞を防ぐために、フィルムラッピング工程とカートン詰めユニットとの同期を確実にすることです。この同期により、ラップ済みのマスクが、ちょうどカートンが受け入れ準備完了となるタイミングで詰め込みステーションに到着し、待ち時間やロスを排除して、最大限の生産性を実現します。こうしたシステムがどのように連携して機能するかを理解することは、自動マスク包装装置の性能を最適化しようとする工場にとって不可欠です。
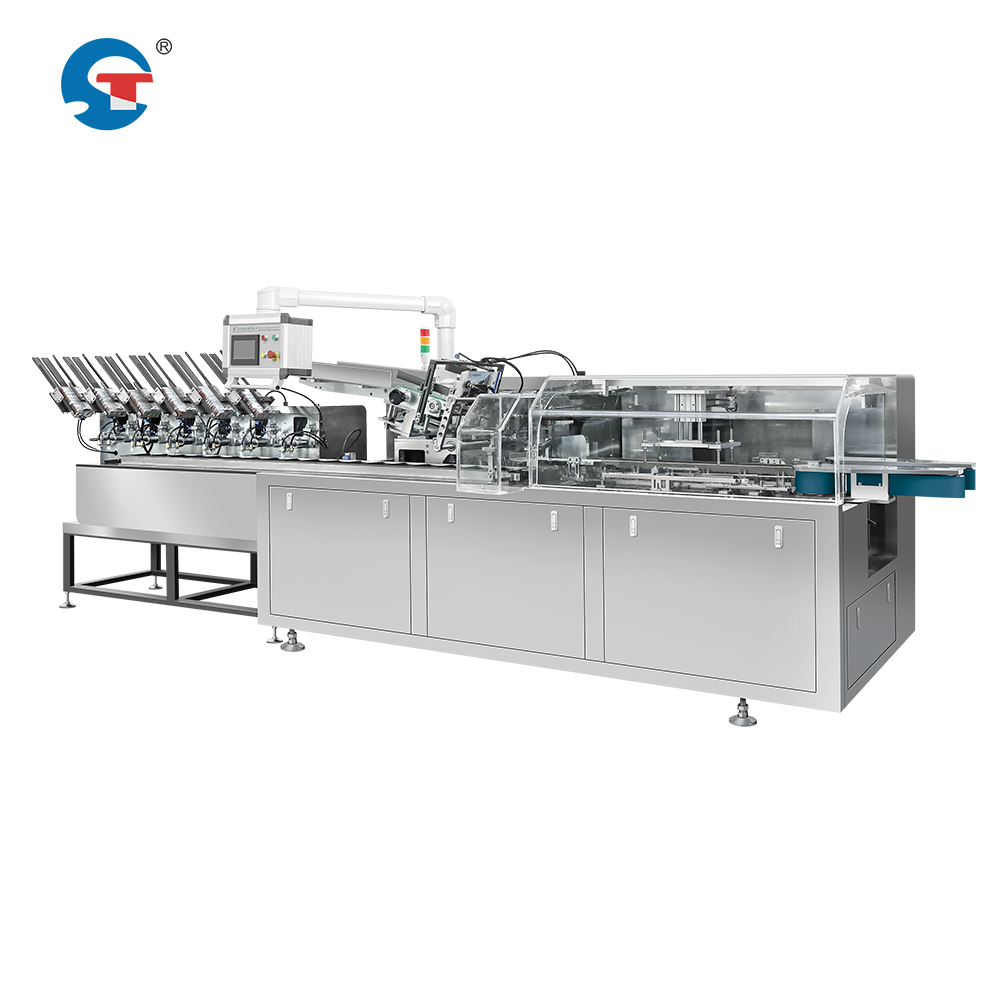
フィルムラッピングとカートン詰めの マスク包装ラインのソリューション ラッピング工程とカートン詰め工程の両方を監視する高精度な制御システムに依存しています。高速フェイスマスクラッピング機は独立したサイクルで動作しますが、その出力はカートン詰めユニットの需要と完全に同期しなければなりません。タイミングがずれると、ラップ済み製品がホールディングエリアに滞留し、バックログが発生して、マスク生産ライン全体の効率最適化が低下します。逆に、ラッピング工程がカートン詰め需要に遅れをとると、包装機は製品到着を待ってアイドリング状態となり、高価な設備能力が無駄になり、ライン効率が低下します。
自動マスク包装装置における主要な同期機構
タイミング制御システムとセンサー統合
現代の自動マスク包装装置は、ラッピング工程とカートン詰め工程のタイミングを調整するプログラマブル・ロジック・コントローラ(PLC)に依存しています。戦略的に配置されたセンサーが、ラップ済み製品の到着を検知し、カートン詰めユニットの準備完了信号を発行します。これらのシステムは、フィルムラップ機のサイクルタイム(材料供給、ラッピング時間、製品排出の各段階を含む)を監視します。ラップ機が1サイクルを完了すると、カートン詰めユニットへ「準備完了」信号を送信し、工程間の同期した引継ぎを実現します。高速フェイスマスクラップ機は、カートン詰めユニットの処理能力に応じて運転速度を自動調整でき、製品の滞留や不足を防ぎます。
バッファ貯蔵およびキュー制御ロジック
マスクの包装ラインにおける効果的なソリューション設計には、ラッピング工程とカートン詰め工程の間に戦略的に配置されたバッファストレージ(一時保管スペース)が含まれます。このスペースは、各工程間のわずかなタイミング差を吸収し、全体の作業フローを乱すことを防ぎます。高速マスクラッピング機がカートン詰め機よりも若干速く動作している場合、ラップ済みマスクはラッピングエリア内に滞留するのではなく、バッファ領域に一時的に蓄積されます。逆に、カートン詰め機がより速く動作している場合には、ラッピング工程の一時停止や保守作業の際に、バッファから製品を供給します。このようなキューイング方式により、自動化されたマスク包装設備全体における連鎖的な遅延を防止し、生産ラインの継続的な高効率化を実現します。
機械的・電子的な同期手法
可変速ドライブおよび周波数変換器
包装と段ボール箱詰めの各工程は、製品サイズ、フィルムの厚さ、段ボール箱の寸法に応じて、それぞれ異なる機械速度で動作します。可変周波数駆動装置(VFD)を用いることで、オペレーターはリアルタイムでモーターの回転速度を調整でき、高速フェイスマスク包装機の出力と段ボール箱詰めユニットの投入能力を一致させられます。ある工程で保守作業が必要になったり、一時的に速度が低下したりした場合、駆動システムは自動的に当該工程の速度を落とし、ボトルネックを防止します。この柔軟性により、マスク包装ラインのオペレーターは、全自動マスク包装設備ラインを停止させることなく生産量を最適化でき、マスク生産ラインの効率向上と高コストなダウンタイムの削減が大きく実現されます。
同期コンベア追従
高度なコンベアシステムでは、ラッピング工程の出力を直接カートン詰め工程の入力に連動させるため、同期式のチェーン駆動またはベルト駆動が採用されています。エンコーダ技術により、コンベアの速度が常時監視され、ラップ済み製品が受入ステーションと完全に同一の速度で搬送されることが保証されます。高速フェイスマスクラッピング機が、カートン詰めユニットの処理能力を上回る速度で出力した場合、コンベアシステムは自動的に上流側の速度を低下させ、同時にバッファリングを行います。この機械的な同期方式は、純粋な電子信号への依存を排除し、マスク包装ライン全体の冗長性(バックアップ機能)を確保します。また、各ラップ済み製品がボックスへの配置に最適なタイミングでカートン詰めステーションに到達することを実現し、自動化されたマスク包装設備の生産性を最大限に高めます。
マスク生産ラインの効率化に向けた最適化戦略
サイクルタイム分析とボトルネックの特定
マスク製造ラインの生産効率最適化は、ラッピング工程とカートン詰め工程の両方について、詳細なサイクルタイム測定から始まります。作業者は、通常運転時およびピーク需要時のそれぞれにおいて、各工程の正確な所要時間を記録する必要があります。サイクルタイムが正確に把握できれば、マスク包装ラインのソリューションコントローラーは将来のニーズを予測し、事前に速度を調整できます。どの工程が一貫して定格能力で稼働しているかを特定することで、全体の生産能力を制限するボトルネックが明らかになります。たとえば、ラッピング工程が常にカートン詰め工程より速く完了する場合、対策はカートン詰め速度の向上または第二のカートン詰めユニットの追加です。逆に、ラッピングが遅い場合は、フィルム供給装置の張力調整、機械のキャリブレーション、あるいは製品設計の見直しなどが検討されます。こうした工程間の関係性を理解することで、自動化されたマスク包装設備への投資について、データに基づいた意思決定が可能になります。
予知保全と稼働率最大化
同期品質は、機械の信頼性と安定した性能に大きく依存します。高速フェイスマスクラッピング機またはカートン詰めユニットのいずれかが予期せぬ故障を起こすと、マスク包装ライン全体が停止し、大幅な生産性低下を招きます。予知保全プログラムを導入することで、摩耗パターン、振動波形、部品の性能指標などを監視し、故障の前兆を検出できます。計画保全の時間帯を活用して問題に対応すれば、緊急停止を回避し、計画的なダウンタイム内で対処が可能です。信頼性の高い設備運転により同期状態を最適に維持することは、マスク生産ラインの効率化指標に直接影響を与えます。また、センサーやタイミングシステムの定期的なキャリブレーションを実施することで、同期信号の精度を保ち、連続運転を数週間続けた際に生じる徐々なるずれ(ドリフト)を防ぎます。
よくある質問
ラッピング機の生産速度がカートン詰めユニットの処理能力を上回った場合、どうなりますか?
高速フェイスマスク包装機の生産速度がカートン詰めユニットの受入能力を上回ると、包装済み製品が両工程間のバッファ貯蔵エリアに蓄積します。このマスク包装ラインの解決策では、可変周波数ドライブまたはコンベアの減速により、包装機の速度を自動的に低下させ、カートン詰め能力に合わせます。バッファ容量が満杯になると、包装機はカートン詰めユニットの処理が追いつくまで一時停止状態に入ります。この自動応答により、製品のあふれ出しを防ぎながら、工程間の同期を維持します。長期的な解決策としては、カートン詰めユニットの処理能力を向上させるか、包装機の処理量に見合った並列カートン詰めステーションを追加し、マスク生産ライン全体の効率最適化を図ることです。
センサーの故障は、マスク包装ラインの同期にどのような影響を与えますか?
マスク包装ラインのソリューションにおけるセンサーの故障は、ラッピング工程とカートン詰め工程間のタイミング信号を乱し、同期が崩れる原因となります。正確な位置や速度のフィードバックが得られない場合、制御システムは精密な連携を維持できなくなります。センサーが故障すると、自動マスク包装装置は通常、製品の詰まりや位置ずれを防ぐため、安全停止モードに移行します。最新のシステムでは、センサーの冗長化や診断アラート機能が備わっており、故障発生時に即座にオペレーターへ通知します。定期的なセンサーの清掃およびキャリブレーションにより、早期故障を防ぎ、信頼性の高い同期を維持できます。また、重要なタイミングポイントには、電子センサーが一時的に不具合を起こした場合でも安全を確保するための機械式インタロックのバックアップが設けられており、高速マスクラッピング機およびカートン詰め設備への投資を守ります。
大規模なマスク包装ラインの同期を、1人のオペレーターが管理することは可能ですか?
はい、現代のマスク包装ラインソリューションシステムは、遠隔監視および自動制御に対応しており、1名のオペレーターが複数工程を一括して管理できます。自動マスク包装装置は、PLC(プログラマブル・ロジック・コントローラー)によるアルゴリズムで速度やタイミングを常時調整し、各工程を同期させます。オペレーターは、包装速度、カートン詰め速度、バッファ残量、アラートなどを表示するダッシュボードを通じてシステム状態をリアルタイムで確認します。必要に応じて介入する際には、タッチスクリーンインターフェースからサイクルタイムや運転速度を迅速に変更できます。ただし、マスクサイズやフィルム種別を変更する際の切替作業では、熟練技術者が高速マスク巻取り機の再キャリブレーションやカートン詰めパラメーターの調整を行う必要があります。これにより、新たな製品仕様に対してもマスク生産ラインの効率最適化が継続されます。