
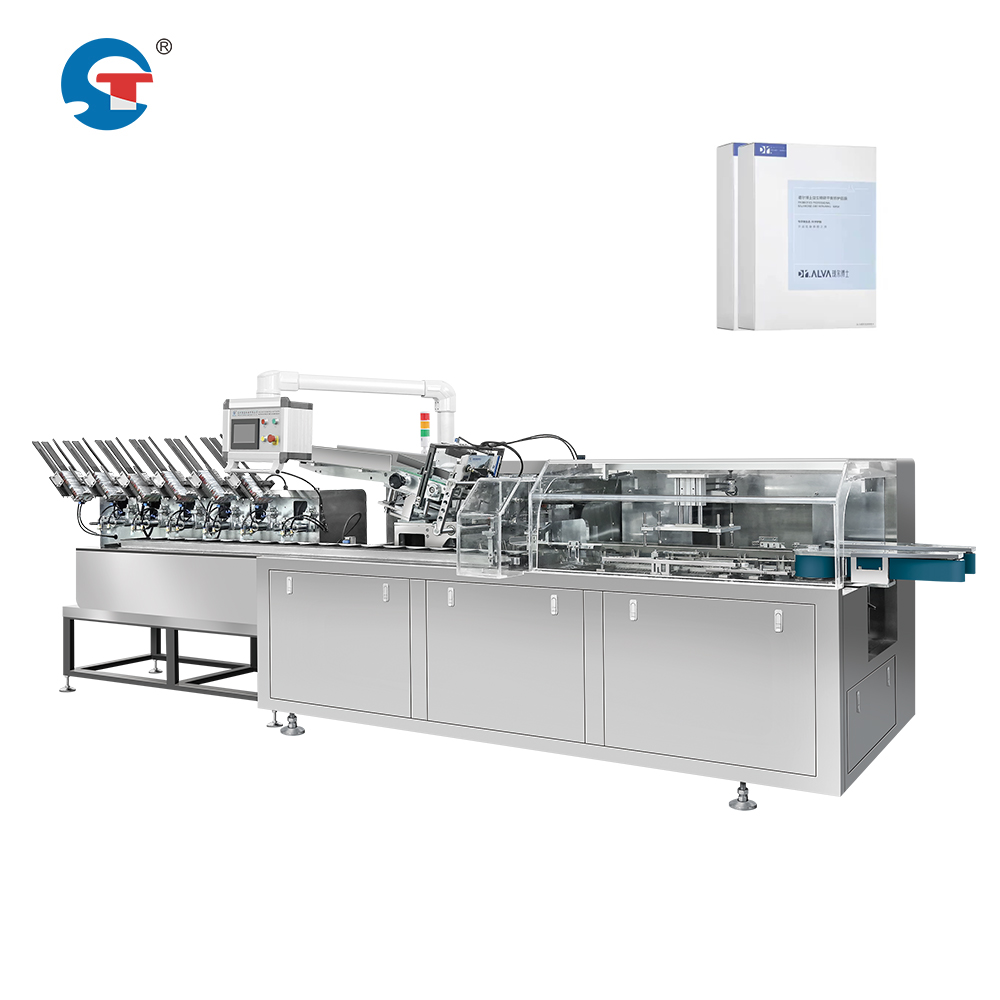
Съвременното производство изисква прецизно време и безупречна координация между множество производствени етапи. При работа с решение за линия за опаковане на маски ключовата предизвикателство е синхронизирането на увиването с фолио и блока за кутиене, за да се осигури постоянство в качеството на продукцията и да се избегнат задръжки. Тази синхронизация гарантира, че увитите маски пристигат в станцията за кутиене точно когато кутията е готова да ги приеме, като по този начин се премахват забавянията и се максимизира производителността. Разбирането на начина, по който тези системи работят заедно, е от съществено значение за предприятия, които целят оптимизиране на производителността на своето автоматизирано оборудване за опаковане на маски.
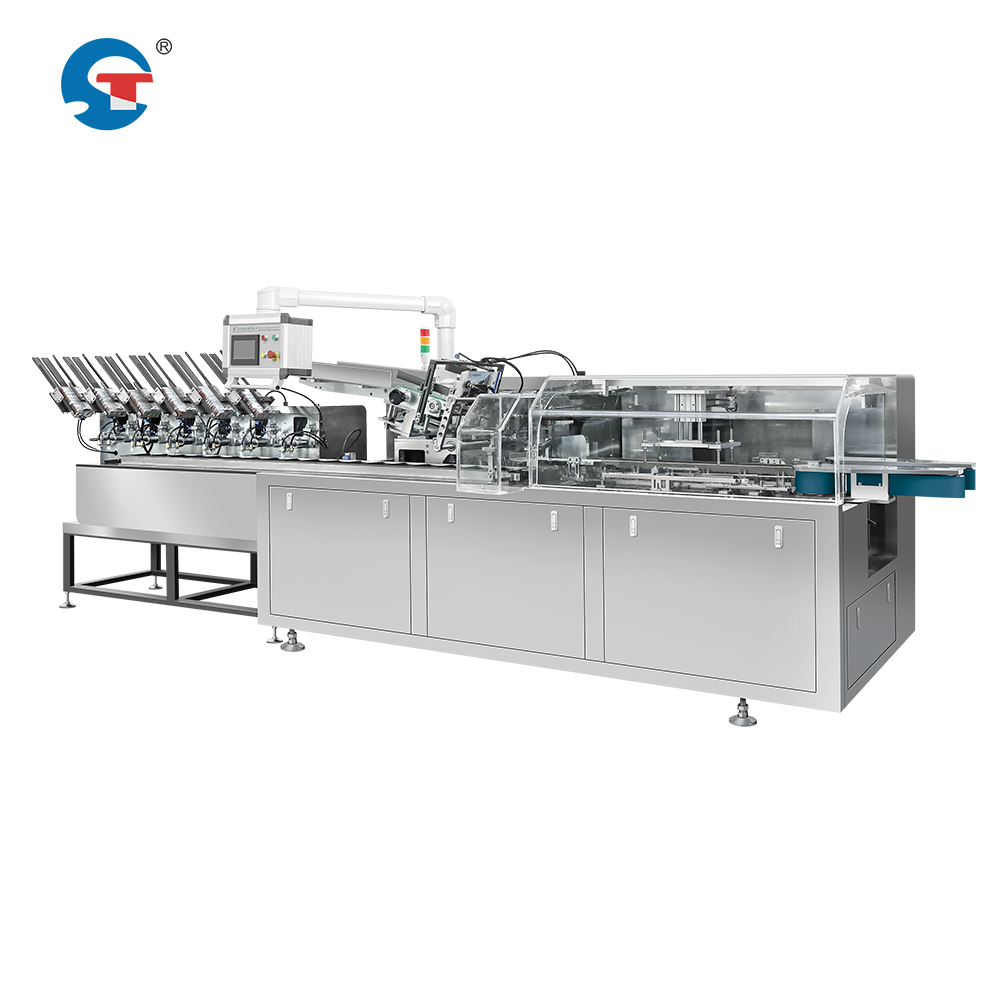
Синхронизацията на една линия за опаковане на маски зависи от прецизни системи за управление, които следят както процеса на опаковане, така и етапа на кутиене. Високоскоростните машини за опаковане на лицеви маски работят в независими цикли, но изходът им трябва да съвпада идеално с нуждите на единицата за кутиене. Когато времевото съгласуване се наруши, опакованите продукти се натрупват в зоните за задържане, което води до натрупване на работа и намалява ефективността на оптимизирането на производствената линия за маски. Обратно, ако етапът на опаковане изостане от нуждите на кутиенето, машината за опаковане остава бездействаща и чака продукт, което губи скъпата мощност на оборудването и намалява ефективността на линията.
Основни механизми за синхронизация в автоматизираното оборудване за опаковане на маски
Системи за контрол на времето и интеграция на сензори
Съвременното автоматизирано оборудване за опаковане на маски разчита на програмируеми логически контролери (PLC), които координират времевите интервали между етапите на опаковане и картониране. Сензори, разположени в стратегически точки, регистрират пристигането на опаковани продукти и активират сигнали за готовност на единицата за картониране. Тези системи следят цикловото време на машината за фолиране, включително зареждането на материала, продължителността на фолирането и фазите на изхвърляне на продукта. Когато машината за фолиране завърши един цикъл, тя изпраща сигнал за готовност към единицата за картониране, за да се осигури синхронизирана предаване. Високоскоростната машина за фолиране на лицеви маски може да регулира работната си скорост според капацитета на единицата за картониране, за да се предотврати натрупване или недостиг.
Буферно съхранение и логика за опашки
Ефективното проектиране на линия за опаковане на маски включва буферно съхранение, разположено стратегически между етапите на опаковане и кутиране. Това временна зона за задържане компенсира незначителни вариации във времето, без да нарушава общия работен процес. Когато машината за опаковане на лицеви маски с висока скорост работи малко по-бързо от единицата за кутиране, опакованите маски се натрупват в буферната зона вместо да се връщат обратно към зоната за опаковане. Обратно, когато кутирането работи по-бързо, то извлича продукт от буферната зона по време на кратки прекъсвания или поддръжка на опаковането. Тази система за опашки осигурява непрекъснато подобряване на ефективността на производствената линия за маски, като предотвратява каскадни забавяния в цялата автоматизирана система за опаковане на маски.
Механични и електронни методи за синхронизация
Променливи скоростни приводи и честотни преобразуватели
Етапите на опаковане и кутийкиране работят с различни механични скорости, в зависимост от размера на продукта, дебелината на фолиото и размерите на кутията. Променливочестотните задвижвания позволяват на операторите да регулират скоростите на двигателите в реално време, така че изходната мощност на високоскоростната машина за опаковане на лицеви маски да съответства на капацитета за приемане на единицата за кутийкиране. Когато един етап изисква поддръжка или преживява временна забавяне, системата за задвижване автоматично намалява скоростта на съответния етап, за да се предотвратят задръствания. Тази гъвкавост позволява на операторите на решението за опаковане на маски да оптимизират производителността, без да спират цялата автоматизирана линия за опаковане на маски, което значително подобрява ефективността на производствената линия за маски и намалява скъпото просто стояне.
Синхронно проследяване на транспортьор
Напредналите транспортни системи използват синхронизирани верижни или лентови предавки, които свързват директно изхода от опаковъчната машина с входа на картонажната машина. Технологията с енкодери непрекъснато следи скоростта на транспортьора, за да се гарантира, че опакованите продукти се движат с точно същата скорост като приемащата станция. Ако високоскоростната машина за опаковане на лицеви маски произвежда изход по-бързо, отколкото картонажната единица може да приеме, транспортната система автоматично намалява скоростта по-нагоре по линията, докато протича буферизирането. Тази механична синхронизация елиминира зависимостта от изключително електронни сигнали и осигурява резервно резервно решение в решението за опаковане на маски. Синхронизираният подход гарантира, че всеки опакован продукт достига картонажната станция в оптималния момент за поставяне в кутията, максимизирайки производителността на вашето автоматизирано оборудване за опаковане на маски.
Стратегии за оптимизация на ефективността на производствената линия за маски
Анализ на цикъла на времето и идентифициране на задръжките
Оптимизирането на ефективността на производствената линия за маски започва с подробно измерване на цикълното време както за етапа на опаковане, така и за етапа на картониране. Операторите трябва да документират точната продължителност на всяка фаза от процеса при нормални работни условия и при пикови натоварвания. Когато цикълните времена са точно известни, контролерът на решението за опаковъчната линия за маски може да предвижда нуждите и да коригира скоростите превантивно. Идентифицирането на етапа, който постоянно работи на пълна мощност, разкрива задръжките, които ограничават общата производителност. Ако опаковането винаги завършва по-бързо от картонирането, решението е да се увеличи скоростта на картонирането или да се добави втора картонираща единица. Обратно, бавното опаковане изисква внимание към напрежението на филмовия подавач, калибрирането на машината или модификации в дизайна на продукта. Разбирането на тези динамики позволява вземането на решения, базирани на данни, относно инвестициите ви в автоматизирано оборудване за опаковане на маски.
Превантивно поддръжка и максимизиране на времето на работа
Качеството на синхронизацията силно зависи от надеждността на машината и нейната стабилна производителност. Когато високоскоростната машина за опаковане на лицеви маски или картонажната единица преждевременно се повредят, цялото решение за опаковане на маски спира, което води до значителни загуби на продуктивност. Прилагането на програми за предиктивно поддръжка следи моделите на износване, вибрационните сигнатури и метриките за производителност на компонентите, които показват надвиснали повреди. Поддръжката се планира в предварително определени прозорци, така че проблемите да се решават по време на планирани простои, а не да причиняват аварийни спирания. Поддържането на оптимална синхронизация чрез стабилна работа на оборудването директно влияе върху метриките за оптимизиране на ефективността на производствената линия за маски. Редовната калибрация на сензорите и системите за тайминг гарантира точността на синхронизационните сигнали и предотвратява постепенното отклонение, което уврежда координацията при непрекъснатата работа в продължение на седмици.
ЧЗВ
Какво се случва, ако машината за опаковане работи по-бързо от възможностите на картонажната единица?
Когато машина за увиване на лицеви маски с висока скорост произвежда продукти по-бързо, отколкото картонажната единица може да ги приеме, увитите продукти се натрупват в буферни зони за съхранение между двете стъпки. Решението за линията за опаковане на маски автоматично намалява скоростта на увиването чрез променливи честотни задвижвания или забавяне на конвейера, за да съответства на капацитета на картонажната единица. Ако буферната вместимост се изпълни напълно, увиването преминава в режим на пауза, докато картонажната единица не нагони производството. Тази автоматична реакция предотвратява преливане на продукти и поддържа синхронизацията. Дългосрочното решение включва модернизация на капацитета на картонажната единица или добавяне на паралелни картонажни станции, за да се изравни пропускателната способност на увиването и да се подобри ефективността на оптимизацията на линията за производство на маски.
Какво влияние оказват повредите на сензорите върху синхронизацията на линията за опаковане на маски?
Неуспехът на сензорите в решението за опаковане на маски нарушава сигнала за синхронизация между етапите на опаковане и кутиране, което води до разпадане на синхронизацията. Без точна обратна връзка за позиция или скорост управляващата система не може да осигури прецизна координация. При неуспех на сензорите автоматизираното оборудване за опаковане на маски обикновено преминава в безопасен режим на спиране, за да се предотвратят задръжки на продукта или неправилно подреждане. Съвременните системи включват резервни сензори и диагностични предупреждения, които незабавно информират операторите за възникнали неуспехи. Редовното почистване и калибриране на сензорите предотвратява преждевременния им отказ и осигурява надеждна синхронизация. Резервните механични блокировки в критичните точки на синхронизация предоставят допълнителна безопасност дори при временен отказ на електронните сензори, което защитава инвестициите ви във високоскоростно оборудване за опаковане и кутиране на лицеви маски.
Може ли един оператор да управлява синхронизацията на голяма линия за опаковане на маски?
Да, съвременните системи за автоматизирани линии за опаковане на маски са проектирани за дистанционен мониторинг и автоматизирано управление, което позволява на един оператор да следи няколко етапа едновременно. Автоматизираното оборудване за опаковане на маски поддържа синхронизация чрез алгоритми на програмируеми логически контролери (PLC), които непрекъснато коригират скоростите и времевите параметри без ръчно вмешателство. Операторите следят статуса на системата чрез табла за управление, показващи скоростта на опаковане, скоростта на картониране, нивата на буферните зони и предупрежденията. Когато се наложи вмешателство, интерфейсите с докосваем екран позволяват бързи корекции на времето на цикъл или на скоростните настройки. При смяна на размера на маските или типа фолио обаче квалифицирани техници може да се наложи да преизградят високоскоростната машина за опаковане на лицеви маски и да коригират параметрите на картонирането, за да се осигури продължаващата оптимизация на ефективността на производствената линия за маски според новите спецификации на продукта.