
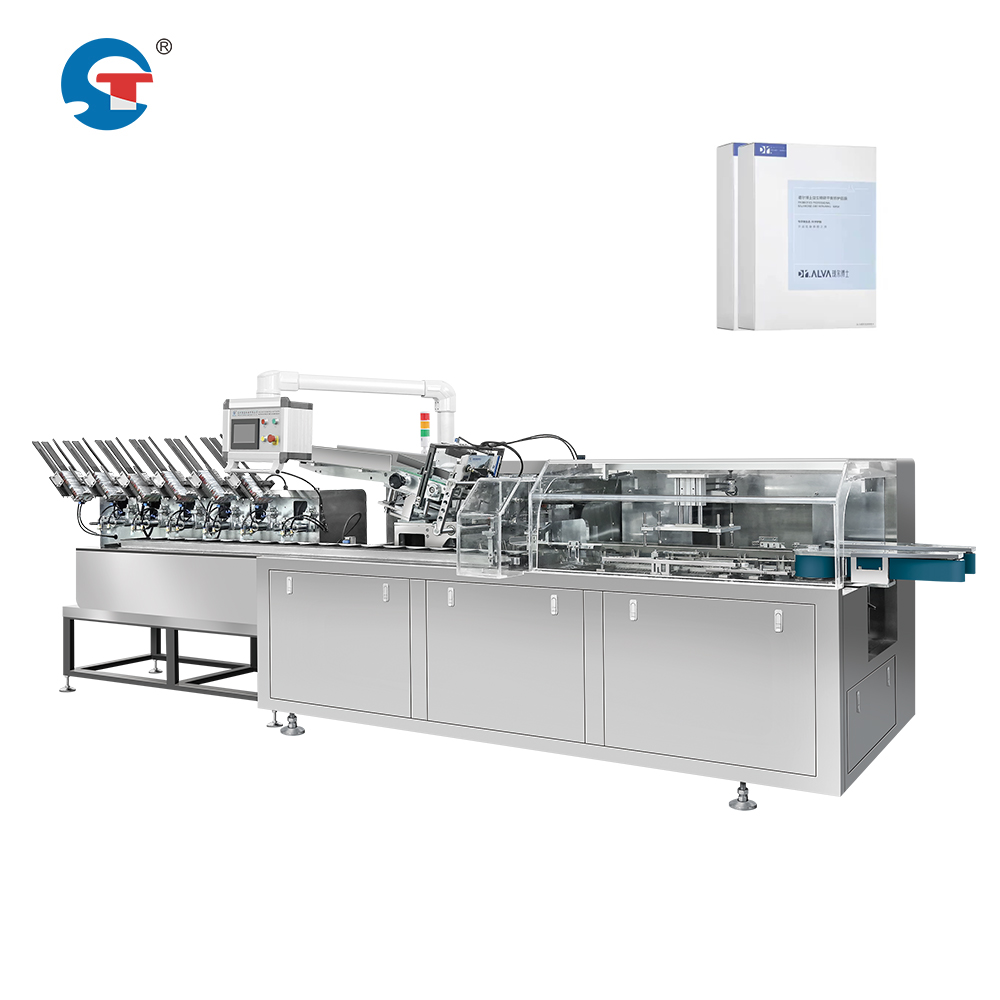
Moderne produksjon krever nøyaktig tidsstyring og sømløs samordning mellom flere produktionsfaser. Når en maskepakkingssystemløsning drives, ligger den kritiske utfordringa i å synkronisere filminnpakning med eskepakkingsenheten for å opprettholde konsekvent utgangskvalitet og unngå flaskehalsar. Denne synkroniseringa sikrar at innpakkede masker ankommer eskepakkingsstasjonen akkurat når eska er klar til å motta dem, noe som eliminerer forsinkelser og maksimerer produksjonshastigheten. Å forstå hvordan disse systemene fungerer sammen er avgjerande for anlegg som ønsker å optimalisere ytelsen til sitt automatiserte maskepakkningsutstyr.
Synkroniseringa av en linje for maskersemballasje avhenger av nøyaktige kontrollsystemer som overvåker både innpakningsprosessen og kartongpakkingsstadiet. Høyhastighetsmaskiner for innpakning av ansiktsmasker opererer i uavhengige sykler, men deres utgang må likevel være perfekt synkronisert med etterspørselen fra kartongpakkingsenheten. Når tidsjusteringen er feil, oppstår det akkumulering av innpakkede produkter i mellomlagringsområder, noe som fører til forsinkelser og reduserer effektiviteten til maskinlinjen for ansiktsmasker. Omvendt, hvis innpakningsstadiet faller bak etterspørselen fra kartongpakkingsstadiet, står pakkeautomaten uten arbeid og venter på produkt, noe som spiller bort dyrt utstyrsutnyttelse og reduserer linjens effektivitet.
Kjerne-synkroniseringsmekanismer i automatiserte maskinpakkeutstyr
Tidskontrollsystemer og sensorkobling
Moderne, automatiserte maskinpakkeutstyr bruker programmerbare logikkstyrere (PLC-er) som koordinerer tidsavstemmingen mellom innpakking og eskeringsfaser. Sensorer plassert på strategiske steder oppdager når innpakkede produkter ankommer og utløser klarte-signaler til eskeringsenheten. Disse systemene overvåker syklustidene til folieinnpakkmaskinen, inkludert materialelastning, innpakkingstid og produktutkastingsfaser. Når innpakkmaskinen fullfører en syklus, sender den et klarte-signal til eskeringsenheten for å sikre synkronisert overføring. Høyhastighetsansiktsmaskin-innpakkmaskinen kan justere driftshastigheten sin for å matche kapasiteten til eskeringsenheten, slik at opphopning eller mangler unngås.
Bufferlagring og kølogikk
En effektiv løsning for maskinpakking av ansiktsmasker inkluderer strategisk plasserte bufferlager mellom vikling- og eskeringsstadiene. Dette midlertidige lagret absorberer små tidsvariasjoner uten å forstyrre hele arbeidsflyten. Når maskinen for høyhastighetsviking av ansiktsmasker opererer litt raskere enn eskeringsenheten, samler pakket ansiktsmasker seg i buffersonen i stedet for å stanse opp i viklingsområdet. Omvendt, når eskeringsenheten opererer raskere, trekker den produkt fra bufferen under korte pauser eller ved vedlikehold av viklingen. Dette køsystemet sikrer kontinuerlig effektivitetsoptimalisering av maskinproduksjonslinjen ved å forhindre kjedereaksjoner av forsinkelser gjennom hele det automatiserte utstyret for emballasje av ansiktsmasker.
Mekaniske og elektroniske synkroniseringsmetoder
Variabelhastighetsdrifter og frekvensomformere
Pakke- og eskekapslingsstadiene opererer med ulike mekaniske hastigheter avhengig av produktstørrelse, folietykkelse og eskestørrelse. Variabelfrekvensdrifter lar operatørene justere motorenes hastighet i sanntid, slik at utgangshastigheten til maskinene for hurtig pakking av ansiktsmasker tilpasses inntakskapasiteten til eskekapslingsenheten. Når ett stadiet krever vedlikehold eller opplever en midlertidig nedgang i hastighet, reduserer driftssystemet automatisk hastigheten på det tilsvarende stadiet, noe som forhindrer flaskehals. Denne fleksibiliteten lar operatører av løsninger for maskinpakking optimalisere gjennomstrømningen uten å stoppe hele den automatiserte maskinpakkelinjen, noe som betydelig forbedrer effektiviteten til maskinproduksjonslinjen og reduserer kostbare nedstillinger.
Synkron transportbåndsporing
Avanserte transportbåndsystemer bruker synkroniserte kjede- eller remdrifter som kobler sammen pakkeutgangen direkte med kartonginngangen. Enkoderteknologi overvåker kontinuerlig transportbåndets hastighet, slik at pakket produkter beveger seg nøyaktig like raskt som mottaksstasjonen. Hvis maskinen for høyhastighetsansiktsmaskepakking produserer utgang raskere enn kartoneringen kan ta imot, reduserer transportbåndsystemet automatisk farten stromoppover mens bufferlagring skjer. Denne mekaniske synkroniseringen eliminerer avhengighet av utelukkende elektroniske signaler og gir sikkerhetsreservasjon i løsningen for maskepakking. Den synkroniserte tilnærmingen sikrer at hvert pakket produkt når kartoneringsstasjonen på det optimale tidspunktet for boksmontering, noe som maksimerer gjennomstrømmingen i din automatiserte maskepakkeutstyr.
Optimeringsstrategier for effektivitet i maskelinjen
Sykeltidsanalyse og identifisering av flaskehals
Effektiv optimalisering av maskinproduksjonslinja starter med nøyaktige syklustidsmålinger for både innpakking og eskeringsfaser. Operatører bør dokumentere nøyaktig varighet for hver prosessfase under normale driftsforhold og ved maksimal etterspørsel. Når syklustidene er kjent presist, kan kontrollen til maskinpakkeløsningen forutse behov og justere hastigheter proaktivt. Å identifisere hvilken fase som konsekvent opererer ved full kapasitet avslører flaskehalsar som begrenser total gjennomstrømning. Hvis innpakking konsekvent fullføres raskere enn eskeringsfasen, ligger løsningen i å øke eskeringshastigheten eller legge til en ekstra eskeringsenhet. Omvendt krever langsom innpakking oppmerksomhet på filmføderens spenning, maskinkalibrering eller endringer i produktdesignet. Å forstå disse dynamikkene muliggjør datadrevne beslutninger angående investeringer i automatisk utstyr for maskinpakking.
Forutsigbar vedlikehold og maksimal driftstid
Synkroniseringskvaliteten avhenger sterkt av maskinens pålitelighet og konsekvent ytelse. Når enten maskinen for hurtig ansiktsmaskepakking eller kartoneringseenheten opplever uventede svikt, stopper hele løsningen for maskepakking, noe som fører til betydelige tap i produktivitet. Ved å implementere forutsigende vedlikeholdsprogrammer overvåkes slitasjemønstre, vibrasjonsmønstre og mål på komponentytelse som indikerer kommende svikt. Vedlikeholdsarbeid utføres i planlagte nedstengningsvinduer i stedet for å føre til nødstopp. Å opprettholde optimal synkronisering gjennom pålitelig utstyrsdrift påvirker direkte effektivitetsoptimeringsmål for maskeproduserende linjer. Regelmessig kalibrering av sensorer og tidssystemer sikrer at synkroniseringssignaler forblir nøyaktige og forhindrer gradvis avvik som svekker koordineringen over flere uker med kontinuerlig drift.
Ofte stilte spørsmål
Hva skjer hvis pakkemaskinen produserer raskere enn kartoneringseenheten kan håndtere?
Når en maskin for hurtig emballasje av ansiktsmasker produserer raskere enn emballasjeprosessen kan ta imot, samler pakket produkter seg opp i bufferlagringsområder mellom de to stadiene. Løsningen for maskinpakkelinjen reduserer automatisk hastigheten til emballasjemaskinen ved hjelp av frekvensomformere eller ved å senke transportbåndhastigheten, slik at den tilpasses kapasiteten til emballasjeprosessen. Hvis bufferkapasiteten fylles helt opp, går emballasjemaskinen inn i en ventemodus inntil emballasjeprosessen har hentet igjen. Denne automatiske responsen forhindrer produktoverskudd samtidig som den sikrer synkronisering. En langsiktig løsning innebär å oppgradere kapasiteten til emballasjeprosessen eller å legge til parallelle emballasjestasjoner for å matche emballasjehastigheten og forbedre effektiviteten til maskinpakkelinjen.
Hvordan påvirker sensortap synkroniseringen på maskinpakkelinjen?
Sensorfeil i en løsning for emballasje av ansiktsmasker forstyrer tidsignaler mellom vikling- og eskeringsstadiene, noe som fører til tap av synkronisering. Uten nøyaktig posisjons- eller hastighetsretur kan kontrollsystemet ikke opprettholde presis koordinering. Når sensorer svikter, går automatisk utstyr for emballasje av ansiktsmasker vanligvis inn i en sikker stillstandstilstand for å unngå produktblokkeringer eller feiljustering. Moderne systemer inkluderer sensorredundans og diagnostiske varsler som varsler operatører umiddelbart om feil. Regelmessig rengjøring og kalibrering av sensorer forebygger tidlig svikt og sikrer pålitelig synkronisering. Mekaniske reservelåser på kritiske tidspunkter gir en sikkerhetsmargin selv om elektroniske sensorer midlertidig svikter, og beskytter din investering i maskiner for hurtig vikling av ansiktsmasker og utstyr for eskeringsprosesser.
Kan én operatør håndtere synkroniseringen på en stor linje for emballasje av ansiktsmasker?
Ja, moderne maskinpakkelinjeløsningssystemer er designet for fjernovervåking og automatisk kontroll, slik at én operatør kan overvåke flere faser. Den automatiserte maskinpakkeutstyret opprettholder synkronisering gjennom algoritmer i programmerbare logikkstyringsenheter (PLC-er) som kontinuerlig justerer hastigheter og tidsinnstillinger uten manuell inngrep. Operatører overvåker systemstatus via dashboards som viser vikkehastighet, kartonghastighet, buffer-nivåer og varsler. Når inngrep blir nødvendig, lar touchskjermer rask justering av syklustider eller hastighetsinnstillinger. Under bytte til andre maskinstørrelser eller filmtyper må imidlertid opplærte teknikere kanskje kalibrere på ny den høyhastighetsmaskinviklemaskinen og justere kartongparametre, slik at effektivitetsoptimaliseringen av maskinproduksjonslinjen fortsetter også under nye produktspesifikasjoner.