
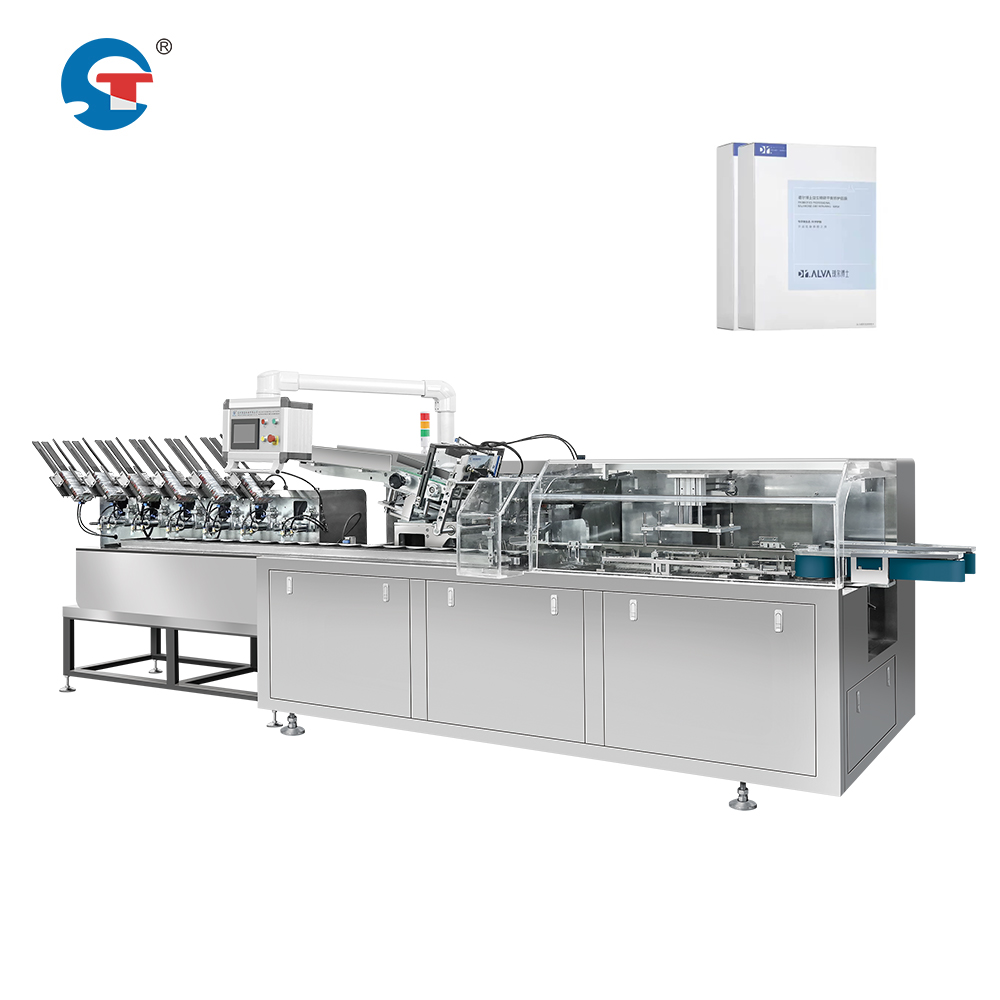
تتطلب التصنيع الحديث دقةً عاليةً في التوقيت والانسجام السلس بين مراحل الإنتاج المتعددة. وعند تشغيل حل خط تغليف الأقنعة، تكمن التحديات الحرجة في مزامنة عملية التغليف بالفيلم مع وحدة التعبئة في علب للحفاظ على جودة الإخراج المتسقة وتفادي حدوث اختناقات. وتضمن هذه المزامنة وصول الأقنعة المغلفة إلى محطة التعبئة في العلب في اللحظة بالضبط التي تكون فيها العلبة جاهزة لاستقبالها، ما يلغي التأخيرات ويُحسّن الإنتاجية إلى أقصى حد. ومن الضروري فهم طريقة تعاون هذه الأنظمة معًا للمنشآت الساعية إلى تحسين أداء معدات تغليف الأقنعة الآلية.
مزامنة حل خط تعبئة الأقنعة يعتمد ذلك على أنظمة تحكُّم دقيقة تراقب كلًّا من عملية التغليف ومرحلة التعبئة في الصناديق. وتَعمل آلات تغليف أقنعة الوجه عالية السرعة وفق دورات مستقلة، لكن ناتجها يجب أن يتطابق تمامًا مع طلب وحدة التعبئة في الصناديق. وعندما يختل التوقيت، تتراكم المنتجات المُغلفة في مناطق الاحتفاظ، ما يؤدي إلى تراكم المهام وانخفاض كفاءة تحسين خط إنتاج الأقنعة بشكل عام. وعلى العكس، إذا تأخرت مرحلة التغليف عن طلب التعبئة، بقيت آلة التعبئة عاطلةً تنتظر وصول المنتج، ما يُضيِّع سعة المعدات الباهظة ويقلل كفاءة الخط.
الآليات الأساسية للمزامنة في معدات تغليف الأقنعة الآلية
أنظمة التحكم في التوقيت وتكامل أجهزة الاستشعار
تعتمد معدات تغليف الأقنعة الآلية الحديثة على وحدات التحكم المنطقية القابلة للبرمجة (PLCs) التي تنسّق التوقيت بين مراحل التغليف والتجميع في علب. وتكتشف أجهزة الاستشعار المُركَّبة عند نقاط استراتيجية وصول المنتج المُغلف، فترسل إشارات جاهزية لوحدة التجميع في علب. وتراقب هذه الأنظمة أوقات دورة آلة تغليف الأفلام، بما في ذلك تحميل المواد ومدة التغليف ومراحل طرد المنتج. وعند اكتمال دورة آلة التغليف، ترسل إشارة جاهزية إلى وحدة التجميع في علب، مما يضمن انتقالاً متزامناً. ويمكن لآلة تغليف أقنعة الوجه عالية السرعة تعديل سرعتها التشغيلية لتتوافق مع سعة وحدة التجميع في علب، ومنع التراكم أو النقص.
تخزين التخزين المؤقت ومنطق الطوابير
يَشْمَلُ التَّصْمِيمُ الفَعَّالُ لِخَطِّ تَغْلِيفِ الأَقْنِعَةِ إِدْخَالَ مَخْزَنٍ وَقْتِيٍّ مَوْضَعُهُ بِشَكْلٍ اسْتِرَاتِيجِيٍّ بَيْنَ مَرْحَلَةِ التَّغْلِيفِ وَمَرْحَلَةِ التَّعْبِئَةِ فِي العُلَبِ. وَيَسْتَقْبِلُ هَذَا المَخْزَنُ الوَقْتِيُّ الاختِلافَاتِ الطَّفِيفَةِ فِي الأَزْمِنَةِ دُونَ إِثَارَةِ اضْطِرَابٍ فِي سَيْرِ العَمَلِ الكُلِّيِّ. فَعِنْدَمَا يَعْمَلُ جِهَازُ تَغْلِيفِ أَقْنِعَةِ الوَجْهِ عَلَى سُرْعَةٍ عَالِيَةٍ قَلِيلًا أَكْثَرَ مِنْ وَحْدَةِ التَّعْبِئَةِ فِي العُلَبِ، تَتَرَاكَمُ الأَقْنِعَةُ المُغَلَّفَةُ فِي مَنْطِقَةِ المَخْزَنِ الوَقْتِيِّ بَدَلًا مِنْ أَنْ تَرْجِعَ إِلَى مَنْطِقَةِ التَّغْلِيفِ. وَبِالمُقَابِلِ، عِنْدَمَا تَعْمَلُ وَحْدَةُ التَّعْبِئَةِ فِي العُلَبِ بِسُرْعَةٍ أَكْثَرَ، تَسْتَقْبِلُ المُنْتَجَ مِنْ المَخْزَنِ الوَقْتِيِّ خِلَالَ فَتْرَاتٍ قَصِيرَةٍ مِنْ تَوَقُّفِ التَّغْلِيفِ أَوْ الصِّيَانَةِ. وَيُحَافِظُ هَذَا نِظَامُ الطَّابُورِ عَلَى كَفَاءَةِ خَطِّ إِنْتَاجِ الأَقْنِعَةِ بِشَكْلٍ مُتَوَاصِلٍ، مِمَّا يَمْنَعُ تَسَلْسُلَ التَّأَخُّرَاتِ فِي جَمِيعِ نِظَامِ المَعَدَّاتِ الآلِيَّةِ لِتَغْلِيفِ الأَقْنِعَةِ.
أُسْلُوبُ التَّزَامُنِ المِيكَانِيكِيُّ وَالإِلِكْتْرُونِيُّ
أَجْهِزَةُ التَّحَكُّمِ فِي السُّرْعَةِ المُتَغَيِّرَةِ وَمُحَوِّلَاتُ التَّرْدُدِ
تختلف السرعات الميكانيكية لمرحلتي التغليف والتعبئة حسب حجم المنتج وسماكة الفيلم وأبعاد العلبة. وتسمح المحركات ذات التردد المتغير للمشغلين بضبط سرعات المحركات في الوقت الفعلي، بحيث تتماشى إنتاجية ماكينة تغليف أقنعة الوجه عالية السرعة مع سعة استيعاب وحدة التعبئة. وعندما تتطلب إحدى المرحلتين الصيانة أو تواجه تباطؤاً مؤقتاً، يقلل نظام المحرك تلقائياً سرعة المرحلة المقابلة، مما يمنع حدوث الاختناقات. وهذه المرونة تمكن مشغلي حلول خط تعبئة الأقنعة من تحسين الإنتاجية دون إيقاف خط معدات التعبئة الآلي للأقنعة بالكامل، ما يحسّن كفاءة خط إنتاج الأقنعة بشكل ملحوظ ويقلل من توقفات التشغيل المكلفة.
تتبع الناقل المتزامن
تستخدم أنظمة النقل المتقدمة محركات سلسلة أو حزام متزامنة تربط إنتاج التغليف مباشرةً بمدخل التعبئة في الصناديق. وترصد تقنية المُشفِّر سرعة ناقل الحركة باستمرار، مما يضمن تحرك المنتجات المُغلفة بنفس السرعة الدقيقة للمحطة المستقبلة. فإذا أنتجت آلة تغليف أقنعة الوجه عالية السرعة منتجاتٍ أسرع مما تستطيع وحدة التعبئة في الصناديق استيعابها، فإن نظام النقل يقلل تلقائيًّا السرعة في الجزء العلوي من الخط أثناء حدوث عملية التخزين المؤقت. ويُلغي هذا التزامن الميكانيكي الاعتماد على الإشارات الإلكترونية فقط، موفِّرًا احتياطيًّا احتياطيًّا في حل خط تعبئة الأقنعة. كما يكفل هذا النهج المتزامن وصول كل منتج مُغلف إلى محطة التعبئة في الصناديق في اللحظة المثلى لوضعه داخل العلبة، ما يحقِّق أقصى إنتاجية لمعدات التعبئة الآلية الخاصة بك للأقنعة.
استراتيجيات تحسين كفاءة خط إنتاج الأقنعة
تحليل زمن الدورة وتحديد الاختناقات
يبدأ تحسين كفاءة خط إنتاج الأقنعة بنجاح بقياس دقيق لزمن الدورة لكل من مرحلتي التغليف والتغليف في علب. ويجب على العاملين تسجيل المدة الزمنية الدقيقة لكل مرحلة من مراحل العملية في ظل ظروف التشغيل الاعتيادية وحالات الطلب الأقصى. وعند معرفة أزمنة الدورة بدقة، يمكن لمُتحكِّم حلول خط تعبئة الأقنعة التنبؤ بالاحتياجات وضبط السرعات بشكل استباقي. كما أن تحديد المرحلة التي تعمل باستمرار عند طاقتها القصوى يكشف عن الاختناقات التي تحد من الإنتاج الكلي. فإذا كانت مرحلة التغليف تنتهي باستمرار أسرع من مرحلة التغليف في علب، فإن الحل يكمن في زيادة سرعة التغليف في علب أو إضافة وحدة ثانية للتغليف في علب. وعلى العكس، إذا كانت مرحلة التغليف بطيئة، فهذا يستدعي الانتباه إلى شدّ مغذي الفيلم، ومعايرة الجهاز، أو تعديلات في تصميم المنتج. وفهم هذه الديناميكيات يمكّن من اتخاذ قرارات مبنية على البيانات فيما يخص الاستثمار في معدات التعبئة الآلية للأقنعة.
الصيانة التنبؤية وتعظيم وقت التشغيل
جودة المزامنة تعتمد اعتماداً كبيراً على موثوقية الآلة وأدائها المنتظم. وعندما تتعرض إحدى وحدتي تغليف أقنعة الوجه عالية السرعة أو التعبئة في علب لعطل غير متوقع، يتوقف حل خط تعبئة الأقنعة بالكامل، ما يؤدي إلى خسارة كبيرة في الإنتاجية. وتُمكّن برامج الصيانة التنبؤية من رصد أنماط التآكل وعلامات الاهتزاز ومعايير أداء المكونات التي تشير إلى حدوث أعطال وشيكة. أما فترات الصيانة المجدولة فهي تُعالِج المشكلات خلال فترات التوقف المخططة بدل أن تسبب إيقافاً طارئاً. ويؤثر الحفاظ على مزامنة مثلى عبر تشغيل معدات موثوقة تأثيراً مباشراً على مقاييس تحسين كفاءة خط إنتاج الأقنعة. كما يضمن المعايرة الدورية لأجهزة الاستشعار وأنظمة التوقيت دقة إشارات المزامنة، ومنع الانحراف التدريجي الذي يُضعف التنسيق مع استمرار التشغيل لأسابيع.
الأسئلة الشائعة
ماذا يحدث إذا أنتجت آلة التغليف بوتيرة أسرع مما تستطيع وحدة التعبئة في علب التعامل معه؟
عندما تُنتج آلة لف أقنعة الوجه عالية السرعة منتجاتٍ أسرع مما تستطيع وحدة التغليف في العلب قبولها، تتراكم المنتجات الملفوفة في مناطق التخزين المؤقت بين المرحلتين. وتحلّ حلول خط تعبئة الأقنعة هذه المشكلة تلقائيًا عبر خفض سرعة آلة اللف باستخدام محركات تردّد متغير أو إبطاء الحزام الناقل بحيث تتماشى مع طاقة التغليف في العلب. وإذا امتلأت سعة التخزين المؤقت بالكامل، تدخل آلة اللف في حالة انتظار حتى تلحق وحدة التغليف في العلب بالوتيرة المطلوبة. ويمنع هذا الاستجابة التلقائية حدوث فيضان في المنتجات مع الحفاظ على التنسيق بين المراحل. أما الحل طويل الأمد فيشمل رفع طاقة وحدة التغليف في العلب أو إضافة محطات تغليف موازية لتتوافق مع معدل الإنتاج في مرحلة اللف وتحسين كفاءة تحسين خط إنتاج الأقنعة.
كيف تؤثر أعطال أجهزة الاستشعار على تنسيق خط تعبئة الأقنعة؟
تؤدي أعطال أجهزة الاستشعار في حل خط تغليف الأقنعة إلى تعطيل إشارات التوقيت بين مرحلتي التغليف والتجميع في علب، ما يسبب انهيار التنسيق. وبغياب ملاحظات دقيقة عن الموضع أو السرعة، لا يمكن للنظام التحكّمي الحفاظ على التنسيق الدقيق. وعند حدوث أعطال في أجهزة الاستشعار، تدخل معدات تغليف الأقنعة الآلية عادةً في وضع إيقاف آمن لمنع انسداد المنتج أو عدم محاذاة العناصر. وتضم الأنظمة الحديثة تكراراً لأجهزة الاستشعار وتنبيهات تشخيصية تُبلغ المشغلين فوراً بحدوث الأعطال. كما أن تنظيف أجهزة الاستشعار ومعايرتها بانتظام يمنع حدوث الأعطال المبكرة ويضمن استمرار التنسيق الموثوق. وتوفّر القفلات الميكانيكية الاحتياطية عند نقاط التوقيت الحرجة هامشاً أماناً حتى في حال عطل مؤقت في أجهزة الاستشعار الإلكترونية، مما يحمي استثمارك في ماكينة تغليف أقنعة الوجه عالية السرعة ومعدات التجميع في علب.
هل يمكن لمشغل واحد إدارة التنسيق على خط تغليف أقنعة كبير؟
نعم، تم تصميم أنظمة حلول خط تغليف الأقنعة الحديثة لمراقبة عن بُعد والتحكم الآلي، ما يسمح لعاملٍ واحدٍ بالإشراف على مراحل متعددة. وتُحافظ معدات تغليف الأقنعة الآلية على التزامن عبر خوارزميات وحدة التحكم المنطقية القابلة للبرمجة التي تُعدِّل السرعات والأوقات باستمرار دون تدخل يدوي. ويتابع المشغلون حالة النظام من خلال لوحات العرض التي تعرض سرعة التغليف، ومعدل تعبئة العلب، ومستويات المخازن المؤقتة، والتنبيهات. وعند الحاجة إلى تدخلات، تتيح واجهات الشاشة اللمسية إجراء تعديلات سريعة على أوقات الدورة أو إعدادات السرعة. ومع ذلك، أثناء التحوُّل إلى أحجام أقنعة مختلفة أو أنواع مختلفة من الأفلام، قد يحتاج فنيو الصيانة المدربون إلى إعادة معايرة ماكينة تغليف أقنعة الوجه عالية السرعة وضبط معايير تعبئة العلب، مما يضمن استمرار تحسين كفاءة خط إنتاج الأقنعة وفق مواصفات المنتج الجديدة.