
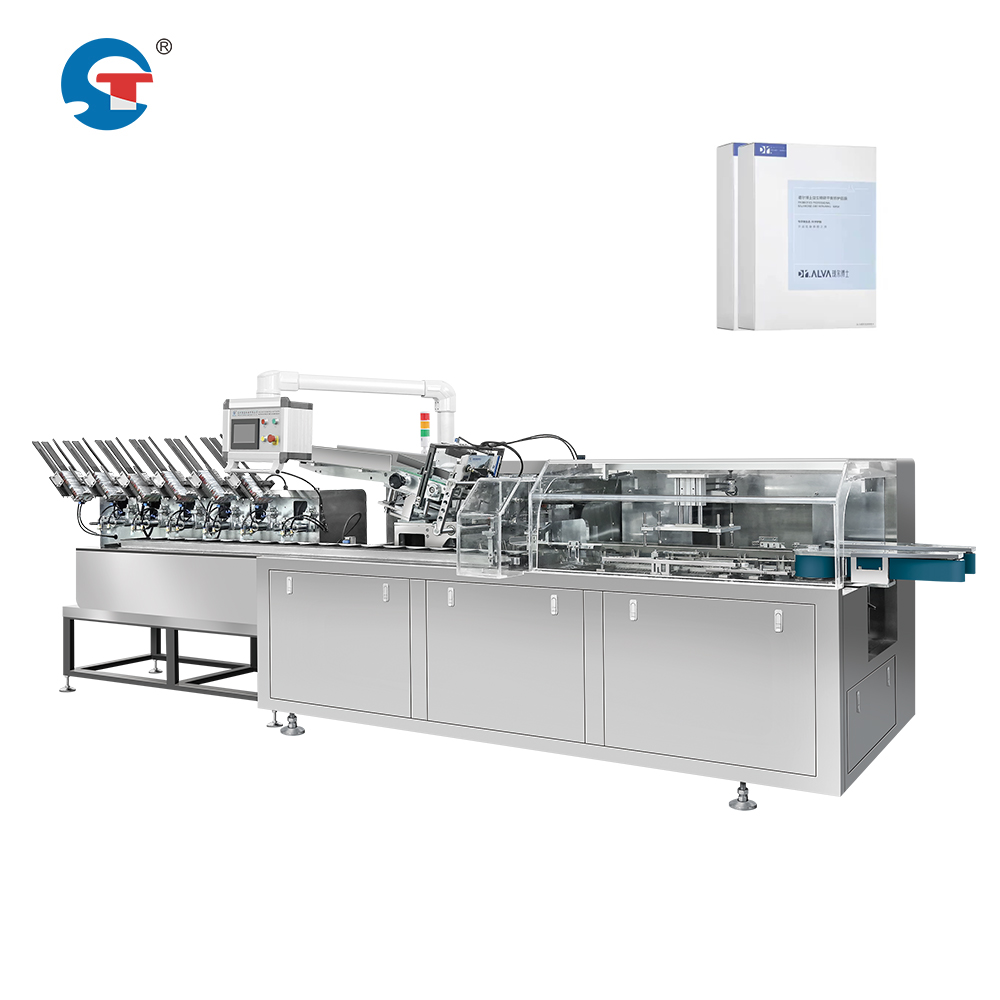
Modern manufacturing demands precision timing and seamless coordination across multiple production stages. When operating a mask packing line solution, the critical challenge lies in synchronizing film wrapping with box cartoning units to maintain consistent output quality and avoid bottlenecks. This synchronization ensures that wrapped masks arrive at the cartoning station exactly when the box is ready to receive them, eliminating delays and maximizing throughput. Understanding how these systems work together is essential for facilities seeking to optimize their automated mask packaging equipment performance.
The synchronization of a mask packing line solution dependet ab exactis systematibus de controllo, quae processum involvendi et gradum cartonandi simul observant. Machinae celeres pro involvendo mascharum faciei operantur in cyclis independentibus, sed eorum productum perfecte congruere debet cum postulatione unitatis cartonandae. Cum tempus non congruit, producta involuta in locis retinentibus accumulantur, creans congestionem et minuens optimisationem efficacitatis lineae productionis mascharum. Vicissim, si gradus involvendi postulatum cartonandi non attingit, machina impachettandi vacat expectans productum, perditam habens pretiosam capacitatem apparatus et minuens efficacitatem lineae.
Mechanismi Synchronisationis Principales in Apparatu Impachettandi Mascharum Automatizato
Systemata Controllo Temporis et Integratio Sensorum
Machinae automaticae hodiernae ad impacchandam mascharum faciei confidunt in controlleribus logicis programmabilibus (PLC), qui coordinant tempus inter gradus involvendi et cartonandi. Sensoria in locis strategis positae detegunt adventum producti involuti, excitantes signa parati ad unitatem cartonandi. Haec systemata observant tempora cycli machinae involventis pelliculam, includentia onerationem materiae, duratam involvendi, et phasim expulsivam producti. Cum machina involvens suum cyclum perfecerit, signum parati ad unitatem cartonandi mittit, ut translatio synchrona efficiatur. Machina hodierna ad involvendum mascharum faciei altae velocitatis potest suam velocitatem operationis ad capacitatem unitatis cartonandi adaptare, ut accumulatio vel defectus praeveniantur.
Statio immagazinandi tamponis et logica ordinis in fila
Effective mask packing line solution design includes strategically positioned buffer storage between wrapping and cartoning stages. This temporary holding space absorbs minor timing variations without disrupting the overall workflow. When the high-speed face mask wrapping machine operates slightly faster than the cartoning unit, wrapped masks accumulate in the buffer zone rather than backing up into the wrapping area. Conversely, when cartoning operates faster, it draws product from the buffer during brief wrapping downtime or maintenance. This queuing system maintains continuous mask production line efficiency optimization by preventing cascading delays through the entire automated mask packaging equipment system.
Mechanical and Electronic Synchronization Methods
Variable Speed Drives and Frequency Converters
Fases de involucrimentum et de cartonificationis operant ad velocitates mechanicis diversis, secundum magnitudinem producti, spissitudinem pelliculae, et dimensiones cistae. Impulsus frequentialis variabilis permittunt operatoribus ut velocitates motorum in tempore reali adaptent, ita ut output machinae involucentis mascharum faciales ad altam velocitatem congruat cum capacitate intake unitatis cartonificationis. Cum una fase maintenanceem requirit aut lente temporali patitur, systema impulsum automatico velocitatem fasis correspondentis minuit, impedens congestiones. Haec flexibilitas permittit operatoribus solutionis lineae imballationis mascharum ut fluxum optimum efficiant sine intermissione totius lineae automatizatae imballationis mascharum, notabiliter meliorans efficientiam optimisationis lineae productionis mascharum et minuens dispendiosam intermissionem.
Convector Synchronus Tracking
Systemata conveyantia praecellentia utuntur catenis vel cingulis synchronizatis quae producta involuta directe ad introitum cartonatorum coniungunt. Technologia encoderum velocitatem conveyoris continuo observat, ut producta involuta exacte eadem velocitate ac statio recipiens moveantur. Si machina involventis proscenii mascharum altam velocitatem habet et producta citius generat quam unitas cartonatorum accipere potest, systema conveyoris automatico velocitatem in parte superiori diminuit dum buffer fit. Haec synchronizatio mechanica dependentiam ab signis pure electronicis tollit, redundandiam auxiliarem in solutione lineae impachetandae mascharum praebens. Ratio synchronizata certificat ut unumquodque productum involutum ad stationem cartonatorum tempore optimo ad collocationem cistulae perveniat, fluxum per apparatus impachetandos mascharum automatizatos maximizans.
Strategiae Optimandi Efficientiam Lineae Productionis Mascharum
Analysis Temporis Cycli et Identificatio Bottleneck
Optimizatio efficacitatis lineae productionis mascarum succedit ex mensura detallata temporis cycli pro utroque stadio, scilicet involutio et cartonatio. Operatoribus oportet notare exactam durationem uniuscuiusque phasis processus sub condicionibus normalibus operationis et sub scenariis maximi postulati. Cum tempora cycli precise cognoscuntur, controller solutonis lineae impachationis mascarum potest necessitates praecavere et velocitates praeventive adaptare. Identificatio stadii quod constanter operatur ad plenam capacitatem revelat angustias quae limitant totalem fluxum. Si involutio constanter celerius perficitur quam cartonatio, solutio in augenda velocitate cartonationis aut addita secunda unitate cartonationis consistit. Vicissim, lenta involutio attentionem postulat ad tensionem alimentatoris pelliculae, calibracionem machinae, aut modificationes in designo producti. Intellectus horum dynamicorum permittit decisiones fundatas in datis pro investitione in equipamentum automatizatum impachationis mascarum.
Mantentio Praedictiva et Maximizatio Temporis Operationis
Qualitas synchronisationis valde dependet ab fideli machina et constanti operatione. Cum aut machina ad involvendum mascharum faciem celeriter aut unitas ad confectionem cartonum subito deficiunt, tota solutio lineae ad impachitandum mascharum sistitur, quod magnam amissionem productivitatis efficit. Programma praedictivae conservationis implementata observat signa usurae, vibrationum et metricas operationis componentium, quae praenuntiant defectus futuros. Fenestrae conservationis programmati causas corrigunt tempore intermissionis planificatae, non autem per interruptiones subitas. Servatio optima synchronisationis per operationem fideli instrumentorum directe afficit metrices optimisationis efficacitatis lineae productionis mascharum. Calibratio regularis sensorum et systematum temporis certificat ut signa synchronisationis accurate manent, praevinens lentam deviationem quae coordinatum degradat per hebdomades operationis continuatae.
Quaestiones Frequentes
Quid accidit si machina involventis celerius producit quam unitas confectionis cartonum tractare potest?
Cum machina pro involvendo mascharum ad altam velocitatem producit output velocius quam unitas pro confectionando cistas eam accipit, producta involuta accumulantur in areis pro immagazinando tamquam buffer inter utrasque partes. Solutio pro linea confectionis mascharum minuit automatico velocitatem machinae pro involvendo per impulsores pro frequenza variabili aut per retardationem convectoris, ut velocitas congruat cum capacitate confectionis cistarum. Si spatium pro immagazinando completur, machina pro involvendo intrat statum sustentationis donec unitas pro confectionando cistas eam consequatur. Haec responsum automaticum praecavet effusionem productorum dum synchronizatio servatur. Solutio longi temporis includit augmentum capacitatis unitatis pro confectionando cistas aut additionem stationum parallelarum pro confectionando cistas, ut fluxus pro involvendo aequetur et efficentia optimizetur in linea pro productione mascharum.
Quomodo defectus sensorum influunt in synchronizatonem lineae pro confectione mascharum?
Defectus sensorum in solutione lineae impacatricis mascarum interrumpunt signa temporis inter gradus involventis et cartonificandi, causantes disruptionem synchronisationis. Sine accurata informatione de positione vel velocitate, systema controlis non potest servare coordinationem praecisam. Cum sensores deficiunt, machinae automaticae impacatricis mascarum saepissime intrant modum securum cessationis ut impediantur obstacula productorum vel disiunctio. Systemata moderna includunt redundantiam sensorum et monitiones diagnosticas quae operatores statim certificant de defectibus. Pulchritudo regularis et calibratio sensorum praeviniunt defectum praecocem et servent synchronisationem fidelem. Interconnexiones mechanicae subsidiares in punctis criticis temporis praebent marginem securitatis etiam si sensores electronicis breviter deficiant, protegentes investitionem tuam in machinis celeribus involventibus et cartonificantibus pro faciem.
Num unus operator potest administrare synchronisationem in magna linea impacatricis mascarum?
Yes, modern mask packing line solution systems are designed for remote monitoring and automated control, allowing a single operator to oversee multiple stages. The automated mask packaging equipment maintains synchronization through programmable logic controller algorithms that continuously adjust speeds and timing without manual intervention. Operators monitor system status through dashboards displaying wrapping speed, cartoning rate, buffer levels, and alerts. When interventions become necessary, touchscreen interfaces enable rapid adjustments to cycle times or speed settings. However, during changeovers to different mask sizes or film types, trained technicians may need to recalibrate the high-speed face mask wrapping machine and adjust cartoning parameters, ensuring mask production line efficiency optimization continues under new product specifications.