
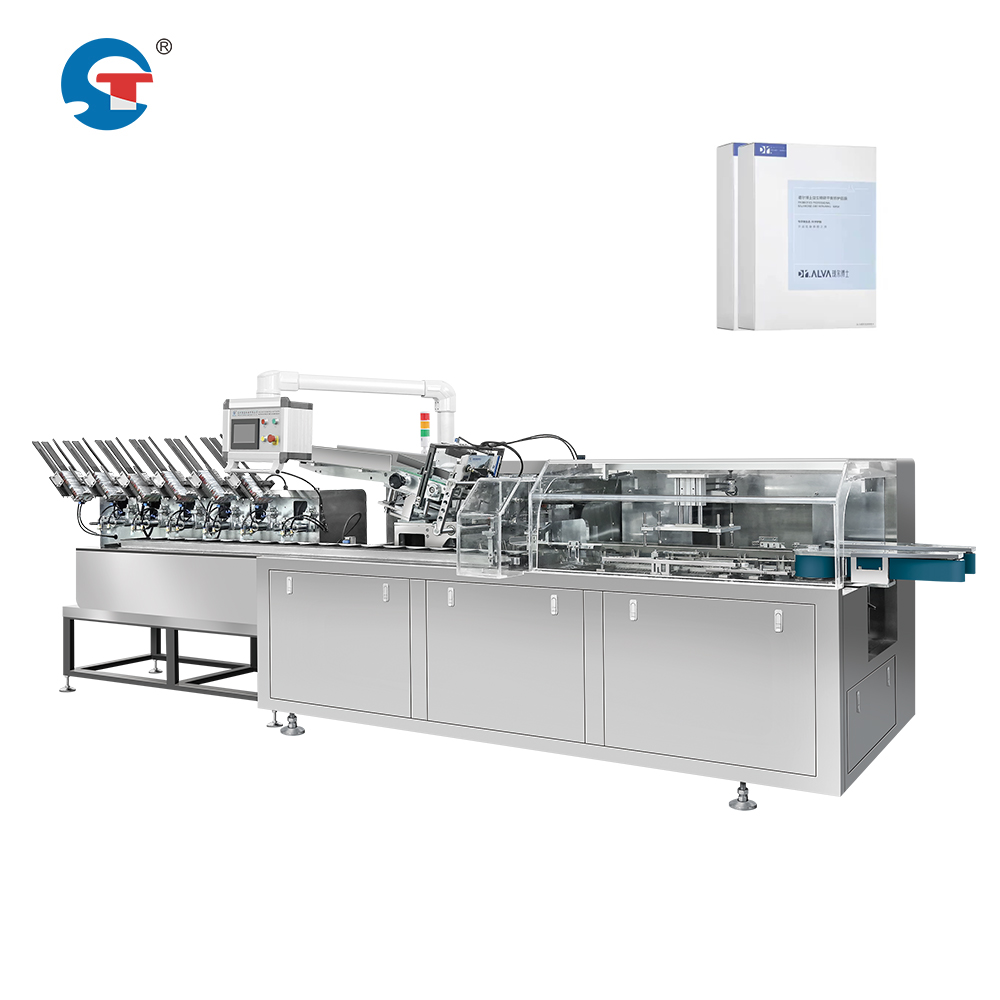
Moderne Fertigung erfordert präzise Zeitsteuerung und nahtlose Koordination über mehrere Produktionsstufen hinweg. Bei einer Lösung für Maskenverpackungslinien besteht die zentrale Herausforderung darin, die Folienumhüllung mit der Kartoniereinheit zu synchronisieren, um eine gleichbleibende Ausgangsqualität sicherzustellen und Engpässe zu vermeiden. Diese Synchronisation gewährleistet, dass umhüllte Masken genau dann am Kartonierplatz eintreffen, wenn der Karton bereit ist, sie aufzunehmen – wodurch Verzögerungen vermieden und die Durchsatzleistung maximiert wird. Das Verständnis dafür, wie diese Systeme zusammenarbeiten, ist entscheidend für Betriebe, die die Leistung ihrer automatisierten Maskenverpackungsanlagen optimieren möchten.
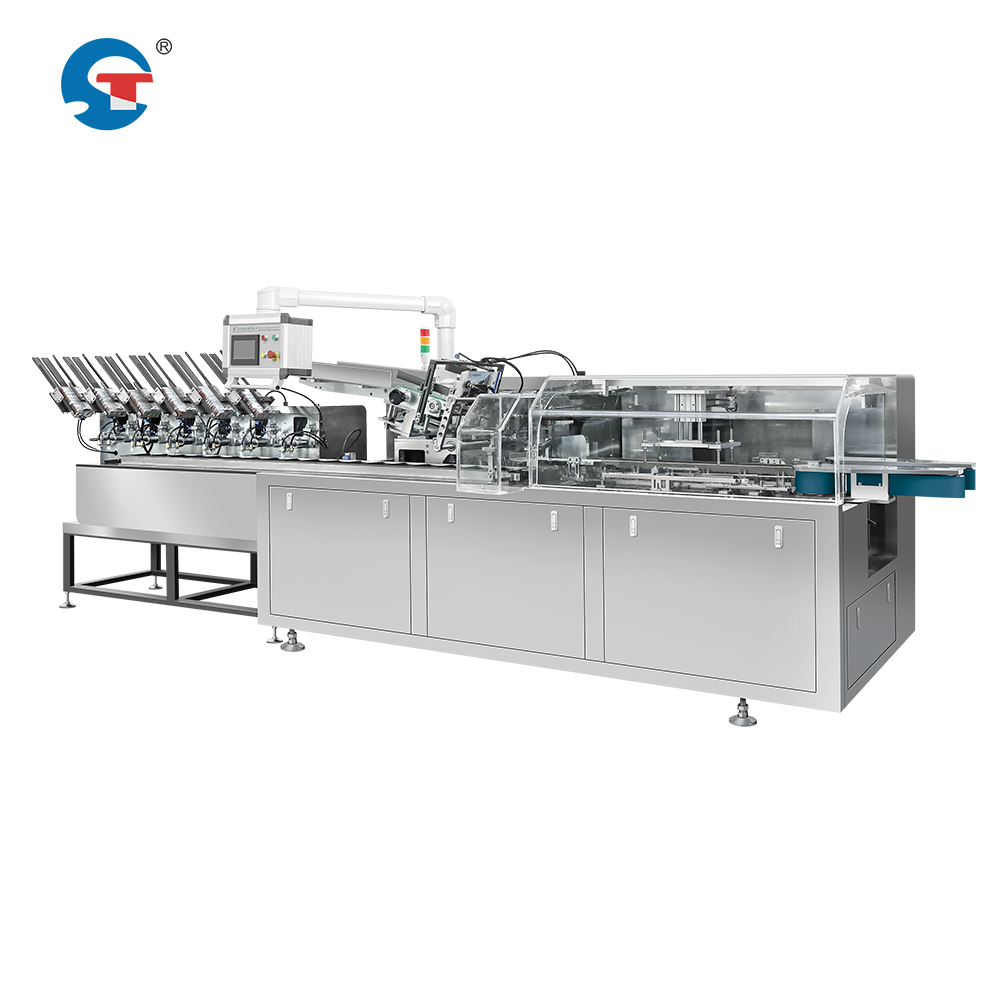
Die Synchronisation einer masken-Verpackungslinien-Lösung hängt von präzisen Steuerungssystemen ab, die sowohl den Verpackungsprozess als auch die Kartonierstufe überwachen. Hochgeschwindigkeits-Gesichtsmaske-Verpackungsmaschinen arbeiten in unabhängigen Zyklen, doch ihre Ausgabe muss sich exakt an der Nachfrage der Kartoniereinheit orientieren. Wenn die Zeitabstimmung nicht stimmt, sammeln sich verpackte Produkte in Zwischenlagern an, was zu Staus führt und die Gesamteffizienz der Maskenproduktionslinie verringert. Umgekehrt bleibt die Verpackungsmaschine im Falle einer Verzögerung der Verpackungsstufe hinter der Kartonier-Nachfrage zurück und wartet auf das Produkt – wodurch teure Anlagenkapazität verschwendet und die Linien-Effizienz reduziert wird.
Kern-Synchronisationsmechanismen in automatisierten Maskenverpackungsanlagen
Zeitsteuerungssysteme und Sensorintegration
Moderne automatisierte Maskenverpackungsanlagen stützen sich auf speicherprogrammierbare Steuerungen (SPS), die den Zeitablauf zwischen Verpackungs- und Kartonierstufe koordinieren. Sensoren an strategisch wichtigen Positionen erkennen das Eintreffen der verpackten Produkte und aktivieren Bereitschaftssignale für die Kartoniereinheit. Diese Systeme überwachen die Taktzeiten der Folienverpackungsmaschine, einschließlich Materialbeschickung, Verpackungsdauer und Produkt-Auswurfphase. Sobald die Verpackungsmaschine einen Zyklus abgeschlossen hat, sendet sie ein Bereitschaftssignal an die Kartoniereinheit, um einen synchronisierten Übergang sicherzustellen. Die Hochgeschwindigkeits-Gesichtsmasken-Verpackungsmaschine kann ihre Betriebsgeschwindigkeit an die Kapazität der Kartoniereinheit anpassen, um Staus oder Engpässe zu vermeiden.
Pufferlager und Warteschlangenlogik
Die effiziente Gestaltung einer Maskenverpackungslinie umfasst die strategische Platzierung eines Pufferspeichers zwischen der Verpackungs- und der Kartonierstufe. Dieser temporäre Zwischenspeicher gleicht geringfügige zeitliche Abweichungen aus, ohne den gesamten Arbeitsablauf zu stören. Wenn die hochgeschwindigkeitsfähige Gesichtsmasken-Verpackungsmaschine etwas schneller arbeitet als die Kartoniermaschine, sammeln sich die verpackten Masken im Pufferbereich an, statt sich im Verpackungsbereich zu stauen. Umgekehrt entnimmt die Kartoniermaschine bei höherer Geschwindigkeit während kurzer Unterbrechungen oder Wartungsarbeiten am Verpackungssystem Produkt aus dem Puffer. Dieses Warteschlangensystem optimiert kontinuierlich die Effizienz der Maskenproduktionslinie, indem es kaskadierende Verzögerungen im gesamten automatisierten Maskenverpackungssystem verhindert.
Mechanische und elektronische Synchronisationsverfahren
Drehzahlvariable Antriebe und Frequenzumrichter
Die Verpackungs- und Kartonierstufen arbeiten mit unterschiedlichen mechanischen Geschwindigkeiten, abhängig von der Produktgröße, der Folienstärke und den Kartongrößen. Frequenzumrichter ermöglichen es den Bedienern, die Motordrehzahlen in Echtzeit anzupassen, sodass die Ausgangsleistung der hochgeschwindigkeitsfähigen Gesichtsmaske-Verpackungsmaschine an die Aufnahmekapazität der Kartoniereinheit angepasst wird. Wenn eine Stufe Wartungsarbeiten erfordert oder vorübergehend langsamer läuft, reduziert das Antriebssystem automatisch die entsprechende Stufengeschwindigkeit, um Engpässe zu vermeiden. Diese Flexibilität ermöglicht es den Bedienern der Maskenverpackungslösung, den Durchsatz zu optimieren, ohne die gesamte automatisierte Maskenverpackungsanlage anhalten zu müssen, was die Effizienzoptimierung der Maskenfertigungslinie deutlich verbessert und teure Ausfallzeiten reduziert.
Synchroner Förderer-Tracking
Fortgeschrittene Förderanlagen verwenden synchronisierte Ketten- oder Bandantriebe, die die Verpackungsausgabe direkt mit der Kartonieraufgabe verbinden. Die Encoder-Technologie überwacht kontinuierlich die Fördergeschwindigkeit und stellt sicher, dass verpackte Produkte exakt mit derselben Geschwindigkeit wie die Aufnahmestation bewegt werden. Falls die Hochgeschwindigkeits-Gesichtsmaske-Verpackmaschine schneller produziert, als die Kartoniereinheit akzeptieren kann, reduziert das Förderbandsystem automatisch die Geschwindigkeit stromaufwärts, während eine Pufferung erfolgt. Diese mechanische Synchronisation eliminiert die Abhängigkeit von rein elektronischen Signalen und bietet Redundanz als Backup-Lösung in der Gesichtsmaske-Verpackungsanlage. Der synchronisierte Ansatz gewährleistet, dass jedes verpackte Produkt genau zum optimalen Zeitpunkt für die Kartonplatzierung am Kartonierstation ankommt und so die Durchsatzleistung Ihrer automatisierten Gesichtsmaske-Verpackungsanlagen maximiert.
Optimierungsstrategien für die Effizienz von Gesichtsmaske-Fertigungslinien
Zykluszeit-Analyse und Engpass-Identifikation
Eine erfolgreiche Optimierung der Effizienz einer Masken-Produktionslinie beginnt mit detaillierten Taktzeit-Messungen sowohl für die Verpackungs- als auch für die Kartonierstufe. Die Bediener sollten die exakte Dauer jeder Prozessphase unter normalen Betriebsbedingungen sowie bei Spitzenlast-Szenarien dokumentieren. Sobald die Taktzeiten genau bekannt sind, kann der Steuerungssystem für die Masken-Verpackungslinie Bedarfe vorhersehen und Geschwindigkeiten präventiv anpassen. Die Identifizierung der Stufe, die konsistent mit voller Kapazität arbeitet, enthüllt Engpässe, die den Gesamtdurchsatz begrenzen. Falls die Verpackung konsistent schneller abgeschlossen wird als die Kartonierung, liegt die Lösung in einer Erhöhung der Kartoniergeschwindigkeit oder im Hinzufügen einer zweiten Kartoniereinheit. Umgekehrt erfordert eine langsame Verpackung Aufmerksamkeit für die Spannung des Folienzuführers, die Maschinenkalibrierung oder Modifikationen am Produkt-Design. Das Verständnis dieser Dynamiken ermöglicht datengestützte Entscheidungen für Ihre Investition in automatisierte Masken-Verpackungsanlagen.
Vorausschauende Wartung und Maximierung der Betriebszeit
Die Synchronisationsqualität hängt stark von der Maschinenzuverlässigkeit und einer konsistenten Leistung ab. Sobald entweder die Hochgeschwindigkeits-Gesichtsmasken-Verpackungsmaschine oder die Kartoniermaschine unerwartet ausfällt, kommt die gesamte Maskenverpackungslinie zum Stillstand – mit erheblichen Einbußen bei der Produktivität. Durch die Einführung vorausschauender Wartungsprogramme werden Verschleißmuster, Schwingungssignaturen und Kenngrößen der Komponentenleistung überwacht, die auf bevorstehende Ausfälle hinweisen. Wartungsarbeiten erfolgen dann in geplanten Stillstandszeiten statt durch Notabschaltungen verursacht zu werden. Eine optimale Synchronisation durch zuverlässigen Maschinenbetrieb wirkt sich unmittelbar auf Kennzahlen zur Effizienzoptimierung der Maskenproduktionslinie aus. Regelmäßige Kalibrierung von Sensoren und Zeitsystemen stellt sicher, dass die Synchronisationssignale weiterhin präzise bleiben und ein schleichendes Abweichen – das die Koordination über Wochen kontinuierlichen Betriebs beeinträchtigt – vermieden wird.
FAQ
Was passiert, wenn die Verpackungsmaschine schneller produziert, als die Kartoniermaschine verarbeiten kann?
Wenn eine Hochgeschwindigkeits-Maskenverpackungsmaschine schneller produziert, als die Kartoniermaschine annimmt, sammeln sich verpackte Produkte in Pufferbereichen zwischen beiden Stationen an. Die Maskenverpackungslösung reduziert automatisch die Geschwindigkeit der Verpackungsmaschine mittels Frequenzumrichter oder durch Verlangsamung des Förderbands, um sie an die Kartonierkapazität anzupassen. Wenn die Pufferkapazität vollständig gefüllt ist, wechselt die Verpackungsmaschine in den Haltezustand, bis die Kartoniermaschine wieder aufgeholt hat. Diese automatische Reaktion verhindert ein Überlaufen der Produkte und bewahrt gleichzeitig die Synchronisation. Als langfristige Lösung empfiehlt sich die Aufrüstung der Kartonierkapazität oder der Einbau paralleler Kartonierstationen, um die Verpackungsleistung zu matchen und die Effizienzoptimierung der Maskenproduktionslinie zu verbessern.
Wie beeinflussen Sensorausfälle die Synchronisation der Maskenverpackungslinie?
Sensorausfälle in einer Maskenverpackungslinie stören die Taktsignale zwischen den Verpackungs- und Kartonierungsstufen und führen zu einem Synchronisationsausfall. Ohne genaue Positions- oder Drehzahlinformationen kann das Steuerungssystem keine präzise Koordination aufrechterhalten. Bei Sensorausfällen schalten automatisierte Maskenverpackungsmaschinen normalerweise in einen sicheren Stillstandmodus, um Produktstaus oder Fehlausrichtungen zu vermeiden. Moderne Systeme verfügen über Sensorsicherung und Diagnosewarnungen, die den Bediener sofort über Ausfälle informieren. Regelmäßige Sensorreinigung und Kalibrierung verhindern vorzeitige Ausfälle und gewährleisten eine zuverlässige Synchronisation. Mechanische Notverriegelungen an kritischen Zeitpunkten bieten eine Sicherheitsreserve, selbst wenn elektronische Sensoren vorübergehend ausfallen – so schützen Sie Ihre Investition in Hochgeschwindigkeits-Maskenwickelmaschinen und Kartonieranlagen.
Kann ein einzelner Bediener die Synchronisation einer großen Maskenverpackungslinie steuern?
Ja, moderne Masken-Verpackungslinien-Lösungssysteme sind für die Fernüberwachung und automatisierte Steuerung konzipiert, sodass ein einzelner Bediener mehrere Stationen überwachen kann. Die automatisierte Maskenverpackungsanlage gewährleistet die Synchronisation mittels Algorithmen von Speicherprogrammierbaren Steuerungen (SPS), die Geschwindigkeiten und Timing kontinuierlich ohne manuellen Eingriff anpassen. Bediener überwachen den Systemzustand über Dashboards, die Wickelgeschwindigkeit, Kartonierleistung, Pufferstände und Warnmeldungen anzeigen. Falls Eingriffe erforderlich werden, ermöglichen Touchscreen-Oberflächen schnelle Anpassungen der Zykluszeiten oder Geschwindigkeitseinstellungen. Bei Produktwechseln – etwa auf andere Maskengrößen oder Folientypen – müssen jedoch geschulte Techniker möglicherweise die Hochgeschwindigkeits-Maskenwickelmaschine neu kalibrieren und die Kartonierparameter justieren, um die Effizienzoptimierung der Maskenfertigungslinie auch unter neuen Produktspezifikationen fortzusetzen.