
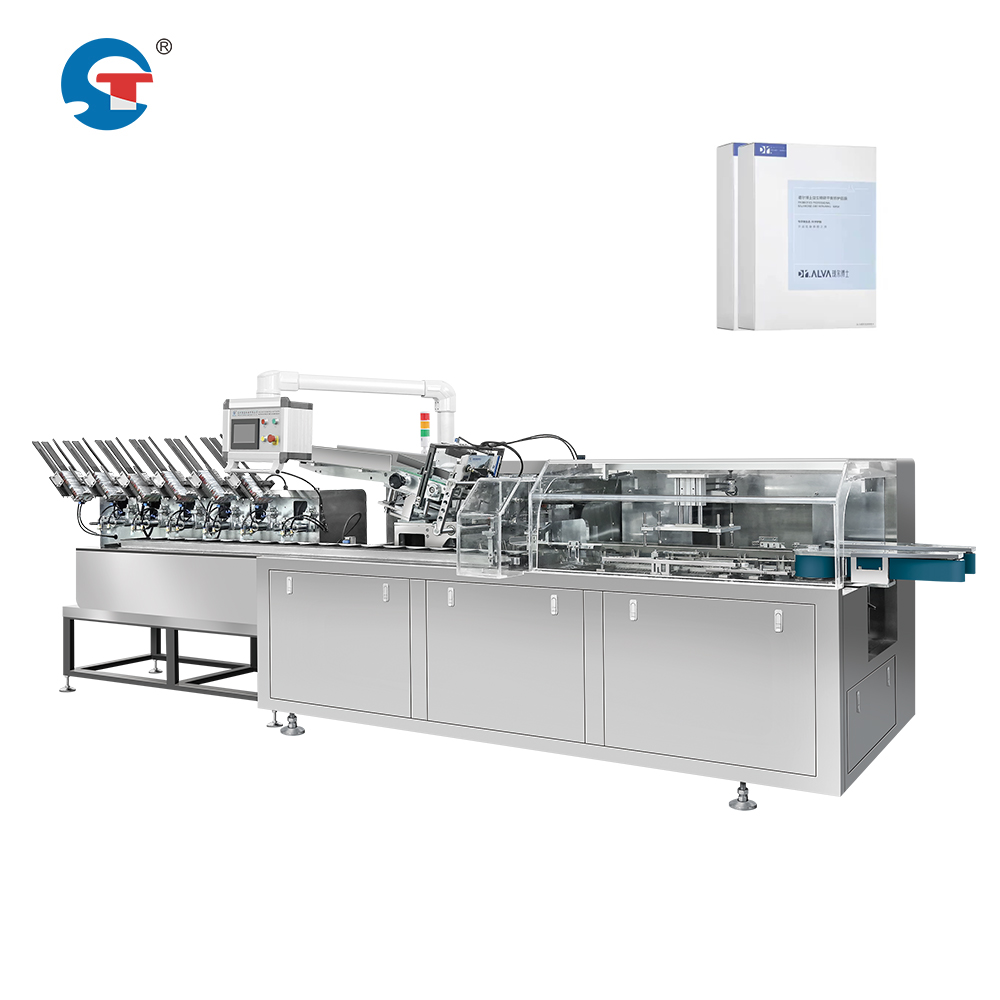
La produzione moderna richiede tempistiche precise e una coordinazione perfetta tra più fasi produttive. Nell’operare una soluzione linea imballaggio mascherine, la sfida critica consiste nel sincronizzare l’avvolgimento con film e l’unità di inscatolamento per mantenere costante la qualità dell’output ed evitare colli di bottiglia. Tale sincronizzazione garantisce che le mascherine avvolte arrivino alla stazione di inscatolamento esattamente nel momento in cui la scatola è pronta a riceverle, eliminando ritardi e massimizzando la produttività. Comprendere come questi sistemi operano in sinergia è fondamentale per gli stabilimenti che intendono ottimizzare le prestazioni delle proprie attrezzature automatiche per imballaggio mascherine.
La sincronizzazione di un soluzione per linea di imballaggio mascherine dipende da sistemi di controllo precisi che monitorano sia il processo di involucro sia la fase di inscatolamento. Le macchine ad alta velocità per l'involucro delle mascherine operano su cicli indipendenti, ma il loro output deve allinearsi perfettamente alla domanda dell'unità di inscatolamento. Quando il timing non è sincronizzato, i prodotti già avvolti si accumulano nelle aree di attesa, generando ritardi e riducendo l'ottimizzazione dell'efficienza complessiva della linea di produzione delle mascherine. Viceversa, se la fase di involucro non riesce a tenere il passo con la domanda di inscatolamento, la macchina per il confezionamento rimane ferma in attesa del prodotto, sprecando capacità costosa dell'attrezzatura e riducendo l'efficienza della linea.
Meccanismi fondamentali di sincronizzazione negli impianti automatizzati per il confezionamento delle mascherine
Sistemi di controllo del timing e integrazione dei sensori
Le moderne attrezzature automatiche per il confezionamento di mascherine si basano su controllori logici programmabili (PLC) che coordinano i tempi tra le fasi di avvolgimento e di inscatolamento. Sensori posizionati in punti strategici rilevano l’arrivo del prodotto avvolto, attivando segnali di prontezza per l’unità di inscatolamento. Questi sistemi monitorano i tempi di ciclo della macchina per l’avvolgimento in film, inclusi il caricamento del materiale, la durata dell’avvolgimento e le fasi di espulsione del prodotto. Al termine di un ciclo, la macchina per l’avvolgimento invia un segnale di prontezza all’unità di inscatolamento, garantendo un passaggio sincronizzato. La macchina ad alta velocità per l’avvolgimento di mascherine può regolare la propria velocità operativa per adeguarla alla capacità dell’unità di inscatolamento, evitando accumuli o carenze.
Archiviazione tampone e logica di coda
La progettazione efficace di una linea di confezionamento mascherine prevede l’inserimento strategico di un’area di stoccaggio tampone tra le fasi di avvolgimento e di inscatolamento. Questo spazio di attesa temporaneo assorbe piccole variazioni nei tempi di ciclo, senza interrompere il flusso complessivo del processo. Quando la macchina ad alta velocità per l’avvolgimento delle mascherine facciali opera leggermente più velocemente dell’unità di inscatolamento, le mascherine avvolte si accumulano nella zona tampone anziché riversarsi indietro nell’area di avvolgimento. Viceversa, quando l’inscatolamento opera a velocità maggiore, attinge prodotto dalla zona tampone durante brevi fermi o interventi di manutenzione sull’avvolgitrice. Questo sistema di coda ottimizza in modo continuo l’efficienza della linea di produzione mascherine, prevenendo ritardi a catena lungo l’intero sistema automatizzato di attrezzature per il confezionamento mascherine.
Metodi meccanici ed elettronici di sincronizzazione
Azionamenti a velocità variabile e convertitori di frequenza
Le fasi di avvolgimento e di inscatolamento operano a velocità meccaniche diverse in base alle dimensioni del prodotto, allo spessore della pellicola e alle dimensioni della scatola. Gli azionamenti a frequenza variabile consentono agli operatori di regolare in tempo reale la velocità dei motori, adeguando l’output dell’alta velocità della macchina per l’avvolgimento delle mascherine al flusso di ingresso dell’unità di inscatolamento. Quando una fase richiede manutenzione o subisce un rallentamento temporaneo, il sistema di azionamento riduce automaticamente la velocità corrispondente, evitando colli di bottiglia. Questa flessibilità consente agli operatori della linea di confezionamento delle mascherine di ottimizzare la produttività senza arrestare l’intera linea automatizzata di confezionamento delle mascherine, migliorando significativamente l’efficienza della linea di produzione delle mascherine e riducendo i costosi tempi di fermo.
Tracciamento sincrono del nastro trasportatore
I sistemi avanzati di trasporto utilizzano trasmissioni a catena o a cinghia sincronizzate che collegano direttamente l’uscita dell’imballaggio all’ingresso del cartonaggio. La tecnologia degli encoder monitora continuamente la velocità del nastro trasportatore, garantendo che i prodotti imballati si muovano esattamente alla stessa velocità della stazione ricevente. Se la macchina ad alta velocità per l’imballaggio delle mascherine produce un flusso più rapido di quanto l’unità di cartonaggio possa accettare, il sistema di trasporto riduce automaticamente la velocità a monte mentre avviene il buffer. Questa sincronizzazione meccanica elimina la dipendenza da segnali puramente elettronici, fornendo una ridondanza di backup nella soluzione per la linea di confezionamento delle mascherine. L’approccio sincronizzato garantisce che ogni prodotto imballato raggiunga la stazione di cartonaggio nel momento ottimale per l’inserimento nella scatola, massimizzando la produttività delle attrezzature automatizzate per il confezionamento delle mascherine.
Strategie di ottimizzazione per l’efficienza della linea di produzione delle mascherine
Analisi del tempo di ciclo e identificazione dei colli di bottiglia
L'ottimizzazione dell'efficienza della linea di produzione delle mascherine inizia con la misurazione dettagliata dei tempi di ciclo sia per la fase di avvolgimento sia per quella di inscatolamento. Gli operatori devono registrare con precisione la durata di ciascuna fase del processo nelle normali condizioni operative e negli scenari di domanda massima. Quando i tempi di ciclo sono noti con esattezza, il controller della soluzione per la linea di confezionamento delle mascherine può anticipare le esigenze e regolare preventivamente le velocità. L’individuazione dello stadio che opera costantemente alla propria capacità massima rivela i colli di bottiglia che limitano la produttività complessiva. Se l’avvolgimento termina sistematicamente prima dell’inscatolamento, la soluzione consiste nell’aumentare la velocità di inscatolamento o nell’aggiungere una seconda unità di inscatolamento. Viceversa, un avvolgimento lento richiede attenzione alla tensione del rullo di alimentazione del film, alla taratura della macchina o a modifiche nel design del prodotto. Comprendere queste dinamiche consente di prendere decisioni basate sui dati relativamente all’investimento in apparecchiature automatizzate per il confezionamento delle mascherine.
Manutenzione predittiva e massimizzazione della disponibilità operativa
La qualità della sincronizzazione dipende fortemente dall'affidabilità della macchina e dalle prestazioni costanti. Quando la macchina ad alta velocità per l'incartamento delle mascherine o l'unità di cartonatura subisce un guasto imprevisto, l'intera soluzione per la linea di confezionamento delle mascherine si arresta, causando una consistente perdita di produttività. L'implementazione di programmi di manutenzione predittiva consente di monitorare i modelli di usura, le firme vibrazionali e le metriche di prestazione dei componenti che indicano guasti imminenti. Le finestre di manutenzione programmate consentono di risolvere i problemi durante i tempi di fermo pianificati, anziché provocare arresti d'emergenza. Il mantenimento di una sincronizzazione ottimale attraverso il funzionamento affidabile delle attrezzature influisce direttamente sulle metriche di ottimizzazione dell'efficienza della linea di produzione delle mascherine. La calibrazione regolare di sensori e sistemi di temporizzazione garantisce che i segnali di sincronizzazione rimangano precisi, prevenendo il progressivo scostamento che degrada la coordinazione nel corso di settimane di funzionamento continuo.
FAQ
Che cosa accade se la macchina per l'incartamento opera a una velocità superiore a quella gestibile dall'unità di cartonatura?
Quando una macchina ad alta velocità per l’incartamento delle mascherine produce output più velocemente di quanto l’unità di cartonatura riesca ad accettarlo, i prodotti incartati si accumulano nelle aree di stoccaggio tampone tra le due fasi. La soluzione per la linea di confezionamento mascherine riduce automaticamente la velocità della macchina per l’incartamento tramite azionamenti a frequenza variabile o rallentamento del nastro trasportatore, in modo da adeguarla alla capacità della cartonatura. Se la capacità del tampone viene completamente riempita, la macchina per l’incartamento passa in stato di attesa fino a quando l’unità di cartonatura non recupera il ritardo. Questa risposta automatica previene il traboccamento dei prodotti mantenendo al contempo la sincronizzazione. La soluzione a lungo termine prevede l’aggiornamento della capacità dell’unità di cartonatura o l’aggiunta di stazioni di cartonatura parallele, per allineare la portata di incartamento e migliorare l’ottimizzazione dell’efficienza della linea di produzione mascherine.
In che modo i guasti dei sensori influenzano la sincronizzazione della linea di confezionamento mascherine?
I guasti dei sensori in una soluzione per linea di confezionamento mascherine interrompono i segnali di temporizzazione tra le fasi di avvolgimento e di inscatolamento, causando un collasso della sincronizzazione. Senza un feedback preciso sulla posizione o sulla velocità, il sistema di controllo non può mantenere una coordinazione accurata. Quando i sensori si guastano, le attrezzature automatiche per il confezionamento mascherine entrano tipicamente in una modalità di arresto sicuro per prevenire intasamenti del prodotto o disallineamenti. I sistemi moderni includono ridondanza dei sensori e allarmi diagnostici che notificano immediatamente gli operatori in caso di guasto. La pulizia e la calibrazione regolari dei sensori prevengono guasti prematuri e garantiscono una sincronizzazione affidabile. Gli interblocchi meccanici di riserva nei punti critici di temporizzazione forniscono un margine di sicurezza anche in caso di malfunzionamento temporaneo dei sensori elettronici, proteggendo il vostro investimento nelle macchine ad alta velocità per l’avvolgimento mascherine e nelle attrezzature per l’inscatolamento.
Un singolo operatore può gestire la sincronizzazione su una linea di confezionamento mascherine di grandi dimensioni?
Sì, i sistemi moderni di linee automatiche per il confezionamento di mascherine sono progettati per il monitoraggio remoto e il controllo automatizzato, consentendo a un singolo operatore di supervisionare più fasi. L’attrezzatura automatica per il confezionamento delle mascherine mantiene la sincronizzazione tramite algoritmi di controller logico programmabile (PLC) che regolano continuamente velocità e tempistiche senza intervento manuale. Gli operatori monitorano lo stato del sistema attraverso dashboard che visualizzano la velocità di avvolgimento, la velocità di inserimento nelle scatole, i livelli dei buffer e gli allarmi. Quando sono necessari interventi, le interfacce touchscreen permettono aggiustamenti rapidi dei tempi di ciclo o delle impostazioni di velocità. Tuttavia, durante le fasi di cambio per diverse dimensioni di mascherine o tipi di film, tecnici qualificati potrebbero dover eseguire una nuova calibrazione della macchina ad alta velocità per l’avvolgimento delle mascherine e regolare i parametri di inserimento nelle scatole, garantendo che l’ottimizzazione dell’efficienza della linea di produzione delle mascherine prosegua anche con nuove specifiche di prodotto.
Indice dei Contenuti
- Meccanismi fondamentali di sincronizzazione negli impianti automatizzati per il confezionamento delle mascherine
- Metodi meccanici ed elettronici di sincronizzazione
- Strategie di ottimizzazione per l’efficienza della linea di produzione delle mascherine
-
FAQ
- Che cosa accade se la macchina per l'incartamento opera a una velocità superiore a quella gestibile dall'unità di cartonatura?
- In che modo i guasti dei sensori influenzano la sincronizzazione della linea di confezionamento mascherine?
- Un singolo operatore può gestire la sincronizzazione su una linea di confezionamento mascherine di grandi dimensioni?