
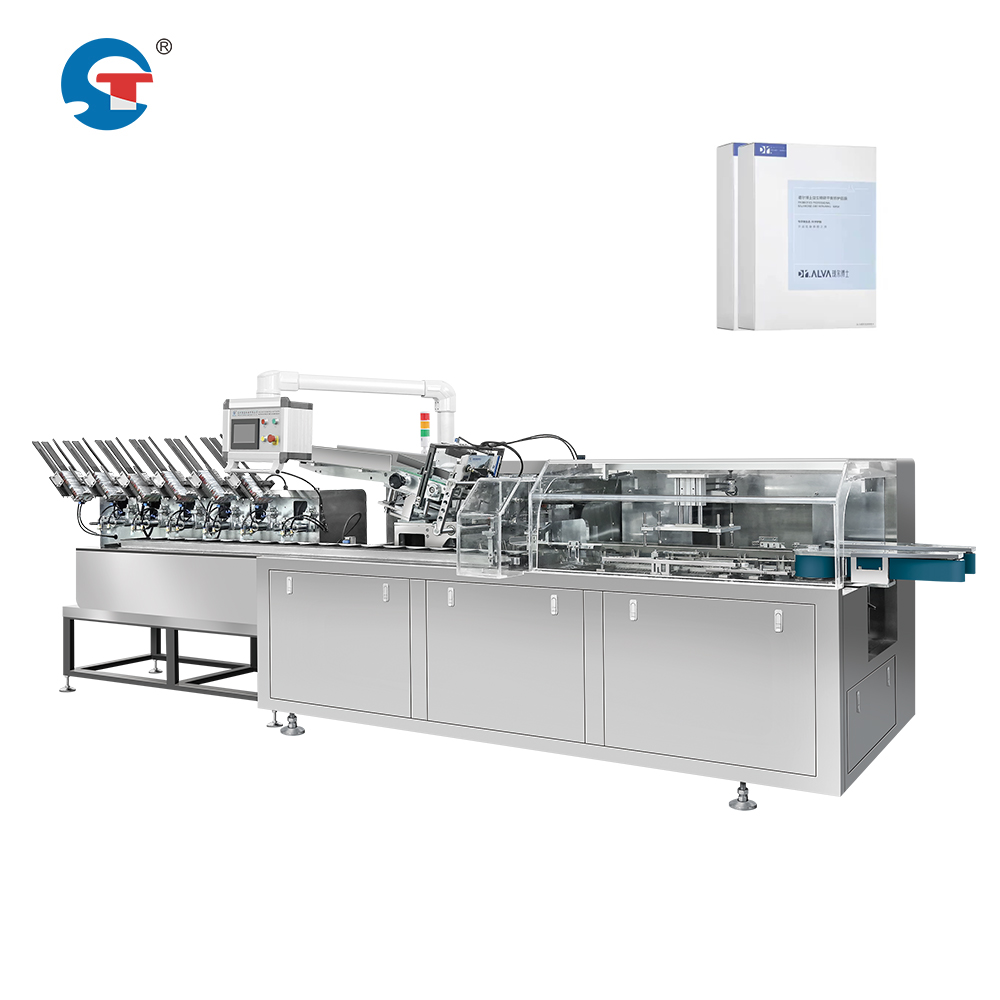
Współczesne produkcje wymagają precyzyjnego czasowania i bezproblemowej koordynacji na wielu etapach procesu produkcyjnego. W przypadku działania rozwiązania linii pakującej masek kluczowym wyzwaniem jest synchronizacja jednostki owijającej folią z jednostką kartonującą, aby zapewnić stałą jakość wyjściową i uniknąć wąskich gardeł. Ta synchronizacja gwarantuje, że zamknięte w folii maseki docierają do stacji kartonującej dokładnie w momencie, gdy karton jest gotowy do ich przyjęcia, eliminując opóźnienia i maksymalizując przepustowość. Zrozumienie, jak te systemy współpracują ze sobą, jest niezbędne dla zakładów dążących do zoptymalizowania wydajności swojego zautomatyzowanego wyposażenia do pakowania masek.
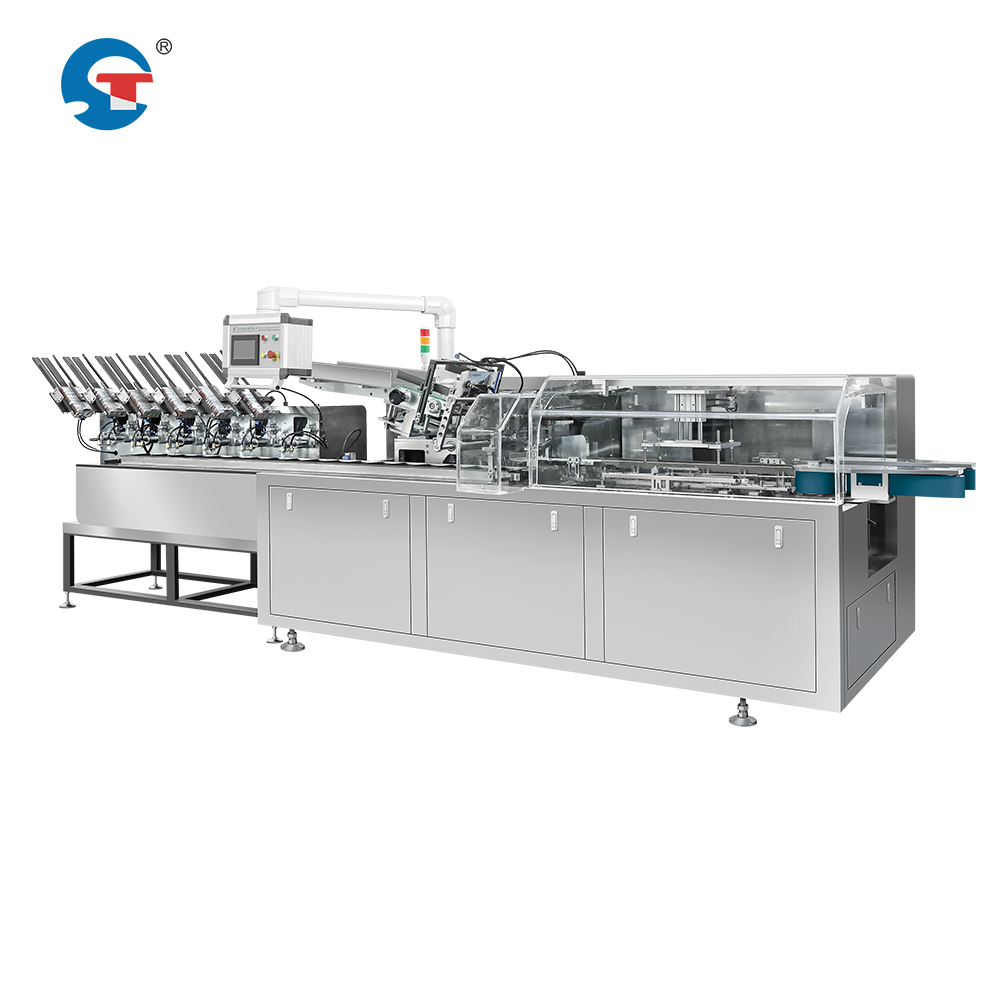
Synchronizacja rozwiązanie linii do pakowania masek opiera się na precyzyjnych systemach sterowania, które monitorują zarówno proces owijania, jak i etap pakowania do kartonów. Wysokoprędkościowe maszyny do owijania masek twarzowych działają w niezależnych cyklach, ale ich wydajność musi idealnie odpowiadać zapotrzebowaniu jednostki do pakowania do kartonów. Gdy wystąpi rozsynchronizowanie czasowe, owinięte produkty gromadzą się w strefach buforowych, powodując zatory i obniżając ogólną efektywność optymalizacji linii produkcyjnej masek.
Podstawowe mechanizmy synchronizacji w zautomatyzowanym sprzęcie do pakowania masek
Systemy kontroli czasu oraz integracja czujników
Nowoczesne zautomatyzowane wyposażenie do pakowania masek opiera się na programowalnych sterownikach logicznych (PLC), które koordynują czas pomiędzy etapami owijania i kartonowania. Czujniki umieszczone w strategicznych punktach wykrywają przybycie owiniętego produktu, wyzwalając sygnały gotowości jednostki kartonującej. Te systemy monitorują czasy cyklu maszyny do owijania folią, w tym ładowanie materiału, czas trwania owijania oraz fazy wypychania produktu. Gdy maszyna do owijania kończy cykl, wysyła sygnał gotowości do jednostki kartonującej, zapewniając zsynchronizowaną przekazaną operację. Wysokoprędkościowa maszyna do owijania masek typu face mask może dostosować swoją prędkość pracy do możliwości jednostki kartonującej, zapobiegając gromadzeniu się produktów lub ich niedoborowi.
Magazyn buforowy i logika kolejkowania
Skuteczne rozwiązanie linii pakującej masek obejmuje strategicznie rozmieszczone magazynowanie buforowe między etapami owijania i kartonowania. To tymczasowe miejsce przechowywania pozwala zaabsorbować niewielkie różnice w czasie działania, nie zakłócając ogólnego przepływu pracy. Gdy szybka maszyna do owijania masek twarzowych działa nieco szybciej niż jednostka kartonująca, owinięte maski gromadzą się w strefie buforowej zamiast powracać do obszaru owijania. Z kolei, gdy kartonowanie działa szybciej, pobiera produkty z bufora w trakcie krótkich przerw w owijaniu lub konserwacji. Ten system kolejkowania zapewnia ciągłą optymalizację wydajności linii produkcyjnej masek, zapobiegając kaskadowym opóźnieniom w całym zautomatyzowanym systemie wyposażenia do pakowania masek.
Metody synchronizacji mechanicznej i elektronicznej
Napędy o zmiennej prędkości i przetwornice częstotliwości
Etapę owijania i etap pakowania do kartonów działają z różnymi prędkościami mechanicznymi, zależnie od rozmiaru produktu, grubości folii oraz wymiarów kartonu. Sterowniki częstotliwościowe pozwalają operatorom dostosowywać w czasie rzeczywistym prędkość silników, dopasowując wydajność wysokoprędkościowej maszyny do owijania masek do pojemności przyjmowania jednostki pakującej do kartonów. Gdy jeden z etapów wymaga konserwacji lub tymczasowo zwalnia, system napędowy automatycznie obniża prędkość odpowiedniego etapu, zapobiegając powstawaniu wąskich gardeł. Ta elastyczność umożliwia operatorom rozwiązania liniowego pakowania masek optymalizację przepustowości bez zatrzymywania całej zautomatyzowanej linii pakującej maski, co znacznie poprawia efektywność optymalizacji linii produkcyjnej masek oraz zmniejsza kosztowne przestoje.
Synchroniczne śledzenie taśmy transportującej
Zaawansowane systemy taśmociągów wykorzystują zsynchronizowane napędy łańcuchowe lub paskowe, które bezpośrednio łączą wyjście z opakowań foliowych z wejściem do kartonowania. Technologia enkoderów stale monitoruje prędkość taśmociągu, zapewniając, że opakowane produkty poruszają się z dokładnie taką samą prędkością jak stacja odbierająca. Jeśli szybka maszyna do owijania masek twarzowych generuje wydajność szybszą niż jednostka kartonująca jest w stanie przyjąć, system taśmociągowy automatycznie zmniejsza prędkość w górę przepływu podczas buforowania. To mechaniczne zsynchronizowanie eliminuje zależność wyłącznie od sygnałów elektronicznych, zapewniając rezerwowe zabezpieczenie w rozwiązaniu linii pakującej masek. Zsynchronizowane podejście gwarantuje, że każde opakowane wyroby dociera do stacji kartonowania w optymalnym momencie umieszczania do pudełka, maksymalizując wydajność zautomatyzowanego sprzętu do pakowania masek.
Strategie optymalizacji wydajności linii produkcyjnej masek
Analiza czasu cyklu i identyfikacja wąskich gardeł
Optymalizacja wydajności linii produkcyjnej masek rozpoczyna się od szczegółowego pomiaru czasu cyklu zarówno etapu owijania, jak i etapu pakowania do kartonów. Operatorzy powinni dokumentować dokładny czas trwania każdej fazy procesu w warunkach normalnej pracy oraz w sytuacjach szczytowego zapotrzebowania. Gdy czasy cyklu są znane z dużą precyzją, sterownik rozwiązania do pakowania masek może przewidywać potrzeby i dostosowywać prędkości działania proaktywnie. Zidentyfikowanie etapu, który systematycznie działa w pełni wykorzystując swoją moc, ujawnia wąskie gardła ograniczające ogólną wydajność. Jeśli etap owijania zawsze kończy się szybciej niż etap pakowania do kartonów, rozwiązaniem jest zwiększenie prędkości pakowania lub dodanie drugiej jednostki do pakowania. Z kolei zbyt wolne owijanie wymaga analizy napięcia podawacza folii, kalibracji maszyny lub modyfikacji projektu produktu. Zrozumienie tych zależności umożliwia podejmowanie decyzji opartych na danych dotyczących inwestycji w zautomatyzowane wyposażenie do pakowania masek.
Konserwacja predykcyjna i maksymalizacja czasu gotowości
Jakość synchronizacji zależy w dużej mierze od niezawodności maszyn i ich stabilnej wydajności. Gdy szybka maszyna do owijania masek lub jednostka do pakowania do pudełek doświadcza nagłego awarii, całe rozwiązanie linii pakującej masek zatrzymuje się, powodując znaczne straty produkcyjności. Wdrożenie programów konserwacji predykcyjnej pozwala monitorować wzorce zużycia, sygnatury drgań oraz metryki wydajności poszczególnych komponentów, które wskazują na nadchodzące uszkodzenia. Planowane okna konserwacyjne umożliwiają usuwanie usterek w czasie zaplanowanego przestoju, a nie w wyniku nagłych wyłączeń. Utrzymanie optymalnej synchronizacji poprzez niezawodną pracę sprzętu ma bezpośredni wpływ na metryki optymalizacji wydajności linii produkcyjnej masek. Regularna kalibracja czujników i systemów czasowych zapewnia dokładność sygnałów synchronizacji, zapobiegając stopniowemu odchyleniu, które pogarsza koordynację w trakcie ciągłej pracy przez wiele tygodni.
Często zadawane pytania
Co się dzieje, jeśli maszyna do owijania produkuję szybciej niż jednostka do pakowania do pudełek jest w stanie obsłużyć?
Gdy maszyna do owijania masek twarzowych w wysokiej prędkości wytwarza produkty szybciej, niż jednostka do pakowania do kartonów jest w stanie je przyjąć, owinięte produkty gromadzą się w obszarach magazynowania buforowego między tymi dwoma etapami. Rozwiązanie linii pakującej masek automatycznie zmniejsza prędkość maszyny do owijania za pomocą falowników lub zwalniania taśmy transportowej, aby dopasować ją do wydajności jednostki do pakowania do kartonów. Jeśli pojemność bufora zostanie całkowicie wypełniona, maszyna do owijania przechodzi w stan postoju, aż jednostka do pakowania do kartonów dogoni produkcję. Ta automatyczna reakcja zapobiega przepełnieniu produktami i jednocześnie utrzymuje synchronizację. Długoterminowym rozwiązaniem jest ulepszenie wydajności jednostki do pakowania do kartonów lub dodanie równoległych stacji pakowania do kartonów, aby dopasować ją do wydajności maszyny do owijania oraz zoptymalizować efektywność linii produkcyjnej masek.
W jaki sposób awarie czujników wpływają na synchronizację linii pakującej masek?
Awaria czujników w rozwiązaniu linii do pakowania masek zakłóca sygnały czasowe między etapami owijania i kartonowania, powodując awarię synchronizacji. Bez dokładnych informacji o położeniu lub prędkości system sterowania nie jest w stanie utrzymać precyzyjnej koordynacji. Gdy czujniki ulegają awarii, zautomatyzowane urządzenia do pakowania masek zwykle przechodzą w tryb bezpiecznego wyłączenia, aby zapobiec zablokowaniu produktów lub ich niewłaściwemu ułożeniu. Nowoczesne systemy zawierają nadmiarowość czujników oraz alerty diagnostyczne, które natychmiast informują operatorów o wystąpieniu awarii. Regularne czyszczenie i kalibracja czujników zapobiegają przedwczesnym uszkodzeniom i zapewniają niezawodną synchronizację. Zabezpieczenia mechaniczne w kluczowych punktach czasowych stanowią dodatkową margines bezpieczeństwa nawet w przypadku chwilowej awarii czujników elektronicznych, chroniąc inwestycję w wysokoprędkościowe maszyny do owijania masek oraz wyposażenie do kartonowania.
Czy pojedynczy operator może zarządzać synchronizacją na dużej linii do pakowania masek?
Tak, nowoczesne systemy rozwiązań linii do pakowania masek są zaprojektowane do zdalnego monitoringu i zautomatyzowanej kontroli, co pozwala jednemu operatorowi nadzorować wiele etapów. Zautomatyzowane wyposażenie do pakowania masek utrzymuje synchronizację za pomocą algorytmów sterowników PLC, które ciągle dostosowują prędkości i czas cyklu bez ingerencji ręcznej. Operatorzy monitorują stan systemu za pośrednictwem paneli kontrolnych wyświetlających prędkość owijania, szybkość kartonowania, poziomy buforów oraz alerty. Gdy konieczne są interwencje, interfejsy dotykowe umożliwiają szybkie dostosowanie czasów cyklu lub ustawień prędkości. Jednak podczas przełączania na inne rozmiary masek lub typy folii wykwalifikowani technicy mogą być zobowiązani do ponownej kalibracji wysokoprędkościowej maszyny do owijania masek oraz dostosowania parametrów kartonowania, zapewniając dalszą optymalizację wydajności linii produkcyjnej masek zgodnie z nowymi specyfikacjami produktu.