
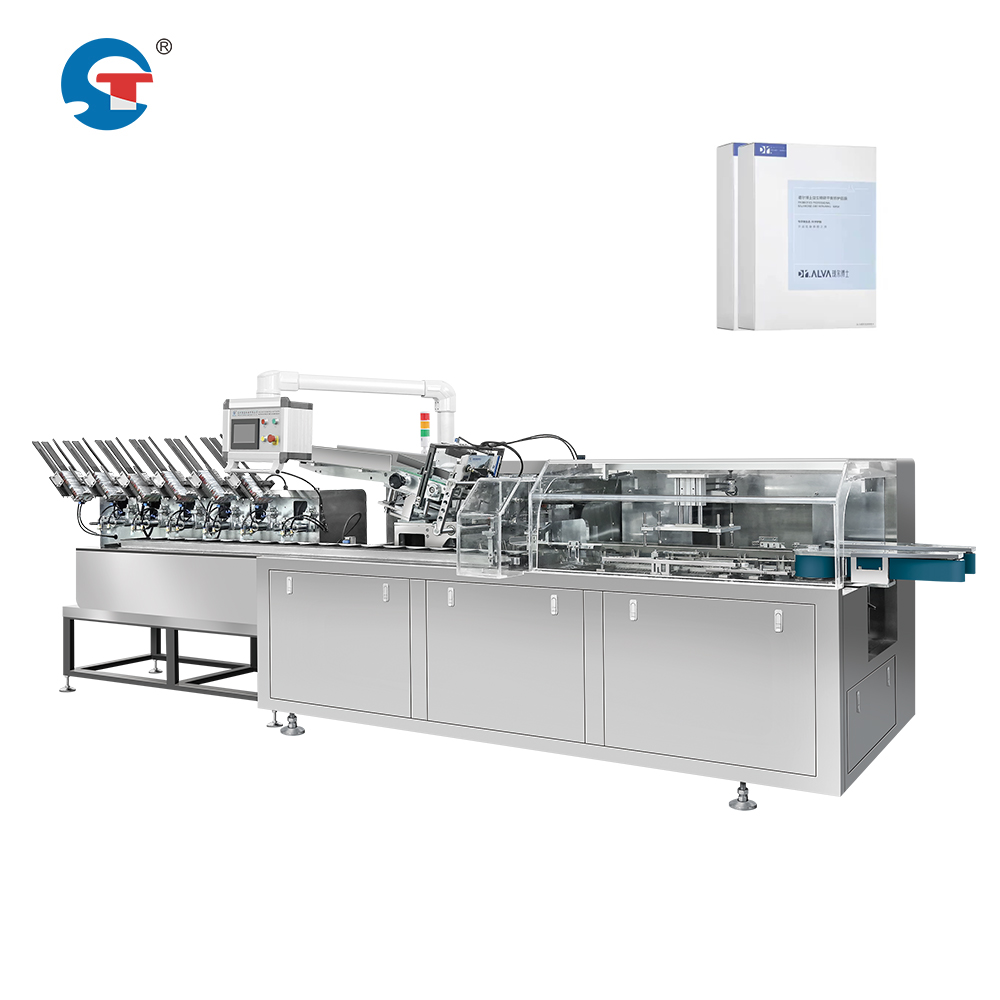
Modernin valmistuksen vaatimukset edellyttävät tarkkaa ajoitusta ja saumattomaa koordinointia useilla tuotantovaiheilla. Kun käytetään naamioita pakkaavaa linjaratkaisua, keskitetty haaste on kalvoon käärimisen ja laatikoiden karteroinnin yksiköiden synkronointi, jotta voidaan varmistaa johdonmukainen tuotostaso ja välttää pullonkaulat. Tämä synkronointi varmistaa, että käärityt naamiot saapuvat karterointiasemalle täsmälleen silloin, kun laatikko on valmis ottamaan ne vastaan, mikä poistaa viivästykset ja maksimoi läpimeno. Näiden järjestelmien yhteistoiminnan ymmärtäminen on välttämätöntä laitoksille, jotka pyrkivät optimoimaan automatisoitujen naamioitten pakkauslaitteistojensa suorituskykyä.
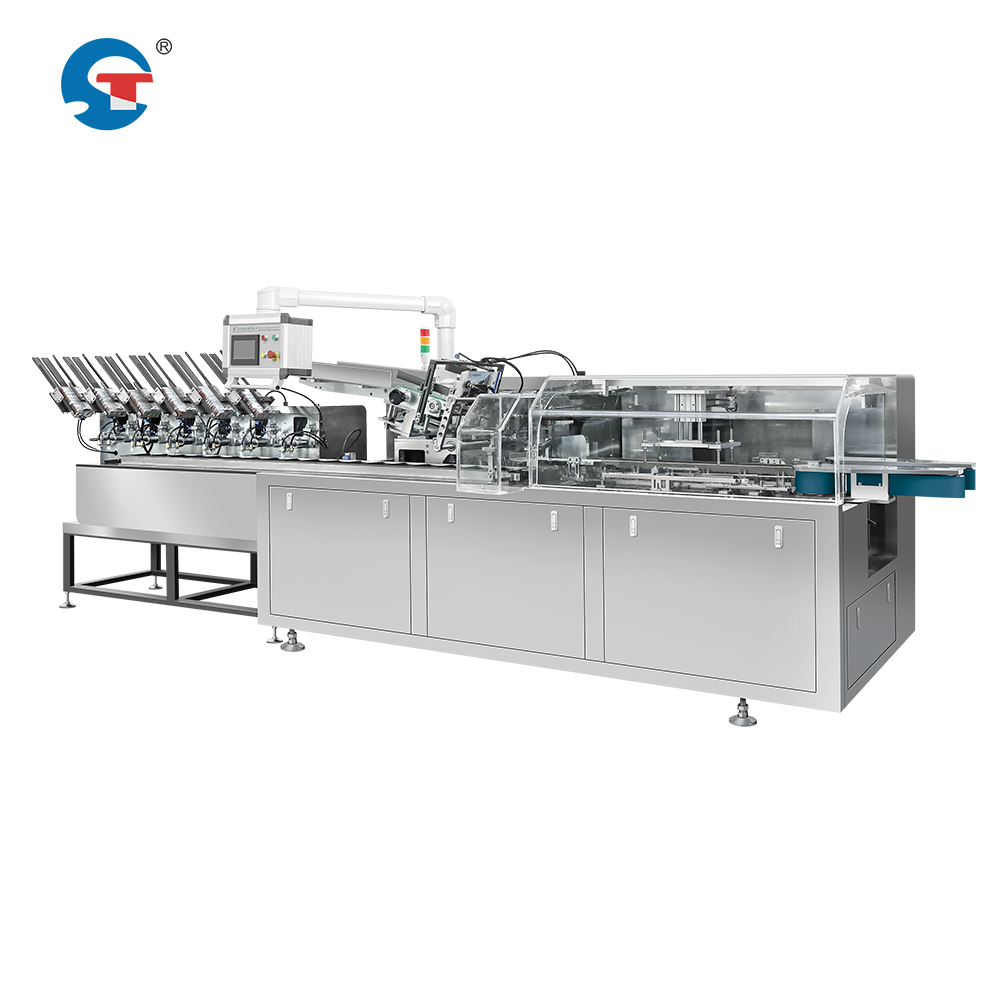
Kalvoon käärimisen ja laatikoiden karteroinnin kasvomaskeja pakkaava tuotantolinja riippuu tarkoista ohjausjärjestelmistä, jotka seuraavat sekä käärimisprosessia että laatikointivaihetta. Korkean nopeuden kasvomaskeihin käytettävät käärimiskoneet toimivat itsenäisillä sykleillä, mutta niiden tuotos on sovitettava täsmälleen laatikointiyksikön vaatimuksiin. Kun ajoitus ei ole kohdallaan, käärittyjä tuotteita kertyy varastointialueille, mikä aiheuttaa takaiskun ja vähentää kokonaisvaltaista kasvomaskeihin käytettävän tuotantolinjan tehokkuuden optimointia. Toisaalta, jos käärimisvaihe jää jälkeen laatikointivaatimuksesta, pakkauskone seisoo tyhjäksi odottaen tuotetta, mikä tuottaa kalliin laitteiston kapasiteetin hukkaan ja vähentää linjan tehokkuutta.
Automaattisten kasvomaskeihin käytettävien pakkauskoneiden ydin synkronointimekanismit
Ajoitusohjausjärjestelmät ja anturien integrointi
Nykyajan automatisoidut kasvomaskeja pakkaavat laitteet käyttävät ohjelmoitavia logiikkakontrollereita (PLC:tä), jotka koordinoivat ajoitusta käärimis- ja laatikointivaiheiden välillä. Strategisesti sijoitetut anturit havaitsevat käärityn tuotteen saapumisen ja aktivoivat laatikointiyksikön valmiussignaalit. Nämä järjestelmät seuraavat muovikalvokäärimiskoneen kiertoaikoja, mukaan lukien materiaalin lataus, käärimisaika ja tuotteen poistovaiheet. Kun käärimiskone suorittaa yhden kierroksen, se lähettää valmiussignaalin laatikointiyksikölle, mikä varmistaa synkronoidun siirron. Korkean nopeuden kasvomaskeja käärimiskone voi säätää toimintanopeuttaan vastaamaan laatikointiyksikön kapasiteettia, estäen tuotteiden kertymisen tai puutteet.
Väliaikainen varastointi ja jonotuslogiikka
Tehokkaan kasvomaskeihin tarkatettu pakkauslinjaratkaisun suunnittelu sisältää strategisesti sijoitettua väliaikaista varastointitilaa käärimis- ja laatikointivaiheiden välillä. Tämä väliaikainen säilytystila lieventää pieniä aikatauluvaihteluita ilman, että kokonaisprosessi häiriintyy. Kun korkean nopeuden kasvomaskeihin käärimiskone toimii hieman nopeammin kuin laatikointiyksikkö, käärittyjä maskeja kertyy väliaikaiseen varastoon sen sijaan, että ne pinoontuisivat käärimisalueelle. Toisaalta, kun laatikointi toimii nopeammin, se ottaa tuotetta varastosta lyhyen käärimiskoneen tauon tai huollon aikana. Tämä jonotusjärjestelmä ylläpitää jatkuvaa kasvomaskeihin tarkatettujen tuotantolinjojen tehokkuutta optimoimalla koko automatisoidun kasvomaskeihin pakkauslaitteiston järjestelmän kaskadiviiveiden estämiseksi.
Mekaaniset ja sähköiset synkronointimenetelmät
Muuttuvan nopeuden ajurit ja taajuusmuuttajat
Käärimis- ja laatikointivaiheet toimivat eri mekaanisilla nopeuksilla tuotteen koon, kalvon paksuuden ja laatikon mittojen mukaan. Muuttuvataajuusohjatut moottorit mahdollistavat operaattoreiden säätää moottorien nopeutta reaaliajassa, jolloin korkean nopeuden kasvomaskeihin käärimisen koneen tuotos sovitetaan laatikointiyksikön ottokykyyn. Kun yksi vaihe vaatii huoltoa tai kohtaa tilapäisen hidastumisen, ohjausjärjestelmä vähentää automaattisesti vastaavan vaiheen nopeutta estääkseen pullonkaulat. Tämä joustavuus mahdollistaa kasvomaskeihin pakkaavan linjan käyttäjien optimoida tuotantosuorituskykyä pysäyttämättä koko automatisoitua kasvomaskeihin pakkauslaitetta, mikä parantaa merkittävästi kasvomaskeihin tuotantolinjan tehokkuutta ja vähentää kalliita pysähdyksiä.
Synkroninen kuljetinseuranta
Edistyneet kuljetinjärjestelmät käyttävät synkronoituja ketju- tai hihnavoimansiirtoja, jotka yhdistävät käärimisanturin suoraan laatikointianturiin. Enkooderiteknologia seuraa kuljetinnopeutta jatkuvasti, mikä varmistaa, että käärityt tuotteet liikkuvat täsmälleen samalla nopeudella kuin vastaanottava asema. Jos korkean nopeuden kasvomaskeihin käärimiskone tuottaa tulostetta nopeammin kuin laatikointiyksikkö voi ottaa vastaan, kuljetinjärjestelmä vähentää automaattisesti nopeutta eteenpäin suuntaan tapahtuvan väliaikaisen varastoinnin aikana. Tämä mekaaninen synkronointi poistaa riippuvuuden pelkästään sähköisistä signaaleista ja tarjoaa varmuuskopion maskien pakkauslinjan ratkaisussa. Synkronoitu lähestymistapa varmistaa, että jokainen kääritty tuote saapuu laatikointiasemalle optimaalisessa ajassa laatikon asettamiseksi, mikä maksimoi automatisoidun maskipakkauslaitteiston kapasiteetin.
Optimointistrategiat kasvomaskeihin tuotantolinjan tehokkuuden parantamiseksi
Kiertoaikaanalyysi ja pullonkaulojen tunnistaminen
Onnistunut kasvomaskeja tuottavan tuotantolinjan tehokkuuden optimointi alkaa tarkoista kiertoaikamittauksista sekä käärimis- että laatikointivaiheissa. Operaattorien tulee dokumentoida tarkat kestot kullekin prosessivaiheelle normaalissa toimintatilanteessa ja huippukuormituksen aikana. Kun kiertoaikojen tarkat arvot tunnetaan, kasvomaskeja pakkaavan tuotantolinjan ratkaisun ohjain voi ennakoida tarpeita ja säätää nopeuksia etukäteen. Sen vaiheen tunnistaminen, joka toimii jatkuvasti täydellä kapasiteetilla, paljastaa pullonkaulan, joka rajoittaa kokonaistuottoa. Jos käärimisvaihe päättyy jatkuvasti nopeammin kuin laatikointivaihe, ratkaisu on laatikointinopeuden lisääminen tai toisen laatikointiyksikön lisääminen. Päinvastoin hitaan käärimisen tapauksessa on tarkasteltava kalvojen syöttömekanismien jännitystä, konen kalibrointia tai tuotteen suunnittelua koskevia muutoksia. Näiden dynamiikkojen ymmärtäminen mahdollistaa dataperusteiset päätökset automatisoidun kasvomaskeja pakkaavan laitteiston sijoituksesta.
Ennakoiva huolto ja käytettävyyden maksimointi
Synkronoinnin laatu riippuu voimakkaasti koneiden luotettavuudesta ja tasaisesta suorituskyvystä. Jos joko korkean nopeuden kasvomaskeihin käärtävä kone tai laatikointiyksikkö kokee odottamattoman vian, koko kasvomaskeihin pakkaava tuotantolinja pysähtyy, mikä aiheuttaa merkittävää tuottavuustappiota. Ennakoivan huollon ohjelmien käyttöönotto mahdollistaa kulumismallien, värähtelysignaalien ja komponenttien suorituskykyä mittaavien parametrien seurannan, jotta voidaan havaita tulevia vikoja. Huollon suorittaminen suunnitellun tauon aikana ratkaisee ongelmat ennen kuin ne aiheuttavat hätäpysäytyksiä. Luotettavan laitteiston toiminnan varmistaminen ja siten optimaalisen synkronoinnin ylläpitäminen vaikuttaa suoraan kasvomaskeihin tuottavan linjan tehokkuuden optimointiin liittyviin mittareihin. Antureiden ja ajoitusjärjestelmien säännöllinen kalibrointi varmistaa, että synkronointisignaalit pysyvät tarkkoina ja estää hitaan hajautumisen, joka heikentää koordinaatiota jatkuvan käytön aikana viikoittain.
UKK
Mitä tapahtuu, jos käärtävä kone tuottaa nopeammin kuin laatikointiyksikkö kykenee käsittelemään?
Kun korkean nopeuden kasvomaskien käärimiskone tuottaa tuotteita nopeammin kuin kartonkikäsittelevä yksikkö voi niitä hyväksyä, käärittyjä tuotteita kertyy väliaikaiseen varastointialueeseen kahden vaiheen välille. Kasvomaskien pakkauslinjan ratkaisu vähentää automaattisesti käärimiskoneen nopeutta muuttuvataajuusohjaimien tai kuljetinhihdan hidastamisen avulla, jotta se vastaa kartonkikäsittelevän yksikön kapasiteettia. Jos väliaikainen varasto täyttyy kokonaan, käärimiskone siirtyy odotustilaan, kunnes kartonkikäsittelevä yksikkö ehtii perässä. Tämä automaattinen reaktio estää tuotteiden ylivuodon samalla kun linjan synkronointi säilyy. Pitkäaikainen ratkaisu sisältää kartonkikäsittelevän yksikön kapasiteetin parantamisen tai rinnakkaisia kartonkikäsitteleviä asemia lisäämällä, jotta käärimiskapasiteetti saavutetaan ja kasvomaskien tuottolinjan tehokkuutta voidaan optimoida.
Miten anturiviat vaikuttavat kasvomaskien pakkauslinjan synkronointiin?
Anturiviat maskipakkauslinjan ratkaisussa häiritsevät aikamerkintäsignaaleja käärimis- ja laatikointivaiheiden välillä, mikä aiheuttaa synkronoinnin katkeamisen. Ilman tarkkaa sijainti- tai nopeustietoa ohjausjärjestelmä ei pysty ylläpitämään tarkkaa koordinaatiota. Kun anturit epäonnistuvat, automatisoitu maskipakkauslaitteisto siirtyy yleensä turvalliseen pysäytystilaan estääkseen tuotteen tukkoontumisen tai virheellisen sijoittelun. Nykyaikaiset järjestelmät sisältävät anturien varmuuskopioidut toiminnot ja diagnostiset hälytykset, jotka ilmoittavat operaattoreille viivättämättä vioista. Säännöllinen anturien puhdistus ja kalibrointi estää ennenaikaisen vian ja varmistaa luotettavan synkronoinnin. Varalla olevat mekaaniset lukitukset kriittisissä aikamerkintäpisteissä tarjoavat turvamarginaalin, vaikka sähköiset anturit hajoaisivat väliaikaisesti, suojaten siten investointianne korkeanopeuttiseen kasvomaskeihin käärtävään koneeseen ja laatikointilaitteistoon.
Voiko yksi operaattori hallita synkronointia suuressa maskipakkauslinjassa?
Kyllä, nykyaikaiset maskien pakkauslinjaratkaisujärjestelmät on suunniteltu etävalvontaa ja automaattista ohjausta varten, mikä mahdollistaa yhden operaattorin valvovan useita vaiheita. Automatisoitu maskien pakkauslaitteisto säilyttää synkronoinnin ohjelmoitavien logiikkakontrollerien algoritmien avulla, jotka säätävät jatkuvasti nopeuksia ja ajoitusta ilman manuaalista puuttumista. Operaattorit seuraavat järjestelmän tilaa näytöillä, joissa näytetään käärimisnopeus, laatikointinopeus, välimuistitasot ja hälytykset. Kun puuttuminen on tarpeen, kosketusnäytöt mahdollistavat nopeat säädöt syklin kestoon tai nopeusasetuksiin. Kuitenkin vaihtoerien aikana eri kokoisiin maskeihin tai eri kalvoihin koulutettujen teknikoiden saattaa olla tarpeen kalibroida uudelleen korkean nopeuden kasvomaskien käärimiskonetta ja säätää laatikointiparametreja, mikä varmistaa, että kasvomaskien tuotantolinjan tehokkuuden optimointi jatkuu uusien tuotespesifikaatioiden mukaisesti.