
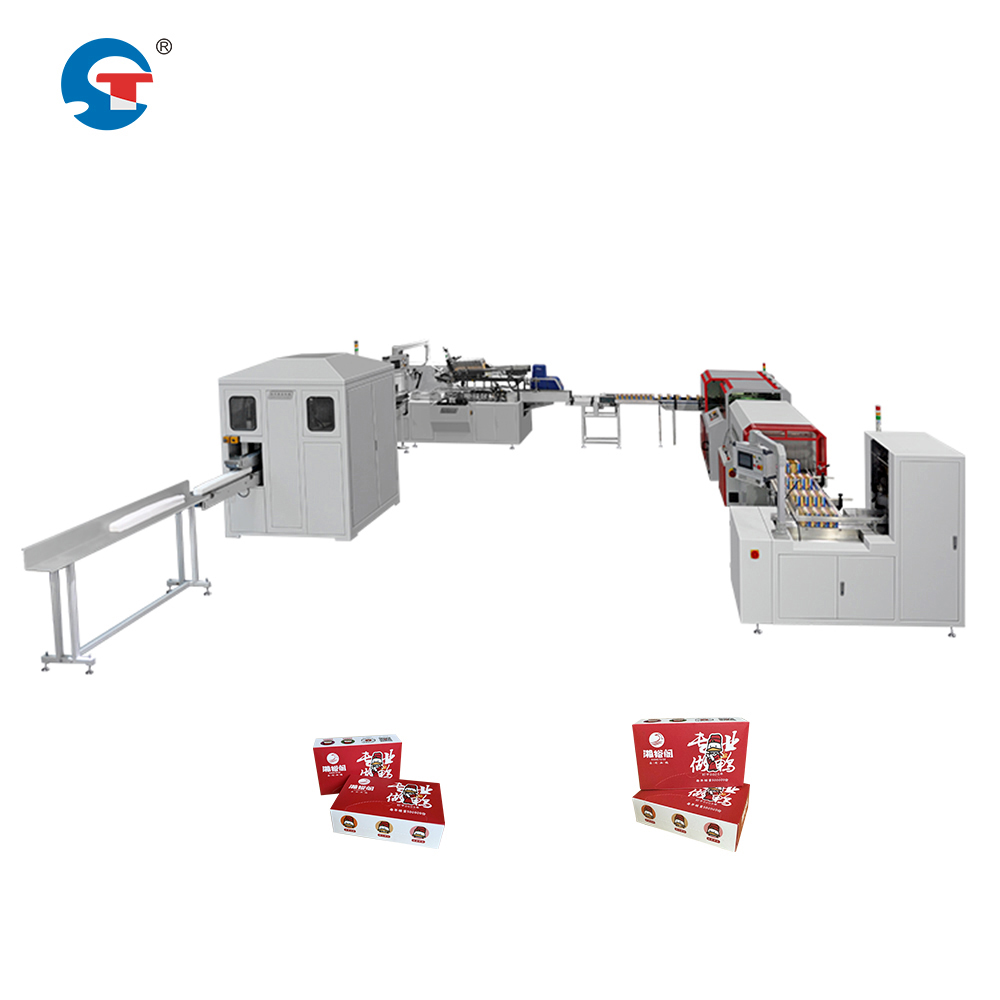
Встановлення машину для картонування у виробничу лінію операції вимагають ретельного планування та дотримання суворих процедур очищення лінії. Ці процедури забезпечують безпеку працівників, запобігають пошкодженню обладнання та зберігають цілісність виробництва під час етапу встановлення. Правильне очищення лінії створює контрольоване середовище, у якому обладнання можна розміщувати, інтегрувати та тестувати без експлуатаційних небезпек або перешкод з боку існуючих виробничих систем.
Процес встановлення автоматичного обладнання для упаковки в коробки вимагає координації між кількома відділами, зокрема виробництвом, технічним обслуговуванням, охороною праці та службою приміщень. Процедури звільнення технологічної лінії визначають базові вимоги щодо безпечного розташування та інтеграції обладнання. Організації, які впроваджують комплексні протоколи звільнення, скорочують затримки під час встановлення, мінімізують випадки, пов’язані з безпекою, та прискорюють перехід до повноцінної експлуатації.
Встановлення зон безпеки та робочих меж
Визначення фізичних зон звільнення
Перед встановленням компонентів інтеграції лінії швидкого пакування об’єкти повинні визначити чітко окреслені зони безпеки навколо зони встановлення. Фізичне розчищення включає прибирання перешкод, фіксацію сусіднього обладнання та створення буферної зони для робіт з встановлення. Обслуговуючий персонал потребує достатнього робочого простору для розміщення компонентів машин, вирівнювання підсистем машин для формування та запечатування коробок, а також проведення початкової калібрування без вторгнення з боку навколишнього виробничого обладнання чи персоналу.
Планування об’єктів має враховувати габарити обладнання, шляхи руху матеріалів та маршрути доступу техніків. Зона розчищення має простягатися за межі безпосереднього контуру обладнання, щоб забезпечити місце для розміщення інструментів, складування запасних частин та шляхів аварійного евакуювання. Документування цих меж запобігає несанкціонованому входу під час встановлення й дозволяє чітко донести очікування до всього персоналу, залученого до проекту.
Протоколи ізоляції виробничої лінії
Інтеграція автоматичного обладнання для упаковки в коробки вимагає повної ізоляції суміжних виробничих ліній, щоб запобігти конфліктам у роботі. На сусідніх системах, які можуть спричинити механічне перешкодження або небезпеку для безпеки, мають бути застосовані процедури блокування та маркування. Цей протокол ізоляції захищає як команду з монтажу, так і поточні виробничі операції, запобігаючи випадковому запуску обладнання або порушенню потоку продукції.
Чіткі попереджувальні знаки, барикади та заходи контролю доступу забезпечують дотримання зони ізоляції протягом усього періоду монтажу. Персонал має розуміти, які лінії є неактивними та чому, що зменшує ризик неочікуваного запуску обладнання. Протоколи комунікації гарантують, що всі зміни отримують оновлену інформацію про діючі робочі зони та хід монтажу.
Підготовка та розміщення обладнання до монтажу
Організація матеріалів та компонентів
Успішне встановлення обладнання для розгортання та запечатування коробок вимагає організованого розміщення всіх компонентів і матеріалів до початку робіт. Процедури звільнення лінії передбачають інвентаризацію та розміщення запасних частин, кріпильних елементів, електричних компонентів і конструктивних елементів у робочій зоні. Такий підхід до підготовки скорочує час встановлення й запобігає порушенню зони звільнення через багаторазові поставки матеріалів.
Зони зберігання мають забезпечувати розміщення компонентів без перекриття аварійних проходів або створення пожежонебезпечних умов. Контроль температури й вологості може застосовуватися до чутливих електронних компонентів, що використовуються в системах інтеграції швидкісних упакувальних ліній. Чітке маркування й систематична організація дозволяють технікам швидко знаходити потрібні деталі на етапах встановлення, забезпечуючи ефективність робочого процесу й мінімізуючи тривалість періодів звільнення лінії.
Перевірка готовності інфраструктури
Необхідно перевірити комунальні системи, зокрема електропостачання, пневмолінії, водопостачання та мережі перед початком монтажу обладнання. Автоматичне обладнання для упаковки в коробки вимагає певних параметрів електроживлення, стандартів якості стисненого повітря та мережевого підключення для керування роботою. Процедури очищення лінії включають огляд інфраструктури комунальних систем, визначення необхідності їх модернізації та планування робіт із комунальними системами в межах графіка монтажу.
Спеціалісти з обслуговування приміщень мають підтвердити, що потужність комунальних систем достатня для нового обладнання для картонування на виробничій лінії й не перевищує існуючих меж системи. Можливо, знадобиться встановити тимчасові точки електророзподілу, компресії повітря та мережевого доступу до прибуття обладнання для формування та запечатування коробок. Така підготовка запобігає затримкам монтажу й забезпечує ефективне введення обладнання в експлуатацію після завершення його фізичного розміщення.
Передача в експлуатацію та введення системи в дію
Кроки тестування та перевірки безпеки
Процедури очищення лінії завершуються комплексним тестуванням безпеки перед інтеграцією високошвидкісної упакувальної лінії в звичайний виробничий процес. Тестові послідовності підтверджують правильну роботу всіх компонентів обладнання для встановлення та запечатування коробок, належне спрацьовування систем безпечних блокувань та негайну реакцію аварійних кнопок зупинки. Ця перевірка підтверджує, що автоматичне обладнання для упаковки в коробки відповідає стандартам безпеки й експлуатаційним специфікаціям, визначеним на етапах проектування.
Техніки проводять пробні запуски без продукту, щоб підтвердити механічну синхронізацію, електричну чутливість та механічну інтеграцію з суміжним обладнанням. Такі тести безпеки виявляють проблеми з конфігурацією або несумісність компонентів до того, як продукт почне проходити через систему. Документування усіх результатів тестів забезпечує записи, необхідні для відповідності вимогам, та встановлює базові показники продуктивності для машини для упаковки в коробки на виробничій лінії.
Навчання та передача експлуатації
Персонал виробництва повинен пройти повне навчання з експлуатації встановленого обладнання для розгортання та запечатування коробок до зняття дозволу на пуск лінії й відновлення повноцінної роботи. Оператори мають знати стандартні процедури експлуатації, вміти розпізнавати індикатори попередження та виконувати аварійні протоколи, спеціально розроблені для нового обладнання. Навчання безпосередньо впливає на безпечну експлуатацію обладнання й запобігає пошкодженням у початковій фазі виробництва, коли персонал ще не знайомий із системою.
Передача документації до виробничих команд включає інструкції з експлуатації обладнання, графіки технічного обслуговування, переліки запасних частин та керівництва з усунення несправностей, пов’язаних із системою інтеграції лінії високошвидкісного упаковування. Техніки з технічного обслуговування проходять детальне навчання щодо інтервалів профілактичного обслуговування, процедур заміни компонентів та діагностичних методик. Чітке спілкування під час цього передавання забезпечує безпечну й надійну роботу автоматичного обладнання для упаковування коробок у встановленому виробничому середовищі.
Часті запитання
Які основні питання щодо безпеки виникають під час встановлення машини для картонування?
Основні проблеми щодо безпеки під час інтеграції лінії високошвидкісного упакування включають експозицію персоналу до машинного обладнання під час позиціонування та тестування, електричні небезпеки через тимчасові й постійні електричні підключення, а також зони защемлення, створені механічними компонентами. Комплексні процедури очищення лінії вирішують кожну з цих проблем за допомогою протоколів ізоляції, перевірки електробезпеки та фізичного огородження небезпечних зон. Правильне виконання цих процедур запобігає травмам й забезпечує відповідність нормам професійної безпеки.
Скільки часу, як правило, займає очищення лінії під час встановлення автоматичного обладнання для упаковки в коробки?
Термін вивільнення лінії залежить від складності планування виробничого приміщення, вимог щодо інтеграції наявного обладнання та модифікацій інфраструктури комунальних послуг, необхідних для обладнання для формування та запечатування коробок. Прості монтажі можуть вимагати 24–48 годин процедур вивільнення, тоді як складні інтеграції з істотним переобладнанням виробничої лінії можуть тривати 5–7 днів. Попереднє планування та координація між бригадами монтажників і експлуатаційним персоналом виробничого приміщення прискорюють процес вивільнення й мінімізують простої виробництва.
Які документи потрібно надати після завершення процедур вивільнення лінії?
Документація про завершення включає підтвердження проведення інспекції щодо безпеки, записи про перевірку комунальних систем, результати випробувань обладнання, журнали навчання персоналу та сертифікати передачі в експлуатацію автоматичного обладнання для упаковки коробок. Ці документи підтверджують, що машина для картонування на виробничій лінії відповідає стандартам безпеки й готова до виробничих операцій. Документація також встановлює базові дані для технічного обслуговування й надає довідковий матеріал для подальшого усунення несправностей та модифікацій обладнання в рамках інтеграції високошвидкісної упакувальної лінії.