
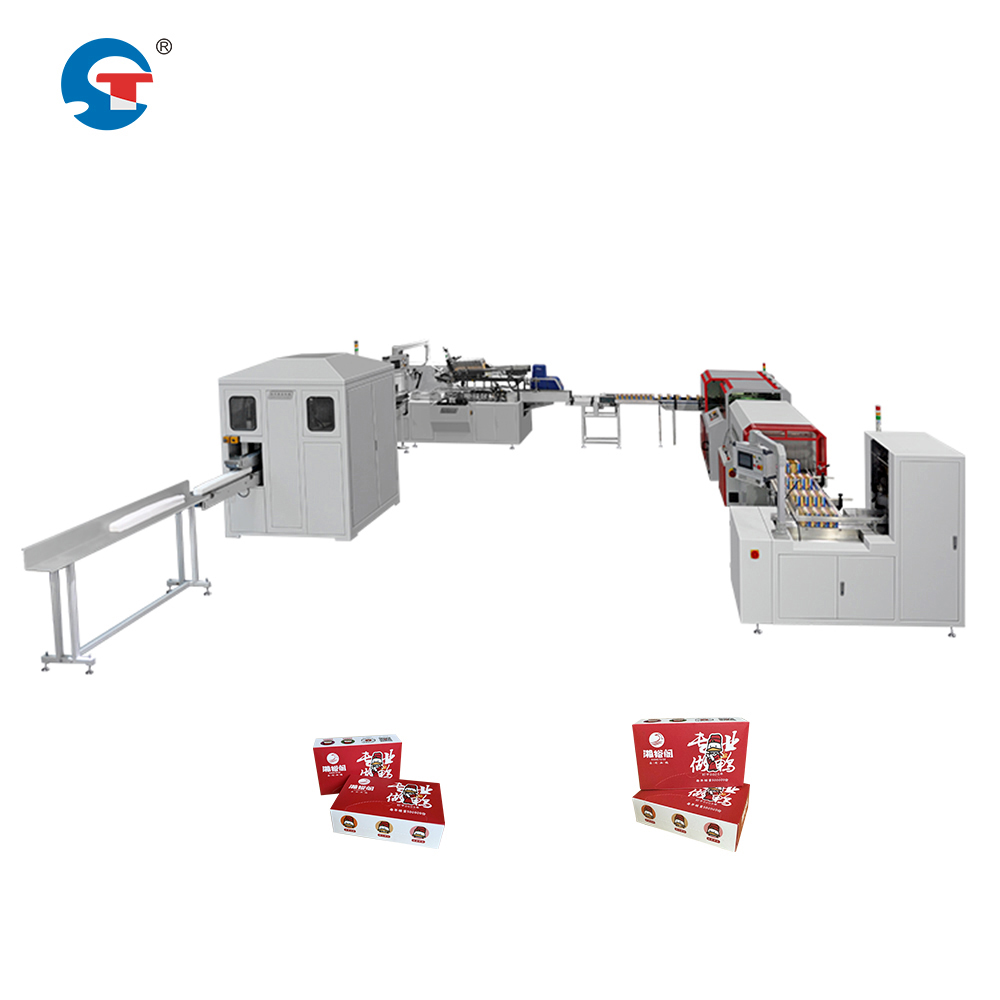
Installazione di un macchina per cartonatura nella linea di produzione le operazioni richiedono una pianificazione meticolosa e il rispetto rigoroso delle procedure di svuotamento linea. Tali procedure garantiscono la sicurezza degli operatori, prevengono danni alle attrezzature e preservano l’integrità produttiva nella fase di installazione. Uno svuotamento linea corretto crea un ambiente controllato in cui le macchine possono essere posizionate, integrate e collaudate senza rischi operativi o interferenze da parte dei sistemi produttivi esistenti.
Il processo di installazione delle attrezzature automatiche per l’imballaggio in scatola richiede il coordinamento tra diversi reparti, inclusi produzione, manutenzione, sicurezza e strutture. Le procedure di liberazione della linea stabiliscono i requisiti fondamentali per il posizionamento sicuro dell’attrezzatura e la sua integrazione. Le organizzazioni che adottano protocolli completi di liberazione riducono i ritardi nell’installazione, minimizzano gli incidenti sul lavoro e accelerano la transizione verso il pieno funzionamento operativo.
Definizione di zone di sicurezza e limiti di lavoro
Definizione delle aree fisiche di sgombro
Prima di installare i componenti per l’integrazione della linea di imballaggio ad alta velocità, gli impianti devono definire in modo chiaro zone di sicurezza intorno all’area di installazione. Lo spazio fisico libero comprende la rimozione di ostacoli, il fissaggio delle attrezzature adiacenti e la creazione di uno spazio tampone per le attività di installazione. Il personale addetto alla manutenzione necessita di uno spazio di lavoro adeguato per posizionare i componenti meccanici, allineare i sottosistemi di erigere e sigillare scatole e condurre la calibrazione iniziale senza interferenze da parte delle attrezzature produttive circostanti o del personale.
I layout degli impianti devono tenere conto dell’ingombro delle attrezzature, dei percorsi di flusso dei materiali e dei tragitti di accesso per i tecnici. La zona di sgombro deve estendersi oltre il perimetro immediato delle attrezzature per consentire il posizionamento degli utensili, lo stoccaggio provvisorio dei ricambi e i percorsi di uscita d’emergenza. La documentazione di questi confini impedisce l’accesso non autorizzato durante l’installazione e comunica chiaramente le aspettative a tutto il personale coinvolto nel progetto.
Protocolli di isolamento della linea di produzione
L’integrazione delle attrezzature per l’imballaggio automatico in scatole richiede l’isolamento completo delle linee di produzione adiacenti per prevenire conflitti operativi. Devono essere applicate procedure di blocco e contrassegno (lock-out and tag-out) sui sistemi vicini che potrebbero causare interferenze meccaniche o rischi per la sicurezza. Questo protocollo di isolamento tutela sia il team di installazione sia le operazioni di produzione in corso, impedendo l’attivazione accidentale delle attrezzature o interruzioni nel flusso dei prodotti.
Cartelli chiari, barriere fisiche e misure di controllo degli accessi garantiscono il rispetto della zona di isolamento per tutta la durata dell’installazione. Il personale deve conoscere esattamente quali linee sono ferme e il motivo di tale fermo, riducendo così il rischio di avviamento imprevisto delle macchine. I protocolli di comunicazione assicurano che tutti i turni ricevano informazioni aggiornate sulle zone operative attive e sull’andamento dell’installazione.
Preparazione e predisposizione delle attrezzature prima dell’installazione
Organizzazione dei materiali e dei componenti
L'installazione corretta delle macchine per l’erigere e sigillare i cartoni richiede una predisposizione organizzata di tutti i componenti e dei materiali prima dell’inizio dei lavori. Le procedure di liberazione della linea impongono che ricambi, fissaggi, componenti elettrici ed elementi strutturali siano inventariati e posizionati all’interno della zona di lavoro. Questo approccio di predisposizione riduce i tempi di installazione e previene interruzioni nell’area di liberazione causate da consegne multiple di materiali.
Le aree di stoccaggio devono ospitare i componenti senza ostruire i percorsi di emergenza né creare rischi di incendio. Il controllo di temperatura e umidità può essere necessario per i componenti elettronici sensibili impiegati nei sistemi di integrazione delle linee di confezionamento ad alta velocità. Etichettature chiare e un’organizzazione sistematica consentono ai tecnici di individuare rapidamente i pezzi durante le fasi di installazione, mantenendo l’efficienza del flusso di lavoro e riducendo al minimo i periodi prolungati di liberazione della linea.
Verifica della prontezza delle infrastrutture
Le utenze, inclusi l’alimentazione elettrica, le linee pneumatiche, i collegamenti idrici e le reti dati, devono essere verificate prima dell’inizio dell’installazione delle attrezzature. L’equipaggiamento automatico per il confezionamento in scatole richiede specifiche caratteristiche di alimentazione elettrica, standard di qualità dell’aria compressa e connettività di rete per il controllo operativo. Le procedure di liberazione della linea includono l’ispezione delle infrastrutture di utenza, l’identificazione delle esigenze di potenziamento e la pianificazione dei lavori sulle utenze entro il cronoprogramma di installazione.
I team della struttura devono confermare che la capacità delle utenze sia sufficiente a supportare la nuova macchina per il confezionamento in scatole sulla linea di produzione, senza superare i limiti esistenti del sistema. Potrebbero rendersi necessari l’installazione di punti di distribuzione elettrica temporanei, di impianti di compressione dell’aria e di accesso alla rete prima dell’arrivo delle macchine per il montaggio e la sigillatura dei cartoni. Questa preparazione evita ritardi nell’installazione e garantisce che le attrezzature possano essere messe in servizio in modo efficiente non appena il posizionamento fisico sarà completato.
Consegna operativa e messa in servizio del sistema
Procedure di prova e convalida della sicurezza
Le procedure di liberazione linea culminano in prove di sicurezza complete prima che il sistema di integrazione della linea di imballaggio ad alta velocità riprenda le normali operazioni produttive. Le sequenze di prova verificano che tutti i componenti delle macchine per l’erigere e sigillare i cartoni funzionino correttamente, che gli interblocchi di sicurezza si attivino adeguatamente e che i sistemi di arresto di emergenza rispondano immediatamente. Questa convalida conferma che l’attrezzatura automatica per l’imballaggio in scatole soddisfa gli standard di sicurezza e le specifiche operative definite nelle fasi di progettazione.
Gli operatori tecnici eseguono prove a vuoto, senza prodotto, per verificare la sincronizzazione meccanica, la reattività elettrica e l’integrazione meccanica con le apparecchiature adiacenti. Queste prove di sicurezza identificano problemi di configurazione o incompatibilità tra componenti prima dell’introduzione del materiale prodotto nel sistema. La documentazione di tutti i risultati di prova fornisce registrazioni di conformità e stabilisce parametri prestazionali di riferimento per la macchina per il confezionamento in cartoni lungo la linea di produzione.
Formazione e trasferimento operativo
Il personale addetto alla produzione richiede una formazione completa sulle macchine installate per il montaggio e la sigillatura dei cartoni prima che venga revocato il blocco della linea e riprendano le operazioni complete. Gli operatori devono conoscere le procedure operative normali, riconoscere gli indicatori di allerta ed eseguire i protocolli di emergenza specifici per le nuove attrezzature. La formazione è direttamente correlata al funzionamento sicuro delle attrezzature e alla prevenzione di danni durante la fase iniziale di produzione, quando il personale non è ancora familiare con il sistema.
Il trasferimento della documentazione ai team di produzione include i manuali delle attrezzature, i piani di manutenzione, gli elenchi dei ricambi e le guide per la risoluzione dei problemi, tutti pertinenti al sistema di integrazione della linea di imballaggio ad alta velocità. I tecnici della manutenzione ricevono una formazione dettagliata sugli intervalli di manutenzione preventiva, sulle procedure di sostituzione dei componenti e sulle tecniche diagnostiche. Una comunicazione chiara durante questo passaggio garantisce che le attrezzature automatiche per l’imballaggio in scatola operino in sicurezza e con affidabilità all’interno dell’ambiente produttivo stabilito.
FAQ
Quali sono le principali preoccupazioni in materia di sicurezza durante l’installazione della macchina per il cartonaggio?
I principali problemi di sicurezza durante l’integrazione su una linea di imballaggio ad alta velocità includono l’esposizione del personale alle macchine durante le fasi di posizionamento e collaudo, i rischi elettrici derivanti da collegamenti elettrici temporanei e permanenti, e i punti di schiacciamento creati dai componenti meccaniche. Procedure complete di messa in sicurezza della linea affrontano ciascun problema mediante protocolli di isolamento, verifica della sicurezza elettrica e protezione fisica delle zone pericolose. L’attuazione corretta di tali procedure previene infortuni e garantisce la conformità alle normative sulla sicurezza sul lavoro.
Quanto tempo richiede tipicamente la messa in sicurezza della linea per l’installazione di apparecchiature automatiche per l’imballaggio in scatole?
Il cronoprogramma per la liberazione della linea dipende dalla complessità della disposizione degli impianti, dai requisiti di integrazione delle attrezzature esistenti e dalle modifiche necessarie alle infrastrutture di servizio per le macchine per l’erigere e sigillare i cartoni. Le installazioni semplici possono richiedere da 24 a 48 ore di procedure di liberazione, mentre le integrazioni complesse che comportano una ristrutturazione significativa della linea produttiva possono estendersi da 5 a 7 giorni. Una pianificazione anticipata e un coordinamento efficace tra i team di installazione e le operazioni dell’impianto accelerano il processo di liberazione e riducono al minimo i tempi di fermo della produzione.
Quali documenti sono richiesti al termine delle procedure di liberazione della linea?
La documentazione finale comprende le approvazioni relative alle ispezioni di sicurezza, i verbali di verifica degli impianti, i risultati dei test sugli apparecchi, i registri della formazione del personale e le certificazioni di consegna operativa per l’equipaggiamento automatico per l’imballaggio in scatola. Questi documenti dimostrano che la macchina per il confezionamento in scatola per la linea di produzione rispetta gli standard di sicurezza ed è pronta per l’avvio delle operazioni produttive. La documentazione stabilisce inoltre i riferimenti iniziali per la manutenzione e fornisce materiale di riferimento per la risoluzione futura di problemi e per le modifiche agli apparecchi nell’ambito del quadro di integrazione della linea di imballaggio ad alta velocità.
Indice dei Contenuti
- Definizione di zone di sicurezza e limiti di lavoro
- Preparazione e predisposizione delle attrezzature prima dell’installazione
- Consegna operativa e messa in servizio del sistema
-
FAQ
- Quali sono le principali preoccupazioni in materia di sicurezza durante l’installazione della macchina per il cartonaggio?
- Quanto tempo richiede tipicamente la messa in sicurezza della linea per l’installazione di apparecchiature automatiche per l’imballaggio in scatole?
- Quali documenti sono richiesti al termine delle procedure di liberazione della linea?