
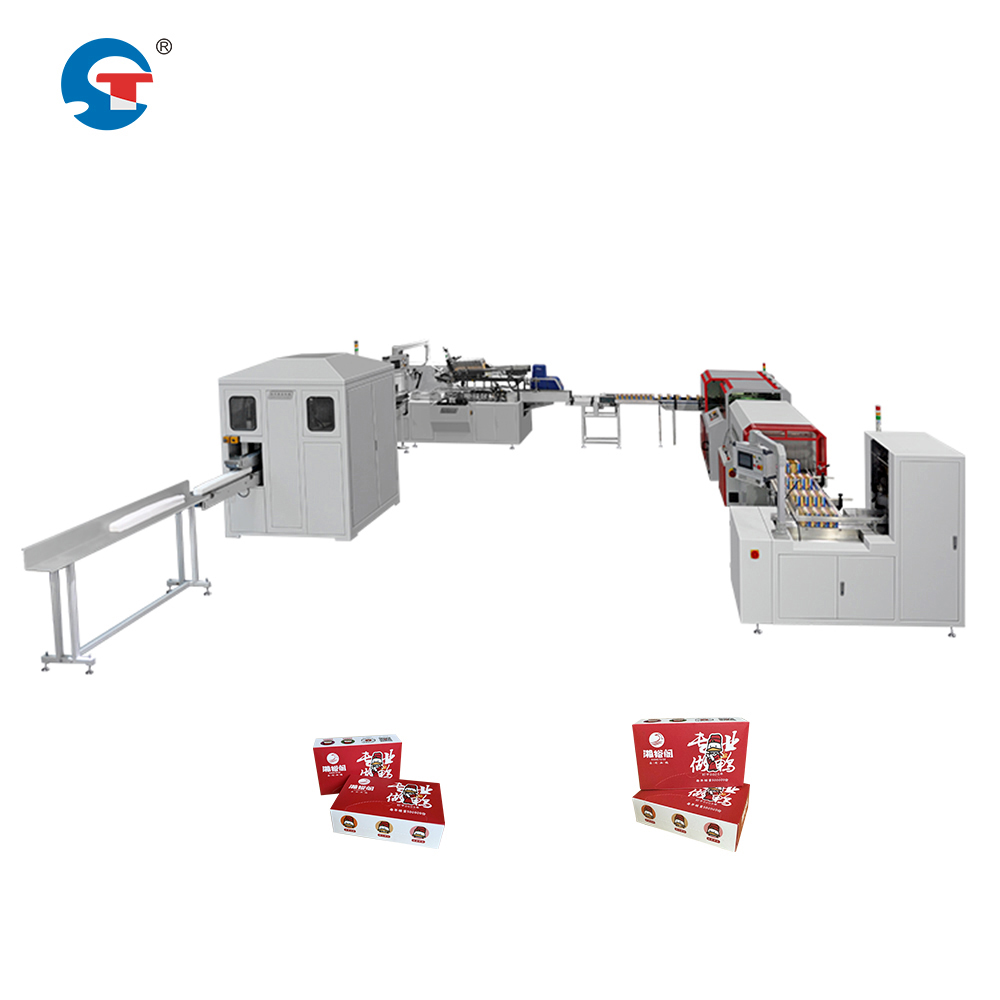
Installation af en kartonemaskine til produktionslinje drift kræver omhyggelig planlægning og overholdelse af strenge linjeafrydningsprocedurer. Disse procedurer sikrer medarbejdernes sikkerhed, forhindrer udstyrsbeskadigelse og opretholder produktionsintegriteten i installationsfasen. Korrekt linjeafrydning skaber en kontrolleret miljø, hvor maskineri kan placeres, integreres og testes uden driftsmæssige risici eller interferens fra eksisterende produktionssystemer.
Installationsprocessen for automatisk kassepakkeudstyr kræver samarbejde på tværs af flere afdelinger, herunder produktion, vedligeholdelse, sikkerhed og facilitetshold. Linjeafrydningsprocedurer fastlægger de grundlæggende krav til sikkert udstyrsplacering og integration. Organisationer, der implementerer omfattende afrydningsprotokoller, reducerer installationsforsinkelser, minimerer sikkerhedsuheld og fremskynder overgangen til fuld driftsdrift.
Etablering af sikkerhedszoner og arbejdsgrænser
Definition af fysiske afrydningsområder
Før installation af komponenter til højhastigheds-emballagelinjen skal faciliteterne etablere tydeligt definerede sikkerhedszoner omkring installationsområdet. Fysisk frihedsklaring omfatter fjernelse af forhindringer, sikring af tilstødende udstyr og oprettelse af bufferplads til installationsaktiviteter. Vedligeholdelsespersonale har brug for tilstrækkelig arbejdsplads til at placere maskinkomponenter, justere kartonopretter- og forseglingsmaskinunderenheder samt foretage indledende kalibrering uden indgreb fra omkringliggende produktionsudstyr eller personale.
Facilitetslayout skal tage hensyn til udstyrets fodaftryk, materialstrømmens ruter og teknikernes adgangsveje. Frihedsklarens zone skal udvides ud over udstyrets umiddelbare omkreds for at muliggøre placering af værktøjer, opbevaring af reservedele og veje til nødudgang. Dokumentation af disse grænser forhindrer uautoriseret adgang under installationen og formidler forventninger til alt personale, der er involveret i projektet.
Protokoller for isolering af produktionslinjer
Integration af automatisk emballageudstyr kræver fuldstændig isolering af tilstødende produktionslinjer for at forhindre driftskonflikter. Låse- og mærkningsprocedurer skal implementeres på nabosystemer, der kunne skabe mekanisk interferens eller sikkerhedsrisici. Denne isoleringsprotokol beskytter både installationsholdet og igangværende produktionsdrift ved at forhindre utilsigtet aktivering af udstyr eller forstyrrelse af varestrømmen.
Tydelige skilte, barrierer og adgangskontrolforanstaltninger sikrer overholdelse af isoleringszonen i hele installationsperioden. Personale skal forstå, hvilke linjer der er inaktive og hvorfor, hvilket reducerer risikoen for utilsigtet maskindrift. Kommunikationsprotokoller sikrer, at alle skift modtager ajourført information om aktive arbejdszoner og installationsfremskridt.
Forudgående udstyrsforberedelse og -opsætning
Materiale- og komponentorganisering
En vellykket installation af kartonopretning og -forseglingmaskineri kræver en organiseret forberedelse af alle komponenter og materialer, inden arbejdet påbegyndes. Linjeafrydningsprocedurer kræver, at reservedele, beslag, elektriske komponenter og strukturelle elementer tælles op og placeres inden for arbejdszonen. Denne forberedelsesmetode reducerer installationsperioden og forhindrer forstyrrelser i afrydningsområdet gennem flere materialeleverancer.
Opbevaringsområder skal kunne rumme komponenter uden at blokere nødudgange eller skabe brandfare. Temperatur- og fugtkontrol kan være påkrævet for følsomme elektroniske komponenter, der anvendes i integrationssystemer til højhastighedspakkelinjer. Tydelig mærkning og systematisk organisering gør det muligt for teknikere hurtigt at finde dele under installationsfasen, hvilket sikrer effektiv arbejdsgang og minimerer længerevarende linjeafrydningsperioder.
Verifikation af infrastrukturklarhed
Der skal verificeres, at der findes forsyningsinstallationer, herunder elektrisk strøm, pneumatiske ledninger, vandtilslutninger og datanetværk, inden udstyrsinstallationen påbegyndes. Den automatiske kassepakkeudstyr kræver specifikke krav til strømforsyningen, kvalitetsstandarder for komprimeret luft samt netværksforbindelse til driftsstyring. Proceduren for linjeklarering omfatter inspektion af forsyningsinfrastrukturen, identifikation af opgraderingskrav samt planlægning af forsyningsarbejde inden for installationsplanlægningen.
Facility-holdene skal bekræfte, at forsyningskapaciteten kan understøtte den nye kasseringmaskine på produktionslinjen uden at overskride de eksisterende systemgrænser. Midlertidig strømfordeling, luftkompression og netværksadgangspunkter må muligvis installeres, inden kasseopretter- og -forseglingsmaskinerne ankommer. Denne forberedelse forhindrer installationsforsinkelser og sikrer, at udstyret kan tages i brug effektivt, så snart den fysiske placering er afsluttet.
Driftsoverdragelse og systemoptagelse
Sikkerhedstest og valideringstrin
Rengøringsprocedurer for produktionslinjen afsluttes med omfattende sikkerhedstest, inden integrationssystemet til højhastighedspakning genoptager almindelig produktionsdrift. Testsekvenserne bekræfter, at alle komponenter i kasserejsnings- og -forseglingsmaskinerne fungerer korrekt, at sikkerhedsafbrydere aktiveres korrekt og at nødstop-systemerne reagerer øjeblikkeligt. Denne validering bekræfter, at den automatiske kassepakningsudstyr opfylder sikkerhedsstandarder og driftsspecifikationer, som blev fastlagt i designfasen.
Teknikere udfører tørdrift uden produkt for at bekræfte mekanisk tidsindstilling, elektrisk responsivitet og mekanisk integration med tilstødende udstyr. Disse sikkerhedstests identificerer konfigurationsproblemer eller kompatibilitetsproblemer mellem komponenter, inden produktmateriale føres igennem systemet. Dokumentation af alle testresultater leverer overholdelsesdokumentation og etablerer basisniveauer for ydeevnen af kasseudstyr til produktionslinjen.
Uddannelse og overdragelse af drift
Produktionspersonale kræver omfattende uddannelse i de installeret kasse-opretter- og forseglingsmaskiner, inden linjegodkendelse ophæves og fuld drift genoptages. Operatører skal forstå normale driftsprocedurer, kunne genkende advarselsindikatorer og udføre nødprocedurer specifikt til den nye udstyr. Uddannelse er direkte forbundet med sikker drift af udstyret og forebyggelse af skade under den indledende produktionsfase, hvor personale endnu ikke er fortrolige med systemet.
Overdragelse af dokumentation til produktionshold omfatter udstyrsvejledninger, vedligeholdelsesplaner, reservedelslister og fejlfindingsskabeloner, der er relevante for integrationssystemet til højhastighedspakning. Vedligeholdelsesteknikere modtager detaljeret træning i forebyggende vedligeholdelsesintervaller, udskiftning af komponenter og diagnostiske teknikker. Tydelig kommunikation under denne overdragelse sikrer, at automatisk kassepakkeudstyr fungerer sikkert og pålideligt inden for det etablerede produktionsmiljø.
Ofte stillede spørgsmål
Hvad er de primære sikkerhedsmæssige bekymringer under installation af en kartonmaskine?
De primære sikkerhedsmæssige bekymringer under integration af højhastighedspakkelinjer omfatter personales udsættelse for maskineri under positionering og test, elektriske farer fra midlertidige og permanente strømtilslutninger samt knusningspunkter skabt af mekaniske komponenter. Omfattende linjeklareringsprocedurer adresserer hver enkelt bekymring gennem isolationsprotokoller, verifikation af elektrisk sikkerhed samt fysisk beskyttelse af farlige områder. Korrekt implementering af disse procedurer forhindrer kvæstelser og sikrer overholdelse af erhvervssikkerhedsreglerne.
Hvor længe tager en typisk linjeklarering ved installation af automatisk kassepakkeudstyr?
Tidsplanen for linjeafklaring afhænger af anlæggets layoutkompleksitet, kravene til integration af eksisterende udstyr og de ændringer, der er nødvendige i forbindelse med energiforsyningsinfrastrukturen for kasseopretter- og -forseglingsmaskinerne. Enkle installationer kan kræve 24 til 48 timer til afklaringsprocedurerne, mens komplekse integrationer, der involverer omfattende omstrukturering af produktionslinjen, kan tage 5 til 7 dage. Forudgående planlægning og koordination mellem installationshold og anlægsdrift fremskynder afklaringsprocessen og minimerer produktionsnedlukninger.
Hvilke dokumenter kræves efter afslutning af linjeafklaringsprocedurerne?
Dokumentationen for afslutning omfatter sikkerhedsinspektionsgodkendelser, verifikationsoptegnelser for energiforsyning, udstyrsprøvningsresultater, personaleuddannelseslogge og certificeringer for overdragelse af driftsansvar for den automatiske kassepakningsmaskine. Disse optegnelser dokumenterer, at kassepakningsmaskinen til produktionslinjen opfylder sikkerhedskravene og er klar til produktionsdrift. Dokumentationen etablerer også basisoptegnelser for vedligeholdelse og leverer referencemateriale til fremtidig fejlfinding og udstyrsmodifikationer inden for rammerne af integrationen af højhastighedspakkelinjen.