
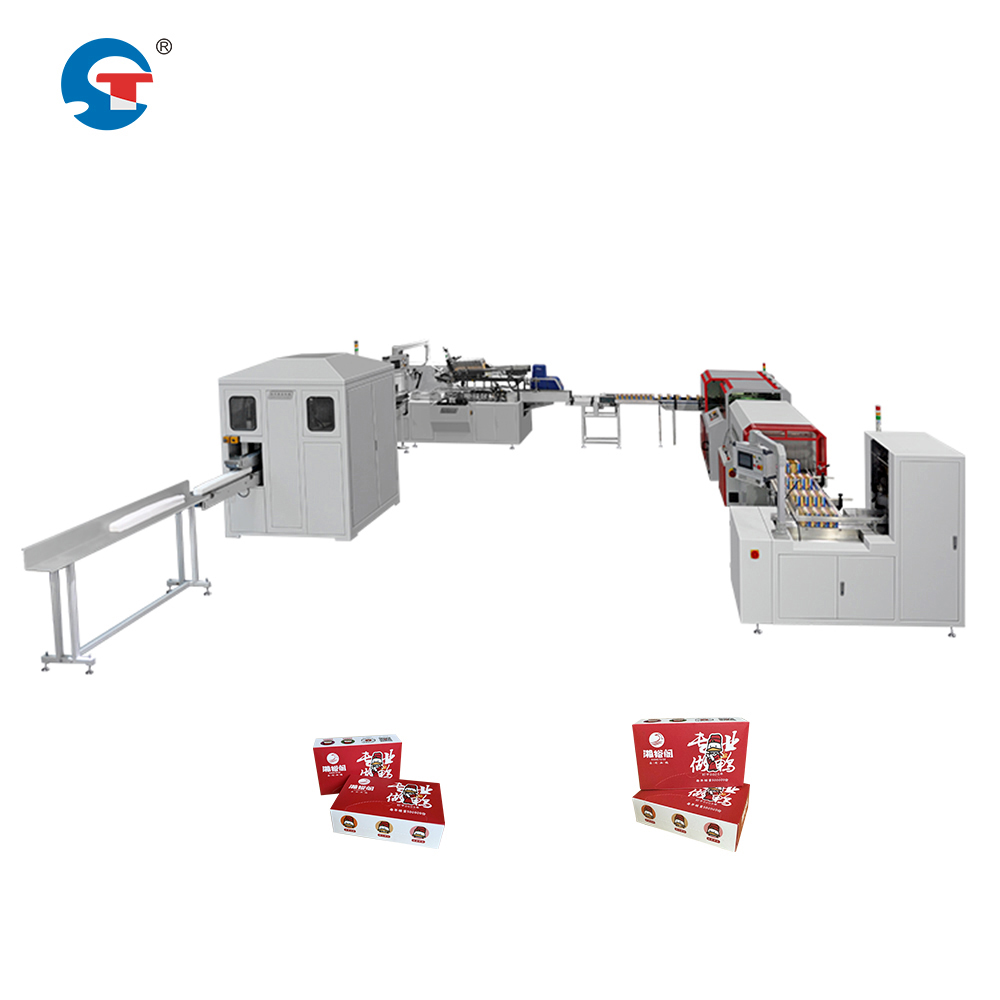
تركيب تغليف في خط الإنتاج تتطلب العمليات تخطيطًا دقيقًا والالتزام الصارم بإجراءات تفريغ الخط. وتضمن هذه الإجراءات سلامة العاملين، ومنع تلف المعدات، والحفاظ على سلامة الإنتاج خلال مرحلة التركيب. ويُنشئ تفريغ الخط المناسب بيئةً خاضعةً للرقابة تسمح بوضع الماكينات ودمجها واختبارها دون مخاطر تشغيلية أو تداخل مع أنظمة الإنتاج القائمة.
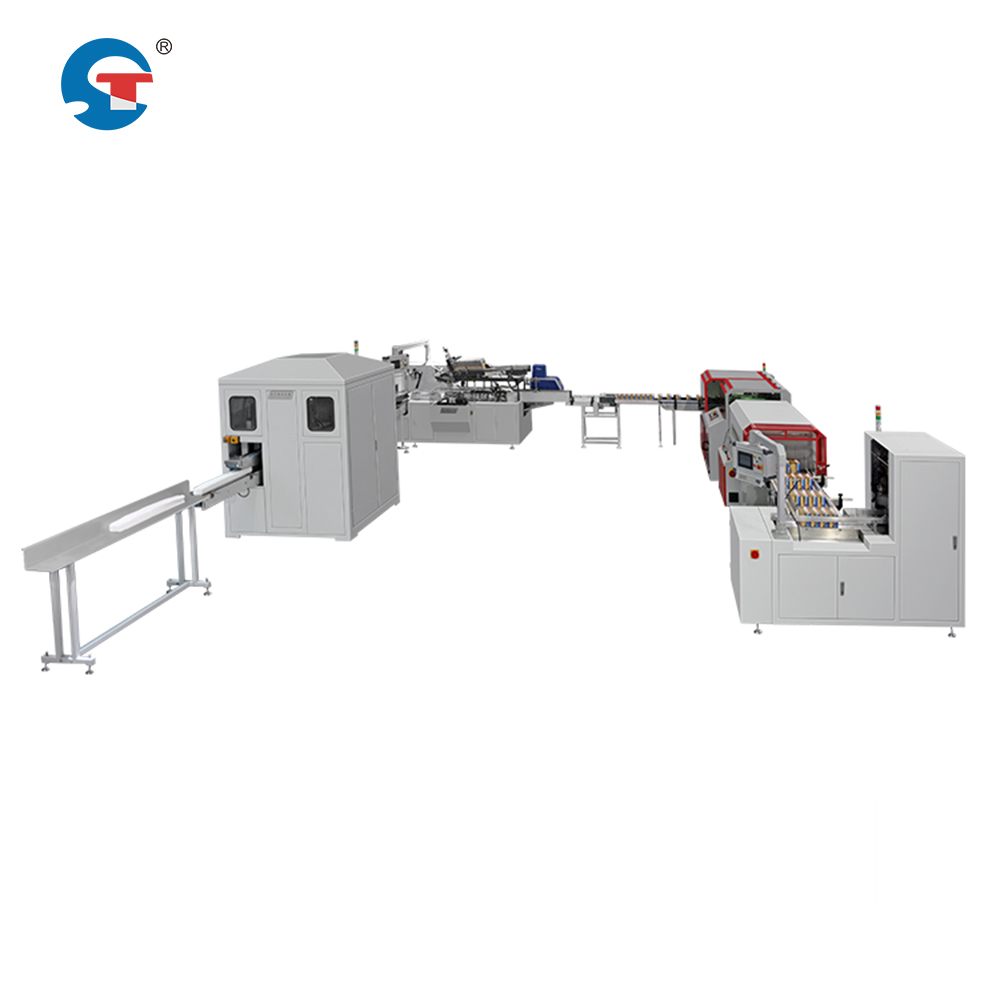
تتطلب عملية تركيب معدات التغليف الآلي للعلب تنسيقًا بين عدة أقسام، منها الإنتاج والصيانة والسلامة وفرق المرافق. وتُعَد إجراءات تفريغ الخطوط المتطلبات الأساسية لوضع المعدات بأمان ولدمجها في النظام. وتساعد البروتوكولات الشاملة لتفريغ الخطوط المؤسسات على خفض تأخيرات التركيب، وتقليل الحوادث المتعلقة بالسلامة، وتسريع الانتقال إلى التشغيل الكامل.
إقرار مناطق السلامة وحدود العمل
تحديد مناطق التفريغ المادية
قبل تركيب مكونات خط التغليف عالي السرعة، يجب أن تُنشئ المنشآت مناطق أمان مُعرَّفة بوضوح حول منطقة التركيب. وتشمل المسافة الفيزيائية الآمنة إزالة العوائق، وتثبيت المعدات المجاورة، وإنشاء مساحة عازلة لأنشطة التركيب. ويحتاج فنيو الصيانة إلى غرفة عمل كافية لوضع مكونات الآلات، ومحاذاة أنظمة فكّ وغلق العلب، وإجراء المعايرة الأولية دون تداخل مع معدات الإنتاج أو الأشخاص المحيطين.
يجب أن تراعي تصاميم المنشآت مساحات احتلال المعدات، ومسارات تدفق المواد، وطرق وصول الفنيين. وينبغي أن تمتد منطقة التباعد خارج محيط المعدات مباشرةً لاستيعاب وضع الأدوات، وتجهيز قطع الغيار، وممرات الإخلاء الطارئ. وتساعد توثيق هذه الحدود في منع الدخول غير المصرح به أثناء التركيب، وتوضيح التوقعات لجميع العاملين المشاركين في المشروع.
بروتوكولات عزل خط الإنتاج
يتطلب دمج معدات التغليف الآلي في العلب عزلًا تامًّا للخطوط الإنتاجية المجاورة لمنع التعارضات التشغيلية. ويجب تطبيق إجراءات القفل والوسم (Lock-out and tag-out) على الأنظمة المجاورة التي قد تتسبب في تداخل ميكانيكي أو مخاطر أمنية. ويحمي هذا البروتوكول الخاص بالعزل فريق التركيب والعمليات الإنتاجية الجارية معًا، وذلك بمنع التفعيل العرضي للمعدات أو انقطاع تدفق المنتجات.
تُطبَّق لافتات واضحة وحواجز وتدابير للتحكم في الدخول لفرض منطقة العزل طوال فترة التركيب. ويجب أن يدرك الموظفون أي الخطوط غير نشطة ولماذا، مما يقلل من خطر تشغيل الماكينات بشكل غير متوقع. وتضمن بروتوكولات الاتصال أن تتلقى جميع الورديات معلومات محدَّثة عن مناطق العمل النشطة وتقدُّم عملية التركيب.
التحضير المبدئي للمعدات قبل التركيب والتجميع المؤقت
تنظيم المواد والمكونات
يتطلب تركيب آلات تشكيل وغلق العلب بنجاح تنظيمًا دقيقًا لجميع المكونات والمواد قبل بدء العمل. وتفرض إجراءات تفريغ الخط ضرورة جرد قطع الغيار والبراغي والمكونات الكهربائية والعناصر الإنشائية، ثم وضعها في منطقة العمل. ويؤدي هذا النهج التنظيمي إلى تقليل وقت التركيب ومنع الاضطراب في منطقة التفريغ نتيجة عمليات التوريد المتكررة للمواد.
ويجب أن تستوعب مناطق التخزين المكونات دون عرقلة ممرات الطوارئ أو خلق مخاطر حريق. وقد ينطبق التحكم في درجة الحرارة والرطوبة على المكونات الإلكترونية الحساسة المستخدمة في أنظمة دمج خطوط التعبئة ذات السرعة العالية. كما تتيح التسمية الواضحة والتنظيم المنهجي للفنيين تحديد المواقع بسرعة أثناء مراحل التركيب، مما يحافظ على كفاءة سير العمل ويقلل من فترات التفريغ الممتدة للخط.
التحقق من جاهزية البنية التحتية
يجب التحقق من المرافق، بما في ذلك التغذية الكهربائية والخطوط الهوائية المضغوطة ووصلات المياه والشبكات البيانات، قبل بدء تركيب المعدات. وتتطلب معدات التعبئة التلقائية للعلب مواصفات كهربائية محددة ومعايير جودة الهواء المضغوط واتصالاً شبكيًّا للتحكم التشغيلي. وتشمل إجراءات تحرير الخط فحص البنية التحتية للمرافق وتحديد متطلبات الترقية وجدولة أعمال المرافق ضمن الجدول الزمني للتركيب.
يجب على فرق المنشأة التأكُّد من أن سعة المرافق تدعم تشغيل آلة التعبئة الجديدة في خط الإنتاج دون تجاوز الحدود القصوى للأنظمة الحالية. وقد يتطلَّب الأمر تركيب نقاط توزيع مؤقتة للطاقة والهواء المضغوط والوصول إلى الشبكة قبل وصول معدات إقامة العلب وختمها. ويمنع هذا الاستعداد حدوث تأخيرات في التركيب ويضمن تشغيل المعدات بكفاءة فور الانتهاء من تحديد موضعها الفعلي.
تسليم التشغيل وتشغيل النظام
خطوات اختبار السلامة والتحقق منها
تنتهي إجراءات تفريغ الخط بإجراء اختبار شامل للسلامة قبل استئناف نظام التكامل لخط التعبئة عالي السرعة لعملياته الإنتاجية العادية. وتؤكد متسلسلات الاختبار أن جميع مكونات آلات إقامة الصناديق وختمها تعمل بشكل صحيح، وأن أنظمة القفل الأمني تتولى وظائفها بدقة، وأن أنظمة الإيقاف الطارئ تستجيب فورًا. ويؤكّد هذا التحقق من أن معدات التعبئة الآلية في الصناديق تفي بمعايير السلامة والمواصفات التشغيلية التي وُضعت أثناء مراحل التصميم.
يقوم الفنيون بتشغيل تجريبي جاف دون وجود منتج لتأكيد توقيت الحركة الميكانيكية والاستجابة الكهربائية والتكامل الميكانيكي مع المعدات المجاورة. وتُبرز هذه الاختبارات الأمنية أية مشكلات في الضبط أو أوجه عدم توافق بين المكونات قبل إدخال المادة المنتجة عبر النظام. وتوفر الوثائق الخاصة بنتائج جميع الاختبارات سجلات الامتثال وتحدد مقاييس الأداء الأساسية لمachine التعبئة في الصناديق ضمن خط الإنتاج.
التدريب ونقل العمليات
يجب أن يتلقى موظفو الإنتاج تدريبًا شاملاً على آلات إقامة وغلق العلب المُركَّبة المُركَّبة قبل رفع تصريح تشغيل الخط واستئناف العمليات بالكامل. ويجب أن يفهم المشغلون إجراءات التشغيل الاعتيادية، وأن يتعرفوا على مؤشرات التحذير، وأن ينفذوا بروتوكولات الطوارئ الخاصة بالمعدات الجديدة. ويرتبط التدريب ارتباطًا مباشرًا بتشغيل المعدات بأمان ومنع حدوث أضرار خلال المرحلة الأولى من الإنتاج، حين يكون الموظفون غير ملمين بالنظام.
يشمل نقل الوثائق إلى فرق الإنتاج كتيبات تشغيل المعدات، وجدول الصيانة، وقوائم قطع الغيار، وأدلة استكشاف الأخطاء وإصلاحها المتعلقة بنظام دمج خط التعبئة عالي السرعة. ويحصل فنيو الصيانة على تدريب مفصّل حول فترات الصيانة الوقائية، وإجراءات استبدال المكونات، وتقنيات التشخيص. ويضمن التواصل الواضح أثناء هذه المرحلة الانتقالية تشغيل معدات التعبئة الآلية للعلب بشكلٍ آمنٍ وموثوقٍ ضمن بيئة الإنتاج المُحددة.
الأسئلة الشائعة
ما هي المخاوف الرئيسية المتعلقة بالسلامة أثناء تركيب ماكينة التعبئة في علب؟
تشمل المخاوف الرئيسية المتعلقة بالسلامة أثناء دمج خط التغليف عالي السرعة التعرُّض الشخصي للآلات أثناء عمليات التموضع والاختبار، والمخاطر الكهربائية الناتجة عن الاتصالات المؤقتة والدائمة بالطاقة، ونقاط العَصْر التي تُحدثها المكونات الميكانيكية. وتتناول إجراءات إخلاء الخط الشاملة كلَّ مصدر قلق عبر بروتوكولات العزل، والتحقق من سلامة الأنظمة الكهربائية، والحماية البدنية للمناطق الخطرة. ويؤدي التطبيق السليم لهذه الإجراءات إلى منع الإصابات وضمان الامتثال لأنظمة السلامة المهنية.
كم يستغرق إخلاء الخط عادةً عند تركيب معدات التعبئة الآلية للعلب؟
يعتمد الجدول الزمني لتصنيف الخط على تعقيد تخطيط المنشأة، ومتطلبات دمج المعدات الحالية، والتعديلات اللازمة على البنية التحتية للمرافق لآلات إقامة وغلق العلب. وقد تتطلب التركيبات البسيطة إجراءات تصنيف مدتها من ٢٤ إلى ٤٨ ساعة، بينما قد تمتد التركيبات المعقدة التي تتضمَّن إعادة هيكلة كبيرة لخط الإنتاج إلى ٥–٧ أيام. ويُسرِّع التخطيط المسبق والتنسيق بين فرق التركيب وعمليات المنشأة عملية التصنيف ويقلل من توقُّف الإنتاج.
ما الوثائق المطلوبة بعد الانتهاء من إجراءات تصنيف الخط؟
تشمل وثائق الإنجاز توقيعات فحص السلامة، وسجلات التحقق من المرافق، ونتائج اختبار المعدات، وسجلات تدريب الموظفين، وشهادات تسليم التشغيل لمعدات التعبئة الأوتوماتيكية للعلب. وتُظهر هذه السجلات أن جهاز تعبئة العلب الخاص بخط الإنتاج يتوافق مع معايير السلامة وجاهز لعمليات الإنتاج. كما تُنشئ الوثائق سجلاً أساسياً للصيانة وتوفّر مواد مرجعية لاستكشاف الأعطال في المستقبل وإدخال التعديلات على المعدات ضمن إطار تكامل خط التعبئة عالي السرعة.