
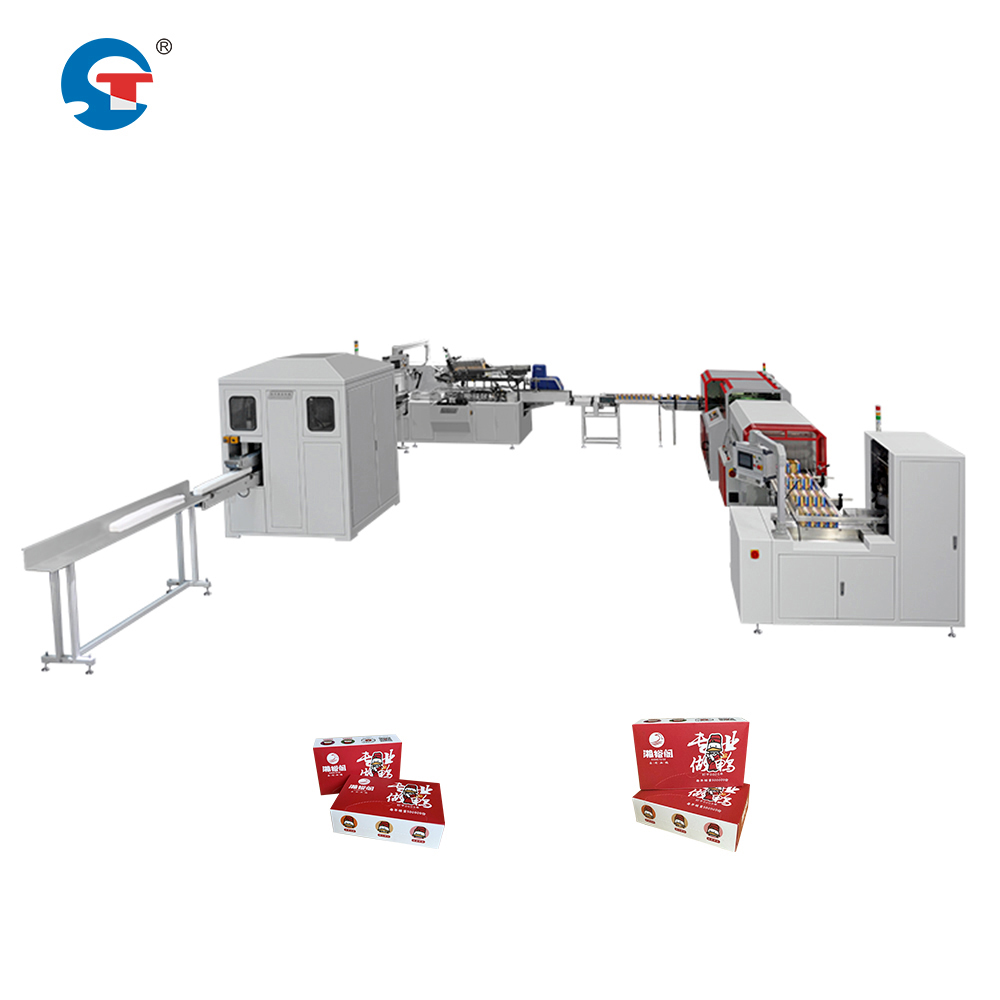
Asennetaan laatikointikoneen tuotantolinjan toiminnot vaativat huolellista suunnittelua ja tiukkojen linjan tyhjennysmenettelyjen noudattamista. Nämä menettelyt varmistavat työntekijöiden turvallisuuden, estävät laitteiston vaurioitumisen ja säilyttävät tuotannon eheyden asennusvaiheen aikana. Oikea linjan tyhjennys luo hallitun ympäristön, jossa laitteisto voidaan sijoittaa, integroida ja testata ilman toiminnallisesti vaarallisia tilanteita tai olemassa olevien tuotantojärjestelmien aiheuttamaa häiriötä.
Automaattisten pakkauslaitteiden asennusprosessi vaatii yhteistyötä useiden osastojen välillä, mukaan lukien tuotanto-, huolto-, turvallisuus- ja tilatoimintojen tiimit. Linjan tyhjennysmenettelyt määrittelevät perusvaatimukset turvalliselle laitteiden sijoitukselle ja integroinnille. Organisaatiot, jotka toteuttavat kattavat tyhjennysprotokollat, vähentävät asennusviiveitä, minimoivat turvallisuusincidenttejä ja nopeuttavat siirtymää täysikapasiteettiseen käyttöön.
Turvavyöhykkeiden ja työalueiden määrittäminen
Fyysisten tyhjennysalueiden määrittäminen
Ennen korkean nopeuden pakkauslinjan integraatiokomponenttien asennusta tilojen on luotava selkeästi määritellyt turvavyöhykkeet asennusalueen ympärille. Fyysinen varatila edellyttää esteiden poistamista, viereisten laitteiden kiinnittämistä sekä tyhjän tilan luomista asennustoimien suorittamiseksi. Huoltohenkilökunnalla on oltava riittävä työtila koneosien sijoittamiseen, laatikkojen pystyttämis- ja sulkuautomaation alajärjestelmien kohdistamiseen sekä alkuperäiseen kalibrointiin ilman häiriöitä naapurustossa olevilta tuotantolaitteilta tai henkilöiltä.
Tilojen suunnittelussa on otettava huomioon laitteiden vaatima pohjapinta-ala, materiaalin kuljetusreitit ja teknikoiden pääsyreitit. Vara-alueen on ulottuttava laitteiden välittömän reunan ulkopuolelle, jotta voidaan sijoittaa työkaluja, varaosia sekä varmistaa hätäpoistumisreitit. Näiden rajojen dokumentointi estää valtuuttamattoman henkilökunnan pääsyn asennuksen aikana ja välittää odotukset kaikille projektissa mukana oleville henkilöille.
Tuotantolinjan eristysprotokollat
Automaattisen kassien pakkauslaitteiston integrointi vaatii täydellisen eristämisen viereisistä tuotantolinjoista, jotta voidaan estää toiminnallisia ristiriitoja. Lukitus- ja merkintämenettelyt on otettava käyttöön naapurijärjestelmissä, jotka voivat aiheuttaa mekaanista häiriötä tai turvallisuusriskiä. Tämä eristysprotokolla suojaa sekä asennustiimiä että jatkuvia tuotantotoimintoja estämällä laitteiston vahingollisen käynnistymisen tai tuotteiden virtauksen keskeytymisen.
Selkeät varoitusmerkit, esteet ja pääsynvalvontatoimet varmistavat eristysalueen noudattamisen koko asennusjakson ajan. Henkilökunnan on ymmärrettävä, mitkä linjat ovat pois käytöstä ja miksi, jotta vähennetään odottamattoman koneiden käynnistymisen riskiä. Viestintäprotokollat varmistavat, että kaikki vuorot saavat ajantasaiset tiedot aktiivisista työalueista ja asennuksen edistymisestä.
Asennusta edeltävä laitteiden valmistelu ja varastointi
Materiaalin ja komponenttien järjestely
Koteloita pystyttävän ja sulkevan koneiston onnistunut asennus vaatii kaikkien komponenttien ja materiaalien järjestellyn varastoinnin ennen työn aloittamista. Linjan tyhjentämisproseduurit edellyttävät, että varaosat, kiinnitysosat, sähkökomponentit ja rakenteelliset osat luodaan inventaarioksi ja sijoitetaan työalueelle. Tämä varastointimenetelmä vähentää asennusaikaa ja estää tyhjennysalueen häiriintymisen useiden materiaalitoimitusten vuoksi.
Varastointialueiden on mahduttava komponentit estämättä hätäkäytäviä tai aiheuttamatta tulvaaraa. Lämpötilan ja kosteuden säätöä saattaa vaatia herkät elektroniset komponentit, joita käytetään korkean nopeuden pakkauslinjaintegraatiosysteemeissä. Selkeä merkintä ja systemaattinen järjestely mahdollistavat teknikoiden nopean osien löytämisen asennusvaiheissa, mikä säilyttää työnkulun tehokkuuden ja minimoi pitkien linjan tyhjentämisjaksojen keston.
Infrastruktuurin valmiuden tarkistus
Kaikki apujärjestelmät – kuten sähköverkko, ilmaputket, vesiliitokset ja tietoverkot – on varmistettava ennen laitteiston asennuksen aloittamista. Automaattisen laatikoiden pakkauslaitteistoon vaaditaan tiettyjä sähkötehospecifikaatioita, tiukkoja paineilman laatuvaatimuksia sekä verkkoyhteyttä toiminnalliseen ohjaukseen. Linjan tyhjennykseen kuuluvat apujärjestelmien infrastruktuurin tarkastus, parannustarpeiden tunnistaminen sekä apujärjestelmien päivitystyön aikatauluttaminen asennusajan sisällä.
Rakennustiimin on vahvistettava, että apujärjestelmien kapasiteetti tukee uutta laatikoiden pakkauskonetta tuotantolinjalla ilman, että olemassa olevien järjestelmien rajat ylittyvät. Tilapäisiä sähköjakelupisteitä, ilmanpuristuspisteitä ja verkkoyhteyspisteitä saattaa joutua asentamaan ennen kuin laatikoiden pystyttämis- ja sulkuautomatiikka saapuu paikalle. Tämä valmistelu estää asennusviivästymiä ja varmistaa, että laitteisto voidaan ottaa käyttöön tehokkaasti heti sen fyysisen sijoittelun jälkeen.
Toiminnallinen siirto ja järjestelmän käyttöönotto
Turvallisuustestaus ja validointivaiheet
Linjan tyhjennysmenettelyt päättyvät kattavaan turvallisuustestaamiseen ennen kuin korkean nopeuden pakkauslinjan integraatiojärjestelmä palaa normaaliin tuotantotoimintaan. Testijärjestelmät varmistavat, että kaikki laatikoiden pystyttämis- ja sulkuautomatiikan komponentit toimivat oikein, turvallisuuslukitukset aktivoituvat asianmukaisesti ja hätäpysäytysjärjestelmät reagoivat välittömästi. Tämä validointi vahvistaa, että automaattinen laatikkojen täyttölaite täyttää suunnitteluvaiheissa määritellyt turvallisuusstandardit ja toimintamäärittelyt.
Teknikot suorittavat kuivakäynnityksiä ilman tuotetta varmistaakseen mekaanisen ajoituksen, sähköisen reaktiokyvyn ja mekaanisen integraation viereisten laitteiden kanssa. Nämä turvallisuustestit paljastavat asetusten ongelmia tai komponenttien yhteensopivuusongelmia ennen kuin tuotemateriaali ohjataan järjestelmän läpi. Kaikkien testitulosten dokumentointi tarjoaa noudattamistodisteita ja muodostaa perustan laatikoiden täyttölaitteen suorituskyvyn mittareille tuotantolinjalle.
Koulutus ja toiminnallinen siirto
Tuotantohenkilöstön on suoritettava kattava koulutus asennettujen laatikkojen pystyttämis- ja sulkuautomateissa ennen kuin linjan käynnistyslupa annetaan ja täysi tuotanto aloitetaan. Käyttäjien on ymmärrettävä normaalit käyttömenettelyt, tunnistettava varoitusindikaattorit ja suoritettava hätäprotokollat, jotka liittyvät uuteen laitteistoon. Koulutus vaikuttaa suoraan laitteiston turvalliseseen käyttöön ja vaurioiden ehkäisemiseen tuotannon alkuvaiheessa, jolloin henkilöstö ei vielä ole tuttu järjestelmän kanssa.
Dokumentaation siirto tuotantotiimeille sisältää laitteistojen käyttöohjeet, huoltosuunnitelmat, varaosaluettelot ja vianmääritysopasit, jotka liittyvät korkean nopeuden pakkauslinjan integraatiojärjestelmään. Huoltoteknikoille annetaan yksityiskohtaista koulutusta ennaltaehkäisevän huollon väliajoista, komponenttien vaihtoproseduureista ja diagnostiikkamenetelmistä. Selkeä viestintä tässä siirtovaiheessa varmistaa, että automaattiset laatikkojen pakkauslaitteet toimivat turvallisesti ja luotettavasti määritellyssä tuotantoympäristössä.
UKK
Mitkä ovat pääasialliset turvallisuusnäkökohdat korttipakkauskoneen asennuksen aikana?
Tärkeimmät turvallisuusnäkökohdat korkean nopeuden pakkauslinjan integroinnissa liittyvät henkilökunnan altistumiseen koneille sijoittelun ja testauksen aikana, sähkövaarat tilapäisistä ja pysyvistä virtaliitännöistä sekä mekaanisten komponenttien aiheuttamiin puristuskohtiin. Laajat linjan tyhjennysmenettelyt käsittelevät jokaista näitä näkökohtia eristysprotokollain, sähköturvallisuuden varmentamisella ja vaarallisten alueiden fyysisellä suojauksella. Näiden menettelyjen asianmukainen toteuttaminen estää vammoja ja varmistaa noudattamisen ammattiturvallisuussäännösten mukaisesti.
Kuinka kauan tyypillinen linjan tyhjennys kestää automaattisen laatikkojen pakkauslaitteiston asennuksessa?
Aikataulut linjan tyhjentämiselle riippuvat teollisuustilan suunnittelun monimutkaisuudesta, olemassa olevan laitteiston integrointivaatimuksista ja kartonkikoteloita pystyttävän ja tiukentavan koneiston käyttöön vaadittavista hyötyverkkojen muutoksista. Yksinkertaiset asennukset voivat vaatia 24–48 tuntia tyhjentämisprosesseja, kun taas merkittävää tuotantolinjan uudelleenjärjestelyä sisältävät monimutkaiset integraatiot voivat kestää 5–7 päivää. Etukäteen tehty suunnittelu ja asennusryhmien sekä teollisuustilan toiminnan välinen yhteistyö nopeuttavat tyhjentämisprosessia ja vähentävät tuotannon pysähtymistä.
Mitä dokumentaatiota vaaditaan linjan tyhjentämisprosessin päätyttyä?
Valmiusasiakirjat sisältävät turvallisuustarkastuksen allekirjoitukset, hyötyverkkojen varmistusasiakirjat, laitteiden testaustulokset, henkilökunnan koulutuslokit ja automaattisen laatikoiden pakkauslaitteen käyttöönottovarmennukset. Nämä tiedot osoittavat, että tuotantolinjan kartonkikone täyttää turvallisuusvaatimukset ja on valmis tuotanto-operaatioihin. Asiakirjat luovat myös huoltoperustiedot ja tarjoavat viiteaineistoa tulevaa vianetsintää ja laitteiston muutoksia varten korkean nopeuden pakkauslinjan integraatiokeskusten puitteissa.