
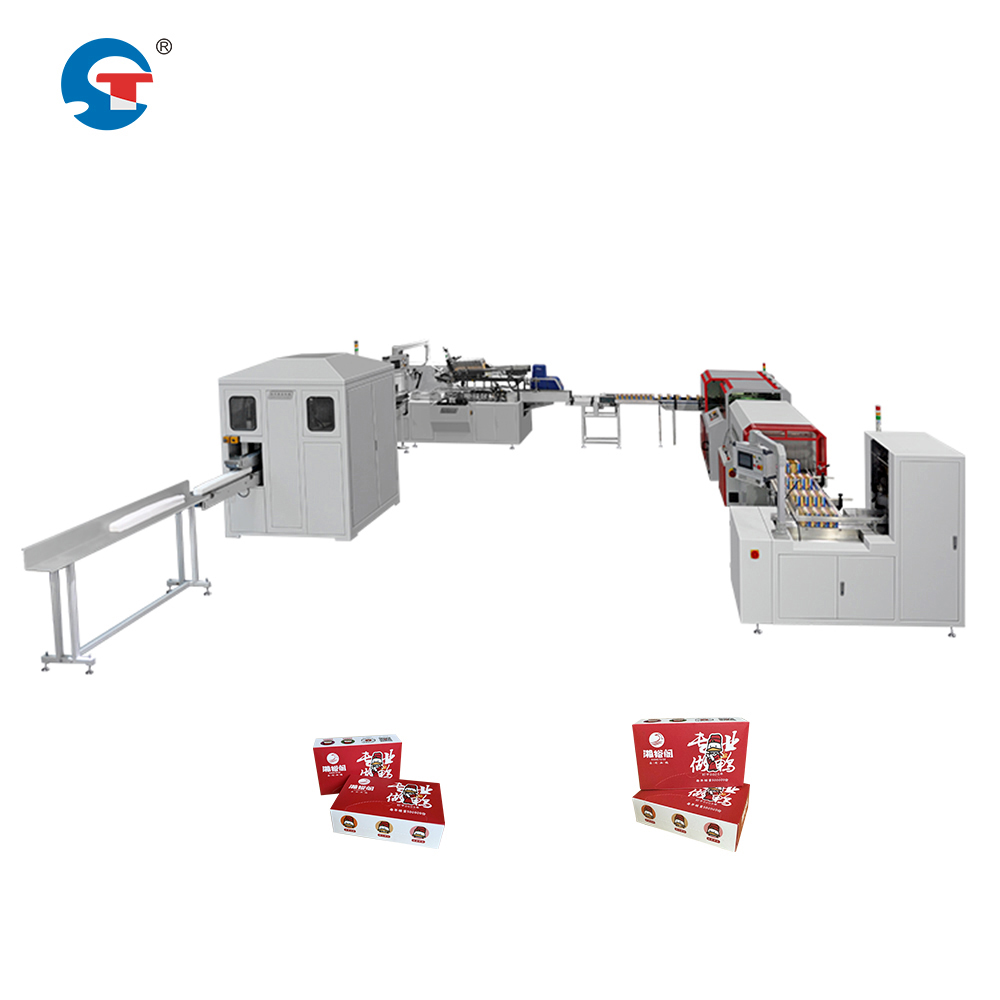
Მდებარეობის დაყენება ყუთების შევსების მანქანას წარმოების ხაზის ოპერაციები მოითხოვს ზუსტ გეგმარებას და მკაცრი ხაზის გასუფთავების პროცედურების დაცვას. ეს პროცედურები უზრუნველყოფს მუშაკების უსაფრთხოებას, თავიდან აიცილებს მოწყობილობების დაზიანებას და შენარჩუნებს წარმოების მთლიანობას დაყენების ეტაპზე. სწორად გასუფთავებული ხაზი ქმნის კონტროლირებულ გარემოს, სადაც მოწყობილობები შეიძლება დაიდგას, ინტეგრირდეს და გამოცდილი იქნას მოქმედების საფრთხეების ან არსებული წარმოების სისტემების შეფერხების გარეშე.
Ავტომატური კოლოფების შევსების მოწყობილობის დაყენების პროცესი მოითხოვს რამდენიმე განყოფილების კოორდინაციას, მათ შორის წარმოების, მომსახურების, უსაფრთხოების და შენობების გუნდების. ხაზის გასუფთავების პროცედურები ადგენს უსაფრთხო მოწყობილობის განლაგებისა და ინტეგრაციის ძირეულ მოთხოვნებს. იმ ორგანიზაციებს, რომლებიც ახორციელებენ სრულ გასუფთავების პროტოკოლებს, დაყენების დაყოვნებები კლებულობს, უსაფრთხოების შემთხვევები მინიმიზდება და სრული ექსპლუატაციური გაშვების პროცესი აჩქარდება.
Უსაფრთხოების ზონებისა და სამუშაო საზღვრების დამყარება
Ფიზიკური გასუფთავების არეების განსაზღვრა
Სიჩქარის მაღალი გასაყიდად მოწყობილობის ინტეგრაციის კომპონენტების დაყენებამდე საწარმოებმა უნდა შექმნან მკაფიოდ განსაზღვრული სიმშვიდის ზონები დაყენების არეალის გარშემო. ფიზიკური სივრცის უზრუნველყოფა მოიცავს ბარიერების მოხსნას, მეზობელი მოწყობილობის დამაგრებას და დაყენების საქმიანობებისთვის ბუფერული სივრცის შექმნას. მომსახურების პერსონალს საჭიროებს საკმარისი სამუშაო სივრცე მანქანების კომპონენტების დასადგენად, ყუთების ამოყენებისა და დახურვის მოწყობილობის ქვესისტემების დასათანხმებლად და საწყისი კალიბრაციის ჩატარებად მიმდებარე წარმოების მოწყობილობის ან პერსონალის შეჭრის გარეშე.
Საწარმოს განლაგებამ უნდა გაითვალისწინოს მოწყობილობის ფეხის ნაკვეთი, მასალების მოძრაობის ტრაექტორიები და ტექნიკოსების წვდომის მარშრუტები. სივრცის უზრუნველყოფის ზონამ უნდა გადაჭარბოს მოწყობილობის მიმდებარე საზღვარი, რათა შეიძლებას გააძლიეროს ხელსაწყოების დასადგენად, სარეზერვო ნაკეთობების დასასტაჟებლად და ავარიული გამოსვლის გზების შესაქმნელად. ამ საზღვრების დოკუმენტირება თავიდან აიცილებს არაუფლებებულ შესვლას დაყენების დროს და გამოხატავს მოლოდინებს პროექტში ჩართულ ყველა პერსონალზე.
Წარმოების ხაზის იზოლაციის პროტოკოლები
Ავტომატური შეფუთვის აღჭურვილობის ინტეგრაცია მოითხოვს მეზობელი წარმოების ხაზების სრულ იზოლაციას ოპერაციული კონფლიქტების თავიდან ასაცილებლად. მექანიკური ჩარევის ან სიმშვიდის საფრთხეების შესაძლებლობის მქონე მეზობელი სისტემების შესასვლელად უნდა განხორციელდეს გამორთვისა და ნიშნურის დაკიდების პროცედურები. ეს იზოლაციის პროტოკოლი იცავს როგორც დაყენების ჯგუფს, ასევე მიმდინარე წარმოების ოპერაციებს შემთხვევითი აღჭურვილობის ჩართვის ან პროდუქტების მოძრაობის შეწყვეტის თავიდან ასაცილებლად.
Გასარკვევად ნიშნურები, ბარიერები და შესვლის კონტროლის ზომები მთელი დაყენების პერიოდის განმავლობაში აძლევენ იზოლაციის ზონის მკაცრ შესრულებას. პერსონალს უნდა იცოდეს, რომელი ხაზები არის გამორთული და რატომ, რათა გამორთული მანქანების შემთხვევითი ჩართვის საფრთხე შემცირდეს. კომუნიკაციის პროტოკოლები უზრუნველყოფენ ყველა სვლის მონაცემების განახლებას მიმდინარე სამუშაო ზონებისა და დაყენების პროგრესის შესახებ.
Დაყენებამდე აღჭურვილობის მომზადება და სცენაზე განლაგება
Მასალებისა და კომპონენტების ორგანიზაცია
Კარტონის აწყობისა და დახურვის მანქანების წარმატებულად დაყენებისთვის საჭიროებს ყველა კომპონენტისა და მასალის წინასწარ სისტემურად განლაგებას მუშაობის დაწყებამდე. ხაზის გასუფთავების პროცედურები მოითხოვს, რომ სარეზერვო ნაკეთობები, შეკრავი ნაკეთობები, ელექტროკომპონენტები და სტრუქტურული ელემენტები იყოს დათვლილი და მუშაობის ზონაში შესაბამისად განლაგებული. ეს სტეიჯინგის მიდგომა ამცირებს დაყენების ხანგრძლივობას და თავიდან არიდებს მრავალჯერადი მასალების მიტანის გამო გასუფთავების არეში დარღვევებს.
Საცავები უნდა შეძლოს კომპონენტების შენახვა ავარიული გასასვლელების დაბლოკვის ან სახანგავო საფრთხეების შექმნის გარეშე. სიჩქარის მაღალი სახარჯო საყოფაცხოვრო ხაზების ინტეგრაციის სისტემებში გამოყენებული მგრძნობარე ელექტრონული კომპონენტებისთვის შეიძლება მოითხოვოს ტემპერატურისა და ტენიანობის კონტროლი. გასაგები ნიშნულები და სისტემური ორგანიზაცია ტექნიკოსებს საშუალებას აძლევს სწრაფად იპოვონ ნაკეთობები დაყენების ეტაპების განმავლობაში, რაც არის საჭიროების შესაბამად სამუშაო პროცესის ეფექტურობის შენარჩუნების და ხაზის გასუფთავების ხანგრძლივობის მინიმიზაციის გარანტია.
Ინფრასტრუქტურის მზაობის ვერიფიკაცია
Საჭიროების მიხედვით, ელექტროენერგია, პნევმოტიკური ხაზები, წყლის შეერთებები და მონაცემთა ქსელები უნდა შემოწმდეს მანქანების დაყენების დაწყებამდე. ავტომატური ყუთების შევსების მანქანებს სჭირდება კონკრეტული ძალადამუხრუჭებლის მოთხოვნები, შეკუმშული ჰაერის ხარისხის სტანდარტები და სამართლიანი მართვის მიზნით ქსელური დაკავშირება. ხაზის გასუფთავების პროცედურები მოიცავს საჭიროების ინფრასტრუქტურის შემოწმებას, განახლების საჭიროების გამოვლენას და საჭიროების მუშაობის განრიგის დამზადებას დაყენების დროგრაფიკის ფარგლებში.
Საწარმოს ჯგუფებმა უნდა დაადასტურონ, რომ საჭიროების სიმძლავრე მხარს უჭერს ახალ ყუთების შევსების მანქანას წარმოების ხაზზე არსებული სისტემის შეზღუდვების გადახრის გარეშე. ყუთების აწყობისა და დახურვის მანქანების ჩამოსვლამდე შეიძლება დაგჭირდეს დროებითი ელექტროენერგიის განაწილების, ჰაერის შეკუმშვის და ქსელური წვდომის წერტილების დაყენება. ეს მომზადება არ აძლევს დაყენების დაყოვნების საშუალებას და უზრუნველყოფს მანქანების ეფექტურ ჩართვას მათი ფიზიკური მდებარეობის დასრულების შემდეგ.
Ექსპლუატაციური გადაცემა და სისტემის ჩართვა
Უსაფრთხოების ტესტირებისა და ვალიდაციის ეტაპები
Ხაზის გასუფთავების პროცედურები მთავრდება სრულყოფილი უსაფრთხოების ტესტირებით, სანამ სიჩქარის მაღალი საშეფუთო ხაზის ინტეგრაციის სისტემა აღადგენს ნორმალურ წარმოების ოპერაციებს. ტესტის თანმიმდევრობები ადასტურებს, რომ ყველა კორპუსის აწყობისა და დახურვის მანქანების კომპონენტი სწორად მუშაობს, უსაფრთხოების ინტერლოკები სწორად არის ჩართული და ავარიული გაჩერების სისტემები მყისიერად რეაგირებს. ეს ვალიდაცია ადასტურებს, რომ ავტომატური ყუთების შევსების მანქანა აკმაყოფილებს უსაფრთხოების სტანდარტებს და პროექტირების ეტაპებზე დადგენილ ექსპლუატაციურ სპეციფიკაციებს.
Ტექნიკოსები ასრულებენ სუფთა გაშვების (dry-run) ოპერაციებს პროდუქტის გარეშე, რათა დაადასტურონ მექანიკური დროის შეთანხმება, ელექტრო რეაგირება და მეზობელი მოწყობილობებთან მექანიკური ინტეგრაცია. ეს უსაფრთხოების ტესტები ადრე ავლენენ კონფიგურაციის პრობლემებს ან კომპონენტების თავსებადობის სირთულეებს, ვიდრე პროდუქტის მასალა სისტემაში შეიყვანება. ყველა ტესტის შედეგების დოკუმენტირება უზრუნველყოფს შესაბამისობის ჩანაწერებს და ადგენს ყუთების შევსების მანქანის საწყის სამუშაო მაჩვენებლებს წარმოების ხაზისთვის.
Სწავლება და ოპერაციული გადაცემა
Წარმოების პერსონალს საჭიროებს სრული სწავლება დაყენებული ყუთების აწყობისა და დახურვის მანქანების შესახებ, სანამ ხაზის გასუფთავება მოხდება და სრული ექსპლუატაცია აღდგება. ოპერატორებს უნდა იცოდნენ ჩვეულებრივი ექსპლუატაციული პროცედურები, უნდა შეძლონ გაფრთხილების ინდიკატორების ამოცნობარება და უნდა შეძლონ ახალი მოწყობილობის სპეციფიკური ავარიული პროტოკოლების შესრულება. სწავლება პირდაპირ კავშირშია მოწყობილობის უსაფრთხო ექსპლუატაციასა და სისტემის შესახებ პერსონალის უცნობობის პირველადი წარმოების ეტაპზე ზიანის თავიდან აცილებასთან.
Დოკუმენტაციის გადაცემა წარმოების გუნდებს მოიცავს აღჭურვილობის სახელმძღვანელოებს, მომსახურების განრიგებს, შეცვლადი ნაკეთობების სიებს და საჭიროების შემთხვევაში გამოყენებლად მიზნად დასახულ ხელმძღვანელოებს სიჩქარის მაღალი სახელმძღვანელო პაკეტირების ხაზის ინტეგრაციის სისტემასთან დაკავშირებით. მომსახურების ტექნიკოსები იღებენ დეტალურ სწავლებას პრევენციული მომსახურების ინტერვალებზე, კომპონენტების შეცვლის პროცედურებზე და დიაგნოსტიკურ ტექნიკებზე. ამ გადაცემის დროს გასაგები კომუნიკაცია უზრუნველყოფს ავტომატური ყუთების შევსების აღჭურვილობის უსაფრთხო და საიმედო მუშაობას დამკვიდრებულ წარმოების გარემოში.
Ხშირად დასმული კითხვები
Რა არის ძირითადი უსაფრთხოების შემთხვევები ყუთების შევსების მანქანის დაყენების დროს?
Სიჩქარის მაღალი დონის პაკეტირების ხაზის ინტეგრაციის დროს ძირითადი უსაფრთხოების საკითხები მოიცავს პერსონალის მანქანების მიმართ გამოყენებას დასადგენად და შესამოწმებლად, ელექტრო საფრთხეებს დროებითი და მუდმივი ძალის მიერთებებიდან და მექანიკური კომპონენტების მიერ შექმნილ შეჭიმვის წერტილებს. სრული ხაზის გასუფთავების პროცედურები თითოეულ საკითხს მოიცავს იზოლაციის პროტოკოლებით, ელექტრო უსაფრთხოების ვერიფიკაციით და საშიშროების არეების ფიზიკური დაცვით. ამ პროცედურების სწორი განხორციელება ათავიდებს დაშავებებს და უზრუნველყოფს პროფესიული უსაფრთხოების ნორმების შესრულებას.
Რამდენ ხანს სჭირდება ტიპურად ხაზის გასუფთავება ავტომატური ყუთების შევსების მოწყობილობის დაყენების დროს?
Ხაზის გასუფთავების დროგრაფიკი დამოკიდებულია საწარმოს განლაგების სირთულეზე, არსებული აღჭურვილობის ინტეგრაციის მოთხოვნებზე და კორპუსის აწყობის მოდიფიკაციებზე, რომლებიც საჭიროებს კორპუსების აწყობისა და დახურვის მანქანების მონტაჟს. მარტივი მონტაჟების შემთხვევაში გასუფთავების პროცედურებს 24–48 საათი შეიძლება დასჭირდეს, ხოლო მნიშვნელოვანი წარმოების ხაზის რესტრუქტურიზაციის ჩართულობით მოცული რთული ინტეგრაციები 5–7 დღემდე შეიძლება გაგრძელდეს. წინასწარი გეგმარება და მონტაჟის ჯგუფებსა და საწარმოს ოპერაციებს შორის კოორდინაცია აჩქარებს გასუფთავების პროცესს და მინიმიზაციას ახდენს წარმოების შეწყვეტის ხანგრძლივობას.
Რომელი დოკუმენტები არის საჭიროებული ხაზის გასუფთავების პროცედურების დასრულების შემდეგ?
Დასრულების დოკუმენტაცია მოიცავს უსაფრთხოების შემოწმების ხელმოწერებს, კომუნალური სისტემების ვერიფიკაციის ჩანაწერებს, მოწყობილობის ტესტირების შედეგებს, პერსონალის სწავლების ჟურნალებს და ავტომატური ყუთების შევსების მოწყობილობის ექსპლუატაციაში ჩართვის სერტიფიკატებს. ეს ჩანაწერები ადასტურებს, რომ წარმოების ხაზის ყუთების შევსების მანქანა აკმაყოფილებს უსაფრთხოების სტანდარტებს და მზადაა წარმოების ოპერაციების დასაწყებად. დოკუმენტაცია ასევე ადგენს მომავლის მომსახურების საწყის ჩანაწერებს და მიაწოდებს საძიებო მასალას მომავალში შესაძლო ტექნიკური პრობლემების აღმოფხვრის და მოწყობილობის მოდიფიკაციების საჭიროებების დასაკმაყოფილებლად სიჩქარის მაღალი საყუთების შევსების ხაზის ინტეგრაციის ფარგლებში.