
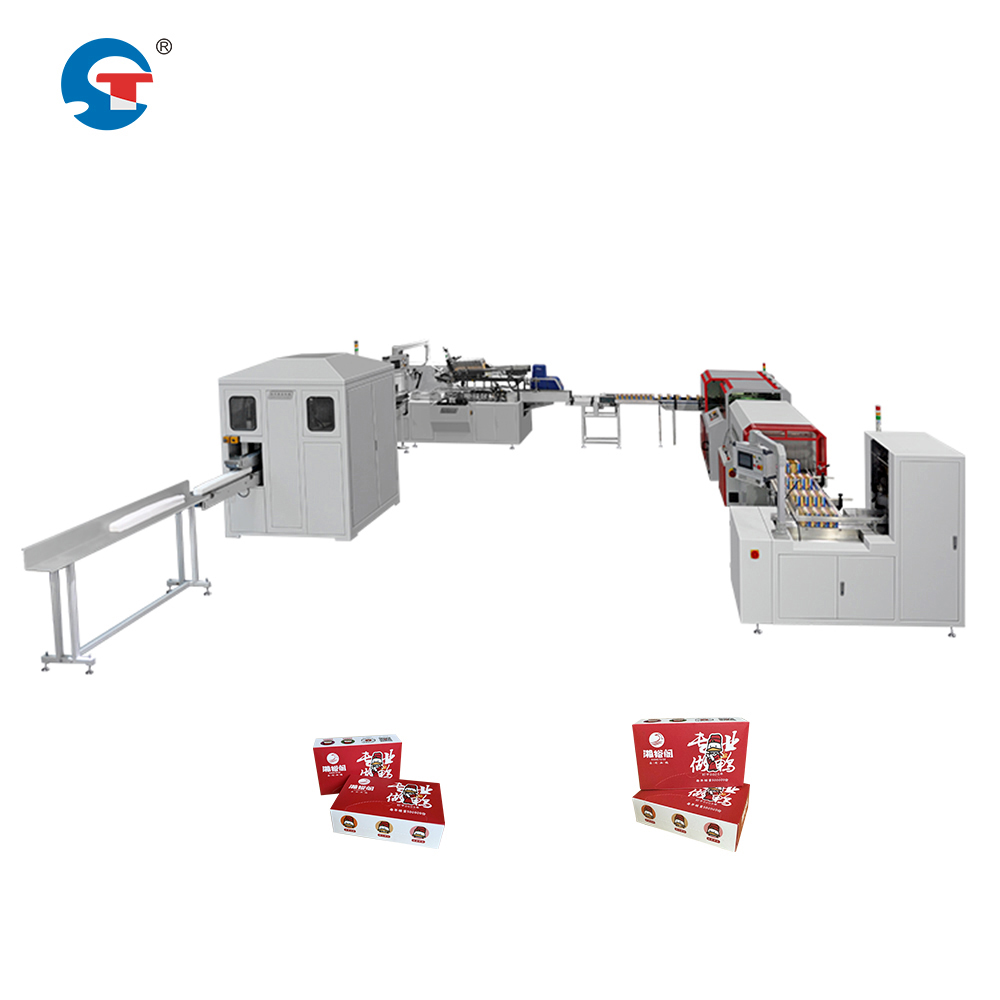
Установка машины для картонирования в линии операции требуют тщательного планирования и строгого соблюдения процедур очистки линии. Эти процедуры обеспечивают безопасность персонала, предотвращают повреждение оборудования и сохраняют целостность производства на этапе установки. Правильная очистка линии создаёт контролируемую среду, в которой оборудование можно размещать, интегрировать и испытывать без рисков для эксплуатации или помех со стороны действующих производственных систем.
Процесс установки автоматического оборудования для упаковки в коробки требует координации между несколькими отделами, включая производство, техническое обслуживание, охрану труда и эксплуатацию зданий. Процедуры освобождения линии определяют базовые требования к безопасному размещению и интеграции оборудования. Организации, внедряющие комплексные протоколы освобождения, сокращают задержки при установке, минимизируют случаи нарушения техники безопасности и ускоряют переход к полномасштабной эксплуатации.
Создание зон безопасности и рабочих границ
Определение физических зон освобождения
Перед установкой компонентов линии высокоскоростной упаковки на объекте необходимо четко определить зоны безопасности вокруг места монтажа. Физическое пространство включает удаление препятствий, фиксацию смежного оборудования и создание буферной зоны для проведения монтажных работ. Персоналу по техническому обслуживанию требуется достаточное рабочее пространство для размещения узлов оборудования, выравнивания подсистемы сборки и герметизации коробок, а также выполнения первоначальной калибровки без помех со стороны окружающего производственного оборудования или персонала.
Планировка объекта должна учитывать габариты оборудования, траектории перемещения материалов и маршруты доступа техников. Зона свободного пространства должна выходить за пределы непосредственного контура оборудования, чтобы обеспечить размещение инструментов, хранение запасных частей и пути аварийной эвакуации. Документирование этих границ предотвращает несанкционированный доступ во время монтажа и информирует всех участников проекта о требованиях к безопасности.
Протоколы изоляции производственной линии
Интеграция автоматического оборудования для упаковки в коробки требует полной изоляции смежных производственных линий во избежание операционных конфликтов. На соседних системах, способных вызвать механическое вмешательство или создать угрозу безопасности, должны быть применены процедуры блокировки и маркировки (lock-out and tag-out). Данный протокол изоляции защищает как команду по монтажу, так и текущие производственные операции, предотвращая случайное включение оборудования или нарушение потока продукции.
Чёткие знаки, ограждения и меры контроля доступа обеспечивают соблюдение зоны изоляции на всём протяжении периода монтажа. Персонал должен чётко понимать, какие линии находятся в нерабочем состоянии и по какой причине, что снижает риск неожиданного запуска оборудования. Протоколы коммуникации гарантируют, что все смены получают актуальную информацию об активных зонах работ и ходе монтажа.
Подготовка и комплектация оборудования до начала монтажа
Организация материалов и компонентов
Успешная установка оборудования для сборки и герметизации картонных коробок требует организованной подготовки всех компонентов и материалов до начала работ. Процедуры освобождения линии предписывают провести инвентаризацию и разместить запасные части, крепёжные элементы, электрические компоненты и конструктивные детали в рабочей зоне. Такой подход к подготовке сокращает время монтажа и предотвращает нарушение режима освобождения зоны из-за многократных поставок материалов.
Зоны хранения должны обеспечивать размещение компонентов без перекрытия аварийных проходов или создания пожароопасных ситуаций. Для чувствительных электронных компонентов, применяемых в системах интеграции высокоскоростных упаковочных линий, могут потребоваться контроль температуры и влажности. Чёткая маркировка и систематическая организация позволяют техникам быстро находить детали на этапах монтажа, сохраняя эффективность рабочего процесса и сводя к минимуму продолжительность периодов освобождения линии.
Проверка готовности инфраструктуры
Необходимо проверить наличие коммуникаций — электропитания, пневмолиний, водоснабжения и сетевых подключений — до начала монтажа оборудования. Автоматическое оборудование для упаковки в коробки требует соблюдения конкретных параметров электропитания, стандартов качества сжатого воздуха и сетевой подключённости для управления работой. Процедуры освобождения линии включают осмотр инфраструктуры коммуникаций, выявление необходимых модернизаций и планирование работ по подключению коммуникаций в рамках графика монтажа.
Службы объекта должны подтвердить, что мощность существующих коммуникаций достаточна для работы новой машины для упаковки в коробки на производственной линии без превышения пределов текущей системы. До прибытия оборудования для формирования и герметизации коробок может потребоваться временное размещение распределительных устройств электропитания, компрессорных установок и точек доступа к сети. Такая подготовка предотвращает задержки при монтаже и обеспечивает эффективное ввод в эксплуатацию оборудования сразу после завершения его физической установки.
Передача в эксплуатацию и ввод системы в работу
Этапы испытаний и проверки безопасности
Процедуры освобождения линии завершаются комплексными испытаниями на безопасность перед возобновлением нормальной производственной эксплуатации интегрированной системы высокоскоростной упаковки. Последовательности испытаний подтверждают корректную работу всех компонентов оборудования по формированию и запечатыванию коробок, правильное срабатывание систем блокировки безопасности и немедленную реакцию аварийных остановок. Данная проверка подтверждает соответствие автоматического оборудования для укладки в коробки установленным на этапах проектирования стандартам безопасности и эксплуатационным спецификациям.
Техники проводят пробные (холостые) запуски без продукции для проверки механической синхронизации, электрической отзывчивости и механической совместимости с соседним оборудованием. Такие испытания на безопасность позволяют выявить проблемы с конфигурацией или совместимостью компонентов до начала пропускания продукции через систему. Документирование всех результатов испытаний обеспечивает соответствие нормативным требованиям и формирует базовые показатели производительности для машины для укладки в коробки на производственной линии.
Обучение и передача операционных функций
Персонал производства должен пройти всестороннее обучение по установленному оборудованию для сборки и запечатывания коробок до снятия ограничения на запуск линии и возобновления полномасштабной эксплуатации. Операторы должны знать стандартные процедуры эксплуатации, уметь распознавать сигнальные индикаторы и выполнять аварийные протоколы, специфичные для нового оборудования. Обучение напрямую влияет на безопасную эксплуатацию оборудования и предотвращение повреждений в начальной фазе производства, когда персонал ещё не обладает достаточным опытом работы с системой.
Передача документации производственным командам включает руководства по эксплуатации оборудования, графики технического обслуживания, списки запасных частей и инструкции по устранению неисправностей, относящиеся к системе интеграции высокоскоростной упаковочной линии. Техники по техническому обслуживанию проходят подробное обучение по интервалам профилактического обслуживания, процедурам замены компонентов и диагностическим методикам. Чёткая коммуникация на этапе передачи гарантирует безопасную и надёжную работу автоматического оборудования для упаковки коробок в установленной производственной среде.
ЧаВО
Каковы основные вопросы безопасности при монтаже машины для упаковки в коробки?
Основные проблемы безопасности при интеграции высокоскоростной упаковочной линии включают воздействие оборудования на персонал во время позиционирования и испытаний, электрические опасности, связанные с временными и постоянными подключениями к электросети, а также зоны защемления, образуемые механическими компонентами. Комплексные процедуры освобождения линии устраняют каждую из этих проблем посредством протоколов изоляции, проверки электробезопасности и физического ограждения опасных зон. Правильное выполнение этих процедур предотвращает травмы и обеспечивает соблюдение нормативных требований в области охраны труда.
Сколько времени обычно занимает освобождение линии при установке автоматического оборудования для упаковки в коробки?
Сроки освобождения линии зависят от сложности планировки производственного помещения, требований к интеграции существующего оборудования и модификаций инженерной инфраструктуры, необходимых для установки машин по сборке и герметизации картонных коробок. При простой установке процедуры освобождения могут занять от 24 до 48 часов, тогда как при сложной интеграции с существенной перестройкой производственной линии срок может составить от 5 до 7 дней. Предварительное планирование и координация между бригадами по монтажу и службами эксплуатации предприятия ускоряют процесс освобождения линии и сводят к минимуму простои производства.
Какая документация требуется после завершения процедур освобождения линии?
Документация по завершению включает подписи ответственных лиц по результатам проверки безопасности, протоколы подтверждения подключения коммуникаций, результаты испытаний оборудования, журналы обучения персонала и сертификаты передачи в эксплуатацию автоматического оборудования для упаковки коробок. Эти документы подтверждают соответствие машины для картонирования производственной линии требованиям безопасности и её готовность к запуску в производственную эксплуатацию. Документация также формирует базовые записи по техническому обслуживанию и служит справочным материалом для последующего выявления неисправностей и модернизации оборудования в рамках интеграции высокоскоростной упаковочной линии.