
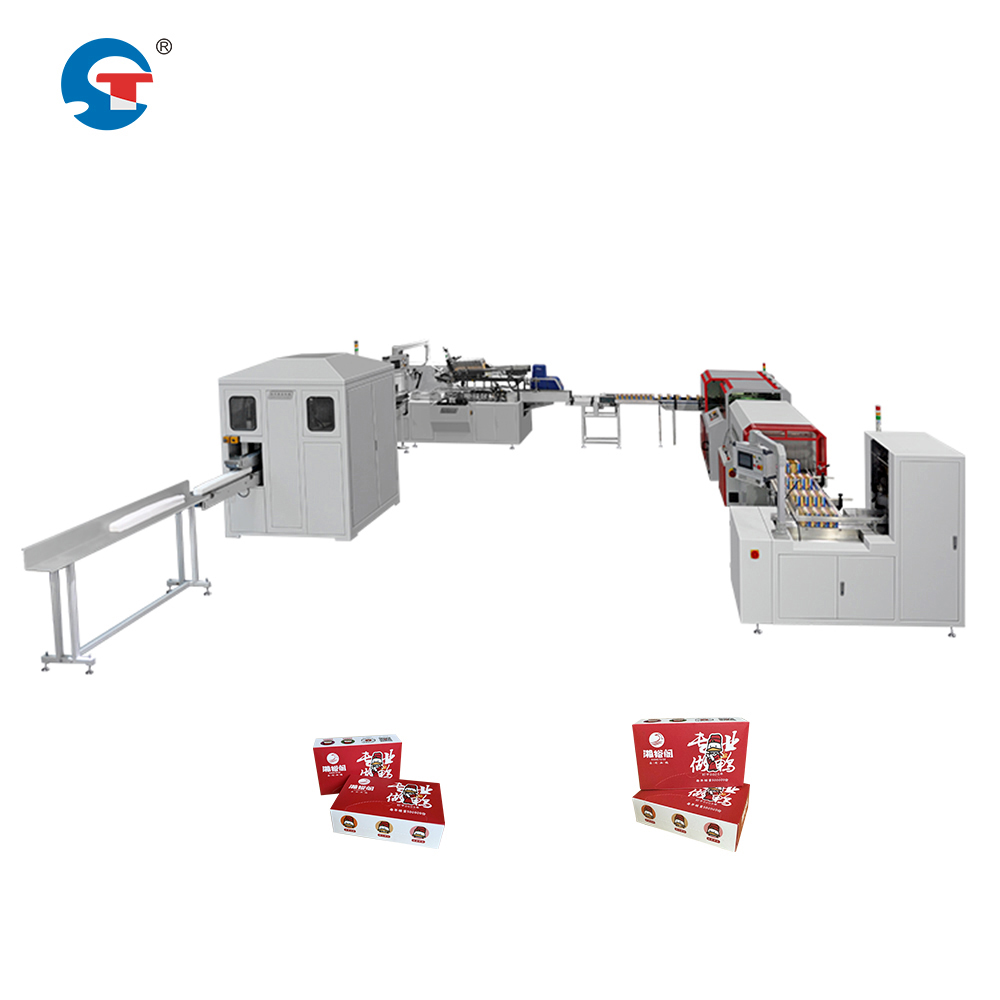
ஒரு கார்டனிங் இயந்திரத்தை உற்பத்தி வரிசை தானியங்கியாக்கத்திற்காக அமைக்கும்போது செயல்பாடுகள் கவனிப்புடன் திட்டமிடப்பட வேண்டும் மற்றும் கண்டிப்பான வரிசை தெளிவு முறைகளைப் பின்பற்ற வேண்டும். இந்த முறைகள் ஊழியர் பாதுகாப்பை உறுதிப்படுத்துகின்றன, கருவிகளுக்கு சேதத்தைத் தடுக்கின்றன மற்றும் நிறுவல் கட்டத்தின் போது உற்பத்தி தன்மையை பராமரிக்கின்றன. சரியான வரிசை தெளிவு ஒரு கட்டுப்படுத்தப்பட்ட சூழலை ஏற்படுத்துகிறது, அங்கு இயந்திரங்களை நிலைநிறுத்தவும், ஒருங்கிணைக்கவும் மற்றும் இயங்கும் ஆபத்துகள் அல்லது ஏற்கனவே உள்ள உற்பத்தி அமைப்புகளின் தலையீடு இன்றி சோதிக்கவும் முடியும்.
தானியங்கி வழியில் பொருட்களை அடையாளம் காணும் சாதனங்களை நிறுவும் செயல்முறையில், உற்பத்தி, பராமரிப்பு, பாதுகாப்பு மற்றும் வசதிகள் ஆகிய பல துறைகளுக்கு இடையே ஒருங்கிணைப்பு தேவைப்படுகிறது. வரிசை தெளிவுப்படுத்தும் செயல்முறைகள் பாதுகாப்பான சாதனங்களை நிறுவுதல் மற்றும் ஒருங்கிணைத்தலுக்கான அடிப்படைத் தேவைகளை வகுத்துத் தருகின்றன. முழுமையான தெளிவுப்படுத்தும் நடைமுறைகளைச் செயல்படுத்தும் நிறுவனங்கள் நிறுவல் தாமதங்களைக் குறைக்கின்றன, பாதுகாப்புச் சம்பவங்களை குறைக்கின்றன மற்றும் முழு இயக்க நிலைக்கு மாற்றத்தை விரைவுபடுத்துகின்றன.
பாதுகாப்பு மண்டலங்கள் மற்றும் பணிப் பகுதிகளை நிர்ணயித்தல்
இயற்பியல் தெளிவுப்படுத்தும் பகுதிகளை வரையறுத்தல்
வேகமான பொதிப்பு வரிசை ஒருங்கிணைப்பு பாகங்களை நிறுவுவதற்கு முன், நிறுவல் பகுதியைச் சுற்றியுள்ள பாதுகாப்பு மண்டலங்களை வசதிகள் தெளிவாக வரையறுக்க வேண்டும். இயற்பியல் இடைவெளி என்பது தடைகளை அகற்றுதல், அருகிலுள்ள உபகரணங்களை பாதுகாப்பாக நிலைநிறுத்துதல் மற்றும் நிறுவல் செயல்பாடுகளுக்கான இடைவெளி இடத்தை உருவாக்குதல் ஆகியவற்றை உள்ளடக்கும். பராமரிப்பு ஊழியர்களுக்கு இயந்திர பாகங்களை நிலைநிறுத்த, பெட்டிகளை நிறுவும் மற்றும் மூடும் இயந்திர உபதொகுதிகளை ஒருங்கிணைக்க மற்றும் சுற்றுப்புற உற்பத்தி உபகரணங்கள் அல்லது ஊழியர்களால் தலையிடப்படாமல் முதன்மை சரிசெய்தலை மேற்கொள்ள போதுமான பணிப்பகுதி தேவை.
தொழிற்சாலை அமைப்புகள் உபகரணங்களின் அளவு, பொருள் ஓட்ட பாதைகள் மற்றும் தொழில்நுட்ப வல்லுநர்கள் அணுகும் பாதைகளைக் கவனத்தில் கொள்ள வேண்டும். இடைவெளி மண்டலம் உடனடி உபகரண எல்லையை மீறி, கருவிகளை வைக்க, துணைப் பாகங்களை தற்காலிகமாக வைக்க மற்றும் அவசர வெளியேற்று பாதைகளை ஏற்படுத்த வேண்டும். இந்த எல்லைகளின் ஆவணங்கள் நிறுவல் போது அனுமதியில்லாத நுழைவைத் தடுக்கின்றன மற்றும் திட்டத்தில் ஈடுபட்டுள்ள அனைத்து ஊழியர்களுக்கும் எதிர்பார்ப்புகளை தெளிவாக வெளிப்படுத்துகின்றன.
உற்பத்தி வரிசை பிரிப்பு நடைமுறைகள்
தானியங்கி வழியில் பொருட்களை அடையாளம் காணும் கருவிகளை ஒருங்கிணைப்பதற்கு, செயல்பாட்டு முரண்பாடுகளைத் தடுக்க அடுத்துள்ள உற்பத்தி வரிசைகளை முழுமையாக பிரித்தல் அவசியம். இயந்திர இடையூறுகள் அல்லது பாதுகாப்பு ஆபத்துகளை ஏற்படுத்தக்கூடிய அருகிலுள்ள அமைப்புகளில் லாக்-அவுட் மற்றும் டேக்-அவுட் நடைமுறைகளைச் செயல்படுத்த வேண்டும். இந்த பிரித்தல் நடைமுறை குழுவினரின் பாதுகாப்பையும், தொடர்ந்து நடைபெறும் உற்பத்தி செயல்பாடுகளையும் பாதுகாக்கிறது, ஏனெனில் தவறுதலாக கருவிகள் இயங்குவதையும், பொருட்களின் ஓட்டத்தில் குறுக்கீடு ஏற்படுவதையும் தடுக்கிறது.
தெளிவான குறிப்புகள், தடுப்பு சுவர்கள் மற்றும் அணுகல் கட்டுப்பாடு நடவடிக்கைகள் நிறுவல் காலத்திற்கு பிரித்தல் பகுதியை முழுமையாக உறுதிப்படுத்துகின்றன. பணியாளர்கள் எந்த வரிசைகள் செயலிழந்தவை என்பதையும், அதற்கான காரணத்தையும் புரிந்துகொள்ள வேண்டும், இதனால் திடீரென இயந்திரங்கள் இயங்குவதற்கான ஆபத்து குறைகிறது. தகவல் பரிமாற்ற நடைமுறைகள் அனைத்து ஷிப்டுகளுக்கும் தற்போதைய பணிப் பகுதிகள் மற்றும் நிறுவல் முன்னேற்றம் பற்றிய புதுப்பிக்கப்பட்ட தகவல்களை வழங்குகின்றன.
நிறுவலுக்கு முன் கருவிகளின் தயாரிப்பு மற்றும் நிலைநிறுத்தம்
பொருள்கள் மற்றும் பாகங்களின் ஒழுங்கமைப்பு
கார்ட்டன் நிறுவல் மற்றும் மூடுதல் இயந்திரங்களை வெற்றிகரமாக நிறுவுவதற்கு, பணி தொடங்குவதற்கு முன்பாக அனைத்து பாகங்களும் மற்றும் பொருட்களும் ஒழுங்காக ஏற்பாடு செய்யப்பட வேண்டும். வரிசை தெளிவு நடைமுறைகள், மாற்றுப் பாகங்கள், பிணையும் பொருட்கள், மின்சாரப் பாகங்கள் மற்றும் கட்டமைப்பு பாகங்கள் ஆகியவற்றை பணிப் பகுதியில் கணக்கிட்டு வைத்திருத்தலை கட்டாயப்படுத்துகின்றன. இந்த ஏற்பாட்டு அணுகுமுறை நிறுவல் நேரத்தைக் குறைக்கிறது மற்றும் பல முறை பொருட்களை விநியோகிப்பதன் மூலம் தெளிவு பகுதியில் ஏற்படும் குழப்பத்தைத் தடுக்கிறது.
சேமிப்பு இடங்கள், அவசர வழிகளை மறைக்காமலும், தீ அபாயங்களை உருவாக்காமலும் பாகங்களை ஏற்றும் வகையில் அமைக்கப்பட வேண்டும். வேகமான பொதிப்பு வரிசை ஒருங்கிணைப்பு அமைப்புகளில் பயன்படுத்தப்படும் உணர்திறன் மிக்க மின்னணு பாகங்களுக்கு வெப்பநிலை மற்றும் ஈரப்பத கட்டுப்பாடுகள் பொருந்தலாம். தெளிவான லேபிளிங் மற்றும் முறையான அமைப்பு, நிறுவல் கட்டங்களின் போது தொழில்நுட்ப வல்லுநர்கள் விரைவாக பாகங்களைக் கண்டுபிடிக்க உதவுகிறது, இது பணிப் பாய்வு திறனை பராமரிக்கிறது மற்றும் நீண்ட கால வரிசை தெளிவு காலங்களைக் குறைக்கிறது.
அடித்தள தயாரிப்பு சரிபார்ப்பு
உபகரணங்களை நிறுவுவதற்கு முன், மின்சார வலையமைப்பு, காற்று வழங்கல் குழாய்கள், தண்ணீர் இணைப்புகள் மற்றும் தரவு வலையமைப்பு ஆகியவற்றைச் சரிபார்க்க வேண்டும். தானியங்கி பெட்டிகளை அடைக்கும் உபகரணங்களுக்கு குறிப்பிட்ட மின்சார தேவைகள், சுருக்கப்பட்ட காற்றின் தரத் தரநிலைகள் மற்றும் இயக்க கட்டுப்பாட்டிற்கான வலையமைப்பு இணைப்பு தேவையாகும். வரிசை தெளிவு நடைமுறைகளில் பயனிலை உள்கட்டமைப்பு ஆய்வு, மேம்படுத்தல் தேவைகளை அடையாளம் காணுதல் மற்றும் நிறுவல் கால அட்டவணைக்குள் பயனிலை பணிகளை அட்டவணைப்படுத்துதல் ஆகியவை அடங்கும்.
வசதிகள் குழுக்கள், ஏற்கனவே உள்ள அமைப்பு வரம்புகளை மீறாமல், புதிய பெட்டிகளை உருவாக்கும் இயந்திரத்திற்கான பயனிலை திறன் உறுதிப்படுத்த வேண்டும். பெட்டிகளை உருவாக்கி மூடும் இயந்திரங்கள் வருவதற்கு முன், தற்காலிக மின்சார பகிர்வு, காற்று சுருக்கம் மற்றும் வலையமைப்பு அணுகல் புள்ளிகள் நிறுவப்பட வேண்டியிருக்கலாம். இந்த தயாரிப்பு நிறுவல் தாமதங்களைத் தடுக்கிறது மற்றும் உபகரணங்களை இடமாற்றம் முடிந்தவுடன் திறம்பட இயக்கத் தயாராக்க உதவுகிறது.
இயக்க கையளிப்பு மற்றும் அமைப்பு இயக்க தயாரிப்பு
பாதுகாப்பு சோதனை மற்றும் சரிபார்ப்பு நடவடிக்கைகள்
வரிசை தள்ளுதல் நடவடிக்கைகள், வேகமான பொதிப்பு வரிசையில் ஒருங்கிணைப்பு அமைப்பு சாதாரண உற்பத்தி செயல்பாடுகளை மீண்டும் தொடங்குவதற்கு முன்பு, விரிவான பாதுகாப்பு சோதனைகளில் முடிவடைகின்றன. சோதனை வரிசைகள், அனைத்து அட்டை நிறுவும் மற்றும் மூடும் இயந்திர பாகங்களும் சரியாக செயல்படுகின்றன எனவும், பாதுகாப்பு இடையூறுகள் சரியாக இயங்குகின்றன எனவும், அவசர நிறுத்த அமைப்புகள் உடனடியாக பதிலளிக்கின்றன எனவும் சரிபார்க்கின்றன. இந்த சரிபார்ப்பு, தானியங்கி பெட்டிப்பொதிப்பு இயந்திரம் வடிவமைப்பு கட்டங்களின் போது நிர்ணயிக்கப்பட்ட பாதுகாப்புத் தரநிலைகள் மற்றும் செயல்பாட்டு தன்மைகளை பூர்த்தி செய்கிறது என்பதை உறுதிப்படுத்துகிறது.
தொழில்நுட்ப வல்லுநர்கள், தயாரிப்பு பொருள் இல்லாமல் உல dry-run செயல்பாடுகளை மேற்கொள்கின்றனர், இதனால் இயந்திர நேரம், மின்சார பதிலளிப்பு மற்றும் அடுத்துள்ள இயந்திரங்களுடனான இயந்திர ஒருங்கிணைப்பு ஆகியவை சரிபார்க்கப்படுகின்றன. இந்த பாதுகாப்பு சோதனைகள், தயாரிப்பு பொருளை அமைப்பின் வழியாக அறிமுகப்படுத்துவதற்கு முன்பாக, அமைப்பு குறைபாடுகள் அல்லது பாகங்களின் ஒத்துப்போகும் சிக்கல்களை அடையாளம் கண்டுபிடிக்கின்றன. அனைத்து சோதனை முடிவுகளின் ஆவணங்கள், ஒத்துப்போகும் பதிவுகளை வழங்குகின்றன மற்றும் உற்பத்தி வரிசைக்கான பெட்டிப்பொதிப்பு இயந்திரத்தின் அடிப்படை செயல்திறன் அளவுகளை நிறுவுகின்றன.
பயிற்சி மற்றும் இயக்க மாற்றம்
வரிசை தெளிவு நீக்கப்படுவதற்கு முன்பும், முழு இயக்கங்களும் மீண்டும் தொடங்குவதற்கு முன்பும், நிறுவப்பட்ட அட்டைப் பெட்டிகளை நிமிர்த்தும் மற்றும் மூடும் இயந்திரங்கள் குறித்து உற்பத்தி ஊழியர்களுக்கு விரிவான பயிற்சி அவசியம். இயக்குநர்கள் சாதாரண இயக்க நடைமுறைகளைப் புரிந்துகொள்ள வேண்டும், எச்சரிக்கை குறியீடுகளை அடையாளம் காண வேண்டும், மேலும் புதிய இயந்திரங்களுக்கு குறிப்பிட்ட அவசர நடைமுறைகளை செயல்படுத்த வேண்டும். பயிற்சி என்பது பாதுகாப்பான இயந்திர இயக்கத்தையும், ஊழியர்கள் அமைப்பைப் பற்றி பழக்கமில்லாத முதல் உற்பத்தி கட்டத்தில் சேதத்தைத் தடுப்பதையும் நேரடியாக இணைக்கிறது.
உயர் வேக பேக்கேஜிங் வரிசை ஒருங்கிணைப்பு அமைப்புடன் தொடர்புடைய சாதனங்களின் கையேடுகள், பராமரிப்பு அட்டவணைகள், மாற்று பாகங்களின் பட்டியல்கள் மற்றும் சிக்கல் நீக்க வழிகாட்டுதல்கள் ஆகியவை உற்பத்தி குழுக்களுக்கு ஆவணங்களை மாற்றுதல் ஆகியவற்றில் அடங்கும். பராமரிப்பு தொழில்நுட்ப வல்லுநர்களுக்கு தடுப்பு பராமரிப்பு இடைவெளிகள், பாகங்களை மாற்றும் முறைகள் மற்றும் கண்டறிதல் நுட்பங்கள் பற்றிய விரிவான பயிற்சி வழங்கப்படுகிறது. இந்த கைமாற்றத்தின் போது தெளிவான தகவல் பரிமாற்றம் என்பது தானியங்கி கேஸ் பேக்கிங் சாதனங்கள் நிலையான உற்பத்தி சூழலில் பாதுகாப்பாகவும், நம்பகமாகவும் இயங்குவதை உறுதிப்படுத்துகிறது.
அடிக்கடி கேட்கப்படும் கேள்விகள்
கார்ட்டனிங் இயந்திரத்தை நிறுவும் போது முக்கிய பாதுகாப்பு கவலைகள் என்ன?
அதிவேக பொட்டலம் வரிசை ஒருங்கிணைப்பின் போது முதன்மையான பாதுகாப்பு கவலைகள் என்பவை: நிலையமைத்தல் மற்றும் சோதனை செய்யும் போது பணியாளர்கள் இயந்திரங்களுக்கு ஆட்டமாக வெளிப்படுதல், தற்காலிக மற்றும் நிரந்தர மின்சார இணைப்புகளிலிருந்து ஏற்படும் மின்சார ஆபத்துகள், மற்றும் இயந்திர பாகங்களால் உருவாக்கப்படும் அழுத்தப் புள்ளிகள் ஆகும். முழுமையான வரிசை தெளிவு நடைமுறைகள் தனிமைப்படுத்தல் நடைமுறைகள், மின்சார பாதுகாப்பு சரிபார்ப்பு மற்றும் ஆபத்தான பகுதிகளின் உடல் பாதுகாப்பு ஆகியவற்றின் மூலம் ஒவ்வொரு கவலையையும் கையாளுகின்றன. இந்த நடைமுறைகளை சரியாக செயல்படுத்துவது காயங்களைத் தடுக்கிறது மற்றும் தொழில் பாதுகாப்பு ஒழுங்குமுறைகளுக்கு இணங்குவதை உறுதி செய்கிறது.
தானியங்கி பெட்டிப் பொட்டல உபகரணங்களின் நிறுவலுக்கு பொதுவான வரிசை தெளிவு எவ்வளவு நேரம் எடுக்கும்?
வரிசை தெளிவுபடுத்தும் கால அளவு, வசதியின் அமைப்பு சிக்கலான அளவு, ஏற்கனவே உள்ள உபகரணங்களை ஒருங்கிணைக்கும் தேவைகள் மற்றும் கார்ட்டன் எழுப்பும் மற்றும் மூடும் இயந்திரங்களுக்காக பயனிலை உள்கட்டமைப்பில் செய்ய வேண்டிய மாற்றங்கள் ஆகியவற்றைப் பொறுத்தது. எளிய நிறுவல்களுக்கு 24 முதல் 48 மணி நேரம் வரை தெளிவுபடுத்தும் நடவடிக்கைகள் தேவைப்படலாம், அதே நேரத்தில் முக்கிய உற்பத்தி வரிசை மறுஅமைப்பு ஆகியவற்றை ஈடுபடுத்தும் சிக்கலான ஒருங்கிணைப்புகள் 5 முதல் 7 நாட்கள் வரை நீடிக்கலாம். நிறுவல் குழுக்களுக்கும் வசதி இயக்கங்களுக்கும் இடையே முன்கூட்டியே திட்டமிடலும் ஒருங்கிணைப்பும் தெளிவுபடுத்தும் செயல்முறையை வேகப்படுத்துகின்றன மற்றும் உற்பத்தி நிறுத்தத்தை குறைக்கின்றன.
வரிசை தெளிவுபடுத்தும் நடவடிக்கைகள் முடிந்த பின்னர் எந்த ஆவணங்கள் தேவை?
முடிவு ஆவணங்களில் பாதுகாப்பு ஆய்வு சான்றுகள், பயன்பாட்டு சரிபார்ப்பு பதிவுகள், உபகரண சோதனை முடிவுகள், பணியாளர் பயிற்சி பதிவுகள் மற்றும் தானியங்கி கேஸ் பேக்கிங் உபகரணத்திற்கான இயக்க கையளிப்பு சான்றுகள் ஆகியவை அடங்கும். இந்த பதிவுகள் உற்பத்தி வரிசைக்கான கார்ட்டனிங் இயந்திரம் பாதுகாப்புத் தரநிலைகளை நிறைவேற்றுகிறது என்பதையும், உற்பத்தி இயக்கங்களுக்கு தயாராக உள்ளது என்பதையும் வெளிப்படுத்துகின்றன. இந்த ஆவணங்கள் பராமரிப்பு அடிப்படை பதிவுகளையும் நிறுவுகின்றன, மேலும் உயர் வேக பேக்கேஜிங் வரிசை ஒருங்கிணைப்பு சூழலில் எதிர்காலத்தில் பிரச்சனைகளைத் தீர்ப்பதற்கும், உபகரண மாற்றங்களுக்கும் குறிப்புப் பொருள்களையும் வழங்குகின்றன.