
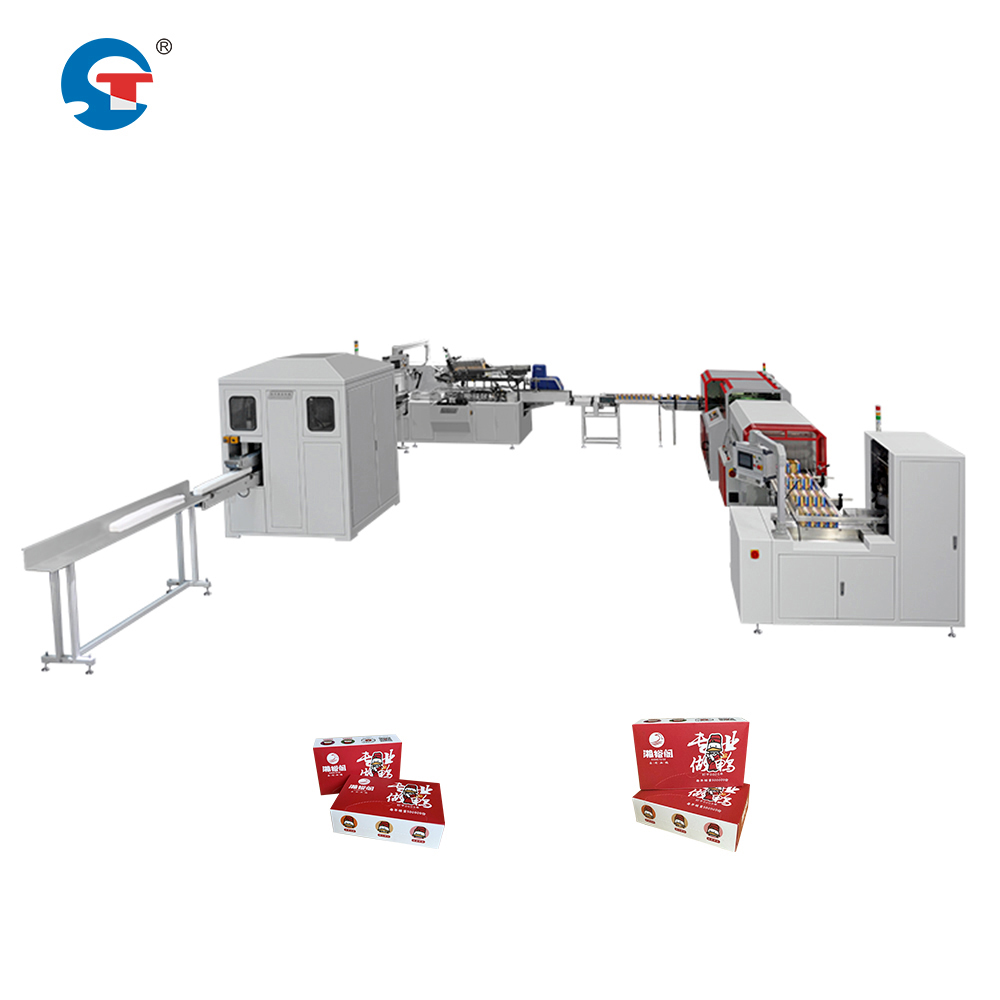
نصب یک دستگاه بستهبندی برای اتوماسیون خط تولید اجرای عملیات نیازمند برنامهریزی دقیق و رعایت رویههای سختگیرانهٔ پاکسازی خط است. این رویهها ایمنی کارگران را تضمین میکنند، آسیب به تجهیزات را جلوگیری مینمایند و یکپارچگی تولید را در طول فرآیند نصب حفظ میکنند. پاکسازی مناسب خط، محیطی کنترلشده ایجاد میکند که در آن ماشینآلات میتوانند بدون خطرات عملیاتی یا تداخل با سیستمهای تولیدی موجود، در جای خود قرار گرفته، ادغام و آزمایش شوند.
فرآیند نصب تجهیزات بستهبندی خودکار جعبهها نیازمند هماهنگی بین بخشهای مختلفی از جمله تولید، نگهداری، ایمنی و تأسیسات است. رویههای پاکسازی خط تولید، شرایط اولیه برای قرارگیری ایمن تجهیزات و ادغام آنها را تعیین میکنند. سازمانهایی که پروتکلهای جامع پاکسازی را اجرا میکنند، تأخیر در نصب را کاهش داده، حوادث ایمنی را به حداقل میرسانند و انتقال به مرحلهٔ عملیاتی کامل را تسریع میکنند.
تعیین مناطق ایمنی و مرزهای کار
تعریف مناطق فیزیکی پاکسازی
پیش از نصب اجزای ادغام خط بستهبندی سریع، تسهیلات باید مناطق ایمنی بهوضوح تعریفشدهای را در اطراف محل نصب ایجاد کنند. فاصله فیزیکی شامل حذف موانع، ثابتسازی تجهیزات مجاور و ایجاد فضای بافر برای فعالیتهای نصب میشود. پرسنل نگهداری به فضای کاری کافی نیاز دارند تا اجزای ماشینآلات را در جای مناسب قرار دهند، زیرسیستمهای قاببندی و درزبندی جعبهها را همتراز کنند و کالیبراسیون اولیه را بدون تداخل از تجهیزات تولیدی یا افراد اطراف انجام دهند.
چیدمان تسهیلات باید مساحت اشغالی تجهیزات، مسیرهای جریان مواد و مسیرهای دسترسی تکنسینها را در نظر بگیرد. منطقه فاصله باید فراتر از محیط مستقیم تجهیزات امتداد یابد تا فضای لازم برای قرارگیری ابزارها، ذخیره قطعات یدکی و مسیرهای خروج اضطراری فراهم شود. مستندسازی این مرزها از ورود غیرمجاز در طول نصب جلوگیری میکند و انتظارات را به تمام افراد مشارکتکننده در پروژه اطلاع میدهد.
پروتکلهای جداسازی خط تولید
ادغام تجهیزات بستهبندی خودکار مورد نیاز دارد که خطوط تولید مجاور بهطور کامل از یکدیگر جدا شوند تا از تداخلهای عملیاتی جلوگیری شود. روی سیستمهای مجاور که ممکن است باعث تداخل مکانیکی یا خطرات ایمنی شوند، باید روشهای قفلکردن و برچسبگذاری (Lock-out and tag-out) اجرا شوند. این پروتکل جداسازی هم تیم نصب و هم عملیات تولید جاری را در برابر فعالشدن تصادفی تجهیزات یا اختلال در جریان محصول محافظت میکند.
برچسبهای واضح، سدها و اقدامات کنترل دسترسی در طول دوره نصب، منطقه جداسازی را اعمال میکنند. کارکنان باید بدانند که کدام خطوط غیرفعال هستند و چرا، تا خطر بهکارافتادن غیرمنتظره ماشینآلات کاهش یابد. پروتکلهای ارتباطی اطمینان حاصل میکنند که تمام شیفتها اطلاعات بهروزشدهای درباره مناطق کار فعال و پیشرفت نصب دریافت میکنند.
آمادهسازی و آمادهسازی پیشازنصب تجهیزات
سازماندهی مواد و اجزا
نصب موفقیتآمیز ماشینآلات بازکردن و درزبندی جعبهها نیازمند آمادهسازی سازمانیافتهٔ تمامی اجزا و مواد پیش از شروع کار است. رویههای آمادهسازی خط تولید مقرر میکنند که قطعات یدکی، اتصالدهندهها، اجزای الکتریکی و عناصر سازهای باید شمارش شده و در منطقهٔ کار قرار گیرند. این روش آمادهسازی زمان نصب را کاهش داده و از اختلال در منطقهٔ آمادهسازی خط تولید به دلیل تحویلهای مکرر مواد جلوگیری میکند.
مناطق انبارداری باید قادر به جایگذاری اجزا باشند بدون اینکه مسیرهای اضطراری را مسدود کنند یا خطر آتشسوزی ایجاد نمایند. کنترل دما و رطوبت ممکن است برای اجزای الکترونیکی حساس بهکار رفته در سیستمهای ادغام خط بستهبندی با سرعت بالا اعمال شود. برچسبگذاری واضح و سازماندهی منظم به تکنسینها امکان میدهد تا در فازهای نصب بهسرعت قطعات مورد نیاز را پیدا کنند و کارایی جریان کار را حفظ کرده و دورههای طولانی آمادهسازی خط تولید را به حداقل برسانند.
تأیید آمادگی زیرساخت
ابزارهای مورد نیاز از جمله برق، خطوط پنوماتیک، اتصالات آب و شبکههای داده باید پیش از شروع نصب تجهیزات بررسی و تأیید شوند. تجهیزات بستهبندی خودکار جعبهها نیازمند مشخصات خاصی در زمینه برق، استانداردهای کیفیت هوای فشرده و اتصال به شبکه برای کنترل عملیاتی هستند. رویههای آمادهسازی خط شامل بازرسی زیرساختهای ابزاری، شناسایی نیازهای ارتقا و زمانبندی کارهای مربوط به ابزارها در بازه زمانی نصب است.
تیمهای تأسیسات باید اطمینان حاصل کنند که ظرفیت ابزارها قادر به پشتیبانی از دستگاه جدید بستهبندی جعبهها در خط تولید است، بدون اینکه محدودیتهای موجود در سیستم را تجاوز کند. ممکن است نصب موقت توزیع برق، فشردهسازی هوا و نقاط دسترسی به شبکه پیش از ورود دستگاههای نصب و درزگیری جعبهها ضروری باشد. این آمادهسازی از تأخیر در نصب جلوگیری میکند و اطمینان حاصل میکند که پس از تکمیل موقعیتیابی فیزیکی تجهیزات، راهاندازی آنها بهصورت کارآمد انجام شود.
انتقال عملیاتی و راهاندازی سیستم
مراحل آزمون ایمنی و تأیید صحت
رویههای پاکسازی خط تولید، در نهایت به آزمون جامع ایمنی قبل از بازگشت سیستم یکپارچهسازی خط بستهبندی با سرعت بالا به عملیات تولید عادی منجر میشود. دنبالههای آزمون، عملکرد صحیح تمامی اجزای ماشینآلات قاببندی و درزبندی جعبهها، فعالشدن مناسب قفلهای ایمنی و پاسخ فوری سیستمهای توقف اضطراری را تأیید میکنند. این تأیید صحت، انطباق تجهیزات بستهبندی خودکار جعبهها با استانداردهای ایمنی و مشخصات عملیاتی تعیینشده در مراحل طراحی را تضمین میکند.
تکنسینها، عملیات شبیهسازی (بدون محصول) را انجام میدهند تا زمانبندی مکانیکی، پاسخدهی الکتریکی و ادغام مکانیکی با تجهیزات مجاور را تأیید کنند. این آزمونهای ایمنی، پیش از ورود مواد محصول به سیستم، مشکلات تنظیمات یا ناسازگی اجزا را شناسایی میکنند. ثبتنامهی تمامی نتایج آزمون، سوابق انطباق را فراهم میکند و معیارهای عملکردی پایهای برای دستگاه قاببندی جعبهها در خط تولید ایجاد مینماید.
آموزش و انتقال عملیاتی
پرسنل تولید نیازمند آموزش جامع در مورد ماشینآلات نصبشده برای باز کردن و درزبندی جعبهها پیش از برداشتن مجوز راهاندازی خط و بازگشت کامل به عملیات هستند. اپراتورها باید رویههای عادی کار، شناسایی نشانگرهای هشدار و اجرای پروتکلهای اضطراری خاص مربوط به تجهیزات جدید را درک کنند. آموزش ارتباط مستقیمی با ایمنی در کار با تجهیزات و پیشگیری از آسیبدیدگی در فاز اولیه تولید، زمانی که پرسنل با سیستم آشنا نیستند، دارد.
انتقال اسناد به تیمهای تولید شامل دستورالعملهای تجهیزات، برنامههای نگهداری، فهرست قطعات یدکی و راهنمای عیبیابی مربوط به سیستم ادغام خط بستهبندی با سرعت بالا است. تکنسینهای نگهداری آموزش دقیقی در مورد بازههای نگهداری پیشگیرانه، رویههای تعویض اجزا و تکنیکهای تشخیصی دریافت میکنند. ارتباط شفاف در این مرحله از تحویل، اطمینان حاصل میکند که تجهیزات بستهبندی خودکار جعبهها بهصورت ایمن و قابل اعتماد در محیط تولید تعیینشده عمل میکنند.
پرسشهای متداول
نگرانیهای اصلی ایمنی در هنگام نصب دستگاه بستهبندی جعبهها چیست؟
نگرانیهای اصلی ایمنی در طول ادغام خط بستهبندی با سرعت بالا شامل قرار گرفتن پرسنل در معرض ماشینآلات در حین موقعیتیابی و آزمون، خطرات الکتریکی ناشی از اتصالات موقت و دائمی برق، و نقاط فشاری ایجادشده توسط اجزای مکانیکی میشود. رویههای جامع پاکسازی خط، هر یک از این نگرانیها را از طریق پروتکلهای جداسازی، تأیید ایمنی الکتریکی و محافظت فیزیکی از مناطق خطرناک برطرف میکند. اجرای صحیح این رویهها از وقوع آسیبها جلوگیری کرده و انطباق با مقررات ایمنی شغلی را تضمین میکند.
مدت زمان معمول پاکسازی خط برای نصب تجهیزات بستهبندی خودکار جعبه چقدر است؟
زمانبندی پاکسازی خط تولید به پیچیدگی چیدمان تأسیسات، نیازهای ادغام تجهیزات موجود و اصلاحات مورد نیاز در زیرساختهای خدمات عمومی برای ماشینآلات ساخت و درزبندی جعبهها بستگی دارد. نصبهای ساده ممکن است ۲۴ تا ۴۸ ساعت زمان برای انجام رویههای پاکسازی نیاز داشته باشند، در حالی که ادغامهای پیچیدهای که شامل بازسازی گسترده خط تولید میشوند ممکن است تا ۵ تا ۷ روز طول بکشند. برنامهریزی پیشین و هماهنگی بین تیمهای نصب و عملیات تأسیسات، فرآیند پاکسازی را تسریع کرده و وقفه در تولید را به حداقل میرساند.
پس از اتمام رویههای پاکسازی خط تولید، چه اسنادی مورد نیاز است؟
مدارک تکمیلی شامل امضای تأیید بازرسی ایمنی، سوابق تأیید خدمات عمومی، نتایج آزمون تجهیزات، سوابق آموزش پرسنل و گواهیهای تحویل عملیاتی برای تجهیزات بستهبندی خودکار جعبهها میباشد. این سوابق نشان میدهد که دستگاه بستهبندی جعبهها برای خط تولید، استانداردهای ایمنی را رعایت کرده و آمادهٔ انجام عملیات تولید است. همچنین این مدارک، سوابق پایهٔ نگهداری را تأسیس کرده و منابع مرجعی را برای عیبیابیهای آینده و اصلاحات تجهیزات در چارچوب ادغام خط بستهبندی پرسرعت فراهم میسازد.