
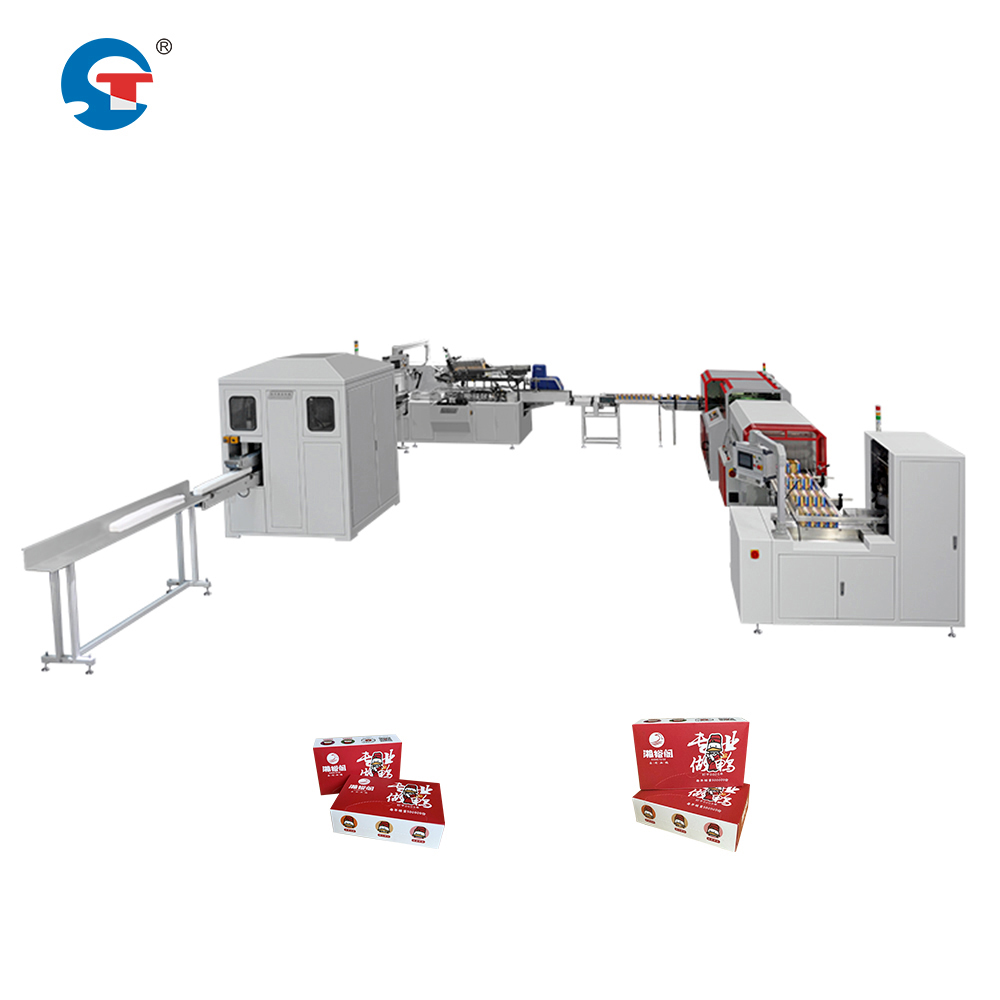
Bir üretim hattı için kutulama makinesi operasyonlar, titiz bir planlama ve katı hattı temizliği prosedürlerine bağlılık gerektirir. Bu prosedürler, çalışan güvenliğini sağlar, ekipman hasarını önler ve kurulum aşamasında üretim bütünlüğünü korur. Doğru hattı temizliği, mevcut üretim sistemlerinden kaynaklanan işlevsel tehlikeler veya müdahale olmadan makinelerin yerleştirilmesi, entegre edilmesi ve test edilmesi için kontrollü bir ortam oluşturur.
Otomatik kutu ambalaj ekipmanlarının kurulum süreci, üretim, bakım, güvenlik ve tesis ekipleri olmak üzere birden fazla departmanın koordinasyonunu gerektirir. Hat temizliği prosedürleri, ekipmanın güvenli bir şekilde yerleştirilmesi ve entegre edilmesi için temel gereksinimleri belirler. Kapsamlı temizlik protokolleri uygulayan kuruluşlar, kurulum gecikmelerini azaltır, güvenlik olaylarını en aza indirir ve tam işletme kullanımına geçişi hızlandırır.
Güvenlik Alanları ve Çalışma Sınırlarının Belirlenmesi
Fiziksel Temizlik Alanlarının Tanımlanması
Yüksek hızda ambalaj hattı entegrasyon bileşenleri kurulmadan önce, tesisler kurulum alanının etrafında açıkça tanımlanmış güvenlik bölgeleri oluşturmak zorundadır. Fiziksel açıklık, engellerin kaldırılmasını, komşu ekipmanların sabitlenmesini ve kurulum faaliyetleri için tampon alan oluşturulmasını içerir. Bakım personelinin makine bileşenlerini yerleştirmesi, karton dikme ve mühürleme makine alt sistemlerini hizalaması ve çevredeki üretim ekipmanlarından veya personelden herhangi bir müdahale olmadan ilk kalibrasyonu yapması için yeterli çalışma alanı gerekmektedir.
Tesis düzenlemeleri, ekipman taban alanlarını, malzeme akış yollarını ve teknisyen erişim rotalarını dikkate almalıdır. Açıklık bölgesi, araç yerleştirme, yedek parça hazırlama ve acil çıkış yolları gibi ihtiyaçları karşılayacak şekilde doğrudan ekipman çevresinin ötesine uzanmalıdır. Bu sınırların belgelenmesi, kurulum sırasında yetkisiz girişleri önler ve projeye katılan tüm personele beklentileri iletmeyi sağlar.
Üretim Hattı İzolasyon Protokolleri
Otomatik kutulama ekipmanı entegrasyonu, işlevsel çatışmaları önlemek için bitişik üretim hatlarının tamamen izole edilmesini gerektirir. Mekanik müdahale veya güvenlik tehlikeleri yaratabilecek komşu sistemlerde kilitli tutma ve etiketleme prosedürleri uygulanmalıdır. Bu izolasyon protokolü, tesadüfi ekipman devreye alınmasını veya ürün akışının kesintiye uğramasını önleyerek hem kurulum ekibini hem de devam eden üretim operasyonlarını korur.
Açık işaretlemeler, barikatlar ve erişim kontrol önlemleri, kurulum süresince izolasyon alanını zorunlu kılar. Personelin hangi hatların pasif olduğunu ve bunun nedenini anlaması, beklenmedik makine çalıştırma riskini azaltır. İletişim protokolleri, tüm vardiyalara aktif çalışma alanları ve kurulum ilerlemesi hakkında güncel bilgilerin iletilmesini sağlar.
Kurulum Öncesi Ekipman Hazırlığı ve Hazırlık Alanı
Malzeme ve Bileşen Düzenlemesi
Kutu dikme ve mühürleme makinesinin başarılı kurulumu, işe başlamadan önce tüm bileşenlerin ve malzemelerin düzenli bir şekilde hazırlanmasını gerektirir. Hat temizliği prosedürleri, yedek parçaların, bağlantı elemanlarının, elektriksel bileşenlerin ve yapısal elemanların envanterinin çıkarılıp çalışma alanına yerleştirilmesini zorunlu kılar. Bu hazırlık yaklaşımı, kurulum süresini kısaltır ve malzeme teslimatlarının tekrarlanması nedeniyle temizlik alanına müdahaleyi önler.
Depolama alanları, acil durum çıkış yollarını engellememeli ya da yangın tehlikesi oluşturacak şekilde bileşenleri barındırmamalıdır. Yüksek hızda ambalaj hattı entegrasyon sistemlerinde kullanılan hassas elektronik bileşenler için sıcaklık ve nem kontrolü gerekebilir. Açık etiketleme ve sistematik düzenleme, teknisyenlerin kurulum aşamalarında parçaları hızlıca bulmalarını sağlar; bu da iş akışı verimliliğini korur ve hat temizliği sürelerinin uzamasını en aza indirir.
Altyapı Hazırlığı Doğrulaması
Ekipman kurulumuna başlamadan önce elektrik enerjisi, pnömatik hatlar, su bağlantıları ve veri ağları gibi tesisatlar doğrulanmalıdır. Otomatik kutu paketleme ekipmanı, işlevsel kontrol için özel güç özellikleri, sıkıştırılmış hava kalite standartları ve ağ bağlantısı gerektirir. Hat temizliği prosedürleri, tesisat altyapısının denetlenmesini, yükseltme gereksinimlerinin belirlenmesini ve kurulum zaman çizelgesi içinde tesisat çalışmaları için takvim oluşturulmasını içerir.
Tesis ekibi, yeni kutulama makinesinin üretim hattını desteklemesi için tesisat kapasitesinin mevcut sistem sınırlarını aşmadan yeterli olduğunu onaylamalıdır. Karton dikme ve mühürleme makineleri gelmeden önce geçici güç dağıtım sistemleri, hava kompresörü ve ağ erişim noktalarının kurulması gerekebilir. Bu hazırlık, kurulum gecikmelerini önler ve ekipmanın fiziksel yerleştirilmesi tamamlandıktan sonra verimli bir şekilde devreye alınmasını sağlar.
İşletimsel Devir Alma ve Sistem Devreye Alımı
Güvenlik Testi ve Doğrulama Adımları
Hattın temizlenmesi prosedürleri, yüksek hızda ambalaj hattı entegrasyon sisteminin normal üretim işlemlerine dönmesinden önce kapsamlı güvenlik testleriyle sona erer. Test sıralamaları, tüm karton dikleştirme ve mühürleme makine bileşenlerinin doğru çalıştığını, güvenlik kilitlemelerinin uygun şekilde devreye girdiğini ve acil durdurma sistemlerinin anında tepki verdiğini doğrular. Bu doğrulama, otomatik kasalama ekipmanının tasarım aşamalarında belirlenen güvenlik standartlarını ve işletme spesifikasyonlarını karşıladığını teyit eder.
Teknisyenler, mekanik zamanlamayı, elektriksel tepkiyi ve komşu ekipmanlarla mekanik entegrasyonu doğrulamak amacıyla ürün kullanmadan kuru çalışma işlemleri gerçekleştirir. Bu güvenlik testleri, ürün malzemesi sisteme sokulmadan önce yapılandırma sorunlarını veya bileşen uyumluluk problemlerini tespit eder. Tüm test sonuçlarının dokümante edilmesi, uyumluluk kayıtları oluşturur ve üretim hattı için kasalama makinesinin temel performans metriklerini belirler.
Eğitim ve İşletimsel Devir
Hattın açılması ve tam işletme faaliyetlerinin yeniden başlaması öncesinde, üretim personelinin kurulan karton dikme ve mühürleme makinalarıyla ilgili kapsamlı eğitimi tamamlaması gerekir. Operatörler, normal işletme prosedürlerini anlamalı, uyarı göstergelerini tanımakta yetkin olmalı ve yeni ekipmana özel acil durum protokollerini uygulayabilmelidir. Eğitim, ekipmanın güvenli şekilde çalıştırılmasını ve personelin sisteme henüz alışık olmadığı ilk üretim aşamasında hasarların önlenmesini doğrudan destekler.
Dokümantasyonun üretim ekiplerine aktarılması, yüksek hızda ambalaj hattı entegrasyon sistemiyle ilgili ekipman kılavuzlarını, bakım takvimlerini, yedek parça listelerini ve sorun giderme kılavuzlarını içerir. Bakım teknisyenleri, önleyici bakım aralıkları, bileşen değiştirme prosedürleri ve tanı teknikleri konusunda ayrıntılı eğitim alır. Bu devir sürecinde net iletişim kurulması, otomatik kutu doldurma ekipmanlarının belirlenen üretim ortamında güvenli ve güvenilir şekilde çalışmasını sağlar.
SSS
Kutulama makinesi kurulumu sırasında temel güvenlik endişeleri nelerdir?
Yüksek hızda paketleme hattı entegrasyonu sırasında temel güvenlik endişeleri, personelin konumlandırma ve test işlemleri sırasında makinelere maruz kalması, geçici ve kalıcı güç bağlantılarından kaynaklanan elektriksel tehlikeler ile mekanik bileşenler tarafından oluşturulan sıkışma noktalarını içerir. Detaylı hattın boşaltılması prosedürleri, izolasyon protokolleri, elektriksel güvenlik doğrulaması ve tehlikeli alanların fiziksel korunması yoluyla her bir endişeyi ele alır. Bu prosedürlerin doğru şekilde uygulanması, yaralanmaları önler ve mesleki güvenlik düzenlemelerine uyumu sağlar.
Otomatik kutu paketleme ekipmanı kurulumu için tipik hattın boşaltılması işlemi ne kadar sürer?
Satır temizleme sürecinin zaman çizelgesi, tesis düzeninin karmaşıklığına, mevcut ekipman entegrasyonu gereksinimlerine ve karton dikme ve mühürleme makinaları için gerekli olan yardımcı altyapı değişikliklerine bağlıdır. Basit kurulumlar için temizleme prosedürleri 24 ila 48 saat sürebilirken, önemli üretim hattı yeniden yapılandırması içeren karmaşık entegrasyonlar 5 ila 7 güne kadar uzayabilir. Kurulum ekipleri ile tesis operasyonları arasındaki önceden yapılan planlama ve koordinasyon, temizleme sürecini hızlandırır ve üretim kesintisini en aza indirir.
Satır temizleme prosedürleri tamamlandıktan sonra hangi belgeler gereklidir?
Tamamlanma belgeleri, güvenlik incelemesi onayları, yardımcı sistem doğrulama kayıtları, ekipman test sonuçları, personel eğitim kayıtları ve otomatik kutu ambalaj ekipmanı için işletme devir belgelerini içerir. Bu kayıtlar, üretim hattı için kutulama makinesinin güvenlik standartlarını karşıladığını ve üretim operasyonlarına hazır olduğunu gösterir. Belgeler ayrıca bakım başlangıç kayıtlarını oluşturur ve yüksek hızlı ambalaj hattı entegrasyon çerçevesi içinde gelecekteki sorun giderme ve ekipman modifikasyonları için referans materyali sağlar.