
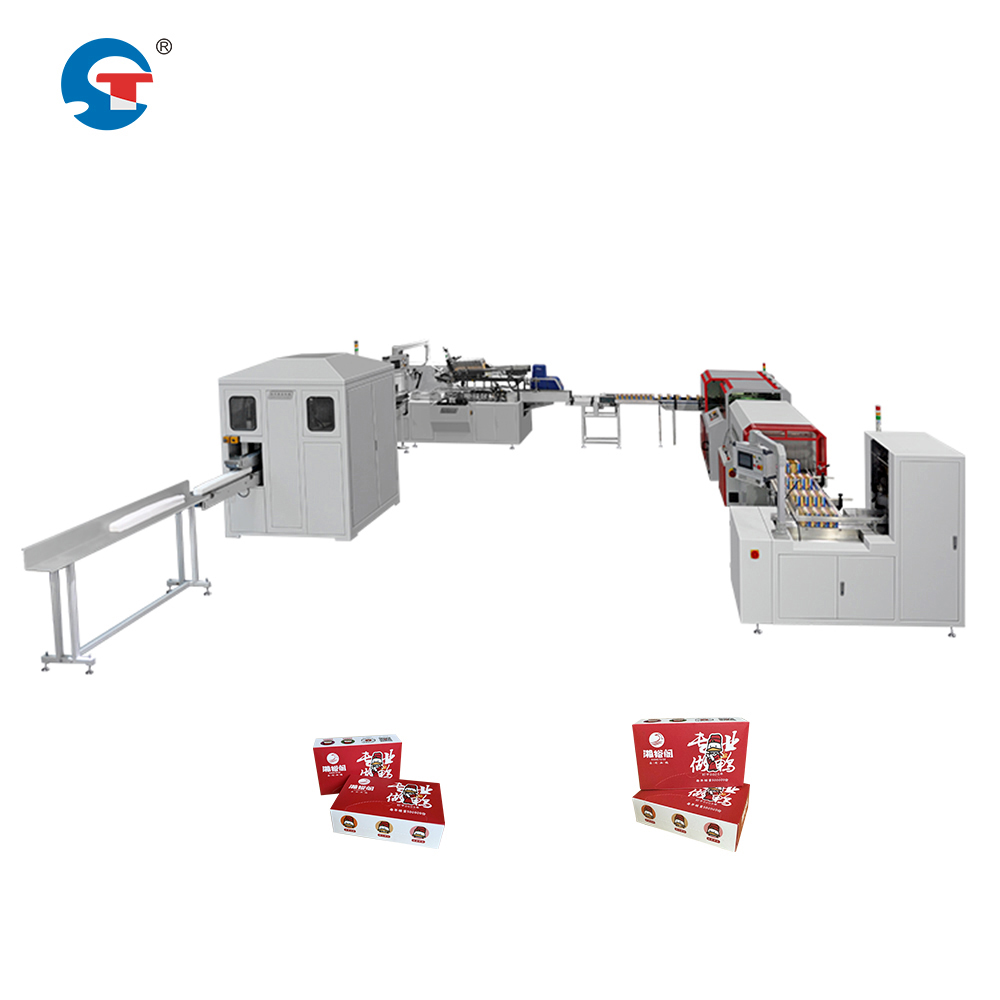
Installer un machine de cartonnage pour la ligne de production les opérations exigent une planification rigoureuse et le respect strict des procédures de libération de ligne. Ces procédures garantissent la sécurité des travailleurs, préviennent les dommages matériels et préservent l’intégrité de la production pendant la phase d’installation. Une libération adéquate de ligne établit un environnement maîtrisé dans lequel les machines peuvent être positionnées, intégrées et testées sans risques opérationnels ni interférences provenant des systèmes de production existants.
Le processus d’installation des équipements d’emballage automatique en caisses exige une coordination entre plusieurs départements, notamment la production, la maintenance, la sécurité et les installations. Les procédures de dégagement de ligne établissent les exigences fondamentales pour le positionnement sécurisé des équipements et leur intégration. Les organisations qui mettent en œuvre des protocoles de dégagement complets réduisent les retards d’installation, minimisent les incidents liés à la sécurité et accélèrent la transition vers un déploiement opérationnel complet.
Établissement de zones de sécurité et de limites de travail
Définition des zones de dégagement physique
Avant d’installer les composants d’intégration de la ligne d’emballage haute vitesse, les installations doivent établir des zones de sécurité clairement définies autour de la zone d’installation. Le dégagement physique comprend l’élimination des obstacles, la fixation des équipements adjacents et la création d’un espace tampon pour les activités d’installation. Le personnel d’entretien doit disposer d’un espace de travail suffisant pour positionner les composants mécaniques, aligner les sous-systèmes de montage et de scellage des cartons, et effectuer le calibrage initial sans empiétement des équipements de production environnants ou du personnel.
Les aménagements des installations doivent tenir compte de l’encombrement des équipements, des trajets d’acheminement des matériaux et des itinéraires d’accès des techniciens. La zone dégagée doit s’étendre au-delà du périmètre immédiat des équipements afin de permettre le placement des outils, la préparation des pièces de rechange et les voies d’évacuation d’urgence. La documentation de ces limites empêche toute intrusion non autorisée pendant l’installation et précise clairement les attentes à l’ensemble du personnel impliqué dans le projet.
Protocoles d’isolement des lignes de production
L’intégration d’équipements automatiques d’emballage en caisse exige l’isolement complet des lignes de production adjacentes afin d’éviter tout conflit opérationnel. Des procédures de verrouillage et d’étiquetage (lock-out/tag-out) doivent être appliquées aux systèmes voisins susceptibles de provoquer une interférence mécanique ou un risque pour la sécurité. Ce protocole d’isolement protège à la fois l’équipe d’installation et les opérations de production en cours, en empêchant toute activation accidentelle des équipements ou toute perturbation du flux de produits.
Des panneaux clairs, des barrières et des mesures de contrôle d’accès font respecter la zone d’isolement pendant toute la durée de l’installation. Le personnel doit savoir quelles lignes sont inactives et pourquoi, ce qui réduit le risque de mise en marche imprévue des machines. Des protocoles de communication garantissent que tous les postes de travail reçoivent des informations actualisées sur les zones de travaux actives et l’avancement de l’installation.
Préparation et mise en place préalables des équipements
Organisation des matériaux et des composants
L’installation réussie des machines de montage et d’étanchéité des cartons exige une mise en place organisée de tous les composants et matériaux avant le début des travaux. Les procédures de libération de ligne exigent que les pièces de rechange, les éléments de fixation, les composants électriques et les éléments structurels soient inventoriés et positionnés dans la zone de travail. Cette approche de préparation réduit le temps d’installation et évite toute perturbation de la zone de libération par des livraisons répétées de matériaux.
Les zones de stockage doivent permettre d’accueillir les composants sans obstruer les voies d’évacuation d’urgence ni créer de risques d’incendie. Des contrôles de température et d’humidité peuvent s’appliquer aux composants électroniques sensibles utilisés dans les systèmes d’intégration de lignes d’emballage haute vitesse. Une étiquetage clair et une organisation systématique permettent aux techniciens de localiser rapidement les pièces pendant les phases d’installation, préservant ainsi l’efficacité du flux de travail et minimisant la durée prolongée de libération de ligne.
Vérification de la préparation des infrastructures
Les services publics, notamment l’alimentation électrique, les conduites pneumatiques, les raccordements d’eau et les réseaux de données, doivent être vérifiés avant le début de l’installation des équipements. L’équipement automatique d’emballage en cartons exige des spécifications précises en matière d’alimentation électrique, des normes de qualité pour l’air comprimé et une connectivité réseau permettant le contrôle opérationnel. Les procédures de libération de la ligne comprennent l’inspection des infrastructures de services publics, l’identification des besoins de mise à niveau et la planification des travaux liés aux services publics dans le calendrier d’installation.
Les équipes de l’installation doivent confirmer que la capacité des services publics permet de supporter la nouvelle machine d’emballage en cartons sur la ligne de production, sans dépasser les limites existantes du système. Des points d’alimentation électrique temporaires, des installations de compression d’air et des points d’accès réseau peuvent nécessiter une installation préalable à l’arrivée des machines d’assemblage et de scellage des cartons. Cette préparation évite les retards d’installation et garantit que les équipements peuvent être mis en service efficacement dès que leur positionnement physique est terminé.
Transmission opérationnelle et mise en service du système
Étapes de test et de validation de la sécurité
Les procédures de libération de ligne aboutissent à des tests de sécurité complets avant que le système d’intégration de la ligne d’emballage à grande vitesse ne reprenne ses opérations de production normales. Les séquences de test vérifient que tous les composants des machines d’assemblage et de scellage des cartons fonctionnent correctement, que les verrous de sécurité s’activent comme prévu et que les systèmes d’arrêt d’urgence réagissent immédiatement. Cette validation confirme que l’équipement automatique d’emballage en caisses respecte les normes de sécurité et les spécifications opérationnelles définies lors des phases de conception.
Les techniciens effectuent des essais à vide, sans produit, afin de confirmer le réglage mécanique, la réactivité électrique et l’intégration mécanique avec les équipements adjacents. Ces tests de sécurité permettent de détecter d’éventuels problèmes de configuration ou d’incompatibilité entre composants avant l’introduction du matériau produit dans le système. La documentation de tous les résultats d’essai fournit des registres de conformité et établit des indicateurs de performance de référence pour la machine d’emballage en cartons sur la ligne de production.
Formation et transfert opérationnel
Le personnel de production doit suivre une formation complète sur les machines installées pour le montage et le scellage des cartons avant que l’autorisation de mise en service de la ligne ne soit levée et que les opérations complètes ne reprennent. Les opérateurs doivent maîtriser les procédures normales de fonctionnement, savoir reconnaître les indicateurs d’alerte et appliquer les protocoles d’urgence spécifiques à ces nouveaux équipements. La formation est directement liée à l’exploitation sécurisée des équipements et à la prévention des dommages durant la phase initiale de production, où le personnel n’est pas encore familier avec le système.
Le transfert de la documentation aux équipes de production comprend les manuels d’équipement, les calendriers de maintenance, les listes de pièces détachées et les guides de dépannage liés au système d’intégration de la ligne d’emballage haute vitesse. Les techniciens de maintenance reçoivent une formation détaillée sur les intervalles de maintenance préventive, les procédures de remplacement des composants et les techniques de diagnostic. Une communication claire lors de ce transfert garantit le fonctionnement sûr et fiable des équipements d’emballage automatique de colis dans l’environnement de production établi.
FAQ
Quels sont les principaux risques pour la sécurité lors de l’installation d’une machine à cartonner ?
Les principales préoccupations en matière de sécurité lors de l’intégration d’une ligne d’emballage à grande vitesse comprennent l’exposition du personnel aux machines pendant les phases de positionnement et de mise à l’essai, les risques électriques liés aux raccordements électriques temporaires et permanents, ainsi que les points de pincement créés par les composants mécaniques. Des procédures complètes de libération de ligne traitent chacune de ces préoccupations grâce à des protocoles d’isolement, à la vérification de la sécurité électrique et à la protection physique des zones dangereuses. Une mise en œuvre correcte de ces procédures permet d’éviter les blessures et garantit le respect des réglementations en matière de sécurité au travail.
Combien de temps prend généralement la libération de ligne pour l’installation d’un équipement automatique de conditionnement en cartons ?
Le calendrier de la libération de la ligne dépend de la complexité de l’agencement des installations, des exigences d’intégration des équipements existants et des modifications nécessaires des infrastructures techniques pour les machines d’assemblage et de scellage des cartons. Pour les installations simples, les procédures de libération peuvent nécessiter de 24 à 48 heures, tandis que les intégrations complexes impliquant une restructuration importante de la ligne de production peuvent s’étendre sur 5 à 7 jours. Une planification anticipée et une coordination étroite entre les équipes d’installation et les opérations de l’installation accélèrent le processus de libération et réduisent au minimum les arrêts de production.
Quelle documentation est requise une fois les procédures de libération de la ligne terminées ?
La documentation de finalisation comprend les validations des inspections de sécurité, les registres de vérification des services publics, les résultats des essais des équipements, les journaux de formation du personnel et les certificats de transfert opérationnel pour l’équipement d’emballage automatique en cartons. Ces documents démontrent que la machine à cartonner destinée à la ligne de production respecte les normes de sécurité et est prête à entrer en service. Cette documentation établit également une base de référence pour la maintenance et fournit des éléments utiles pour le dépannage futur ainsi que pour les modifications ultérieures de l’équipement dans le cadre de l’intégration de la ligne d’emballage haute vitesse.
Table des matières
- Établissement de zones de sécurité et de limites de travail
- Préparation et mise en place préalables des équipements
- Transmission opérationnelle et mise en service du système
-
FAQ
- Quels sont les principaux risques pour la sécurité lors de l’installation d’une machine à cartonner ?
- Combien de temps prend généralement la libération de ligne pour l’installation d’un équipement automatique de conditionnement en cartons ?
- Quelle documentation est requise une fois les procédures de libération de la ligne terminées ?