
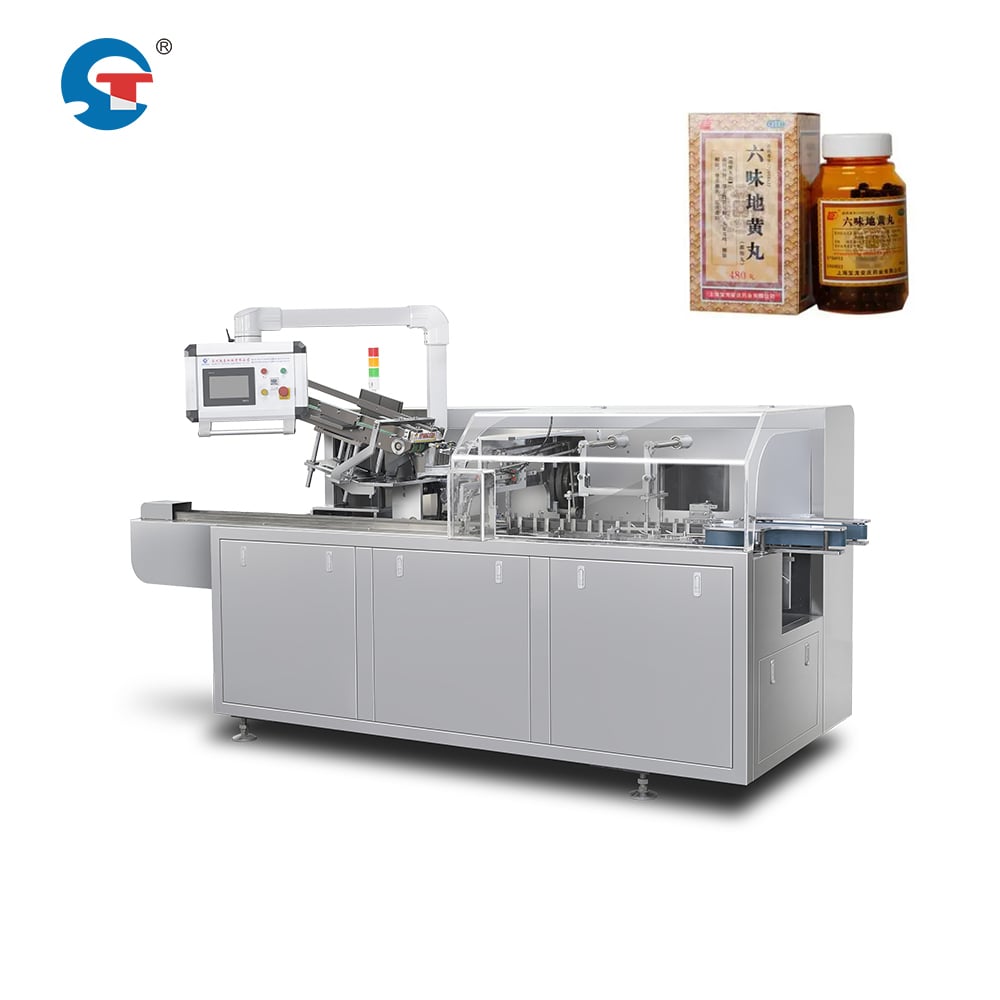
Krysskontaminering utgjør en av de mest kritiske utfordringene i farmasøytisk produksjon, spesielt ved rask påfølging av flere produktserier. legemiddelkartongeringsmaskin må inkludere sofistikerte isolerings-, rengjørings- og valideringsprosedyrer for å sikre at rester fra én serie ikke kompromitterer integriteten til påfølgende serier. Å forstå hvordan disse maskinene forebygger krysskontaminering er avgjørende for produsenter som ønsker å opprettholde regulatorisk konformitet, beskytte produktkvaliteten og sikre pasientsikkerheten gjennom hele driften sin.
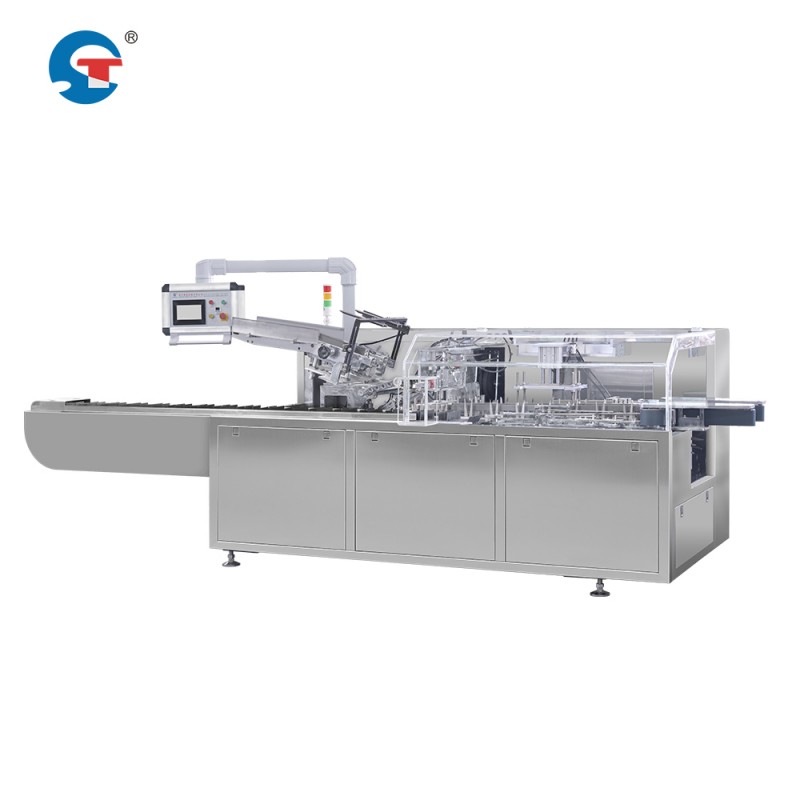
Moderne legemiddelkartongeringsmaskin systemene er utviklet med flere lag med sikkerhetsmekanismer som er spesifikt utformet for å håndtere risiko for krysskontaminering. Disse inkluderer fysisk atskillelse, avanserte rensesykler, overvåking i sanntid og omfattende valideringsrammeverk som sammen sikrer batchintegritet og etterlevelse av reguleringer. Organisasjoner som investerer i maskiner med robuste funksjoner for forebygging av kontaminering reduserer tilbakekall, avfall og regulatoriske bøter betydelig, samtidig som de styrker tilliten til produktkonsistensen.
Atskillelse og utstyrsdesign for kontroll av kontaminering
Fysisk isolasjon under produktomstilling
Den første forsvarslinjen mot krysskontaminering innebär fysisk isolering av produktbanen innenfor maskinen. Moderne kartongutstyr inkluderer uttakbare og utskiftbare kontaktdeler, som for eksempel veiledere, munnstykker og tilførselsmekanismer, som kommer i direkte kontakt med det farmasøytiske produktet. Ved bytte mellom ulike partier eller produktformuleringar fjernar operatørane desse komponentane og erstattar dei med reine, validerte alternativ, eller reinar eksisterande delar grundig ved hjelp av validerte protokollar. Denne avdelingsvise designløysinga sikrar at resterande produktpartiklar eller kjemiske spor ikkje kan spre seg mellom partiar gjennom felles mekaniske banar.
I tillegg inkluderer maskinarkitekturen forsegla, dedikerte lagerområder for trykte esker, produkter og emballasjematerialer som opprettholder miljøisolering gjennom hele eskeprosessen. Separate tilførselslinjer og beholdere eliminerer muligheten for produktblanding ved kildepunktene. Når den automatiserte emballasjemsutstyret for legemidler skifter mellom partier, kan maskinoperatøren fysisk separere komponenter uten å demontere hele systemet, noe som reduserer nedtid samtidig som kontaminasjonsbarrierer opprettholdes.
Ren i plass- og bytt-ved-ren-systemer
Avanserte farmasøytiske kartonmaskinsystemer inneholder rengjøringsprosedyrer i posisjon (CIP) som muliggjør grundig skylling og desinfisering uten behov for manuell demontering. Disse systemene bruker validerte rengjøringsløsninger, kontrollerte strømningshastigheter og nøyaktige kontaktider for å fjerne rester av produkt, smøremidler og potensielle allergener fra interne kanaler. CIP-syklusen inkluderer vanligvis en forskyllingsfase, en vask med detergent, en etter-skyllingsfase og en tørkefase, der hver fase overvåkes for trykk, temperatur og konsekvent strømning for å sikre effektiv fjerning av forurensning mellom partier.
For komponenter som ikke kan rengjøres effektivt på plass, legger utstyrsdesignet vekt på mekanismer for rask utskifting og modulær konstruksjon. Operatører kan raskt bytte ut kontaktdeler med steriliserte alternativer, noe som eliminerer behovet for lange CIP-sykluser og minimerer tid brukt på bytte mellom partier. Denne tilnærmingen kombinerer effektiviteten til kartongmaskiners hastighet og ytelsesspesifikasjoner med forebygging av forurensning, slik at produsenter kan opprettholde høye produksjonsvolumer uten å kompromittere sikkerhetsrutinene.
Rapportering i sanntid og valideringsrammeverk
Overvåking av miljø og utstyr under drift
Krav til overholdelse av regelverket og validering for farmasøytisk emballasje krever kontinuerlig bekreftelse av at tiltak mot forurensning forblir effektive gjennom hele produksjonsløpet. Moderne kartongpakkemaskiner er utstyrt med sensorer som overvåker lufttrykkforskjeller, partikkelantall og renhet på utstyrsflater i sanntid. Disse sensorene genererer digitale registreringer som gir sporbare dokumenter for tiltak mot forurensning, støtter tilsyn fra reguleringmyndigheter og demonstrerer overholdelse av god manufacturing practice (GMP)-standarder.
Temperatur- og fuktighetssensorer integrert i maskinen oppdager miljøforhold som kan true produktstabiliteten eller fremme mikrobiell vekst mellom partier. Hvis målingene avviker fra validerte områder, utløser systemet automatisk varsler og stopper produksjonen, noe som forhindrer utilsiktet krysskontaminering forårsaket av miljømessig nedbrytning. Denne automatiserte overvåkingen eliminerer avhengigheten av manuell inspeksjon og sikrer konsekvent forebygging av kontaminering over alle partier, uavhengig av operatørskift eller anleggsforhold.
Dokumentasjon og sporebarhet for partierapporter
Hver parti som behandles i en farmasøytisk eskepakkemaskin må følges av omfattende dokumentasjon som registrerer alle rengjøringsvalideringer, sjekker av utstyrets status og prosedyrer for produktbytte. Moderne systemer genererer automatisk disse protokollene, inkludert tidsstempler, identifikasjon av operatører og sensordata som bekrefter at kontamineringssikringsprosedyrene ble utført korrekt. Dersom krysskontaminering likevel oppstår, kan reguleringsetater og produsenter bruke disse protokollene til å identifisere årsaken og implementere korrigerende tiltak som forhindrer gjentakelse.
Sporebarhetsrammeverket registrerer også materiellotsnummer, produktidentiteter og opprinnelse til emballasjekomponenter, noe som muliggjør rask identifikasjon av alle berørte partier dersom kontaminering oppdages etter produksjonen. Denne funksjonaliteten er avgjørende for gjennomføring av målrettede tilbakeropingsaksjoner og beskyttelse av folkehelsen, samtidig som økonomisk påvirkning på produsenten og leverandørkjeden minimeres.
Vedlikehold, validering og kontinuerlig forbedringsprotokoller
Forebyggende vedlikehold og utstyrskvalifisering
Krav til farmasøytisk emballasje og validering inkluderer formelle kvalifiseringsprotokoller som bekrefter effektiviteten av forholdsregler mot forurensning før produksjonen starter og periodisk deretter. Installasjonskvalifisering (IQ), driftskvalifisering (OQ) og ytelseskvalifisering (PQ) tester rengjøringsvirksomhet, nøyaktigheten til sensorer og tiltak mot forurensning under faktiske produksjonsforhold. Disse valideringene etablerer grunnleggende ytelsesreferanser og definerer akseptable grenser for utstyrets drift, slik at automatiserte emballasjefaciliteter for farmasøytiske produkter beholder evnen til å forhindre forurensning gjennom hele sin levetid.
Planlagte vedlikeholdsprogrammer tar hensyn til mekanisk slitasje, sensorforskyvning og svekkelse av rensesystemer som kan påvirke forebyggingen av forurensning over tid. Rutinemessig utskifting av pakninger, tetninger og komponenter i rensesystemet hindrer opphopning av produktrester eller mikrobiell kolonisering. Ved å holde utstyret innenfor validerte spesifikasjoner sikrer produsentene at hastighets- og kapasitetsspesifikasjonene for pakkeautomater fortsatt oppnås, samtidig som påliteligheten til forurensningsforebygging bevares gjennom lengre produksjonskampanjer.
Kontinuerlig forbedring og årsaksanalyse
Når bekymringer knyttet til forurensning oppstår, selv om forebyggende tiltak er iverksatt, bruker farmasøytiske produsenter strukturert analyse av grunnsårsaker for å identifisere bidragende faktorer og implementere korrigerende tiltak. Utformingen av farmasøytiske eskekapslingsmaskiner kan forbedres ut fra disse funnene, noe som fører til bedre isolasjonsmekanismer, forsterkede rengjøringsprosedyrer eller oppgraderte sensorteknologier. Samarbeid i bransjen og reguleringssystemets tilbakemeldinger driver en kontinuerlig utvikling av standarder for forebygging av forurensning, slik at maskiner av neste generasjon inkluderer erfaringer tilegnet fra tidligere hendelser i den brede produksjonssektoren.
Produsenter som aktivt deltar i vedlikeholds-, overvåknings- og forbedringsaktiviteter får en dypere forståelse av sin spesifikke utstyrs evne til å forebygge forurensning og dets begrensninger. Denne kunnskapen gjør det mulig å optimere prosedyrer for bytte av partier, tidspunkt for rengjøring og produksjonsplaner slik at effektivitet balanseres med absolutt sikkerhetsgaranti, noe som til slutt styrker selskapets reguleringssituasjon og markedsreputasjon.
Ofte stilte spørsmål
Hvor ofte bør rengjøringsvalidering utføres på farmasøytisk pakkeutstyr?
Renholdsgodkjenning for farmasøytiske kartonmaskiner bør utføres først under utstyrskvalifisering (IQ/OQ/PQ-faser) og deretter med fastsatte intervaller eller når betydelige modifikasjoner av utstyret skjer. Regulerende veiledning foreslår ny godkjenning etter store reparasjoner, utskifting av kontaktdeler eller endringer i validerte renholdsprosedyrer. Mange anlegg utfører forkorta renholdsbekreftelse mellom partier for å bekrefte at standardrenholdssykler fortsatt er effektive, slik at krav til farmasøytisk emballasje og godkjenning kontinuerlig oppfylles gjennom produksjonsoperasjonene.
Kan én enkelt farmasøytisk kartonmaskin behandle ulike produktformuleringer uten risiko for krysskontaminering?
Ja, en riktig konstruert farmasøytisk kartongmaskin kan trygt behandle ulike formuleringer når den er utstyrt med effektive separasjonsløsninger, validerte rengjøringsprosedyrer og omfattende overvåkningssystemer. Produsenter må imidlertid implementere strenge bytteprosedyrer som inkluderer fjerning og utskifting av kontaktdeler, gjennomføring av validerte rengjøringsrundene og verifisering av at utstyret er klart før nye produkter settes i produksjon. Overgangene med høy risiko (for eksempel mellom produkter med sterke virksomme ingredienser) kan kreve forlenget spyling, ekstra skyllingsrunder eller full utskifting av utstyret i stedet for rengjøring på plass, for å sikre forebygging av forurensning.
Hvilke dokumenter kreves for å demonstrere forebygging av kryssforurensning under regulatoriske revisjoner?
Regulatoriske revisjoner krever at produsenter leverer utstyrskvalifikasjonsdokumenter (IQ/OQ/PQ-rapporter), validerte rengjøringsprosedyrer med støttende effikasidata, serieløsningsdokumenter som dokumenterer gjennomføring og verifisering av rengjøring, miljøovervåkningsdata, vedlikeholdslogger for utstyr og rapporter om grunnårsaksanalyser ved eventuelle mistenkte forurensningshendelser. Det automatiserte pakkeutstyret for legemidler må generere automatiserte logger som registrerer sensordata, tidsstempler og operatørhandlinger gjennom hele hver serieløsning. Denne omfattende dokumentasjonen demonstrerer at kravene til overholdelse og validering av legemiddelpakking er systematisk implementert og verifisert, noe som gir regulatorer tillit til produktets sikkerhet og integriteten i produksjonen.