
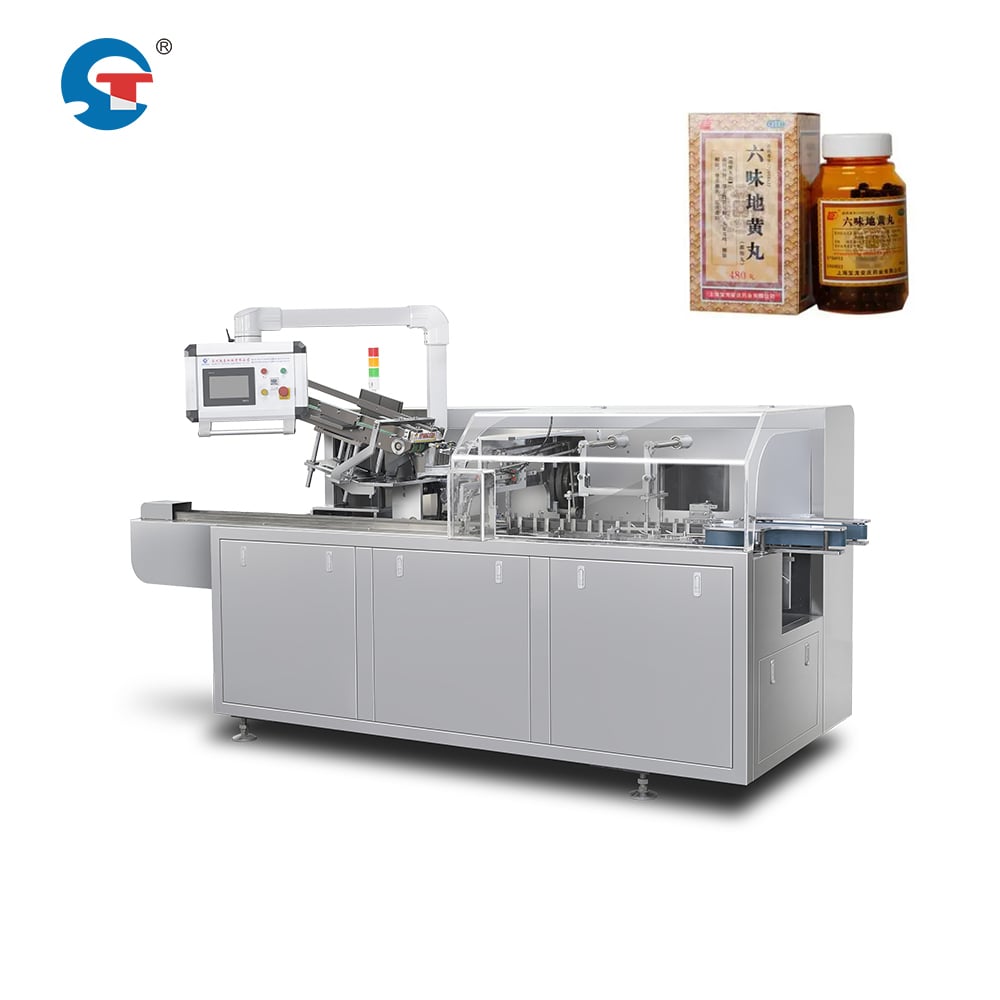
Cross-contamination represents one of the most critical challenges in pharmaceutical manufacturing, particularly when processing multiple product batches in rapid succession. A pharmaceutica Cartoning Machine must incorporate sophisticated isolation, cleaning, and validation protocols to ensure that residues from one batch do not compromise the integrity of subsequent batches. Understanding how these machines prevent cross-contamination is essential for manufacturers seeking to maintain regulatory compliance, protect product quality, and safeguard patient safety throughout their operations.
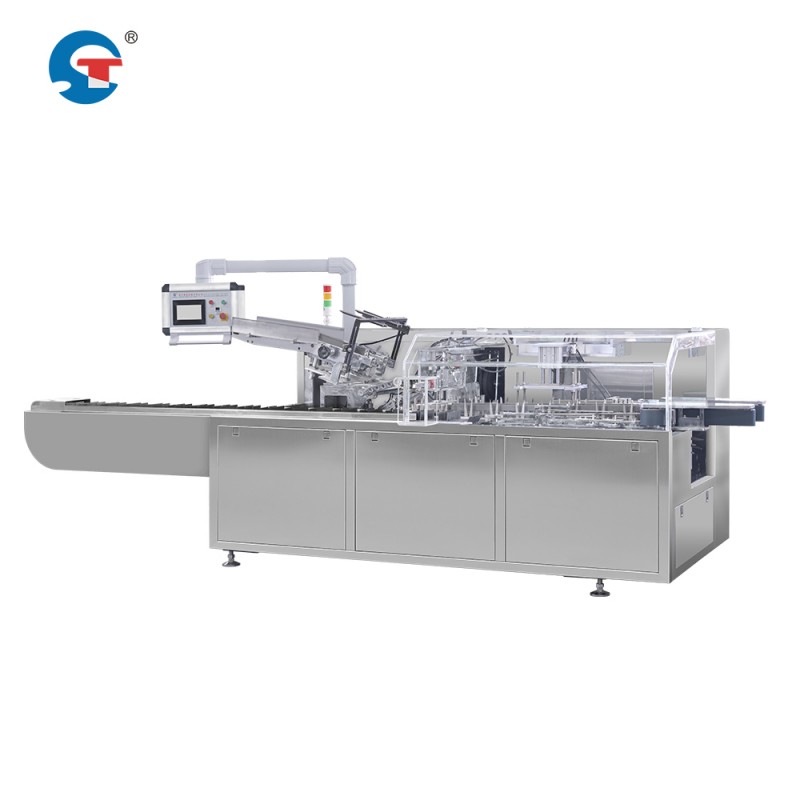
Modernus pharmaceutica Cartoning Machine systemata sunt ingenio constituta cum multiplicibus stratis praeservativis, quae speciatim ad pericula contaminationis transversae obviare designata sunt. Haec includunt mechanismos separationis physicae, cycli purgationis provecti, supervisionem in tempore reale, et structuras validationis completas, quae simul integritatem partium et conformitatem regulatricem garantire possunt. Organismi qui in machinas investiunt, quae robustas proprietates praeventiones contaminationis habent, recallles, ablationes, et poenas regulatrices minuunt magnopere, dum fiduciam in constantiam producti aedificant.
Segregatio et Designatio Apparatus pro Contaminatione Regulanda
Isolatio Physica Durante Transitionem Producti
Prima linea defensionis contra contaminationem transversalem involvit isolationem viarum productorum physicarum intra machinam. Machinae modernae ad cartonizationem includunt partes contactuales amovibiles et substituendas, ut sunt ductus, hopperes, et mechanismi alimentationis, qui in contactum directum veniunt cum producto pharmaceutico. Cum inter diversas partitas aut formulaciones productorum commutatur, operatoribus hae partes amovendae sunt et substituendae per alias puras et validatas, aut partes iam existentes per protocollos validatos accurate purgandae sunt. Haec designatio compartimentata certificat quod particulae residuae producti aut vestigia chemica non possint migrare inter partitas per vias mechanicas communis.
Praeterea, architectura machinae includit clausas, speciales areas depositi pro cartonibus impressis, productis et materialibus impachetandi, quae isolationem ambientalem servant per totum cyclus cartonandi. Lineae suppeditationis separatae et hopperes eliminant possibilitatem mixtionis productorum in punctis origine. Cum apparatus impachetandi automaticus pro pharmaceuticalis transit inter partitus, operator machinae potest componentes physice separare sine dissectione totius systematis, minuens tempus inactivitatis dum barriere contaminationis servantur.
Systemata Purificationis-in-Loco et Purificationis-per-Substitutionem
Systemata machinarum pharmaceuticalium cartonatorum provecta protocola Clean-in-Place (CIP) incorporant quae lavationem et sanationem perfunctam permittunt absque necessitate disgregationis manualis. Haec systemata solutiones purgationis validatas, velocitates fluxus regulatas, et tempora contactus praecisa utuntur ad residua producti, lubricantium, et potentialium allergenorum ex viis internis removenda. Cyclus CIP typice includit praelavationem, lavationem detergente, postlavationem, et siccationem, quae omnes pro pressione, temperatura, et consistentia fluxus observantur ut remotionis contaminationis inter partus efficacia assecuratur.
Pro componentibus quae non possunt efficaciter mundari in situ, descriptio instrumentorum accentuat mechanismos cito mutandos et constructionem modularis. Operatori partes contactantes cito commutare possunt cum alternativis sterilizatis, ita ut cicli CIP longiores evitantur et tempus inter mutationes partium minuitur. Haec ratio efficiens velocitatem machinae cartonum et specificata volumina per se combinat cum praeventione contaminationis, ut fabricatores magnos volumina productionis servare possint sine detrimento protocollorum salutis.
Systemata Supervisionis et Validationis in Tempore Reali
Supervisio Ambientis et Instrumentorum Durante Operationes
Requirimenta pro compliance e validation del imballage pharmaceutical exige verificacion continue que le mesuras pro prevenir contamination resta efficace durante tote le curso de production. Le systemas moderne de cartonage integra sensores que monitorea in tempore real le differentias de pression del aere, le conto de particulas e le pulitie del superficies del equipamento. Iste sensores genera registros digital que forni documentation traciabile del mesuras pro prevenir contamination, supportante le revisiones regulatorie e demonstrante le adhesion al standard de Bon Practica de Manufactura (GMP).
Sensor temperaturae et umiditatis in machina incorporati conditiones ambientales detegunt quae stabilitatem producti minare possent vel crescere microbia inter partus. Si lecturae a limitibus convalidatis deviant, systema automatum admonitiones incitat et productionem sistit, ut contaminatio transversa per degradatio ambientalis non accidat. Haec supervisio automata fiduciam manualem excludit, ut praeventio contaminationis constans in omnibus partibus obtineatur, sive mutatio operatoris sive conditio fabricae.
Documentatio et Tractabilitas Registri Partuum
Omnis copia per machinam pharmaceuticam cartonandi tractata debet comitari documentis completis quae omnes validationes purgationis, inspectiones status instrumentorum, et proceduras transitionis producti registrent. Systemata moderna haec documenta automatico generant, inter quae tempus, identitates operatorum, et data sensorum quae protocollos praeventionis contaminationis recte executos verificant. Si contaminatio transversa accidat, licet praeventio adhibita sit, agenciae regulatoriae et fabricatores his documentis uti possunt ad causam primariam inveniendam et actiones correctivas adhibendas quae recidivam prohibeant.
Structura tracciabilitatis etiam numeros partium materiae, identitates productorum, et fontes componentium impacationis capit, ut cito omnes copiae affectae identificari possint si contaminatio post productionem detegatur. Haec facultas essentialis est ad recursus specificos implementandos et salutem publicam tuendam, dum impetus oeconomicus fabricatori et sociis in catena suppeditationis minimus manet.
Protocollos de Maintenance, Validation, et Meliorationis Continuae
Maintenance Preventiva et Qualificatio Instrumentorum
Requirimenta pro compliance et validatione emballagii pharmaceuticalis includunt protocollos formalis de qualificatio quae efficaciam praeventivam contaminationis verificant antequam productio incipiat et postea periodicè. Studia de Installatione Qualificata (IQ), Operatione Qualificata (OQ), et Performance Qualificata (PQ) examinant efficaciam purgationis, accuratiam sensorum, et mensuras praeventivae contaminationis sub condicionibus realibus productionis. Haec validationes constituunt metas performance basales et definient limites acceptabiles pro operatione instrumentorum, ut apparellus emballagii automatici pro pharmaceuticalis suam capacitatem praeventivam contaminationis per totam vitam operationalem servent.
Programmata maintenance preventivae tractant attritionem mechanicam, derivationem sensorum, et degradationem systematum purgationis, quae per tempus praeventiones contaminationis minuere possent. Substitutio regularis cingulorum, sigillorum, et componentium systematum purgationis vias impedit, per quas residua producti accumulari aut coloniae microbiorum formari possent. Servando instrumenta intra specificata validata, fabricantes certificant velocitatem et productivitatem machinarum cartonatorum attingi posse, dum fiducia in praeventione contaminationis per longas series productionis servatur.
Melloratio continua et analysis causarum radicalium
Kiam problemoj pri kontaminiĝo aperas malgraŭ preventaj mezuroj, farmaciaj produktantoj uzas strukturitan analizon de radikaj kaŭzoj por identigi kontribuajn faktorojn kaj enkonduki korektivajn agojn. La dezajno de la farmacia kartonmaŝino povas esti plibonigita surbaze de tiuj trovoj, rezultigante plibonigitajn izolmekanismojn, plifortigitajn purigoprotokolojn aŭ ĝisdatigitajn senzorteknologiojn. Kolaboracio inter industrioj kaj regula retroakcio gvidas la daŭran evoluon de normoj pri prevento de kontaminiĝo, certigante ke maŝinoj de la venonta generacio inkluzivas lecionojn lernitajn el pasintaj incidentoj tra la pli vasta produktadkomunumo.
Fabricantes qui participat activemente in actividades de maintenance, monitoration e melioration acquirit un comprehension plus profund de capacitates e limites specific pro prevenir contamination de su equipamento. Iste cognition permitte optimisar le procedimentos pro cambiar lotos, le tempus de ciclos de nettoyage e le schedulas de production que equilibra efficiencia con securitate absolute, renforciante finalmente le position regulatori e reputation de mercato del compania.
Quaestiones Frequentes
Quante vice debe esser executate le validation de nettoyage super le equipamento pharmaceutical pro cartonage?
Validatio purgationis pro machinis pharmaceuticalis cartonatorum facienda est primo tempore in qualificatio instrumentorum (fases IQ/OQ/PQ) et deinde ad intervalla constituta aut quotienscumque mutationes magnae in instrumentis fiunt. Directiva regulativa suadet re-validare post emendationes magnas, substitutionem partium quae contactum habent, aut mutationes in proceduris purgationis validatis. Multae fabricae faciunt verificationem abbreviatam purgationis inter partus ut confirmetur quod cyclus purgationis ordinarii adhuc efficaces sint, sic ut conformitas ad normas pharmaceuticalis et requisita validationis continue per operationes productionis serventur.
Num una machina pharmaceuticalis cartonatoria diversa formulata productorum tractare potest sine risu contaminationis transversae?
Yes, a properly designed pharmaceutical cartoning machine can safely process different formulations when equipped with effective segregation, validated cleaning protocols, and comprehensive monitoring systems. However, manufacturers must implement strict changeover procedures that include removal and replacement of contact parts, execution of validated cleaning cycles, and verification of equipment readiness before introducing new products. High-risk transitions (such as between products with potent active ingredients) may require extended flushing, additional rinse cycles, or complete equipment replacement rather than in-place cleaning to ensure contamination prevention.
What documentation is required to demonstrate cross-contamination prevention during regulatory audits?
Audit regulatores requirunt ut fabricantes praebent records de qualificatatione instrumentorum (rapportus IQ/OQ/PQ), proceduras de purgatione validatas cum datis efficaciae supportantibus, records de productione per partem quae documentant executionem et verificationem purgationis, data de monitoratione ambientali, logs de maintenance instrumentorum, et raportus de investigatione causae radicis pro quolibet incidente contaminationis suspecto. Instrumentum automatizatum pro confectione pharmaceuticorum debet generare records automaticos qui capiunt data sensorum, tempora (timestamps), et actiones operatoris per totam operationem partis. Haec documentatio completa demonstrat quod requisita de conformatione et validatione confectionis pharmaceuticorum sunt systematice implementata et verificata, fiduciam regulatoribus praebens in securitate producti et integritate fabricationis.
Index Rerum
- Segregatio et Designatio Apparatus pro Contaminatione Regulanda
- Systemata Supervisionis et Validationis in Tempore Reali
- Protocollos de Maintenance, Validation, et Meliorationis Continuae
-
Quaestiones Frequentes
- Quante vice debe esser executate le validation de nettoyage super le equipamento pharmaceutical pro cartonage?
- Num una machina pharmaceuticalis cartonatoria diversa formulata productorum tractare potest sine risu contaminationis transversae?
- What documentation is required to demonstrate cross-contamination prevention during regulatory audits?