
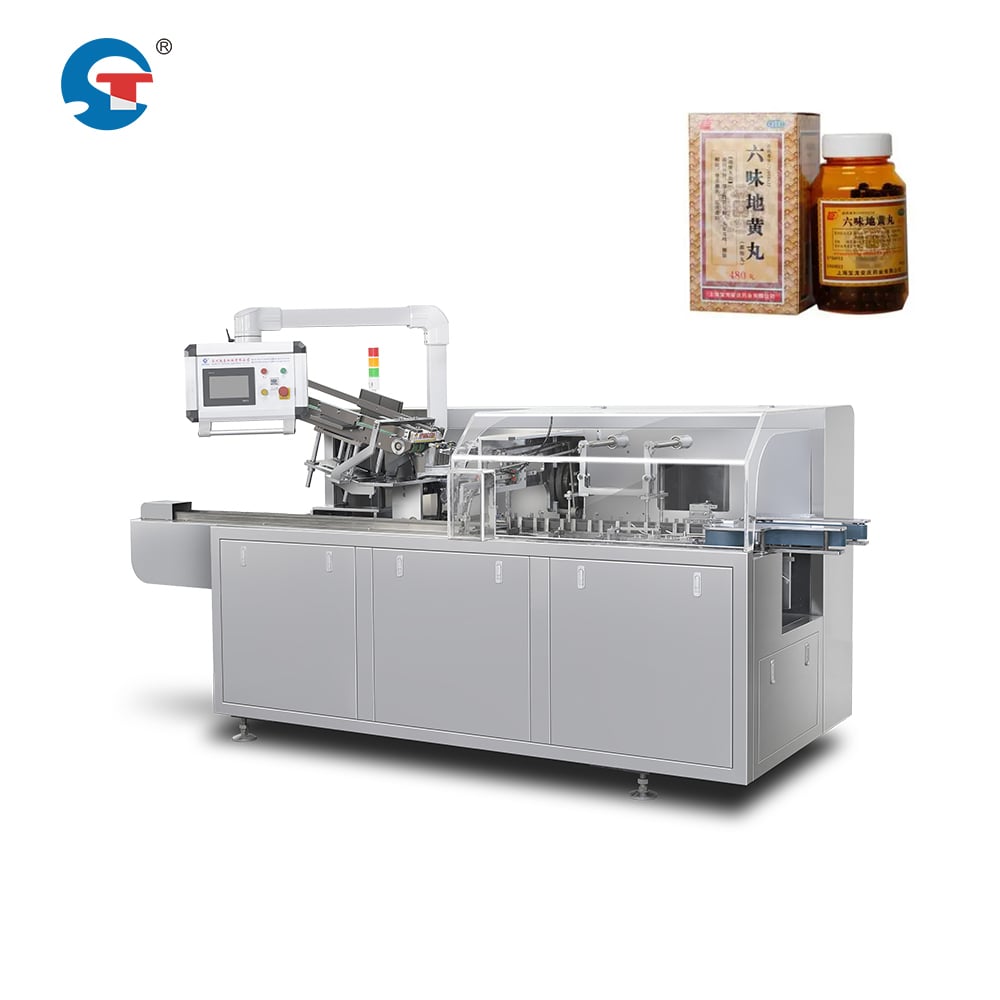
Ristisäilöntyminen edustaa yhtä kriittisimmistä haasteista farmaseuttisessa valmistuksessa, erityisesti kun useita tuoteneriä käsitellään nopeassa peräkkäisessä järjestyksessä. lääkeyhtiön Kartonkipakkausalainen täytyy sisältää kehittyneitä eristys-, puhdistus- ja validointiprotokollia, jotta varmistetaan, että yhden erän jäämät eivät vaaranna seuraavien erien laadun eheyttä. Ymmärtäminen siitä, kuinka nämä koneet estävät ristisäilöntää, on välttämätöntä valmistajille, jotka pyrkivät säilyttämään sääntelymukaisuutensa, suojellaan tuotteiden laatua ja turvata potilaiden turvallisuutta koko toiminnassaan.
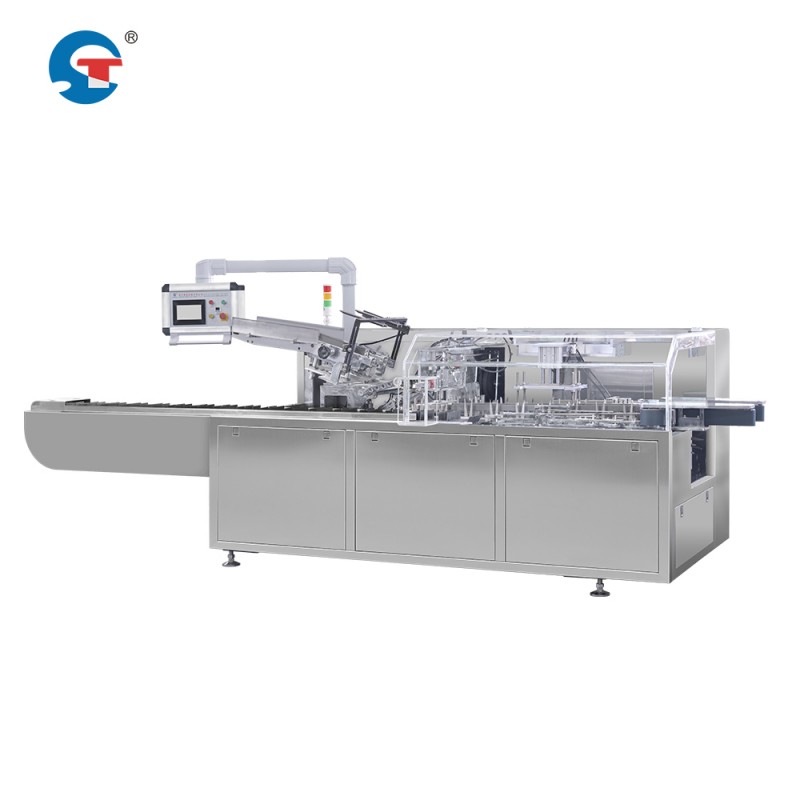
Nykyiset lääkeyhtiön Kartonkipakkausalainen järjestelmät on suunniteltu useilla kerroksillisilla turvatoimilla, jotka on tarkoitettu erityisesti ristisäilöntäriskeihin. Näihin kuuluvat fyysinen erottelu, edistyneet puhdistuskierrat, reaaliaikainen seuranta ja kattavat validointikehykset, jotka yhdessä varmistavat erän eheytet ja sääntelyvaatimusten noudattamisen. Organisaatiot, jotka investoivat vahvoilla saastumisen estotoiminnoilla varustettuihin koneisiin, vähentävät merkittävästi takaisinottoja, jätteitä ja sääntelyviranomaisten määräämiä sakkoja sekä lisäävät luottamusta tuotteen yhdenmukaisuuteen.
Saastumisen torjuntaan tarkoitettu erottelu ja laitteiston suunnittelu
Fyysinen eristäminen tuotteen vaihtoajan aikana
Ensimmäinen este ristisäilöntää vastaan on fyysinen tuotepolun eristäminen koneen sisällä. Nykyaikaiset laatikointilaitteet sisältävät irrotettavia ja vaihdettavia kosketusosia, kuten ohjaimia, hoppereita ja syöttömekanismeja, jotka tulevat suoraan kosketukseen lääkkeellisen tuotteen kanssa. Kun siirrytään eri eriin tai tuotemuotoihin, käyttäjät poistavat nämä komponentit ja vaihtavat ne puhtaiksi ja validoiduiksi vaihtoehtoisiksi osiksi tai puhdistavat olemassa olevat osat perusteellisesti validoiduilla menettelyillä. Tämä osittainen suunnittelu varmistaa, etteivät jäännöstuotteen hiukkaset tai kemialliset jäljet voi siirtyä erien välillä yhteisten mekaanisten polkujen kautta.
Lisäksi konearkkitehtuuri sisältää tiukasti suljetut, erilliset varastointialueet tulostettujen korteille, tuotteille ja pakkausmateriaaleille, jotka säilyttävät ympäristöeristykset koko korttien pakkausprosessin ajan. Erilliset syöttölinjat ja hoppereet estävät tuotteen sekoittumisen lähteissä. Kun automatisoitu lääkkeiden pakkauskone vaihtaa eri eriä, koneen käyttäjä voi fyysisesti erottaa komponentit purkamatta koko järjestelmää, mikä vähentää käytöstä poissaoloa samalla kun kontaminaatioesteet säilyvät.
Puhdistus-paikalla -järjestelmät ja puhdistus-vaihdolla -järjestelmät
Edistyneet lääketeollisuuden kotelointikonejärjestelmät sisältävät paikallisesti pesuun (CIP) suunnitellut protokollat, jotka mahdollistavat kattavan huuhtelun ja desinfiointiprosessin ilman manuaalista purkamista. Nämä järjestelmät käyttävät validoiduilla menetelmillä testattuja puhdistusliuoksia, säädettäviä virtausnopeuksia ja tarkkoja kosketusajoja, jotta sisäisistä kulkualueista poistetaan jäännöstuotteita, voiteluaineita ja mahdollisia allergeenejä. CIP-kierto koostuu yleensä esihuuhtelusta, pesuaineella tapahtuvasta pesusta, jälkikuivauksesta ja kuivatusvaiheesta; jokaista vaihetta seurataan paineen, lämpötilan ja virtauksen tasaisuuden osalta varmistaakseen tehokkaan kontaminaation poiston eri erien välillä.
Niille komponenteille, joita ei voida tehokkaasti puhdistaa paikallaan, laitteiston suunnittelussa korostetaan nopeita vaihtomekanismeja ja modulaarista rakennetta. Käyttäjät voivat vaihtaa kosketusosat steriloiduilla vaihtoehtoisilla osilla nopeasti, mikä poistaa tarpeen pitkille CIP-kiertoille ja vähentää eränvaihtoaikaan kuluva aika minimiin. Tämä lähestymistapa yhdistää kotelointikoneiden nopeuden ja tuottavuusmäärittelyjen tehokkuuden saastumisen estämiseen, mikä mahdollistaa valmistajien tuottavuuden säilyttämisen korkealla tasolla turvallisuusprotokollien noudattamisen sivuutumatta.
Todellisaikainen seuranta ja validointikehykset
Ympäristön ja laitteiston seuranta toiminnan aikana
Lääkkeiden pakkaamiseen liittyvät noudattamis- ja validointivaatimukset edellyttävät jatkuvaa varmistusta siitä, että saastumisen estämiseen tähtäävät toimet pysyvät tehokkaina koko tuotantokierroksen ajan. Nykyaikaiset laatikoiden täyttöjärjestelmät sisältävät antureita, jotka seuraavat ilmanpaineen eroja, hiukkasmääriä ja laitteiston pintojen puhtautta reaaliajassa. Nämä anturit tuottavat digitaalisia tietueita, jotka tarjoavat jäljitettävän dokumentoinnin saastumisen estämistoimenpiteistä, mikä tukee sääntelyviranomaisten tarkastuksia ja osoittaa noudattamista hyvien valmistustapojen (GMP) standardien mukaisesti.
Koneeseen upotetut lämpötila- ja kosteusanturit havaitsevat ympäristöolosuhteet, jotka voivat vaarantaa tuotteen vakauden tai edistää mikrobikasvua eri erien välillä. Jos mittausarvot poikkeavat validoituista rajoista, järjestelmä aktivoi automaattisesti hälytykset ja pysäyttää tuotannon, estäen näin tahattoman ristisaastumisen ympäristön heikkenemisen vuoksi. Tämä automatisoitu seuranta poistaa tarpeen manuaalisesta tarkastuksesta ja varmistaa yhtenäisen saastumisen ehkäisyn kaikissa erissä riippumatta työntekijän vuorosta tai tilojen olosuhteista.
Erätietueiden dokumentointi ja jäljitettävyys
Jokaisen lääketeollisuuden kotelointikoneella käsitellyn erän yhteydessä on oltava kattava dokumentaatio, joka sisältää kaikki pesuvalidaatiot, laitteiston tilan tarkastukset ja tuotteen vaihtoproseduurit. Nykyaikaiset järjestelmät luovat nämä tallenteet automaattisesti, mukaan lukien aikaleimat, käyttäjätunnisteet ja anturidata, joka vahvistaa, että saastumisen estämiseen liittyvät protokollat on suoritettu oikein. Jos ristisaastuminen silti tapahtuu estotoimenpiteistä huolimatta, sääntelyviranomaiset ja valmistajat voivat käyttää näitä tallenteita juurisyyn tunnistamiseen ja korjaavien toimenpiteiden toteuttamiseen, jotta samanlainen tapahtuma ei toistuisi.
Seurantakyvyn kehys tallentaa myös raaka-aineiden eränumerot, tuotteen tunnistetiedot ja pakkauskomponenttien lähteet, mikä mahdollistaa kaikkien vaikutettujen erien nopean tunnistamisen, jos saastuminen havaitaan tuotannon jälkeen. Tämä ominaisuus on ratkaisevan tärkeä kohdennettujen takaisinottojen toteuttamisessa ja kansanterveyden suojelemisessa samalla, kun valmistajan ja toimitusketjun kumppaneiden taloudellista vaikutusta minimoidaan.
Huollon, validoinnin ja jatkuvan parantamisen protokollat
Ennaltaehkäisevä huolto ja laitteiston kelpoisuuden varmistaminen
Lääkkeiden pakkaamiseen liittyvät vaatimukset ja validointivaatimukset sisältävät virallisesti määritellyt kelpoisuusprotokollat, jotka vahvistavat saastumisen estämisen tehokkuuden ennen tuotannon aloittamista ja sen jälkeen säännöllisesti. Asennuskelpoisuustutkimus (IQ), toimintakelpoisuustutkimus (OQ) ja suorituskykykelpoisuustutkimus (PQ) testaavat puhdistustehokkuutta, anturien tarkkuutta ja saastumisen estämistoimenpiteitä todellisten tuotanto-olosuhteiden alla. Nämä validoinnit määrittelevät perussuorituskyvyn viitearvot ja määrittävät hyväksyttävät rajat laitteiston käytölle, mikä varmistaa, että lääkkeiden automatisoitu pakkauslaitteisto säilyttää saastumisen estämiskykynsä koko käyttöikänsä ajan.
Ennaltaehkäisevän huollon aikataulut käsittelevät mekaanista kulumista, anturien hajontaa ja puhdistusjärjestelmän heikkenemistä, jotka voivat ajan myötä vaarantaa saastumisen estämisen. Tiukkojen, tiivistimien ja puhdistusjärjestelmän komponenttien säännöllinen vaihto estää tuoteresidun kertymisen tai mikrobien siirtymisen mahdollisia reittejä. Kun laitteet pidetään validoitujen määritelmien mukaisessa kunnossa, valmistajat varmistavat, että laatikointikoneen nopeus- ja tuottavuusvaatimukset pysyvät saavutettavissa ja saastumisen estämisen luotettavuus säilyy pitkien tuotantokampanjoiden ajan.
Jatkuva parantaminen ja juurisyyanalyysi
Kun saastumisuhkien ilmenemisestä huolimatta ennaltaehkäisytoimenpiteitä esiintyy, lääkkeiden valmistajat käyttävät järjestelmällistä juurisyyanalyysiä tunnistakseen osallistuvat tekijät ja toteuttaakseen korjaavia toimenpiteitä. Lääkkeiden pakkauskoneiden suunnittelua voidaan tarkentaa näiden löydösten perusteella, mikä johtaa parannettuihin eristysmekanismeihin, tehostettuihin puhdistusprotokolliin tai päivitettyihin anturiteknologioihin. Teollisuuden yhteistyö ja sääntelyviranomaisten palautetta ohjaavat jatkuvaa kehitystä saastumisen estämiseen liittyvissä standardeissa, mikä varmistaa, että seuraavan sukupolven koneet sisältävät opit aiemmista tapauksista koko valmistusyhteisön tasolla.
Valmistajat, jotka osallistuvat aktiivisesti huoltoon, valvontaan ja parannustoimiin, saavat syvempää ymmärrystä omien laitteidensa saastumisen estämisen kyvyistä ja rajoituksista. Tämä tieto mahdollistaa erävaihtoprosessien, puhdistusjaksojen ajoituksen ja tuotantoaikataulujen optimoinnin siten, että tehostetaan toimintaa samalla kun varmistetaan ehdottoma turvallisuus, mikä lopulta vahvistaa yrityksen sääntelyasemaa ja markkinakuvaakin.
UKK
Kuinka usein lääketeollisuuden pakkauskoneiden puhdistusvalidointi on suoritettava?
Lääketeollisuuden karterointikoneiden puhdistuksen validointi tulisi suorittaa ensin laitteiston kvalifiointivaiheessa (IQ/OQ/PQ-vaiheet) ja sen jälkeen säännöllisin väliajoin tai aina, kun laitteistoon tehdään merkittäviä muutoksia. Sääntelyviranomaisten ohjeet suosittelevat uudelleenvalidointia merkittävien korjausten, kosketusosien vaihdon tai validoitujen puhdistusmenetelmien muutosten jälkeen. Monet tuotantolaitokset suorittavat tiivistettyä puhdistustarkistusta eri erien välillä varmistaakseen, että standardipuhdistuskierrat toimivat edelleen tehokkaasti, mikä takaa lääketeollisuuden pakkausvaatimusten ja validointivaatimusten jatkuvan noudattamisen koko tuotantoprosessin ajan.
Voiko yksi lääketeollisuuden karterointikone käsittelä eri tuottemuotoja ilman risteyskontaminaation riskiä?
Kyllä, asianmukaisesti suunniteltu lääkepakkauksien kotelointikone voi turvallisesti käsitellä eri lääkevalmisteita, kun se on varustettu tehokkaalla erottelujärjestelmällä, validoiduilla puhdistusmenettelyillä ja kattavilla valvontajärjestelmillä. Valmistajien on kuitenkin toteutettava tiukat vaihtoprosessit, joihin kuuluu kosketusosien poisto ja vaihto, validoidun puhdistuskierron suorittaminen sekä laitteiston valmiuden varmistaminen ennen uusien tuotteiden käyttöönottoa. Korkean riskin vaihdot (esimerkiksi voimakkaita vaikuttavia aineita sisältävien tuotteiden välillä) saattavat vaatia pidennettyä pesua, lisäpesukierroksia tai jopa kokonaan uuden laitteiston käyttöönottoa sen sijaan, että puhdistus tehtäisiin paikallisesti, jotta saadaan estettyä saastuminen.
Mitä dokumentteja vaaditaan ristisaastumisen ehkäisyn osoittamiseksi sääntelyviranomaisten tarkastuksissa?
Sääntelyviranomaisten tarkastuksissa valmistajien on toimitettava laitteiden kvalifiointitiedot (IQ/OQ/PQ-raportit), validoidut puhdistusmenetelmät tukevalla tehokkuustiedolla, eräkohtaiset tuotantotiedot, joissa dokumentoidaan puhdistustoimet ja niiden varmistusvaiheet, ympäristöseurantatiedot, laitteiden huoltolokit sekä juurisyyn tutkimusraportit kaikista mahdollisista saastumistapauksista. Lääkkeiden automatisoitu pakkauslaitteisto on luotava automaattisia tietueita, jotka tallentavat anturitiedot, aikaleimat ja käyttäjän toimet jokaisen erän aikana. Tämä kattava dokumentointi osoittaa, että lääkkeiden pakkaamiseen liittyvät vaatimukset noudattamisesta ja validoinnista on toteutettu ja varmistettu systemaattisesti, mikä antaa sääntelyviranomaisille luottamusta tuotteen turvallisuuteen ja valmistuksen eheyyteen.