
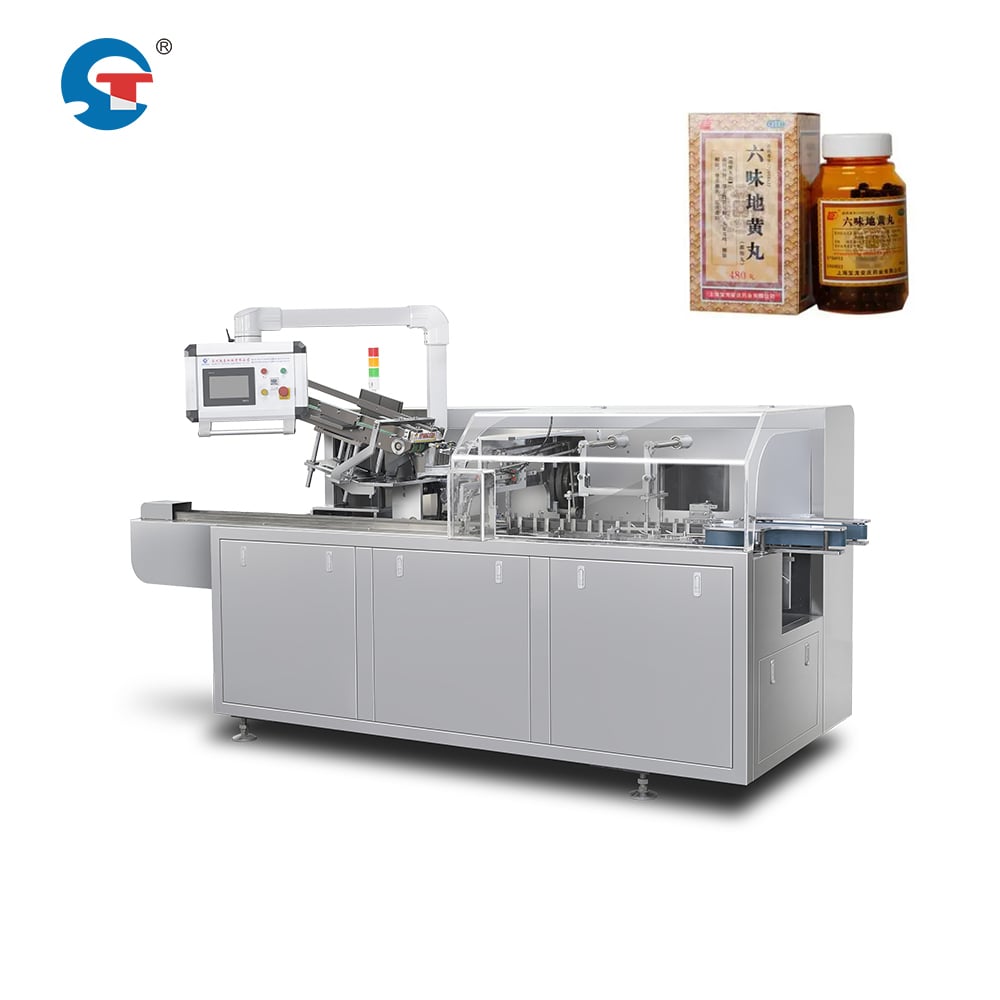
La contamination croisée constitue l’un des défis les plus critiques dans la fabrication pharmaceutique, notamment lors du traitement rapide de plusieurs lots de produits. machine de cartonnage pharmaceutique doit intégrer des protocoles sophistiqués d’isolement, de nettoyage et de validation afin de garantir que les résidus d’un lot n’affectent pas l’intégrité des lots suivants. Comprendre comment ces machines empêchent la contamination croisée est essentiel pour les fabricants souhaitant maintenir leur conformité réglementaire, protéger la qualité de leurs produits et assurer la sécurité des patients tout au long de leurs opérations.
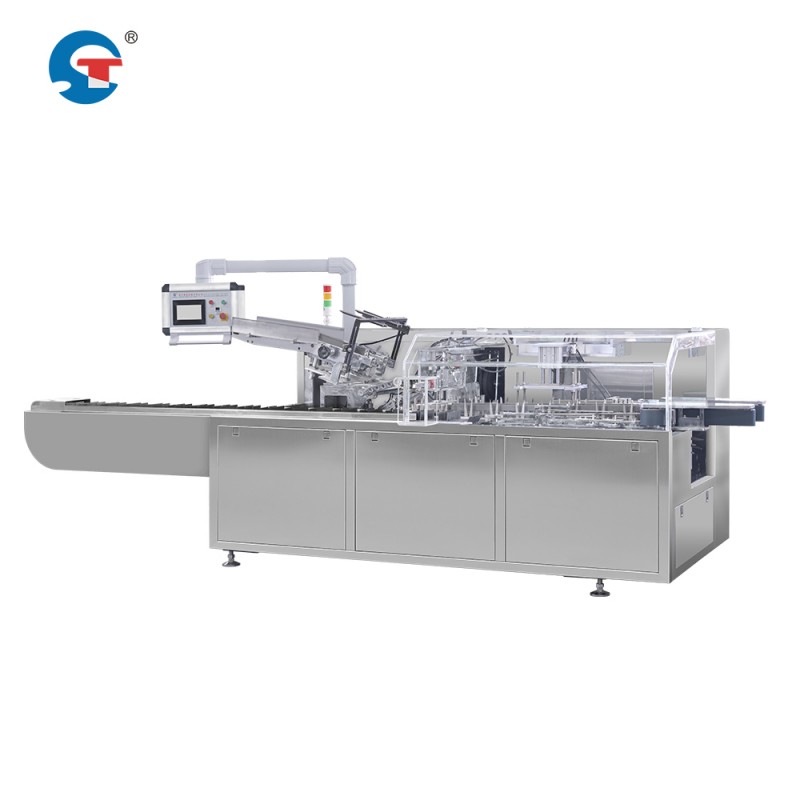
Les machine de cartonnage pharmaceutique les systèmes sont conçus avec plusieurs niveaux de dispositifs de sécurité spécifiquement destinés à atténuer les risques de contamination croisée. Ces dispositifs comprennent des mécanismes de séparation physique, des cycles de nettoyage avancés, une surveillance en temps réel et des cadres de validation complets qui, pris dans leur ensemble, garantissent l’intégrité des lots et la conformité réglementaire. Les organisations qui investissent dans des machines dotées de fonctionnalités robustes de prévention de la contamination réduisent considérablement le nombre de rappels, les pertes et les sanctions réglementaires, tout en renforçant la confiance dans la constance des produits.
Séparation physique et conception des équipements pour la maîtrise de la contamination
Isolation physique pendant la transition de produit
La première ligne de défense contre la contamination croisée repose sur l’isolement physique des trajets des produits au sein de la machine. Les équipements modernes de conditionnement en cartons intègrent des pièces de contact amovibles et remplaçables, telles que des guides, des trémies et des mécanismes d’alimentation, qui entrent en contact direct avec le produit pharmaceutique. Lors du passage d’un lot à un autre ou d’une formulation de produit à une autre, les opérateurs retirent ces composants et les remplacent par des alternatives propres et validées, ou nettoient soigneusement les pièces existantes selon des protocoles validés. Cette conception compartimentée garantit qu’aucune particule résiduelle de produit ni aucune trace chimique ne peut migrer d’un lot à un autre via des voies mécaniques partagées.
En outre, l’architecture de la machine comprend des zones de stockage étanches et dédiées pour les cartons imprimés, les produits et les matériaux d’emballage, garantissant une isolation environnementale tout au long du cycle d’emboîtage. Des lignes d’alimentation et des trémies distinctes éliminent toute possibilité de mélange de produits aux points d’approvisionnement. Lorsque l’équipement d’emballage automatisé pour produits pharmaceutiques passe d’un lot à un autre, l’opérateur peut séparer physiquement certains composants sans démonter l’ensemble du système, réduisant ainsi les temps d’arrêt tout en préservant les barrières contre la contamination.
Systèmes de nettoyage sur place et de nettoyage par remplacement
Les systèmes avancés de machines à cartonner pharmaceutiques intègrent des protocoles de nettoyage en place (CIP) permettant un rinçage et une désinfection approfondis sans nécessiter de démontage manuel. Ces systèmes utilisent des solutions de nettoyage validées, des débits contrôlés et des temps de contact précis afin d’éliminer les résidus de produit, les lubrifiants et les allergènes potentiels des circuits internes. Le cycle CIP comprend généralement les phases de pré-rinçage, de lavage avec détergent, de post-rinçage et de séchage, chacune surveillée quant à la pression, à la température et à la constance du débit afin d’assurer une élimination efficace des contaminants entre les lots.
Pour les composants qui ne peuvent pas être nettoyés efficacement sur place, la conception de l’équipement met l’accent sur des mécanismes de remplacement rapide et une construction modulaire. Les opérateurs peuvent échanger rapidement les pièces en contact avec des alternatives stérilisées, éliminant ainsi la nécessité de cycles prolongés de nettoyage en place (CIP) et réduisant au minimum le temps de changement de lot. Cette approche allie l’efficacité des performances en vitesse et en débit des machines à cartonner à la prévention de la contamination, permettant aux fabricants de maintenir des volumes de production élevés sans compromettre les protocoles de sécurité.
Cadres de surveillance et de validation en temps réel
Surveillance de l’environnement et de l’équipement pendant les opérations
Les exigences en matière de conformité et de validation des emballages pharmaceutiques imposent une vérification continue de l’efficacité des mesures de prévention de la contamination tout au long des cycles de production. Les systèmes modernes de cartonnage intègrent des capteurs qui surveillent en temps réel les différences de pression d’air, les concentrations de particules et la propreté des surfaces des équipements. Ces capteurs génèrent des enregistrements numériques qui fournissent une documentation traçable des mesures de prévention de la contamination, facilitant ainsi les audits réglementaires et démontrant le respect des Bonnes Pratiques de Fabrication (GMP).
Des capteurs de température et d’humidité intégrés dans la machine détectent les conditions environnementales susceptibles de compromettre la stabilité du produit ou de favoriser la croissance microbienne entre les lots. Si les mesures s’écartent des plages validées, le système déclenche automatiquement des alertes et arrête la production, empêchant ainsi toute contamination croisée involontaire due à une dégradation environnementale. Cette surveillance automatisée élimine la dépendance à l’égard des inspections manuelles, garantissant une prévention constante de la contamination lors de tous les cycles de production, quel que soit le poste de l’opérateur ou les conditions de l’installation.
Documentation des registres de lot et traçabilité
Chaque lot traité par une machine pharmaceutique de conditionnement sous carton doit être accompagné d'une documentation exhaustive qui enregistre toutes les validations de nettoyage, les vérifications de l’état des équipements et les procédures de transition entre produits. Les systèmes modernes génèrent automatiquement ces documents, y compris les horodatages, les identifications des opérateurs et les données capteurs attestant que les protocoles de prévention de la contamination ont été correctement appliqués. En cas de contamination croisée malgré les mesures préventives, les agences réglementaires et les fabricants peuvent utiliser ces documents pour identifier la cause première et mettre en œuvre des actions correctives empêchant toute récurrence.
Le cadre de traçabilité enregistre également les numéros de lot des matières premières, les identités des produits et les sources des composants d’emballage, permettant ainsi une identification rapide de tous les lots concernés si une contamination est détectée après la production. Cette capacité est essentielle pour mener des rappels ciblés et protéger la santé publique, tout en limitant l’impact économique sur le fabricant et ses partenaires de la chaîne d’approvisionnement.
Protocoles de maintenance, de validation et d'amélioration continue
Maintenance préventive et qualification des équipements
Les exigences en matière de conformité et de validation des emballages pharmaceutiques comprennent des protocoles de qualification formels qui vérifient l'efficacité de la prévention de la contamination avant le début de la production, puis périodiquement par la suite. Les études de qualification d'installation (IQ), de qualification opérationnelle (OQ) et de qualification de performance (PQ) évaluent l'efficacité du nettoyage, la précision des capteurs et les mesures de maîtrise de la contamination dans des conditions réelles de production. Ces validations établissent des références de performance de base et définissent des limites acceptables pour le fonctionnement des équipements, garantissant ainsi que les équipements d'emballage automatisés destinés aux produits pharmaceutiques conservent leurs capacités de prévention de la contamination tout au long de leur cycle de vie opérationnel.
Les calendriers de maintenance préventive traitent l’usure mécanique, la dérive des capteurs et la dégradation du système de nettoyage, qui pourraient compromettre, avec le temps, la prévention de la contamination. Le remplacement régulier des joints, des garnitures et des composants du système de nettoyage empêche la formation de voies permettant l’accumulation de résidus de produit ou la colonisation microbienne. En maintenant les équipements dans les spécifications validées, les fabricants garantissent que les vitesses et les débits nominaux des machines à cartonner restent atteignables, tout en préservant la fiabilité de la prévention de la contamination sur des campagnes de production prolongées.
Amélioration continue et analyse des causes profondes
Lorsque des préoccupations liées à la contamination surviennent malgré les mesures de prévention, les fabricants pharmaceutiques utilisent une analyse structurée des causes profondes afin d’identifier les facteurs contributifs et de mettre en œuvre des actions correctives. La conception de la machine pharmaceutique de cartonnage peut être améliorée sur la base de ces résultats, ce qui conduit à des mécanismes d’isolement perfectionnés, à des protocoles de nettoyage renforcés ou à des technologies de capteurs mises à niveau. La collaboration entre acteurs du secteur et les retours des autorités réglementaires stimulent l’évolution continue des normes de prévention de la contamination, garantissant ainsi que les machines de nouvelle génération intègrent les enseignements tirés des incidents antérieurs au sein de l’ensemble de la communauté manufacturière.
Les fabricants qui participent activement aux activités de maintenance, de surveillance et d’amélioration acquièrent une compréhension approfondie des capacités et des limites de leurs équipements spécifiques en matière de prévention de la contamination. Cette connaissance permet d’optimiser les procédures de changement de lot, le calendrier des cycles de nettoyage et les plannings de production afin d’assurer un équilibre entre efficacité et sécurité absolue, renforçant ainsi la conformité réglementaire de l’entreprise et sa réputation sur le marché.
FAQ
À quelle fréquence la validation du nettoyage doit-elle être effectuée sur les équipements pharmaceutiques de conditionnement ?
La validation du nettoyage des machines de cartonnage pharmaceutique doit être effectuée initialement pendant la qualification des équipements (phases IQ/OQ/PQ), puis à intervalles définis ou chaque fois qu’interviennent des modifications importantes de l’équipement. Les lignes directrices réglementaires recommandent une revalidation après des réparations majeures, le remplacement de pièces en contact avec les produits ou toute modification des procédures de nettoyage validées. De nombreux sites réalisent une vérification abrégée du nettoyage entre lots afin de confirmer que les cycles de nettoyage standard restent efficaces, garantissant ainsi le respect continu des exigences réglementaires en matière d’emballage pharmaceutique et de validation tout au long des opérations de production.
Une seule machine de cartonnage pharmaceutique peut-elle traiter différentes formulations de produits sans risque de contamination croisée ?
Oui, une machine pharmaceutique de conditionnement en carton correctement conçue peut traiter en toute sécurité différentes formulations lorsqu’elle est équipée de systèmes efficaces de ségrégation, de protocoles de nettoyage validés et de systèmes complets de surveillance. Toutefois, les fabricants doivent mettre en œuvre des procédures strictes de changement de produit, comprenant le retrait et le remplacement des pièces en contact avec les produits, l’exécution de cycles de nettoyage validés et la vérification de la disponibilité de l’équipement avant l’introduction de nouveaux produits. Les transitions à haut risque (par exemple entre des produits contenant des principes actifs puissants) peuvent nécessiter un rinçage prolongé, des cycles de rinçage supplémentaires ou même le remplacement complet de l’équipement, plutôt qu’un nettoyage sur place, afin de garantir la prévention de la contamination.
Quelle documentation est requise pour démontrer la prévention des contaminations croisées lors des audits réglementaires ?
Les audits réglementaires exigent que les fabricants fournissent des dossiers de qualification des équipements (rapports IQ/OQ/PQ), des procédures de nettoyage validées accompagnées de données probantes sur leur efficacité, des registres de production par lot documentant l’exécution et la vérification du nettoyage, des données de surveillance environnementale, des journaux de maintenance des équipements, ainsi que des rapports d’enquête sur les causes profondes de tout incident de contamination suspecté. L’équipement d’emballage automatisé destiné aux produits pharmaceutiques doit générer des enregistrements automatisés capturant les données des capteurs, les horodatages et les actions des opérateurs pendant chaque cycle de production. Cette documentation exhaustive démontre que les exigences réglementaires en matière de conformité et de validation de l’emballage pharmaceutique ont été systématiquement mises en œuvre et vérifiées, offrant ainsi aux autorités réglementaires une confiance accrue dans la sécurité des produits et l’intégrité de la fabrication.
Table des matières
- Séparation physique et conception des équipements pour la maîtrise de la contamination
- Cadres de surveillance et de validation en temps réel
- Protocoles de maintenance, de validation et d'amélioration continue
-
FAQ
- À quelle fréquence la validation du nettoyage doit-elle être effectuée sur les équipements pharmaceutiques de conditionnement ?
- Une seule machine de cartonnage pharmaceutique peut-elle traiter différentes formulations de produits sans risque de contamination croisée ?
- Quelle documentation est requise pour démontrer la prévention des contaminations croisées lors des audits réglementaires ?