
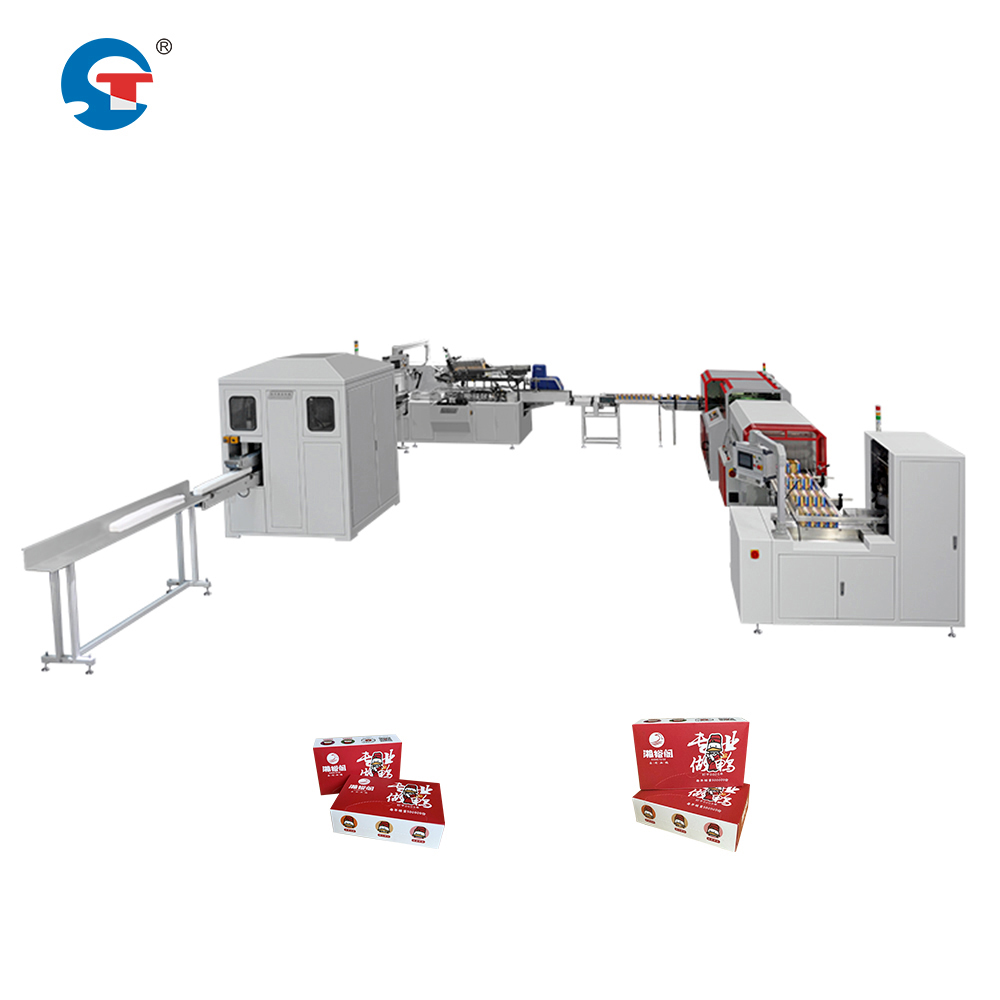
Att driva en tung industriell kartongmaskin för produktionslinjetjänst dygnet runt kräver mer än bara att trycka på en knapp och gå iväg. Frågan om huruvida sådan utrustning kan hålla kontinuerlig drift dygnet runt är avgörande för tillverkare som söker maximal genomströmning och avkastning på investeringen. Svaret är nyanserat: ja, moderna höghastighetskartongpaketmaskiner kan tekniskt sett köras kontinuerligt, men framgången beror på konstruktionsspecifikationer, förebyggande underhållsprotokoll, operatörsutbildning och komponentkvalitet. Att förstå dessa faktorer avgör om dina farmaceutiska produkters kartonglösningar eller annan automatisk kartongförpackningsutrustning levererar den drifttid som din produktionsplan kräver.
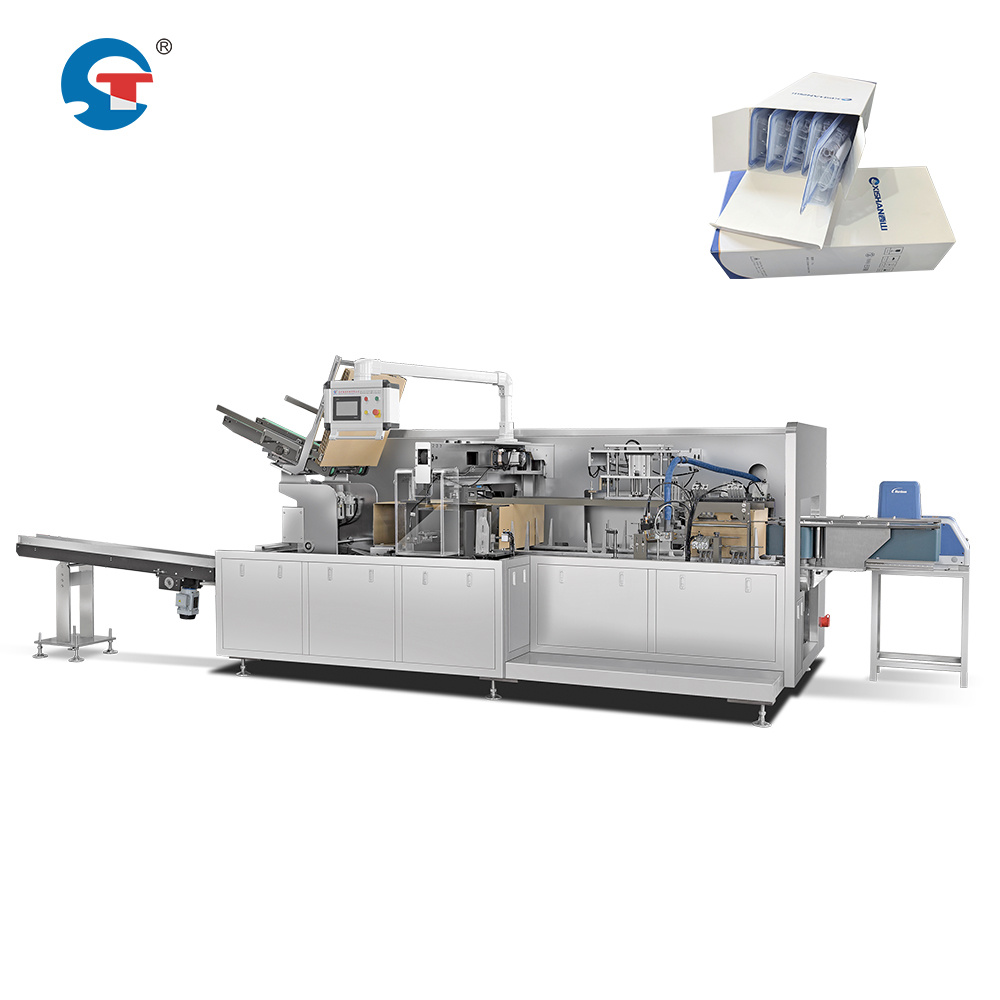
Tung industriell kartongutrustning är konstruerad på ett annat sätt än maskiner för inledande nivå. Lager, drivmotorer, servostyrningar och mekaniska samlingar i en verklig produktionsklassmaskin kartongmaskin för automatisering av produktionslinje är konstruerade för att tåla långvarig drift under belastning. Tillverkare av automatisk kartongförpackningsutrustning publicerar vanligtvis driftcykelklassningar och specifikationer för värmehantering som definierar säkra fönster för kontinuerlig drift. Drift av någon industriell maskin vid maximal kapacitet i en hel vecka utan planerad driftstopp introducerar dock ackumulerad påverkan på komponenter, termisk utmattning i växellådor och servodrivmotorer samt snabbare slitage på positionsmekanismer.
Konstruktions-specifikationer för kontinuerlig drift
Termisk hantering och kylsystem
Ett höghastighetsystem för förpackning av kartonger som är utformat för drift dygnet runt måste inkludera en robust termisk hantering. Industriella motorer och servodrivsystem genererar värme i proportion till driftstid och belastning. Utrustning utan tillräckliga kylsystem kommer att uppleva termisk begränsning, minskad precision eller automatiska avstängningar för att skydda interna komponenter. Tillverkare av lösningar för kartongering av läkemedelsprodukter integrerar kylfläktar, värmeavledare och ibland aktiv temperaturövervakning för att bibehålla säkra drifttemperaturer under kontinuerliga skift. Kapaciteten för kylsystemet måste överstiga den stationära värmeproduktionen vid maximal produktionshastighet.
Materialklass och komponentval
Utrustning för tungt arbete för automatisk kartongförpackning använder premiumlager, härdade stålskruvar och försegla växellådor som är godkända för lång drifttid. Standardutrustning använder ofta komponenter som är godkända för en driftlivscykel på 16 timmar. Utrustning för kontinuerlig drift uppgraderas till tunga lager, förstärkta guidskinner och försegla anslutningar som motstår miljöpåverkan. Valet av material påverkar direkt maskinens förmåga att bibehålla positionsnoggrannhet och konsekvent kapacitet under veckor av obegränsad produktion utan försämring.
Underhavskrav och verkligheten kring driftstopp
Intervall för förebyggande underhåll
Även de mest robusta lösningarna för förpackning av läkemedelsprodukter i kartong kräver schemalagd underhåll. Ett höghastighetsförpackningssystem för kartonger som körs dygnet runt kan behöva oljebyten, lagerkontroller och justeringar av servomotorer med högre frekvens än maskiner som endast körs åtta timmar per dag. Inom branschen rekommenderas ofta korta underhållsfönster var 168 till 336 timmar av kontinuerlig drift – ungefär en gång per vecka till två veckor. Dessa underhållspausar är avgörande; de förhindrar katastrofala fel som orsakar långt längre oplanerad driftstopp. Att hoppa över underhållet för att uppnå teoretiskt 'oavbruten' drift leder vanligtvis till oväntade bortfall som helt stoppar produktionen.
Komponentutbytescykler
Vissa förbrukningskomponenter i en kartongmaskin för produktionslinjer slits i proportion till drifttiden. Positioneringsremmar, servokoderrullar, vakuumppumpens tätningsringar och friktionsrullar försämras snabbare vid kontinuerlig drift. Tillverkare av automatisk kartongförpackningsutrustning ger vägledning om utbytesintervall baserat på sammanlagd drifttid. En maskin som körs 24 timmar per dag förbrukar dessa komponenter tre gånger snabbare än en maskin som körs i 8-timmarsskift. Att planera för och budgetera dessa utbytescykler är en del av realistisk ekonomi för kontinuerlig drift. Många operatörer schemalägger förhållandevis utbyte av komponenter under planerade driftstopp istället för att riskera plötsliga fel.
Driftklarhet och systemfunktioner
Styrsystemets tillförlitlighet och övervakning
Moderna höghastighetsförpackningssystem för kartonger inkluderar programmerbara logikstyrningar (PLC) och människa-maskin-gränssnitt (HMI) som teoretiskt sett kan övervaka och driva verksamheten kontinuerligt. Dessa elektroniska system är utformade för industriella miljöer och inkluderar ofta redundanta säkerhetskretsar samt diagnostisk loggning. Elektroniska styrsystem utgör dock endast en komponent. För att upprätthålla drift dygnet runt krävs även pålitliga ingående hjälpmedel – stabil elström, ren tryckluft och konsekvent materialförsörjning. Spänningsfluktuationer, föroreningar i luftledningen eller avbrott i kartongförsörjningen kan utlösa automatiska stopp i farmaceutiska lösningar för kartongering av produkter, vilket stoppar produktionen trots att maskinen fysiskt är redo för drift.
Överväganden för operatörer och personal
Fortlöpande produktion dygnet runt kräver skiftbaserad bemanning och operatörsträning. Tungt utrustade, automatiska kartongpaketmaskiner kräver skickade operatörer och tekniker för att övervaka prestanda, justera produktparametrar, hantera stopp och utföra grundläggande felsökning. Trötthet hos skiftarbetare korrelerar med ökade felkvoter, missade varningssignaler och långsammare svar på maskinlarm. Att bygga upp en kompetent och roterande personalstyrka för tre dagliga skift är en betydande investering utöver själva maskinen. Dessutom måste operatörerna ha djup förståelse för kartongpaketmaskinen för att kunna driva produktionslinjen och kunna skilja mellan normal driftbeteende och tidiga tecken på komponentslitage.
Praktiska scenarier för dygnet-runt-drift
Realistisk implementeringsansats
I praktiken använder tillverkare som använder ett höghastighetsförpackningssystem för kontinuerlig produktion vanligtvis en driftsmodell av typen "23/1" eller "22/2" istället för ren 24/7-drift. Detta innebär att maskinen körs i 23 timmar med ett underhållsfönster på en timme, eller i 22 timmar med tvåtimmesfönster för inspektion och mindre justeringar. Denna strategi maximerar produktionen samtidigt som utrustningens livslängd bevaras och nödvändiga underhållsuppgifter kan utföras. Förpackningslösningar för läkemedelsprodukter i stora anläggningar drivs ofta på detta sätt och uppnår en drifttillgänglighet på 95–98 procent i stället för att sträva efter den omöjliga målsättningen med 100 procent kontinuerlig drift.
Övervakning och prediktivt underhåll
Avancerad automatisk kartongpaketutrustning inkluderar nu sensorer som övervakar vibration, temperatur och cykelantal i realtid. Förutsägande underhållsvarningar kan identifiera potentiella lagerfel, servodrift eller tätningsslitage innan de orsakar driftstopp. En kartongmaskin för produktionslinje som är utrustad med sådan övervakning gör det möjligt for operatörer att schemalägga komponentutbyte proaktivt under planerade underhållsfönster istället för att reagera på fel. Detta tillvägagångssätt förlänger utrustningens livslängd och maximerar den faktiska produktionstiden, även vid krävande skiftschema.
Vanliga frågor
Kan en kartongmaskin för produktionslinje verkligen köras 24 timmar varje enskild dag utan stopp?
Tekniskt sett ja, men i praktiken nej. Utrustning för tunga arbetsuppgifter är utformad för att hantera långa drifttider, men verklig obegränsad drift dygnet runt utan någon underhållspaus är orealistisk. De flesta tillverkare rekommenderar korta schemalagda underhållspausar varje vecka eller två för att undersöka lager, byta smörjmedel och verifiera servonoggrannheten. Att försöka driva systemet obegränsat leder vanligtvis till tidigare komponentfel och längre oplanerade stopp än vad schemalagt förebyggande underhåll skulle orsaka.
Vad orsakar att ett höghastighetsförpackningssystem för kartonger misslyckas vid kontinuerlig drift?
Vanliga felkällor inkluderar termisk nedbrytning i servodrivsystem på grund av otillräcklig kylning, lagerdrift förorsakad av för långa smörjningsintervall samt precisionsskillnader i positionsystem på grund av ackumulerad mekanisk spänning. Underlåten underhåll är den främsta orsaken. Dessutom kan föroreningar i tryckluftslinjer, spänningsfall i elmatningen och inkonsekventa materialtillskott utlösa automatiska stopp. Miljöfaktorer och tillförlitligheten i leveranskedjan spelar lika stor roll för framgången med kontinuerlig drift som maskinen själv.
Hur påverkar underhållsplaneringen drifttiden för farmaceutiska produktpackningslösningar?
Rätt underhållsplanering ökar faktiskt den effektiva driftstiden genom att förhindra katastrofala fel. En kartongmaskin för en produktionslinje som drivs enligt en planerad underhållscykel uppnår vanligtvis 95–98 procent driftstid under ett år. Att hoppa över underhåll för att uppnå tillfällig hög kontinuerlig driftstid leder ofta till oväntade stopp som avbryter produktionen i flera dagar. Förutsägande övervakning och schemalagd utbyte av komponenter förlänger utrustningens livslängd och minskar total driftstopp, vilket gör disciplinerad underhållsinvestering till det smartare ekonomiska valet för operatörer av automatisk kartongförpackningsutrustning.