
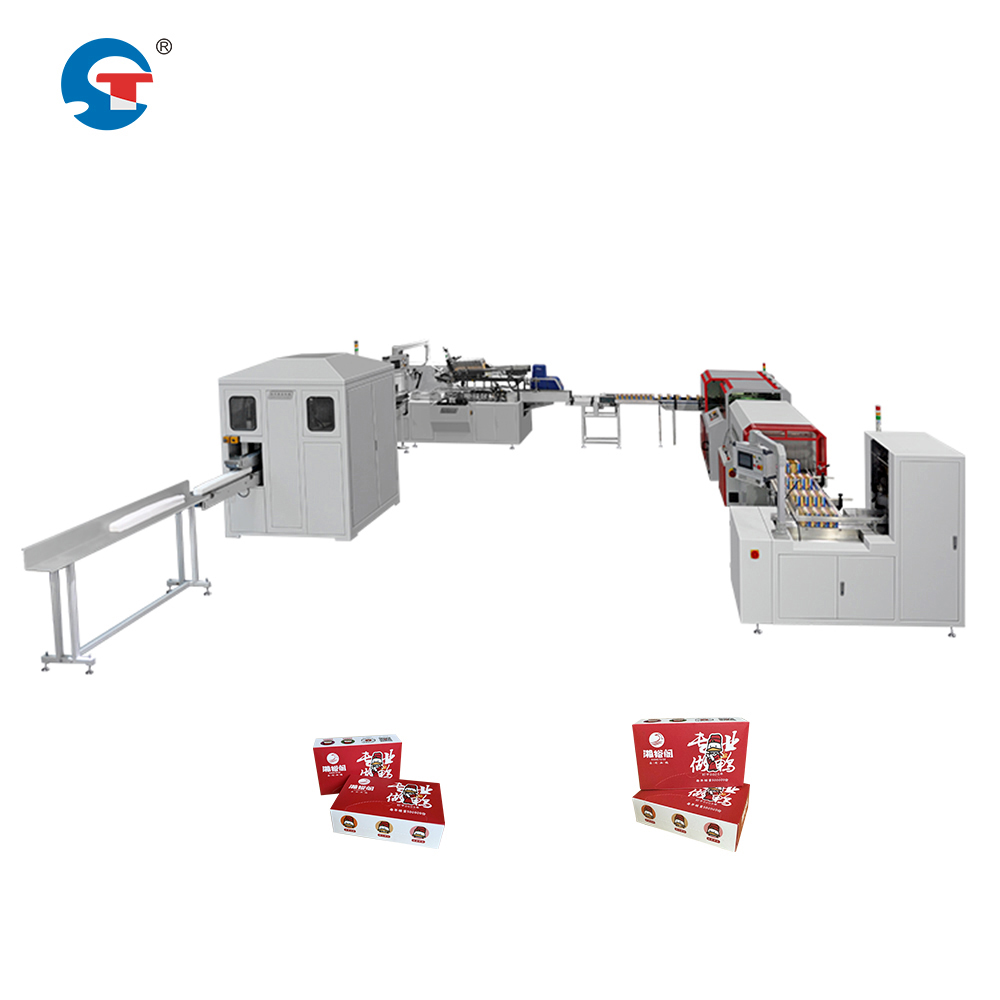
Å drive en tung industriell kartonmaskin for produksjonslinjer rundt klokka krever mer enn bare å trykke på en knapp og gå videre. Spørsmålet om slike anlegg kan holde kontinuerlig drift over 24 timer per døgn er avgjørende for produsenter som søker maksimal gjennomstrømning og avkastning på investeringen. Svaret er nyansert: Ja, moderne høyhastighetskartonpakkemaskiner kan teknisk sett kjøre kontinuerlig, men suksessen avhenger av konstruksjonsspesifikasjoner, forebyggende vedlikeholdsprosedyrer, operatørutdanning og komponentkvalitet. Å forstå disse faktorene avgjør om dine farmasøytiske produktpakkeløsninger eller andre automatiske kartonpakkeanlegg vil levere den tilgjengeligheten (uptime) som din produksjonsplan krever.
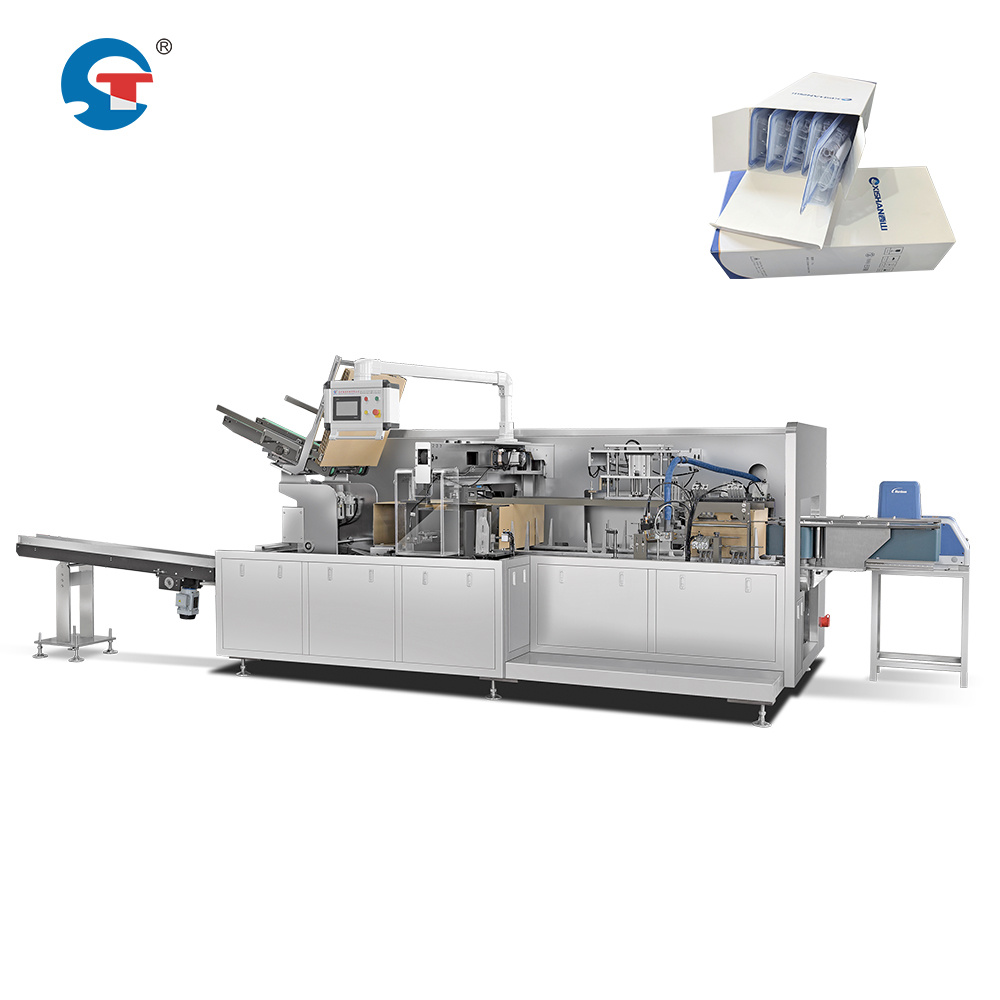
Tunge industrielle kartonanlegg er konstruert annerledes enn innledende maskiner. Lageranordningene, drivmotorer, servostyringer og mekaniske sammenstillinger i et virkelig produksjonsklasseanlegg kartongpakkmaskin for automatisering av produksjonslinje er bygget for å tåle utvidet drift under belastning. Produsenter av automatisk eskepakkeutstyr publiserer vanligvis driftssyklusvurderinger og spesifikasjoner for termisk styring som definerer sikre vinduer for kontinuerlig drift. Likevel fører å kjøre hvilken som helst industriell maskin ved maksimal kapasitet i en hel uke uten planlagt nedetid til opphopet stress på komponenter, termisk utmattelse i girbokser og servodrivere samt akselerert slitasje på posisjoneringssystemer.
Konstruksjonsspesifikasjoner for kontinuerlig drift
Termisk styring og kjølesystemer
Et hurtig pakkesystem for emballasje som er utformet for drift døgnet rundt må inneholde et robust termisk styringssystem. Industrielle motorer og servodrivere genererer varme i forhold til driftstid og belastning. Utstyr uten tilstrekkelige kjølesystemer vil oppleve termisk nedregulering, redusert nøyaktighet eller automatisk avslutting for å beskytte interne komponenter. Produsenter av kartongløsninger for farmasøytiske produkter integrerer kjølevifter, varmeavledere og noen ganger aktiv temperaturkontroll for å opprettholde trygge driftstemperaturer gjennom kontinuerlige skift. Kapasiteten til kjølesystemet må overstige den stabile varmegenereringen ved maksimal produksjonshastighet.
Materialekvalitet og komponentvalg
Utstyr for tungt automatisert eskepakking bruker lager av premiumkvalitet, herdet stålaksler og forsegla girmonter som er rangert for lang driftstid. Maskiner av standardkvalitet bruker ofte komponenter som er rangert for en driftstid på 16 timer. Utstyr for kontinuerlig drift i eskepakking oppgraderes til lager i tung serie, forsterkede veilederelskinner og forsegla tilkoblinger som tåler miljøforurensning. Valget av materialer påvirker direkte maskinens evne til å opprettholde posisjonsnøyaktighet og konsekvent produksjonshastighet i uker med uavbrutt produksjon uten svekkelse.
Vedlikeholdsbehov og virkeligheten om nedetid
Forebyggende vedlikeholdsintervaller
Selv de mest robuste løsningene for kartongpakking av farmasøytiske produkter krever planlagt vedlikehold. Et høyhastighets-system for kassepakking som kjører døgnet rundt kan trenge oljeskift, kontroll av leier og kalibrering av servomotorer hyppigere enn maskiner som opererer i 8-timers skift. Bransjepraksis anbefaler ofte korte vedlikeholdsperioder hver 168 til 336 timer med kontinuerlig drift – omtrent hver uke til annenhver uke. Disse vedlikeholdsstoppene er avgjørende; de forhindrer katastrofale svikter som fører til langt lengre uplanlagt nedetid. Å utelate vedlikehold for å oppnå teoretisk «uforstyrret» drift resulterer vanligvis i uventede svikter som helt stopper produksjonen.
Bytteintervaller for komponenter
Noen forbrukskomponenter i en kartonmaskin for produksjonslinjer slites i takt med driftstiden. Posisjonsremmer, servokoderruller, vakuumppumpetetninger og friksjonsruller slites raskere ved kontinuerlig drift. Produsenter av automatisk kartonpakkeutstyr gir anbefalinger for utskiftning basert på samlet driftstid. En maskin som kjører 24 timer daglig bruker opp disse komponentene tre ganger så raskt som en maskin som kjører 8-timers skift. Å planlegge og budsjettlegge disse utskiftningssyklusene er en del av realistisk økonomi for kontinuerlig drift. Mange operatører planlegger forebyggende utskifting av komponenter under planlagte nedstopp, i stedet for å risikere plutselige svikter.
Driftsklaredhet og systemkapasiteter
Pålitelighet og overvåking av kontrollsystem
Moderne høyhastighetspakkesystemer inneholder programmerbare logikkstyringer (PLC-er) og menneske-maskin-grensesnitt (HMI-er) som teoretisk sett kan overvåke og drive kontinuerlig drift. Disse elektroniske systemene er utformet for industrielle miljøer og inkluderer ofte redundante sikkerhetskretser og diagnostisk logging. Elektronisk styringssystem er imidlertid bare én komponent. Vedvarende 24/7-drift krever også pålitelige inngående hjelpemidler – stabil elektrisk kraft, ren komprimert luft og konsekvent materialeforsyning. Spenningsvariasjoner, forurensning i luftledningen eller avbrytelser i eskeforsyningen kan utløse automatisk nedstengning i farmasøytiske eskepakkeløsninger, noe som stopper produksjonen selv om maskinen fysisk er klar.
Operatør- og personellhensyn
Kontinuerlig produksjon, døgnrundt, krever skiftbasert bemanning og opplæring av operatører. Utstyr for tungt automatisk eskepakking krever fagkyndige operatører og teknikere for å overvåke ytelsen, justere produktparametere, håndtere stans og utføre grunnleggende feilsøking. Tretthet blant skiftarbeidere er knyttet til økte feilrater, oversette advarselssignaler og treigere reaksjon på maskinalarmer. Å bygge opp et kompetent og rotert personell for tre daglige skift utgjør en betydelig investering utover selve maskinen. I tillegg må operatører ha grundig forståelse av eskepakkemaskinen for å kunne skille mellom normal driftsoppførsel og tidlige tegn på slitasje på komponenter.
Praktiske scenarioer for døgnrundt-drift
Realistisk implementeringsstrategi
I praksis bruker produsenter som benytter et høyhastighets-system for emballasjeavpakking i kontinuerlig produksjon vanligvis en «23/1»- eller «22/2»-driftsmodell i stedet for ren 24/7-drift. Dette betyr at maskinen kjøres i 23 timer med et vedlikeholdsintervall på én time, eller i 22 timer med to timers vinduer for inspeksjon og mindre justeringer. Denne tilnærmingen maksimerer produksjonen samtidig som den sikrer utstyrets levetid og gir rom for nødvendig vedlikehold. Kartonløsninger for farmasøytiske produkter i store anlegg opererer ofte på denne måten og oppnår 95–98 prosent driftstid i stedet for å strebe mot umulig 100 prosent kontinuerlig drift.
Overvåking og prediktiv vedlikehold
Avanserte automatiske kartongpakkeanlegg inkluderer nå sensorer som overvåker vibrasjon, temperatur og syklusantall i sanntid. Forutsigende vedlikeholdsvarsler kan identifisere potensielle lagerfeil, servodrift eller tetningsslitasje før de fører til driftsavbrudd. Et kartongpakkeanlegg for produksjonslinje utstyrt med slik overvåking lar operatører planlegge utskifting av komponenter proaktivt under planlagte vedlikeholdsperioder, i stedet for å reagere på feil. Denne tilnærmingen utvider utstyrets levetid og maksimerer faktisk produksjonstid, selv ved krevende skiftplaner.
Ofte stilte spørsmål
Kan et kartongpakkeanlegg for produksjonslinje virkelig kjøre 24 timer hver eneste dag uten stopp?
Teknisk sett ja, men i praksis nei. Utstyr for tungt bruk er utformet for å håndtere langvarig drift, men virkelig uavbrutt 24/7-drift uten noen vedlikeholdsstans er urealistisk. De fleste produsenter anbefaler korte planlagte vedlikeholdsperioder hver uke eller annenhver uke for å inspisere leier, bytte smøremidler og bekrefte servonøyaktighet. Å forsøke virkelig kontinuerlig drift fører vanligvis til tidligere komponentfeil og lengre uplanlagte nedstillinger enn det som ville vært tilfelle med planlagt forebyggende vedlikehold.
Hva gjør at et høyhastighets-system for emballasjeavslutning feiler under kontinuerlig drift?
Vanlige feilpunkter inkluderer termisk nedbrytning i servodrivere på grunn av utilstrekkelig kjøling, lagerdrift forverret av utilstrekkelige smøringintervaller og nøyaktighetsavvik i posisjoneringssystemer som følge av akkumulert mekanisk spenning. Utelatt vedlikehold er den viktigste årsaken. I tillegg kan forurensning i komprimert-luftledninger, spenningsfall i strømforsyningen og uregelmessigheter i materialeforsyningen utløse automatisk stillstand. Miljøfaktorer og pålitelighet i forsyningskjeden spiller like stor rolle som maskinen selv for suksess med kontinuerlig drift.
Hvordan påvirker vedlikeholdsplanlegging oppetid for kartongløsninger innen farmasøytisk produksjon?
Riktig vedlikeholdsplanlegging øker faktisk den effektive driftstiden ved å forhindre katastrofale svikter. En kartonmaskin for en produksjonslinje som opererer etter en planlagt vedlikeholdsrytme oppnår typisk 95–98 prosent driftstid over ett år. Å utelate vedlikehold for å oppnå kortvarig høy kontinuerlig driftstid fører ofte til uventede svikter som stopper produksjonen i dager. Forutsigende overvåking og planlagt utskifting av komponenter forlenger utstyrets levetid og reduserer total driftstopp, noe som gjør disiplinert vedlikehold en mer fornuftig økonomisk investering for operatører av automatisk kartonpakkeutstyr.