
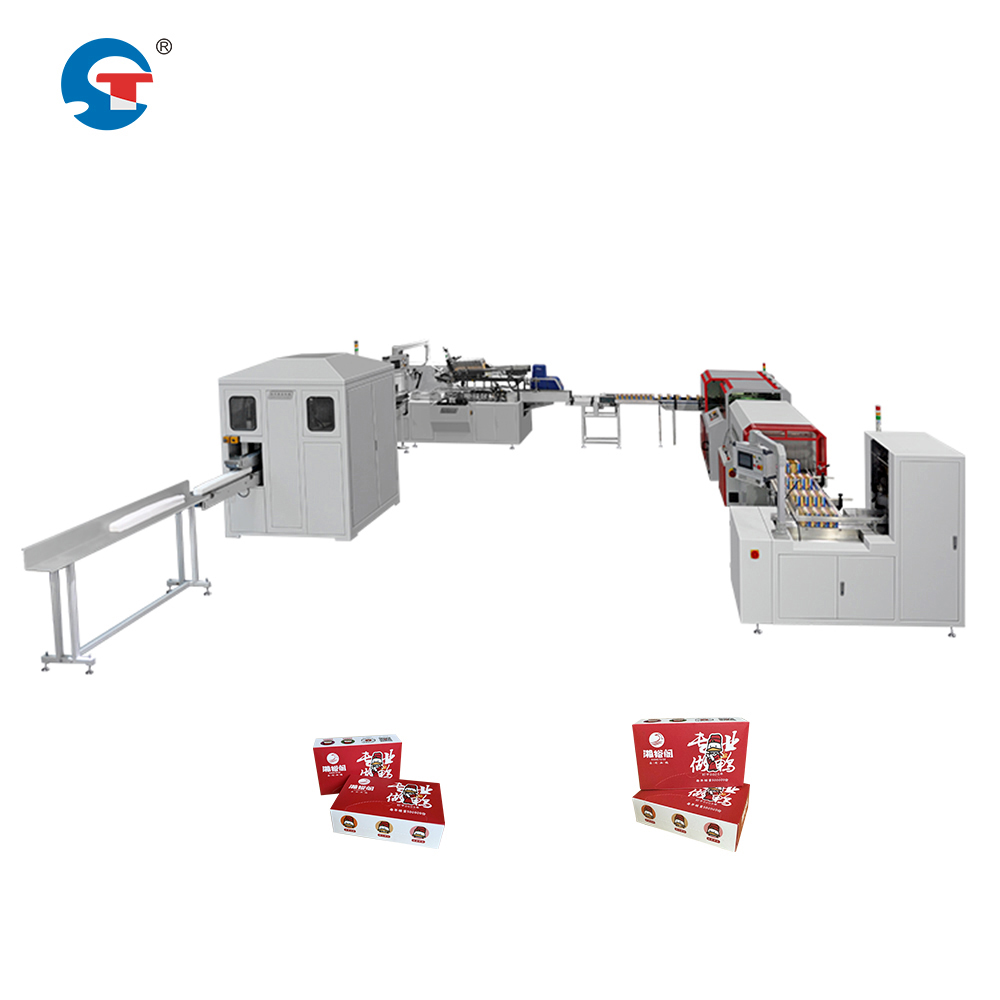
Raskas teollinen kotelointikoneen käyttö tuotantolinjalla vuorokauden ympäri vaatii enemmän kuin vain painamista nappia ja poistumista paikalta. Kysymys siitä, voiko tällaista laitteistoa käyttää jatkuvasti 24/7-vuorosysteemissä, on ratkaisevan tärkeä valmistajille, jotka pyrkivät saamaan mahdollisimman suuren tuotantokapasiteetin ja investoinnistaan mahdollisimman hyvän tuoton. Vastaus on hienovarainen: kyllä, nykyaikaiset korkean nopeuden kotelointijärjestelmät voivat teknisesti ottaa käyttöön jatkuvan toiminnan, mutta menestyminen riippuu suunnitteluspecifikaatioista, ennakoivasta huollosta, käyttäjäkoulutuksesta ja komponenttien laadusta. Näiden tekijöiden ymmärtäminen määrittää, pystyykö lääkkeiden kotelointiratkaisunne tai muu automaattinen kotelointilaitteisto tarjoamaan sen käytettävyyden, jota tuotantosuunnitelmanne vaatii.
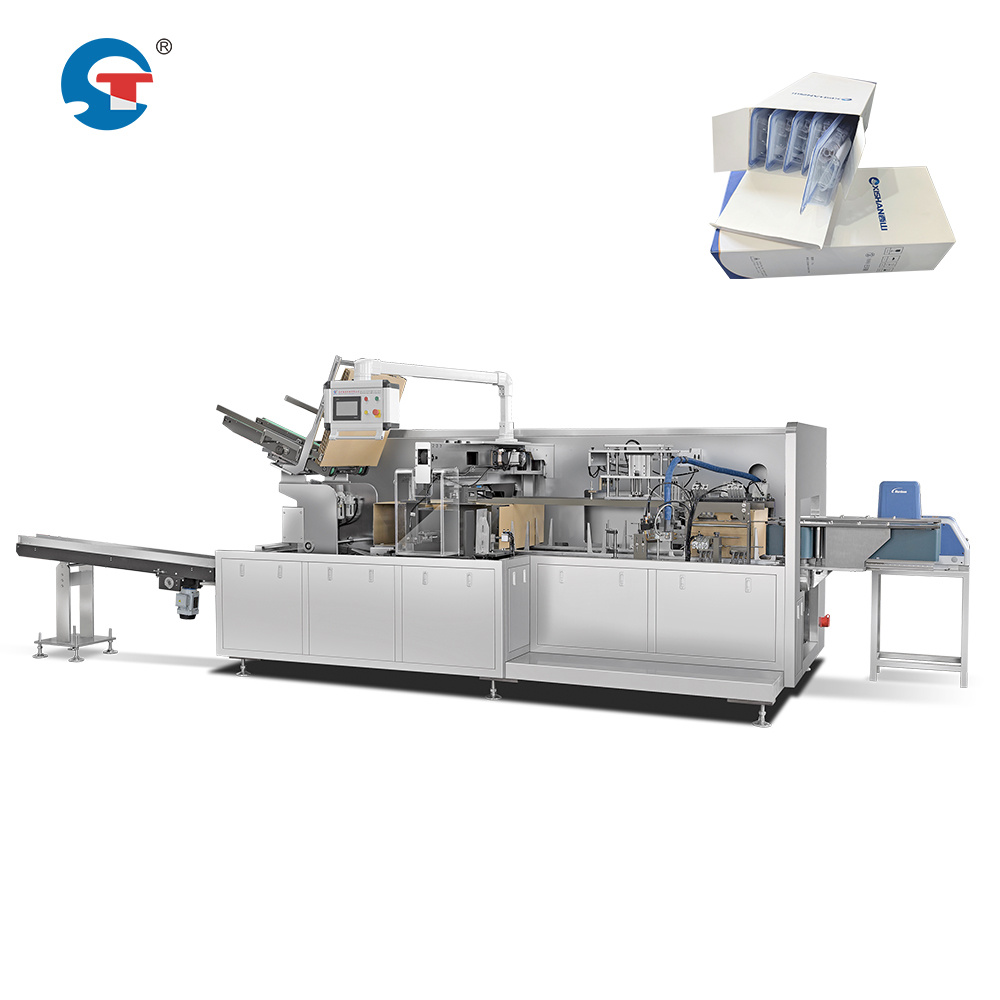
Raskas teollinen kotelointilaitteisto on suunniteltu eri tavoin kuin alkuun suunnitellut koneet. Laakerijärjestelmät, moottorit, servosäädöt ja mekaaniset kokoonpanot tuotantotasoisessa laatikointikoneen tuotantolinjan on suunniteltu kestämään pitkäaikaista kuormitusta. Automaattisten kartonkikäsittelevien laitteiden valmistajat julkaisevat yleensä käyttöjakson arviointiluvut ja lämmönhallintamäärittelyt, jotka määrittelevät turvallisesti jatkuvaa toimintaa. Kuitenkin mikä tahansa teollisuuskoneen käyttö maksimikapasiteetissa koko viikon ajan ilman suunniteltua taukoa aiheuttaa kertyvää rasitusta komponenteille, lämpöväsymystä vaihteistoissa ja servomoottorikäyttöjärjestelmissä sekä nopeutettua kulumista sijaintimekanismeissa.
Jatkuvan toiminnan suunnittelumäärittelyt
Lämpöhallinta ja jäähdytysjärjestelmät
Korkean nopeuden tapausten pakkausjärjestelmä, joka on suunniteltu käytettäväksi 24/7, vaatii vankkaa lämmönhallintaa. Teollisuusmoottorit ja servomoottorit tuottavat lämpöä ajan ja kuorman mukaan. Laitteet, joissa ei ole riittävää jäähdytysjärjestelmää, voivat kokea lämpöperusteista suorituskyvyn alenemista, tarkkuuden heikkenemistä tai automaattisia sammutuksia sisäisten komponenttien suojaamiseksi. Farmaseuttisten tuotteiden laatikoiden pakkausratkaisuja valmistavat yritykset integroivat jäähdytysventtiileitä, lämpöpohjia ja joskus myös aktiivista lämpötilan seurantaa, jotta turvalliset käyttölämpötilat säilyvät jatkuvien työvuorojen aikana. Jäähdytysjärjestelmän kapasiteetin on oltava suurempi kuin vakiotilassa syntyvä lämpö maksimituotantonopeuksilla.
Materiaalin laatu ja komponenttivalinnat
Raskasautomaattinen kartonkikäsittelevä laitteisto käyttää premium-luokan laakeria, kovennettuja teräksisiä aksелеita ja tiukentettuja vaihteistoja, jotka on suunniteltu pitkäaikaiseen käyttöön. Standardipainoiset koneet käyttävät usein komponentteja, joiden käyttöikä on 16 tuntia. Jatkuvatoimiset kartonkikäsittelevät laitteet päivittyvät raskasluokan laakeriin, vahvistettuihin ohjainraiteisiin ja tiukennettuihin liittimiin, jotka kestävät ympäristösaasteita. Materiaalien valinta vaikuttaa suoraan koneen kykyyn säilyttää paikannustarkkuus ja tuotantotehossa pysyvyys viikoittain keskeytymättömän tuotannon aikana ilman suorituskyvyn heikkenemistä.
Huoltovaatimukset ja käytännön pysäytysajat
Ennakoiva huoltoväli
Jopa vahvimmat lääketeollisuuden tuotteiden kotelointiratkaisut vaativat suunniteltua huoltoa. Korkean nopeuden laatikkojen pakkausjärjestelmä, joka toimii 24/7, saattaa vaatia öljynvaihtoja, laakerien tarkastuksia ja servokalibrointeja useammin kuin koneet, jotka toimivat 8 tunnin työvuoroissa. Teollisuuden yleinen käytäntö suosittelee usein lyhyitä huoltoikkunoita joka 168–336 tuntia jatkuvaa käyttöaikaa kohden – noin kerran viikossa tai kahden viikon välein. Nämä huoltopysähdykset ovat välttämättömiä: ne estävät katastrofaalisia vikoja, jotka aiheuttavat paljon pidempää ennattamatonta pysähtymistä. Huollon ohittaminen teoreettisen 'keskeytymättömän' toiminnan saavuttamiseksi johtaa yleensä odottamattomiin rikkoutumisiin, jotka pysäyttävät tuotannon kokonaan.
Komponenttien vaihtovälit
Tiettyjä kulutusosia kotelointikoneessa, jota käytetään tuotantolinjalla, kulumisen määrä on suoraan verrannollinen käyttöaikaan. Sijaintihihnat, servokooderipyörät, tyhjiöpumpun tiivisteet ja kitkahihnat kulumavat nopeammin jatkuvassa käytössä. Automaattisten kotelointilaitteiden valmistajat antavat vaihtovälejä kulutusosille perustuen kertyneeseen käyttöaikaan tunteina. Kone, joka toimii 24 tuntia päivässä, kuluttaa näitä komponentteja kolme kertaa nopeammin kuin kone, joka toimii 8 tunnin vuoroissa. Näiden vaihtojen suunnittelu ja budjetointi kuuluu realistiseen jatkuvan toiminnan talouteen. Monet käyttäjät suunnittelevat ennaltaehkäisevän komponenttien vaihdon suunniteltujen pysäyksien aikana välttääkseen yllättävät viat.
Toimintavalmius ja järjestelmäominaisuudet
Ohjausjärjestelmän luotettavuus ja seuranta
Nykyajan korkeanopeudet kotelointijärjestelmät sisältävät ohjelmoitavia logiikkakontrollereita (PLC) ja ihmisen–koneen rajapintoja (HMI), jotka voivat teoriassa seurata ja toimia jatkuvasti. Nämä sähköiset järjestelmät on suunniteltu teollisuusympäristöihin, ja niissä on usein turvapiirit kaksoiskappaleina sekä vianmäärityksen lokit. Sähköinen ohjausjärjestelmä on kuitenkin vain yksi komponentti. Jatkuvaa 24/7-toimintaa varten tarvitaan myös luotettavia tuloenergialähteitä – vakaa sähköntoimitus, puhtaasta paineilmasta ja tasaisesta materiaalianturasta. Jänniteheilahtelut, ilmaputkiston saastuminen tai pakkauksien syöttökatkokset voivat aiheuttaa automaattisen pysäytyskäskyn lääkkeiden kotelointiratkaisuissa, mikä pysäyttää tuotannon vaikka kone olisi fyysisesti valmis toimintaan.
Käyttäjän ja henkilökunnan huomioon ottaminen
Jatkuva 24/7-tuotanto vaatii vuorotyöpohjaista henkilöstöä ja koulutusta. Raskasautomaattinen kartonkikäsittelevä laitteisto vaatii päteviä käyttäjiä ja teknikoita, jotka seuraavat suorituskykyä, säätävät tuoteparametrejä, reagoivat tukoksia vastaan ja suorittavat perustason vianetsintää. Vuorotyöntekijöiden väsymys liittyy lisääntyneisiin virheisiin, ohitettuihin varoituksiin ja hitaampaan reaktioon koneilmoituksiin. Kolmen päivittäisen vuoron pätevän ja vaihtuvan henkilöstön rakentaminen on merkittävä investointi itse laitetta suurempi. Lisäksi käyttäjien on ymmärrettävä kartonkikäsittelevä kone riittävän syvällisesti tuotantolinjan käytössä, jotta he voivat erottaa normaalin toiminnan komponenttien kulumaan viittaavista varhaismerkeistä.
Käytännölliset 24/7-toimintaskenaariot
Realistinen toteuttamistapa
Käytännössä valmistajat, jotka käyttävät jatkuvan tuotannon yhteydessä korkean nopeuden kotelointijärjestelmiä, toteuttavat yleensä ’23/1’- tai ’22/2’-toimintamallin eivätkä puhtaasti 24/7-toimintaa. Tämä tarkoittaa, että kone toimii 23 tuntia ja yksi tunti varataan huoltotoimenpiteille tai että kone toimii 22 tuntia ja kaksi tuntia varataan tarkastuksille ja pienille säädöille. Tällä tavoin saavutetaan mahdollisimman suuri tuotantoteho samalla kun varmistetaan laitteiston kestävyys ja mahdollistetaan välttämättömät huoltotehtävät. Lääkkeiden kotelointiratkaisut suurissa teollisuustiloissa toimivat usein tällä tavoin saavuttaen 95–98 prosentin käyttöaikaprosentin eikä pyrkien mahdottomaan 100 prosentin jatkuvatoimintoon.
Seuranta ja ennakoiva huolto
Edistynyt automaattinen laatikkojen pakkauslaitteisto sisältää nyt antureita, jotka seuraavat värähtelyä, lämpötilaa ja kierrosmääriä reaaliajassa. Ennakoivan huollon varoitukset voivat tunnistaa mahdollisia laakerivikoja, servomoottorien poikkeamia tai tiivisteen kulumista ennen kuin ne aiheuttavat pysähtymisiä. Tuotantolinjalle tarkoitettu laatikkopakkauskone, jossa on tällainen seurantalaitteisto, mahdollistaa käyttäjien suunnitellun komponenttien vaihdon suunniteltujen huoltotaukojen aikana eikä vasta vikojen sattuessa. Tämä lähestymistapa pidentää laitteiston käyttöikää ja maksimoi todellisen tuotantoaikaa, myös tiukissa vuorotyöaikatauluissa.
UKK
Voiko tuotantolinjalle tarkoitettu laatikkopakkauskone todella pyöriä 24 tuntia päivässä pysähtymättä?
Teknisesti kyllä, mutta käytännössä ei. Raskasvarustus on suunniteltu kestämään pitkiä käyttöaikoja, mutta todellinen katkoton 24/7-toiminta ilman minkäänlaista huoltokatkoa on epärealistista. Useimmat valmistajat suosittelevat lyhyitä aikataulutettuja huoltokatkoja joka viikko tai kahden viikon välein laakerien tarkastamiseksi, voiteluaineiden vaihtamiseksi ja servotarkkuuden varmistamiseksi. Yrittäessä saavuttaa todellista katkotonta toimintaa komponenttien vioittuminen tapahtuu yleensä aiemmin, ja odottamattomat pysäytykset kestävät pidempään kuin aikataulutettu ennakoiva huolto aiheuttaisi.
Mikä aiheuttaa korkean nopeuden kappalepakkausjärjestelmän epäonnistumisen jatkuvassa toiminnassa?
Yleisiä vikaantumiskohtia ovat esimerkiksi servomoottorien lämpökuormitus, joka johtuu riittämättömästä jäähdytyksestä, laakerien kulumisen nopeutuminen riittämättömän tiukkojen voiteluvälien takia sekä tarkkuuden heilahtelu sijoitustarpeissa kertyneen mekaanisen rasituksen vuoksi. Huoltotoimenpiteiden ohittaminen on pääasiallinen syy. Lisäksi puhdistamattoman ilman putkistossa oleva lika, jännitteen alenemat sähköverkossa ja materiaalin syöttöepätasaisuudet voivat aiheuttaa automaattisen pysäytysreaktion. Ympäristötekijöillä ja toimitusketjun luotettavuudella on yhtä suuri merkitys jatkuvan toiminnan onnistumiselle kuin itse koneellakin.
Miten huoltosuunnittelu vaikuttaa lääkkeiden pakkausratkaisujen käytettävyyteen?
Sopivan huoltosuunnittelun noudattaminen lisää itse asiassa tehokasta käyttöaikaa estämällä katastrofaaliset viat. Suunnitellun huoltokäyrän mukaan toimiva tuotantolinjan karterointikone saavuttaa tyypillisesti 95–98 prosenttia käyttöaikaa vuoden aikana. Huollon ohittaminen hetkellisen korkean jatkuvan käyttöajan saavuttamiseksi johtaa usein odottamattomiin katkoksiin, jotka pysäyttävät tuotannon päiviksi. Ennakoiva seuranta ja aikataulutettu komponenttien vaihto pidentävät laitteiston elinikää ja vähentävät kokonaistekoaika, mikä tekee säännöllisestä huollosta taloudellisesti viisaamman investoinnin automaattisten karterointilaitteiden käyttäjille.