
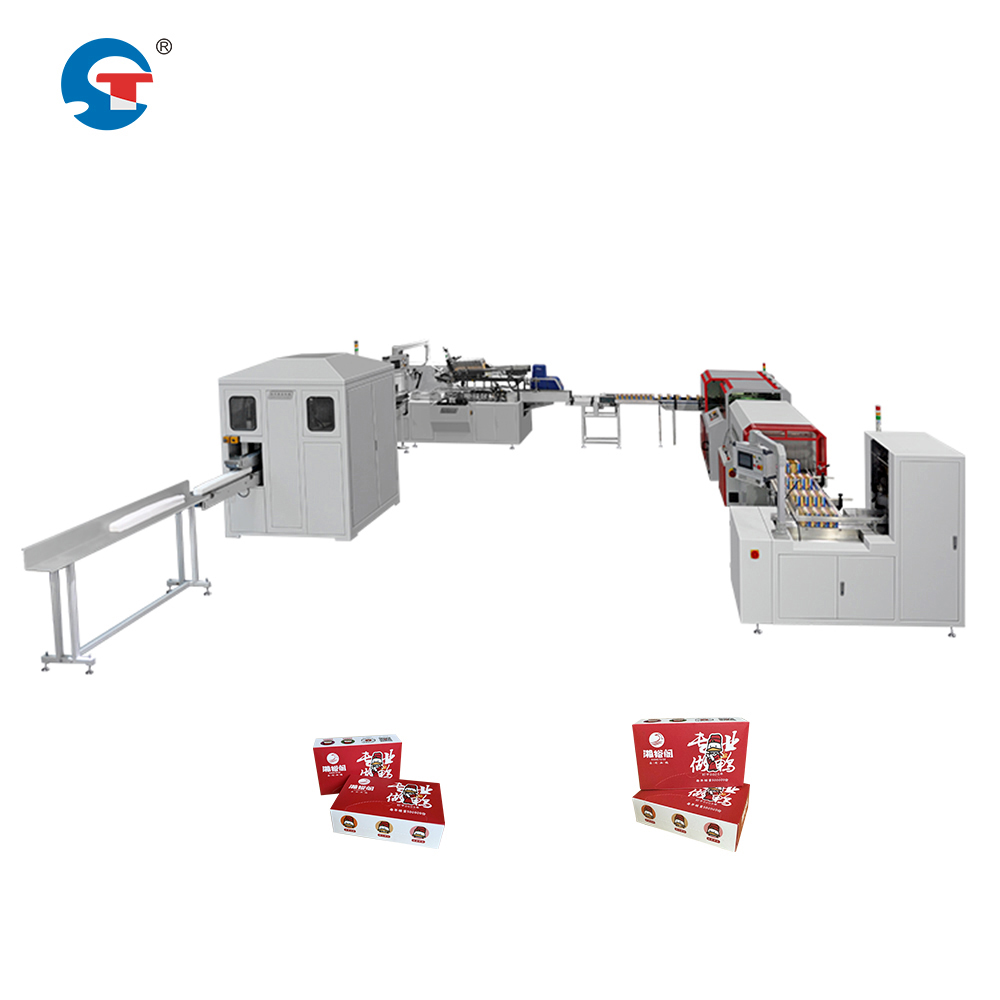
تشغيل آلة تغليف صناديق ثقيلة في خط الإنتاج على مدار الساعة يتطلب أكثر من مجرد الضغط على زر والانصراف. ومسألة ما إذا كانت هذه المعدات قادرة على العمل المستمر لمدة ٢٤ ساعة يوميًّا، و٧ أيام أسبوعيًّا، تُعَدُّ بالغة الأهمية بالنسبة إلى الشركات المصنِّعة التي تسعى لتحقيق أقصى إنتاجية وعائد استثمار. والإجابة ليست مباشرة: نعم، يمكن لأنظمة تعبئة الصناديق عالية السرعة الحديثة أن تعمل فعليًّا بشكل مستمر، لكن النجاح يعتمد على مواصفات التصميم، وبروتوكولات الصيانة الوقائية، وتدريب المشغلين، وجودة المكونات. وفهم هذه العوامل هو ما يحدد ما إذا كانت حلول تغليف منتجاتك الصيدلانية في صناديق أو غيرها من معدات التغليف الآلي للعلب ستوفِّر وقت التشغيل الفعلي الذي تتطلبه جدولتك الإنتاجية.
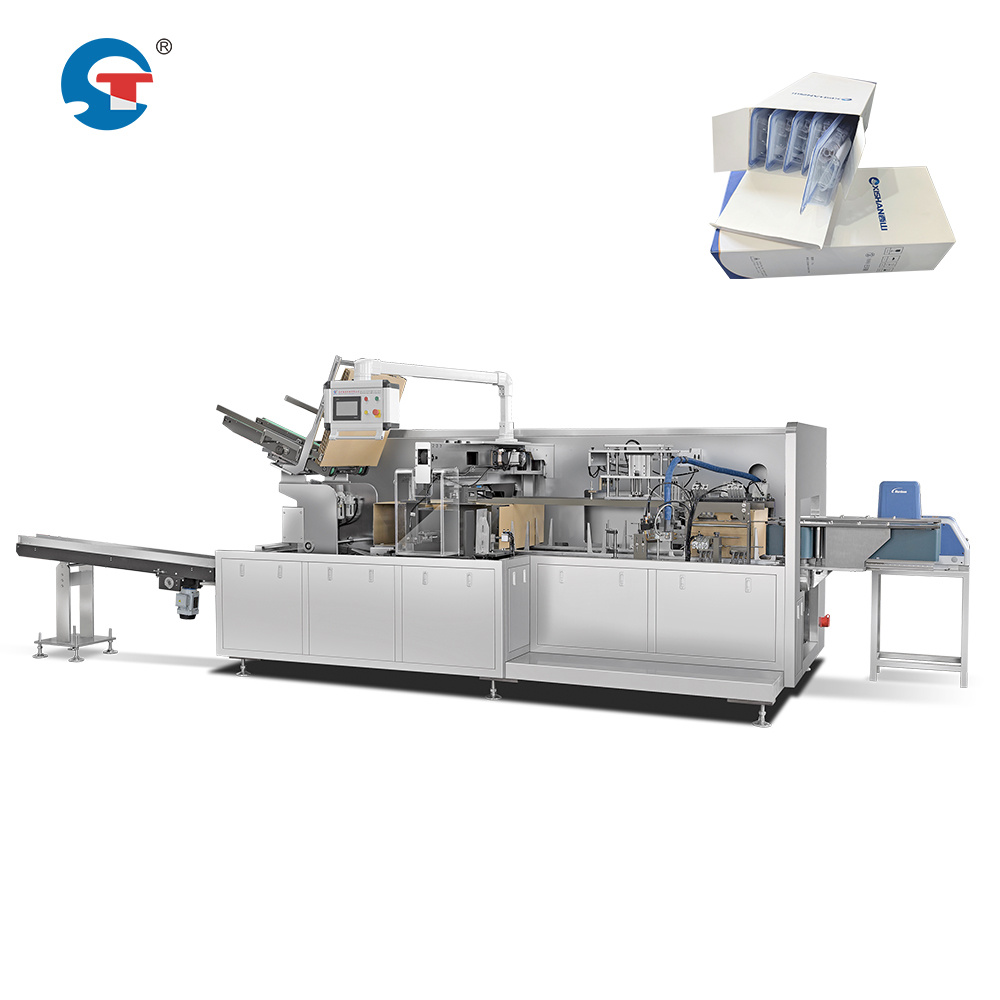
تم تصميم معدات تغليف الصناديق الصناعية الثقيلة بشكل مختلف عن الآلات الابتدائية. فأنظمة المحامل، ومحركات الدفع، والتحكم بالمحركات المؤازرة، والتجميعات الميكانيكية في الآلات الحقيقية المخصصة للإنتاج تغليف في خط الإنتاج مُصمَّمة لتحمل التشغيل المطوَّل تحت الحِمل. وعادةً ما يُعلن مصنعو معدات تغليف العلب الأوتوماتيكية عن تصنيفات دورة التشغيل ومواصفات الإدارة الحرارية التي تحدِّد نوافذ التشغيل المستمر الآمن. ومع ذلك، فإن تشغيل أي جهاز صناعي عند سعته القصوى طوال أسبوعٍ كاملٍ دون توقُّف مخططٍ له يؤدي إلى إجهاد تراكمي على المكونات، وإرهاق حراري في علب التروس والمحركات المؤازرة، وارتداء أسرع في آليات التموضع.
المواصفات التصميمية للتشغيل المستمر
إدارة الحرارة وأنظمة التبريد
نظام عالي السرعة لتغليف العلب، مصمم للعمل على مدار ٢٤ ساعة طوال أيام الأسبوع، يجب أن يضم إدارةً قويةً للحرارة. وتولِّد المحركات الصناعية ومحركات التحكم بالسروو حرارةً تتناسب مع مدة التشغيل والحمل. وبغياب أنظمة تبريد كافية، ستتعرض المعدات لتخفيض أداء حراري، أو انخفاض في الدقة، أو إيقاف تلقائي عن العمل لحماية المكونات الداخلية. ويُدمج مصنعو حلول تغليف منتجات الأدوية في علب كرتونية مراوح تبريد، ومشتِّتات حرارية، وأحيانًا أنظمة رصد نشطة لدرجة الحرارة، وذلك للحفاظ على درجات حرارة تشغيل آمنة خلال الورديات المتواصلة. كما يجب أن تكون سعة نظام التبريد أكبر من كمية الحرارة الناتجة في الحالة المستقرة عند أقصى سرعات الإنتاج.
درجة المادة واختيار المكونات
تستخدم معدات تغليف الكرتون الأوتوماتيكية الثقيلة قطع غيار عالية الجودة، مثل المحامل الممتازة ومحور الفولاذ المُصلب وتجميعات التروس المغلقة المصممة لفترات تشغيل طويلة. أما الآلات القياسية فتستخدم عادةً مكونات مُصنَّفة لدورة تشغيلية تبلغ ١٦ ساعة. وتتميز معدات تغليف الكرتون التشغيلية المستمرة بتحديثها إلى محامل من السلسلة الثقيلة وقضبان توجيه معزَّزة وموصلات مغلقة مقاومة للتلوث البيئي. ويؤثر اختيار المواد مباشرةً على قدرة الجهاز على الحفاظ على الدقة الموضعية واتساق الإنتاجية طوال أسابيع التشغيل غير المنقطع دون أي انخفاض في الأداء.
متطلبات الصيانة وحقيقة وقت التوقف
فترات الصيانة الوقائية
حتى أكثر حلول تغليف الأدوية في علب قوةً تتطلب صيانةً دوريةً مجدولةً. فقد تحتاج منظومة تعبئة الصناديق عالية السرعة، التي تعمل على مدار ٢٤ ساعة يوميًّا و٧ أيام أسبوعيًّا، إلى تغيير الزيت وفحص المحامل ومعايرة المحركات servo بشكلٍ أكثر تكرارًا مقارنةً بالآلات التي تعمل بنظام نوباتٍ مدتها ٨ ساعات. وتوصي الممارسات الصناعية عادةً بفترات صيانة قصيرة كل ١٦٨ إلى ٣٣٦ ساعة من التشغيل المتواصل — أي ما يعادل مرةً كل أسبوعٍ إلى أسبوعين. وهذه التوقفات الصيانية ضروريةٌ جدًّا؛ فهي تمنع حدوث أعطالٍ كارثيةٍ تؤدي إلى توقفٍ غير مخططٍ له أطول بكثيرٍ. أما تجاهل الصيانة لتحقيق تشغيلٍ «غير منقطعٍ» نظريٍّ، فهو يؤدي عادةً إلى أعطالٍ مفاجئةٍ توقف الإنتاج تمامًا.
دورات استبدال المكونات
تتآكل بعض المكونات الاستهلاكية في آلة تغليف الكرتون بنسبة تتناسب مع مدة التشغيل الفعلية. وتتدهور أحزمة التموضع، والعجلات المشفرة للمحركات servo، وأختام مضخات الفراغ، والعجلات الاحتكاكية بشكل أسرع عند التشغيل المستمر. وتوفر شركات تصنيع معدات التغليف الآلي للكرتون إرشادات بشأن فترات استبدال هذه المكونات استنادًا إلى عدد الساعات التراكمية للتشغيل. وبذلك فإن الآلة التي تعمل ٢٤ ساعة يوميًّا تستهلك هذه المكونات بثلاثة أضعاف المعدل الذي تُستهلك به في آلة تعمل بنظام ورديات مدتها ٨ ساعات. ويشكِّل التخطيط لهذه دورات الاستبدال والميزانية المخصصة لها جزءًا أساسيًّا من اقتصاديات التشغيل المستمر الواقعية. وكثيرًا ما يحدِّد المشغلون مواعيد استبدال المكونات وقائيًّا خلال فترات التوقف المُخطَّط لها بدلًا من المخاطرة بحدوث أعطال مفاجئة.
الجاهزية التشغيلية والقدرات النظامية
موثوقية نظام التحكم والرصد
تضم أنظمة التغليف الحديثة عالية السرعة وحدات تحكم منطقية قابلة للبرمجة (PLCs) وواجهات تفاعل بين الإنسان والآلة (HMIs)، والتي يمكنها نظريًّا المراقبة والتشغيل باستمرار. وقد صُمِّمت هذه الأنظمة الإلكترونية للاستخدام في البيئات الصناعية، وغالبًا ما تتضمَّن دوائر أمان احتياطية وتسجيلًا تشخيصيًّا للعطل. ومع ذلك، فإن نظام التحكم الإلكتروني ليس سوى عنصرٍ واحدٍ فقط. أما التشغيل المستمر على مدار ٢٤ ساعة يوميًّا، و٧ أيام أسبوعيًّا، فيتطلَّب أيضًا توافر مرافق إدخال موثوقة — كهرباء مستقرة، وهواء مضغوط نظيف، وإمداد منتظم بالمواد. ويمكن أن تؤدي تقلبات الجهد الكهربائي، أو تلوث خطوط الهواء المضغوط، أو انقطاع تغذية العلب إلى إيقاف أنظمة تغليف المنتجات الصيدلانية تلقائيًّا، مما يوقف الإنتاج رغم جاهزية الآلة الفيزيائية.
اعتبارات المشغلين والموظفين
تتطلب الإنتاج المستمر على مدار ٢٤ ساعة يوميًّا و٧ أيام أسبوعيًّا توظيف العاملين بنظام الورديات وتدريب المشغلين. وتستلزم معدات تغليف الكرتون الآلية الثقيلة مشغلين وفنيين مؤهلين لمراقبة الأداء وضبط معالم المنتج والاستجابة لانسداد الخطوط وإجراء عمليات استكشاف الأخطاء الأولية. وترتبط إرهاق العاملين في الورديات بارتفاع معدلات الأخطاء وتجاهل المؤشرات التحذيرية وبطء الاستجابة لإشارات الإنذار الصادرة عن الماكينات. ويشكِّل إنشاء فريق عمل كفؤ ومُتناوب لتغطية ثلاث ورديات يوميًّا استثمارًا كبيرًا يتجاوز سعر الماكينة ذاتها. علاوةً على ذلك، يجب أن يمتلك المشغلون فهمًا عميقًا لكيفية تشغيل ماكينة التغليف بالكرتون ضمن خط الإنتاج، حتى يتمكّنوا من التمييز بين السلوك التشغيلي الطبيعي وبين المؤشرات المبكرة لارتداء المكونات.
سيناريوهات تشغيل واقعية على مدار ٢٤ ساعة يوميًّا
نهج تنفيذي واقعي
في الواقع، تطبّق الشركات المصنِّعة التي تستخدم نظام تغليف الصناديق عالي السرعة للإنتاج المستمر نموذج التشغيل «٢٣/١» أو «٢٢/٢» عادةً بدلًا من التشغيل المستمر الكامل ٢٤/٧. وهذا يعني تشغيل الآلة لمدة ٢٣ ساعة مع نافذة صيانة مدتها ساعة واحدة، أو تشغيلها لمدة ٢٢ ساعة مع نافذتين للفحص والتعديلات الطفيفة، كلٌّ منهما مدته ساعتان. ويسهم هذا النهج في تعظيم الإنتاج مع الحفاظ على عمر المعدات وتمكين إنجاز مهام الصيانة الأساسية. وتتبع حلول تغليف المنتجات الصيدلانية في المرافق الكبرى غالبًا هذا الأسلوب، فتحقق وقت تشغيل بنسبة ٩٥–٩٨٪ بدلًا من السعي وراء تشغيل مستمر غير واقعي بنسبة ١٠٠٪.
المراقبة والصيانة التنبؤية
تشمل معدات تغليف الكرتون الآلية المتطورة الآن أجهزة استشعار تراقب الاهتزاز ودرجة الحرارة وعدد الدورات في الوقت الفعلي. ويمكن لإشعارات الصيانة التنبؤية أن تكشف عن حالات فشل محتملة في المحامل أو انحراف المحركات servo أو تآكل الأختام قبل أن تتسبب في توقف التشغيل. وباستخدام آلة تغليف كرتون في خط الإنتاج مزودة بهذه أنظمة المراقبة، يستطيع المشغلون جدولة استبدال المكونات بشكل استباقي خلال فترات الصيانة المخططة بدلًا من الاستجابة لحالات الفشل الطارئة. ويؤدي هذا النهج إلى إطالة عمر المعدات وزيادة أقصى وقت تشغيل فعلي للإنتاج، حتى في الجداول التشغيلية المكثفة.
الأسئلة الشائعة
هل يمكن لآلة تغليف كرتون في خط الإنتاج أن تعمل فعليًّا ٢٤ ساعة يوميًّا دون توقف؟
من الناحية الفنية، نعم؛ لكن من الناحية العملية، لا. صُمِّمت المعدات الثقيلة لتحمل فترات تشغيل طويلة، لكن التشغيل غير المنقطع الحقيقي لمدة ٢٤ ساعة في اليوم و٧ أيام في الأسبوع دون أي توقف للصيانة أمرٌ غير واقعي. وتوصي أغلب الشركات المصنِّعة بفترات صيانة مجدولة قصيرة كل أسبوع أو أسبوعين للتحقق من حالة المحامل وتغيير مواد التشحيم والتأكد من دقة المحركات المؤازرة. أما محاولة التشغيل غير المنقطع الحقيقي، فهي تؤدي عادةً إلى أعطال مبكرة في المكونات وانقطاعات غير مخطَّط لها أطول مما قد تسببه عمليات الصيانة الوقائية المجدولة.
ما الأسباب التي تؤدي إلى فشل نظام تعبئة العلب عالي السرعة أثناء التشغيل المستمر؟
تشمل نقاط الفشل الشائعة التحلل الحراري في محركات التحكم بسبب نقص التبريد، وارتداء المحامل نتيجة فترات تشحيم غير كافية، والانحراف في الدقة في أنظمة التموضع بسبب الإجهاد الميكانيكي التراكمي. ويُعَد تجاهل الصيانة العامل الرئيسي المسبب لذلك. علاوةً على ذلك، يمكن أن تؤدي التلوث في خطوط الهواء المضغوط، وانخفاض الجهد في التغذية الكهربائية، وعدم انتظام إدخال المواد إلى إيقاف التشغيل التلقائي. كما تلعب العوامل البيئية وموثوقية سلسلة التوريد دوراً مساوياً لدور الجهاز نفسه في نجاح التشغيل المستمر.
كيف تؤثر جدولة الصيانة على وقت تشغيل حلول تغليف المنتجات الصيدلانية في علب؟
تؤدي جدولة الصيانة المناسبة في الواقع إلى زيادة وقت التشغيل الفعّال من خلال منع الأعطال الكارثية. وعادةً ما تحقِّق آلة تغليف الكرتون المستخدمة في خط الإنتاج، والتي تعمل وفق دورة صيانة مخطَّطة، نسبة تشغيل تتراوح بين ٩٥٪ و٩٨٪ على مدار العام. أما تجاهل الصيانة لتحقيق ساعات تشغيل متواصلة عالية لفترة قصيرة، فيؤدي في أغلب الأحيان إلى أعطال غير متوقَّعة توقف الإنتاج لعدة أيام. وتُطيل أنظمة المراقبة التنبُّؤية والاستبدال المجدول للمكوِّنات عمر المعدات وتقلِّل إجمالي وقت التوقف، ما يجعل الاستثمار المنضبِط في الصيانة الخيار الاقتصادي الأذكى لمشغِّلي معدات تغليف الكرتون الآلية.