
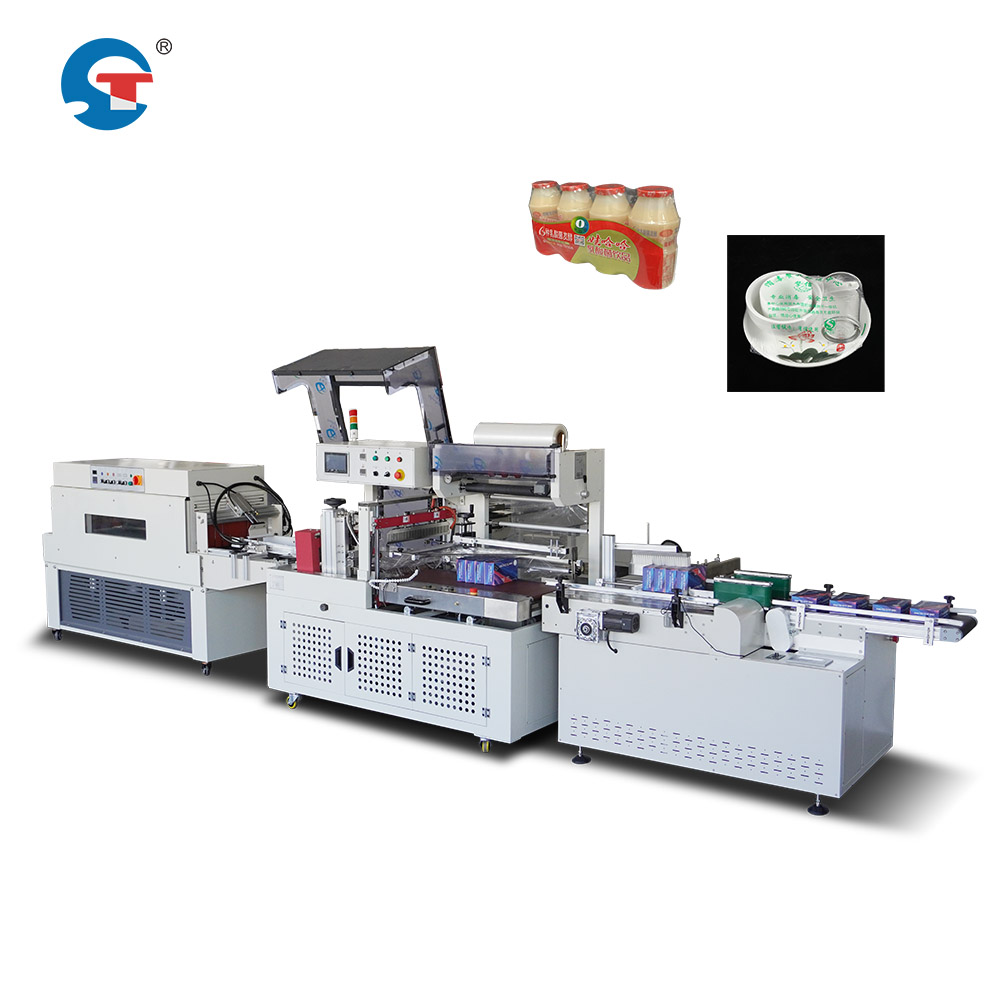
Amaszyna do termokurczliwej folii osłonowej reprezentuje kluczowe inwestycje w operacje opakowaniowe dla firm dążących do zapewnienia spójnej ochrony i prezentacji produktów. Zanim wprowadzą te systemy do produkcji, producenci muszą zrozumieć wymagania operacyjne, techniczne oraz konserwacyjne, które decydują o sukcesie lub porażce. W tym artykule przedstawiono podstawową wiedzę, jaką firmy powinny posiadać przed wdrożeniem systemów maszyn do owijania termokurczliwym folią w swoich zakładach.
Skuteczna obsługa tych maszyn wymaga wiedzy obejmującej konfigurację sprzętu, dobór materiałów, kontrolę temperatury oraz procedury rutynowej konserwacji. Firmy pomijające którykolwiek z tych aspektów często napotykają opóźnienia w produkcji, niestabilną jakość zgrzewów, marnowanie materiałów oraz zagrożenia bezpieczeństwa. Zrozumienie pełnego zakresu wymagań operacyjnych zapewnia płynniejsze wdrożenie oraz lepszą wydajność w długim okresie użytkowania urządzeń do opakowywania termokurczliwą folią.
Podstawowe wymagania operacyjne dla systemów owijania termokurczliwą folią
Zrozumienie procesu automatycznego nanoszenia folii termokurczliwej
Proces automatycznego nakładania folii termokurczliwej zależy od precyzyjnej koordynacji wielu komponentów maszyny. Mechanizmy odwijania folii muszą utrzymywać stałe napięcie, aby zapobiec powstawaniu fałd lub luźnego owijania produktów. Gdy folia obejmie produkt, aktywują się komory grzewcze, które kurczą materiał w sposób szczelny. Firmy potrzebują operatorów przeszkolonych w monitorowaniu prędkości podawania folii, zapewnianiu prawidłowego jej ułożenia oraz wykrywaniu zablokowań przed uszkodzeniem sprzętu lub powstaniem wad produktów.
Ustawienia temperatury mają bezpośredni wpływ na jakość zgrzewu oraz właściwości materiału podczas automatycznego nakładania folii termokurczliwej. Folii, która nie otrzyma wystarczającej ilości ciepła, nie uda się prawidłowo zgrzać, co pozostawi szczeliny, przez które może przedostać się wilgoć. Nadmiar ciepła sprawia, że folia staje się krucha, pęka podczas obsługi, a nawet może się przepalić. Każdy typ folii i geometria produktu wymaga indywidualnie skalibrowanych profili temperaturowych, których zasad działania operatorzy muszą rozumieć i poprawnie dostosowywać.
Wybór grubości folii termokurczalnej i jej zgodność z urządzeniami
Grubość folii termokurczalnej określa zarówno poziom ochrony, jak i wydajność maszyn. Cieńsze folie obniżają koszty materiału, ale zapewniają mniejszą odporność na przebicie i wymagają dokładniejszej kontroli temperatury. Grubsze folie zapewniają lepsze amortyzowanie i trwałość, ale wymagają większego dopływu ciepła oraz dłuższego czasu przebywania w komorach grzewczych. Firmy muszą dobrać grubość folii termokurczalnej odpowiednią do konkretnych produktów, warunków transportu oraz środowisk przechowywania.
Wybór odpowiedniej grubości wpływa również na sposób przetwarzania materiałów przez automatyczne systemy aplikacji folii termokurczalnej. Maszyny zaprojektowane do cienkich folii mogą zapychać się lub tworzyć fałdy przy podawaniu grubszych materiałów. Z kolei urządzenia przeznaczone do ciężkich folii mogą marnować materiał i energię podczas przetwarzania wersji o mniejszej grubości. Zespoły operacyjne powinny przetestować zgodność grubości folii z konkretnym wyposażeniem przed wdrożeniem, aby uniknąć zakłóceń produkcji.
Kontrola temperatury i zagadnienia bezpieczeństwa
Zarządzanie ustawieniami temperatury maszyny do zgrzewania termokurczliwych opakowań
Zarządzanie temperaturą stanowi podstawę niezawodnej pracy maszyny do zgrzewania termokurczliwych opakowań. Większość systemów wykorzystuje grzejniki elektryczne lub parę wodną, aby podnieść temperaturę komory do 250–300 stopni Fahrenheita, w zależności od składu folii. Termostaty i czujniki temperatury muszą działać z wysoką dokładnością; nawet niewielkie odchylenia w odczytach powodują niestabilne kurczenie się folii oraz różnice jakościowe. Firmy powinny przeprowadzać codzienne kalibracje temperatury oraz prowadzić szczegółowe rejestry wszystkich korekt.
Nierównomierne rozprowadzanie ciepła wewnątrz komór kurczących powoduje typowe problemy, takie jak niepełne kurczenie się folii na krawędziach produktów oraz lokalne cienienie się folii. Nowoczesne urządzenia do pakowania termokurczliwego stosowane w produkcji wykorzystują wiele stref grzewczych, zapewniając jednolitą temperaturę na całej powierzchni folii. Obsługujący muszą znać sposób przepływu ciepła w swojej konkretnej maszynie oraz rozpoznawać sygnały ostrzegawcze, np. alarmy fluktuacji temperatury, które wskazują na konieczność konserwacji.
Zasady zapewnienia bezpieczeństwa pracowników i zapobiegania oparzeniom
Maszyny do zgrzewania termokurczliwego stanowią rzeczywiste zagrożenie oparzeniami, którego firmy nie mogą zignorować podczas planowania działalności operacyjnej. Temperatura w komorze przekracza 250 stopni Fahrenheita w trakcie normalnej pracy, a folia wychodząca ze stref grzewczych pozostaje nadal bardzo gorąca przez kilka sekund.
Obiekty powinny zainstalować osłony maszynowe wokół stref gorących, wprowadzić czytelne etykiety ostrzegawcze oraz ustalić procedury blokowania urządzeń podczas prac konserwacyjnych. Przyciski awaryjnego zatrzymania muszą być łatwo dostępne i sprawne. Firmy wdrażające maszyny do zgrzewania termokurczliwego powinny przeprowadzać audyty bezpieczeństwa, oferować programy certyfikacji operatorów oraz prowadzić dokumentację incydentów. Dostawcy ubezpieczeń często analizują te środki bezpieczeństwa przed zatwierdzeniem ubezpieczenia, co czyni ich stosowanie koniecznością biznesową.
Konserwacja, diagnozowanie usterek i optymalizacja wydajności
Harmonogramy rutowych konserwacji urządzeń do owijania termokurczliwą folią
Konserwacja zapobiegawcza wydłuża żywotność maszyn do owijania termokurczliwą folią i zapobiega kosztownym przestojom w okresach szczytowej produkcji. Firmy powinny wprowadzić codzienne procedury czyszczenia, mające na celu usunięcie pyłu z folii oraz pozostałości z prowadnic i mechanizmów podawania. Tygodniowe inspekcje powinny potwierdzać prawidłowe działanie elementów grzewczych, sprawdzać kalibrację czujników oraz badać widoczne zużycie wałków lub uszczelek.
Miesięczna głęboka konserwacja obejmuje wymianę zużytych taśm transportowych, smarowanie części ruchomych oraz testowanie funkcji awaryjnego zatrzymania. Producent zwykle dostarcza szczegółowe harmonogramy konserwacji w dokumentacji urządzenia; firmy stosujące te protokoły odnotowują o 30–40 procent mniej awarii niż te, które stosują wyłącznie konserwację reakcyjną. Rejestrowanie historii konserwacji pomaga zidentyfikować powtarzające się problemy i wspiera decyzje dotyczące modernizacji.
Diagnozowanie typowych problemów operacyjnych
Niska jakość uszczelnienia wskazuje często na nieodpowiednią grubość folii termokurczliwej lub odchylenie kalibracji temperatury. Obsługa powinna sprawdzić, czy dane techniczne folii są zgodne z ustawieniami maszyny, oraz przeprowadzić próbę partii przed rozpoczęciem pełnej produkcji. Luźne lub pomarszczone owinięcie sugeruje problemy z regulacją napięcia w systemie automatycznego nakładania folii termokurczliwej, które wymagają natychmiastowej korekty.
Przerywanie się folii podczas pracy wynika zwykle albo z nadmiernego napięcia podawania, albo z zanieczyszczenia wałków podawczych. Problemy z chłodzeniem pojawiają się, gdy wentylatory wydechowe ulegają awarii, przez co folia pozostaje zbyt miękka do prawidłowego układania. Firmy korzystają z utrzymywania zapasów części zamiennych, w tym elementów grzewczych, czujników temperatury oraz komponentów taśmy transportowej. Zrozumienie tych schematów diagnostycznych pozwala zespołom operacyjnym szybko przywrócić funkcjonalność sprzętu i zminimalizować marnowanie materiałów.
Często zadawane pytania
Jakie szkolenia muszą przejść operatorzy przed użytkowaniem maszyny do owijania folią termokurczliwą?
Operatorzy powinni ukończyć szkolenie przeprowadzone przez producenta, obejmujące uruchamianie sprzętu, załadunek folii, regulację temperatury oraz procedury awaryjne. Ćwiczenia praktyczne pod nadzorem pomagają zbudować pewność siebie w obsłudze automatycznych systemów aplikacji folii termokurczliwej. Weryfikacja kompetencji poprzez egzaminy praktyczne zapewnia, że operatorzy rozumieją protokoły bezpieczeństwa i potrafią niezależnie rozwiązywać podstawowe problemy.
Jak często firmy powinny aktualizować specyfikacje grubości folii termokurczliwej?
Specyfikacje folii wymagają przeglądu za każdym razem, gdy zmieniają się wymiary produktów, zmieniają się wymagania dotyczące opakowań lub zmienia się dostawca materiału. Zgodność grubości folii termokurczliwej powinna być sprawdzana przy każdej zmianie dostawcy folii, ponieważ nawet niewielkie różnice wpływają na przetwarzanie w maszynie oraz końcowy wygląd opakowania. Rocznego audytu wydajności folii dokonuje się w celu zidentyfikowania możliwości optymalizacji.
Czy jedno urządzenie do pakowania folią termokurczliwą może obsługiwać różne typy folii jednocześnie?
Większość maszyn do zawijania termokurczliwego osiąga najlepsze wyniki przy użyciu jednego typu folii w ramach pojedynczej serii produkcyjnej. Przełączanie się między foliami polietylenowymi a polipropylenowymi wymaga dostosowania temperatury oraz zmiany prędkości podawania, co zakłóca przebieg procesu produkcyjnego. Firmy o zróżnicowanych potrzebach opakowaniowych często korzystają z urządzeń zaprojektowanych z elementami umożliwiającymi szybką wymianę, co skraca czas przełączania pomiędzy różnymi typami folii.