
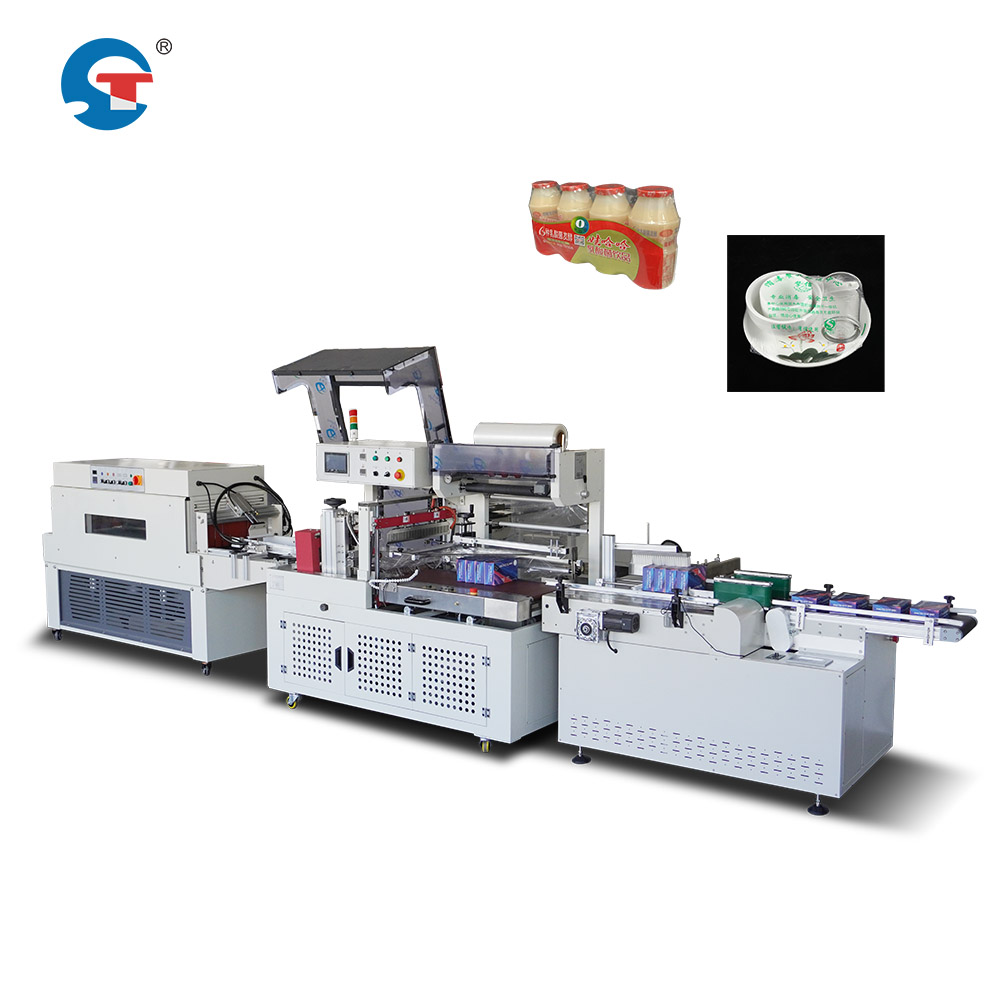
Avarmeskrympeemballage-maskine repræsenterer en afgørende investering i emballageoperationer for virksomheder, der søger konsekvent beskyttelse og præsentation af deres produkter. Før disse systemer tages i brug i produktionen, skal producenterne forstå de operative, tekniske og vedligeholdelsesmæssige krav, der afgør, om implementeringen lykkes eller mislykkes. Denne artikel giver den væsentlige viden, som virksomheder har brug for, inden de installerer varme-krympemaskiner i deres faciliteter.
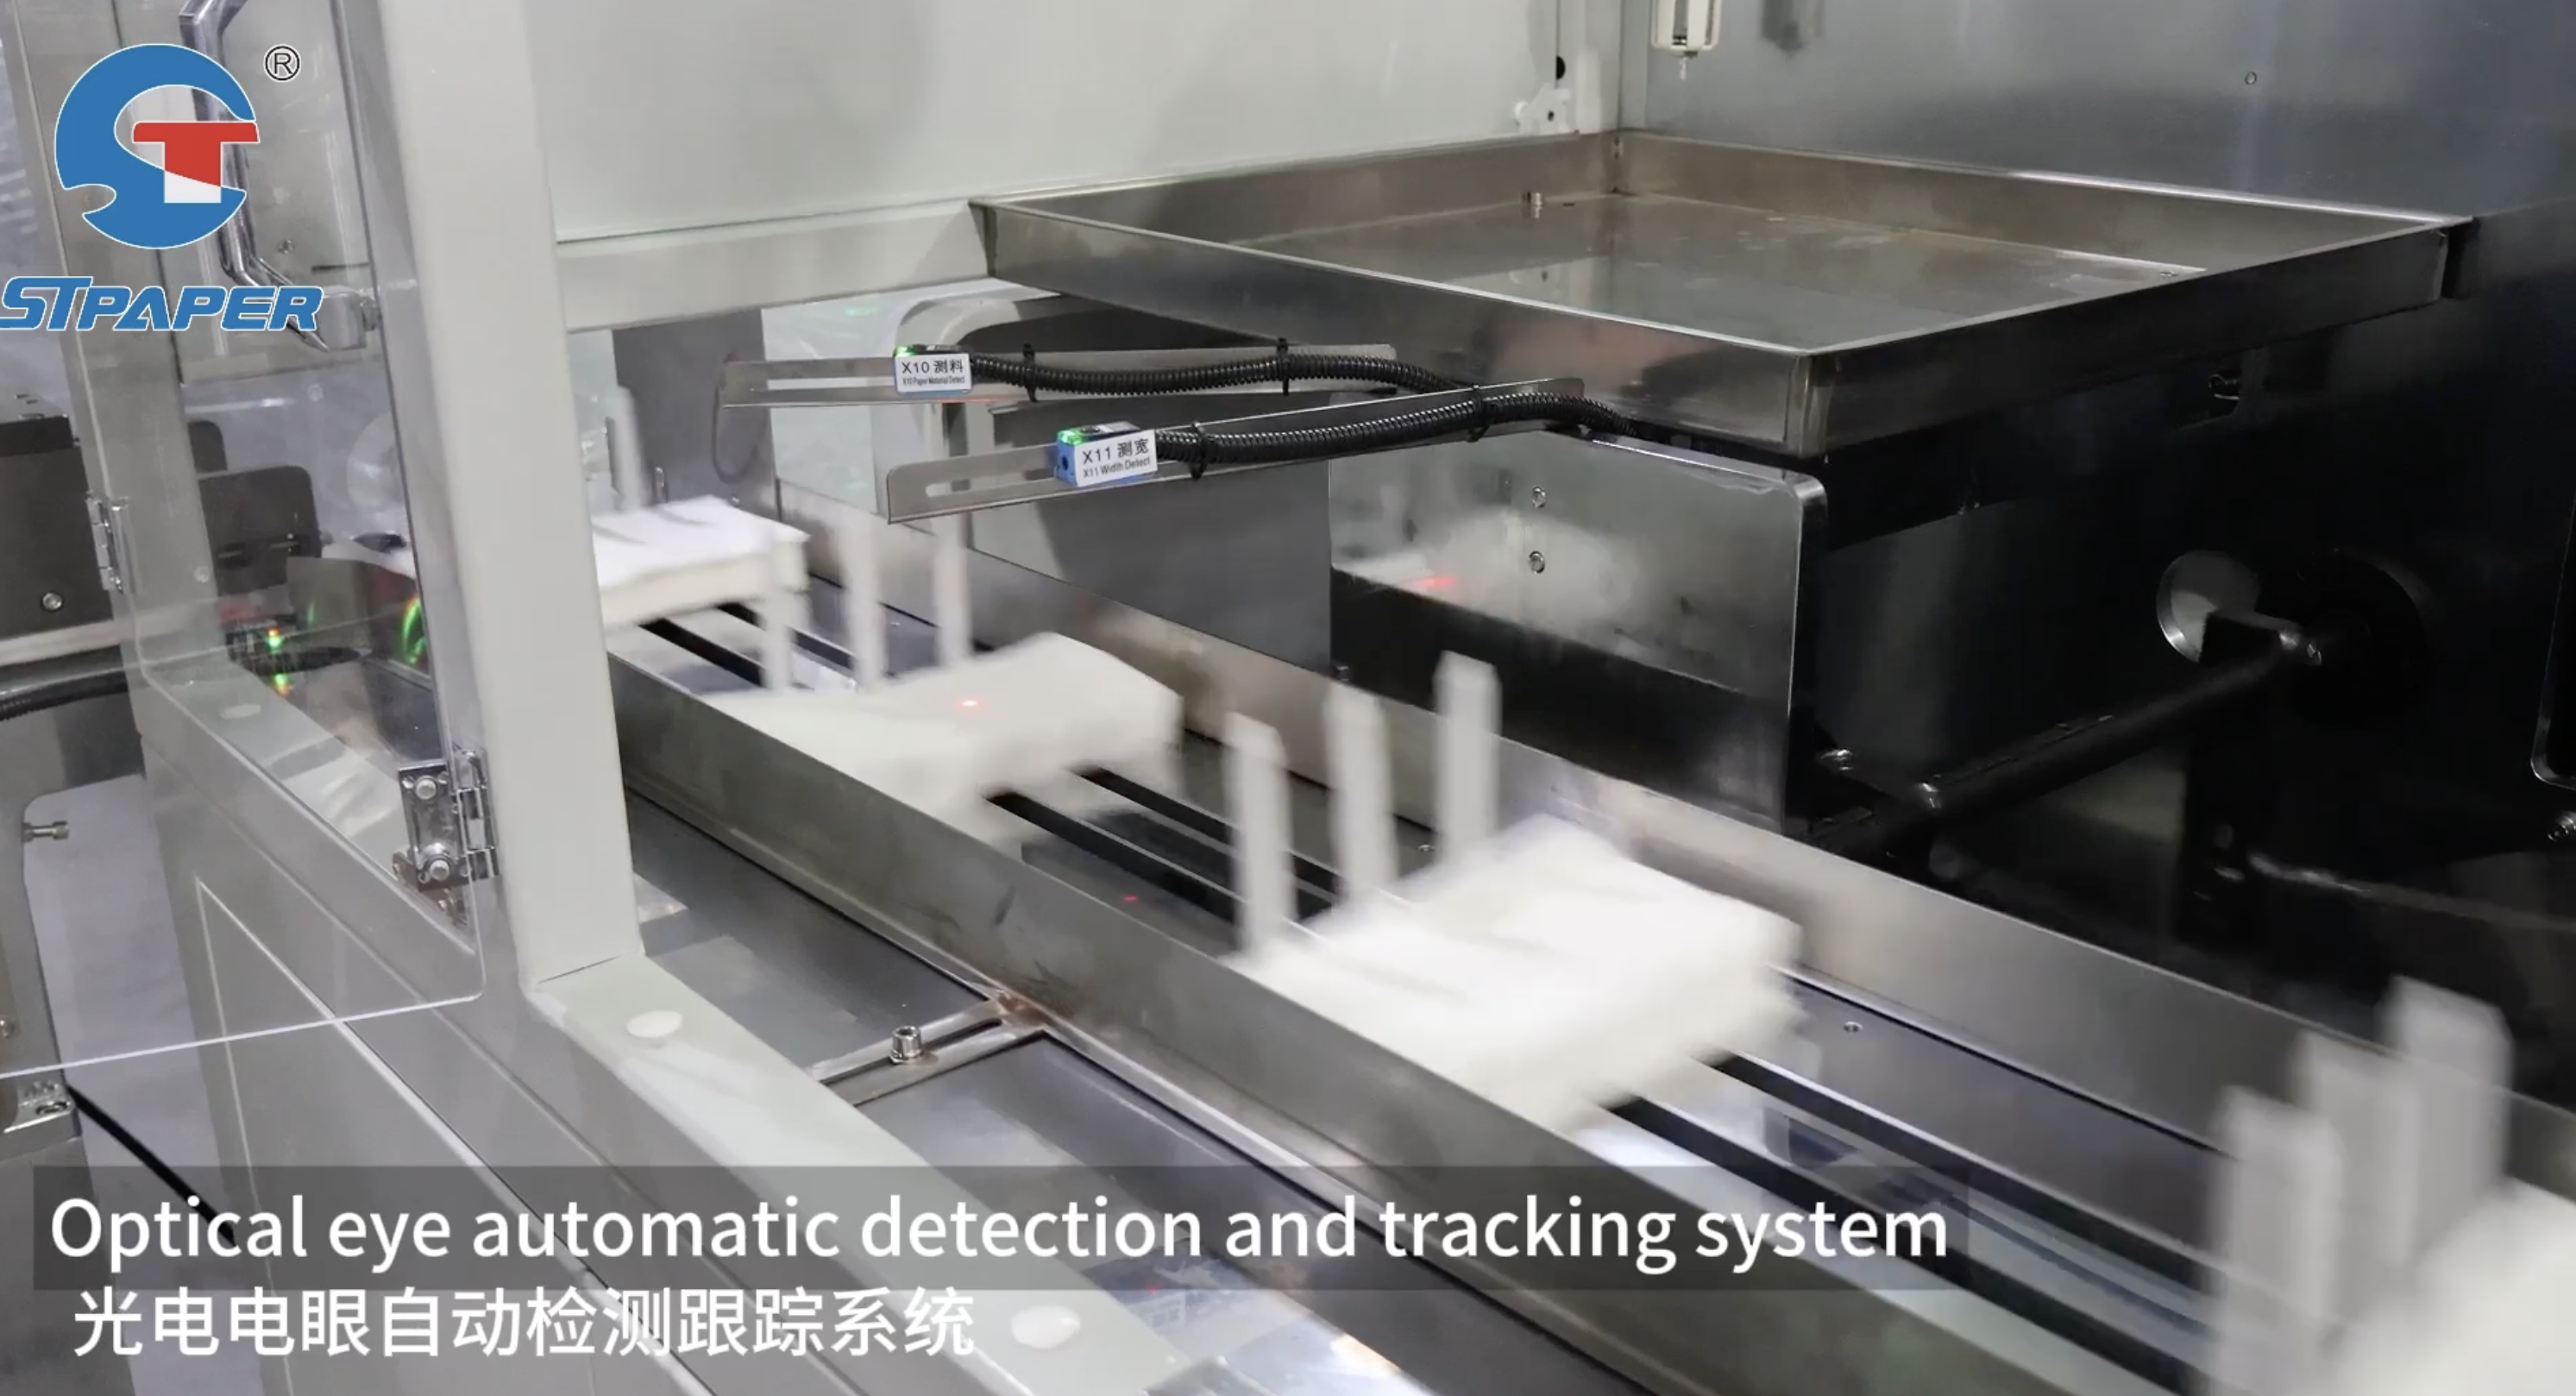
At betjene disse maskiner effektivt kræver viden inden for udstyrsopsætning, valg af materiale, temperaturkontrol og rutinemæssige vedligeholdelsesprocedurer. Virksomheder, der undlader at tage højde for én eller flere af disse dimensioner, står ofte over for produktionsforsinkelser, inkonsekvent forseglingskvalitet, spild af materiale og sikkerhedsrisici. En grundig forståelse af det samlede operationsmæssige landskab sikrer en mere problemfri implementering samt bedre langtidsprestation fra krympemaskiner til emballage af produkter.
Kernens operative krav til krympesystemer
Forståelse af den automatiske proces til påføring af krympemateriale
Den automatiske krympefolieapplikationsproces afhænger af præcis samordning mellem flere maskinkomponenter. Folieaftrækningsmekanismerne skal opretholde en konstant spænding for at forhindre rynker eller løs foliepakning omkring produkterne. Når folien er pakket omkring produktet, aktiveres varmekamre for at krympe materialet stramt. Virksomheder har brug for operatører, der er uddannet i overvågning af foliefremføringshastigheder, sikring af korrekt foliejustering og opdagelse af blokeringer, inden de beskadiger udstyret eller skaber produktfejl.
Temperaturindstillinger påvirker direkte forseglingens kvalitet og materialets ydeevne under den automatiske krympefolieapplikation. Folie, der modtager utilstrækkelig varme, forsegles ikke korrekt og efterlader revner, hvor fugt kan trænge ind. For meget varme får folien til at blive sprø, revne under håndtering og kan endda brænde gennem materialet. Hver folietype og hver produktgeometri kræver kalibrerede temperaturprofiler, som operatørerne skal forstå og justere korrekt.
Valg af tykkelse på varmeskrumpbar folie og kompatibilitet
Tykkelsen på varmeskrumpbar folie bestemmer både beskyttelsesniveauet og maskinens ydeevne. Tyndere folier reducerer materialeomkostningerne, men tilbyder mindre gennemboremodstand og kræver mere præcis temperaturkontrol. Tykkere folier giver bedre polstring og holdbarhed, men kræver højere varmetilførsel og længere opholdstid i opvarmningskammerne. Virksomheder skal tilpasse tykkelsen på varmeskrumpbar folie til deres specifikke produkter, håndteringsforhold og lagringsmiljøer.
Valg af den korrekte tykkelse påvirker også, hvordan automatiserede systemer til anvendelse af varmeskrumpbar folie behandler materialerne. Maskiner, der er designet til tynde folier, kan macke eller danne folder, når de behandler tykkere materialer under tilførslen. Omvendt kan udstyr, der er godkendt til tung folie, spilde materiale og energi ved behandling af lettere tykkelsesvalg. Før implementering bør driftsholdene teste kompatibiliteten mellem folietykkelse og deres specifikke udstyr for at undgå produktionsafbrydelser.
Temperaturregulering og sikkerhedshensyn
Styring af temperaturindstillingerne på varmeskrumpemaskinen
Temperaturstyring udgør grundlaget for pålidelig drift af varmeskrumpemaskiner. De fleste systemer bruger elektriske opvarmningselementer eller damp til at hæve kammerets temperatur til 250–300 grader Fahrenheit, afhængigt af foliets sammensætning. Termostater og temperatursensorer skal fungere præcist; afvigelse i aflæsninger fører til inkonsistent skrumpeeffekt og kvalitetsvariationer. Virksomheder bør gennemføre daglige kalibreringskontroller af temperaturen og føre detaljerede logbøger over alle justeringer.
Ujævn varmefordeling inden i skrumpekammerne giver almindelige problemer, herunder ufuldstændig skrumpeeffekt langs produktkanten og lokal tyndning af foliet. Moderne varmeskrumpemaskiner til emballage af produkter anvender flere opvarmningszoner for at sikre ensartet temperatur over hele folieoverfladen. Operatører skal forstå, hvordan varme bevæger sig gennem deres specifikke maskine, og genkende advarsels tegn som temperatursvingningsalarmer, der indikerer behov for vedligeholdelse.
Arbejdssikkerhed og forholdsregler mod forbrændinger
Maskiner til varmeskrumpning udgør reelle risici for forbrændinger, som virksomheder ikke kan ignorere under operativ planlægning. Kammerets temperatur overstiger 250 grader Fahrenheit under normal drift, og folien, der kommer ud af opvarmningszonerne, forbliver ekstremt varm i flere sekunder. Operatører kræver passende træning i sikker håndplacering, brug af beskyttelsesudstyr og reaktion ved kontakt.
Faciliteter bør installere maskinbeskyttelser omkring varmezoner, implementere tydelige advarselsmærkater og etablere spærreprocedurer til vedligeholdelsesarbejde. Nødstopknapper skal altid være let tilgængelige og funktionsdygtige. Virksomheder, der indfører maskiner til varmeskrumpning, bør gennemføre sikkerhedsrevisioner, tilbyde certificeringsprogrammer for operatører og føre dokumentation over hændelser. Forsikringsselskaber gennemgår ofte disse sikkerhedsforanstaltninger før dækningens godkendelse, hvilket gør overholdelse til en forretningsmæssig nødvendighed.
Vedligeholdelse, fejlfinding og ydelsesoptimering
Rutinemæssige vedligeholdelsesplaner for krympefolieudstyr
Forebyggende vedligeholdelse forlænger levetiden af varmekrympefoliemaskiner og forhindrer dyre standstilstande i perioder med høj produktion. Virksomheder bør indføre daglige rengøringsrutiner til fjernelse af foliestøv og rester fra vejledningsriller og tilførselsmekanismer. Ugentlige inspektioner skal verificere funktionaliteten af opvarmningselementer, kontrollere kalibreringen af sensorer samt inspicere ruller og tætninger for synlig slitage.
Månedlig grundig vedligeholdelse omfatter udskiftning af slidte transportbånd, smøring af bevægelige dele samt test af nødstopfunktioner. Fremstillere angiver typisk specifikke vedligeholdelsesplaner i udstyrsdokumentationen; virksomheder, der følger disse protokoller, oplever 30–40 procent færre fejl sammenlignet med dem, der kun anvender reaktiv vedligeholdelse. Registrering af vedligeholdelseshistorikken hjælper med at identificere gentagne problemer og informerer beslutninger om opgraderinger.
Diagnostik af almindelige driftsproblemer
Dårlig forseglingskvalitet indikerer ofte enten forkert kompatibilitet mellem varmeskrumpfoliens tykkelse eller temperaturkalibreringsafvigelse. Operatører skal verificere, at foliespecifikationerne stemmer overens med maskinindstillingerne, og køre en prøveparti før fuld produktion. Løst eller rynket emballering tyder på spændingsjusteringsproblemer i det automatiske varmeskrumpfolieapplikationssystem, som kræver øjeblikkelig rettelse.
Foliebrud under drift skyldes typisk enten for stram føringsspænding eller forurening på føreruller. Køleproblemer opstår, når ekstraktionsventilatorer fejler og efterlader folien for blød til korrekt stableing. Virksomheder drager fordel af at holde et reservedelslager, herunder opvarmningselementer, temperatursensorer og transportørkomponenter. At forstå disse diagnostiske mønstre hjælper driftsholdene med hurtigt at genoprette udstyrets funktion og minimere materialeudspild.
Ofte stillede spørgsmål
Hvilken uddannelse har operatører brug for, før de bruger en varmeskrumpfoliemaskine?
Operatører skal gennemgå producentens uddannelse, som dækker udstyrets start, filmindlæsning, temperaturjustering og nødprocedurer. Praktisk træning under opsyn hjælper med at bygge selvtillid i forbindelse med automatiske krympefolieapplikationssystemer. Kompetenceverificering via praktiske prøver sikrer, at operatører forstår sikkerhedsprotokoller og kan løse grundlæggende problemer selvstændigt.
Hvor ofte bør virksomheder udskifte specifikationerne for krympefolietykkelse?
Foliespecifikationer skal gennemgås, hver gang produktets dimensioner ændres, emballagekravene skifter eller leverandørkilder ændres. Kompatibiliteten af krympefolietykkelse skal testes ved skift af folieleverandør, da mindste variationer påvirker maskinens behandling og det endelige udseende. Årlige revisioner af foliens ydeevne hjælper med at identificere muligheder for optimering.
Kan én krympefolieemballageudstyr til produkter håndtere forskellige folietyper samtidigt?
De fleste varmeskrumpemaskiner fungerer bedst med én folietype pr. produktionsomgang. At skifte mellem polyethylen- og polypropylenfolier kræver temperaturjusteringer og ændringer af fremføringshastigheden, hvilket afbryder arbejdsgangen. Virksomheder med mangefacetterede emballagebehov drager ofte fordel af udstyr, der er designet med komponenter til hurtig udskiftning, så overgangstiden mellem forskellige folietyper reduceres.