
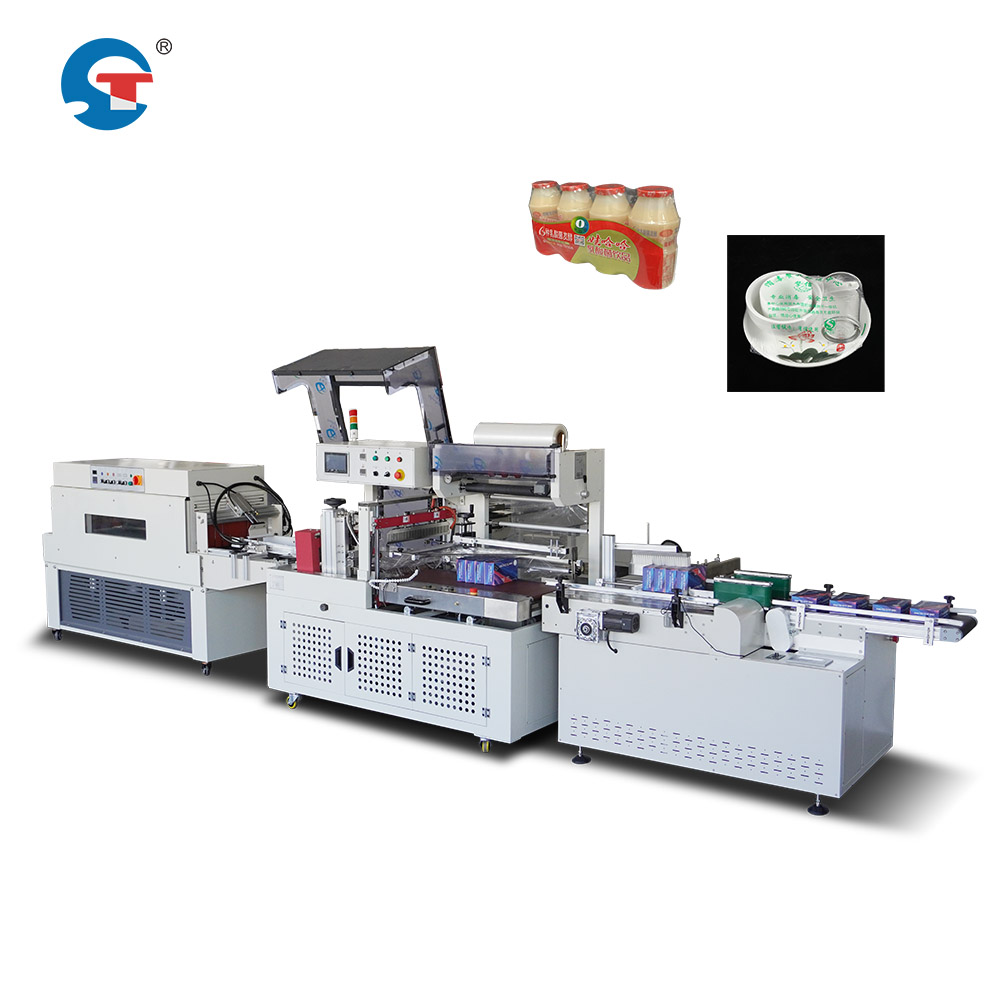
ا دستگاه بستهبندی حرارتی انقباضی نمایانگر سرمایهگذاری حیاتی در عملیات بستهبندی برای شرکتهایی است که به دنبال محافظت و ارائهٔ سازگانمند محصولات خود هستند. پیش از راهاندازی این سیستمها در تولید، سازندگان باید نیازهای عملیاتی، فنی و نگهداری را که موفقیت یا شکست را تعیین میکنند، بهخوبی درک کنند. این مقاله دانش ضروری را که شرکتها پیش از نصب سیستمهای دستگاههای بستهبندی با پوشش انقباضی حرارتی در تسهیلات خود نیاز دارند، ارائه میدهد.
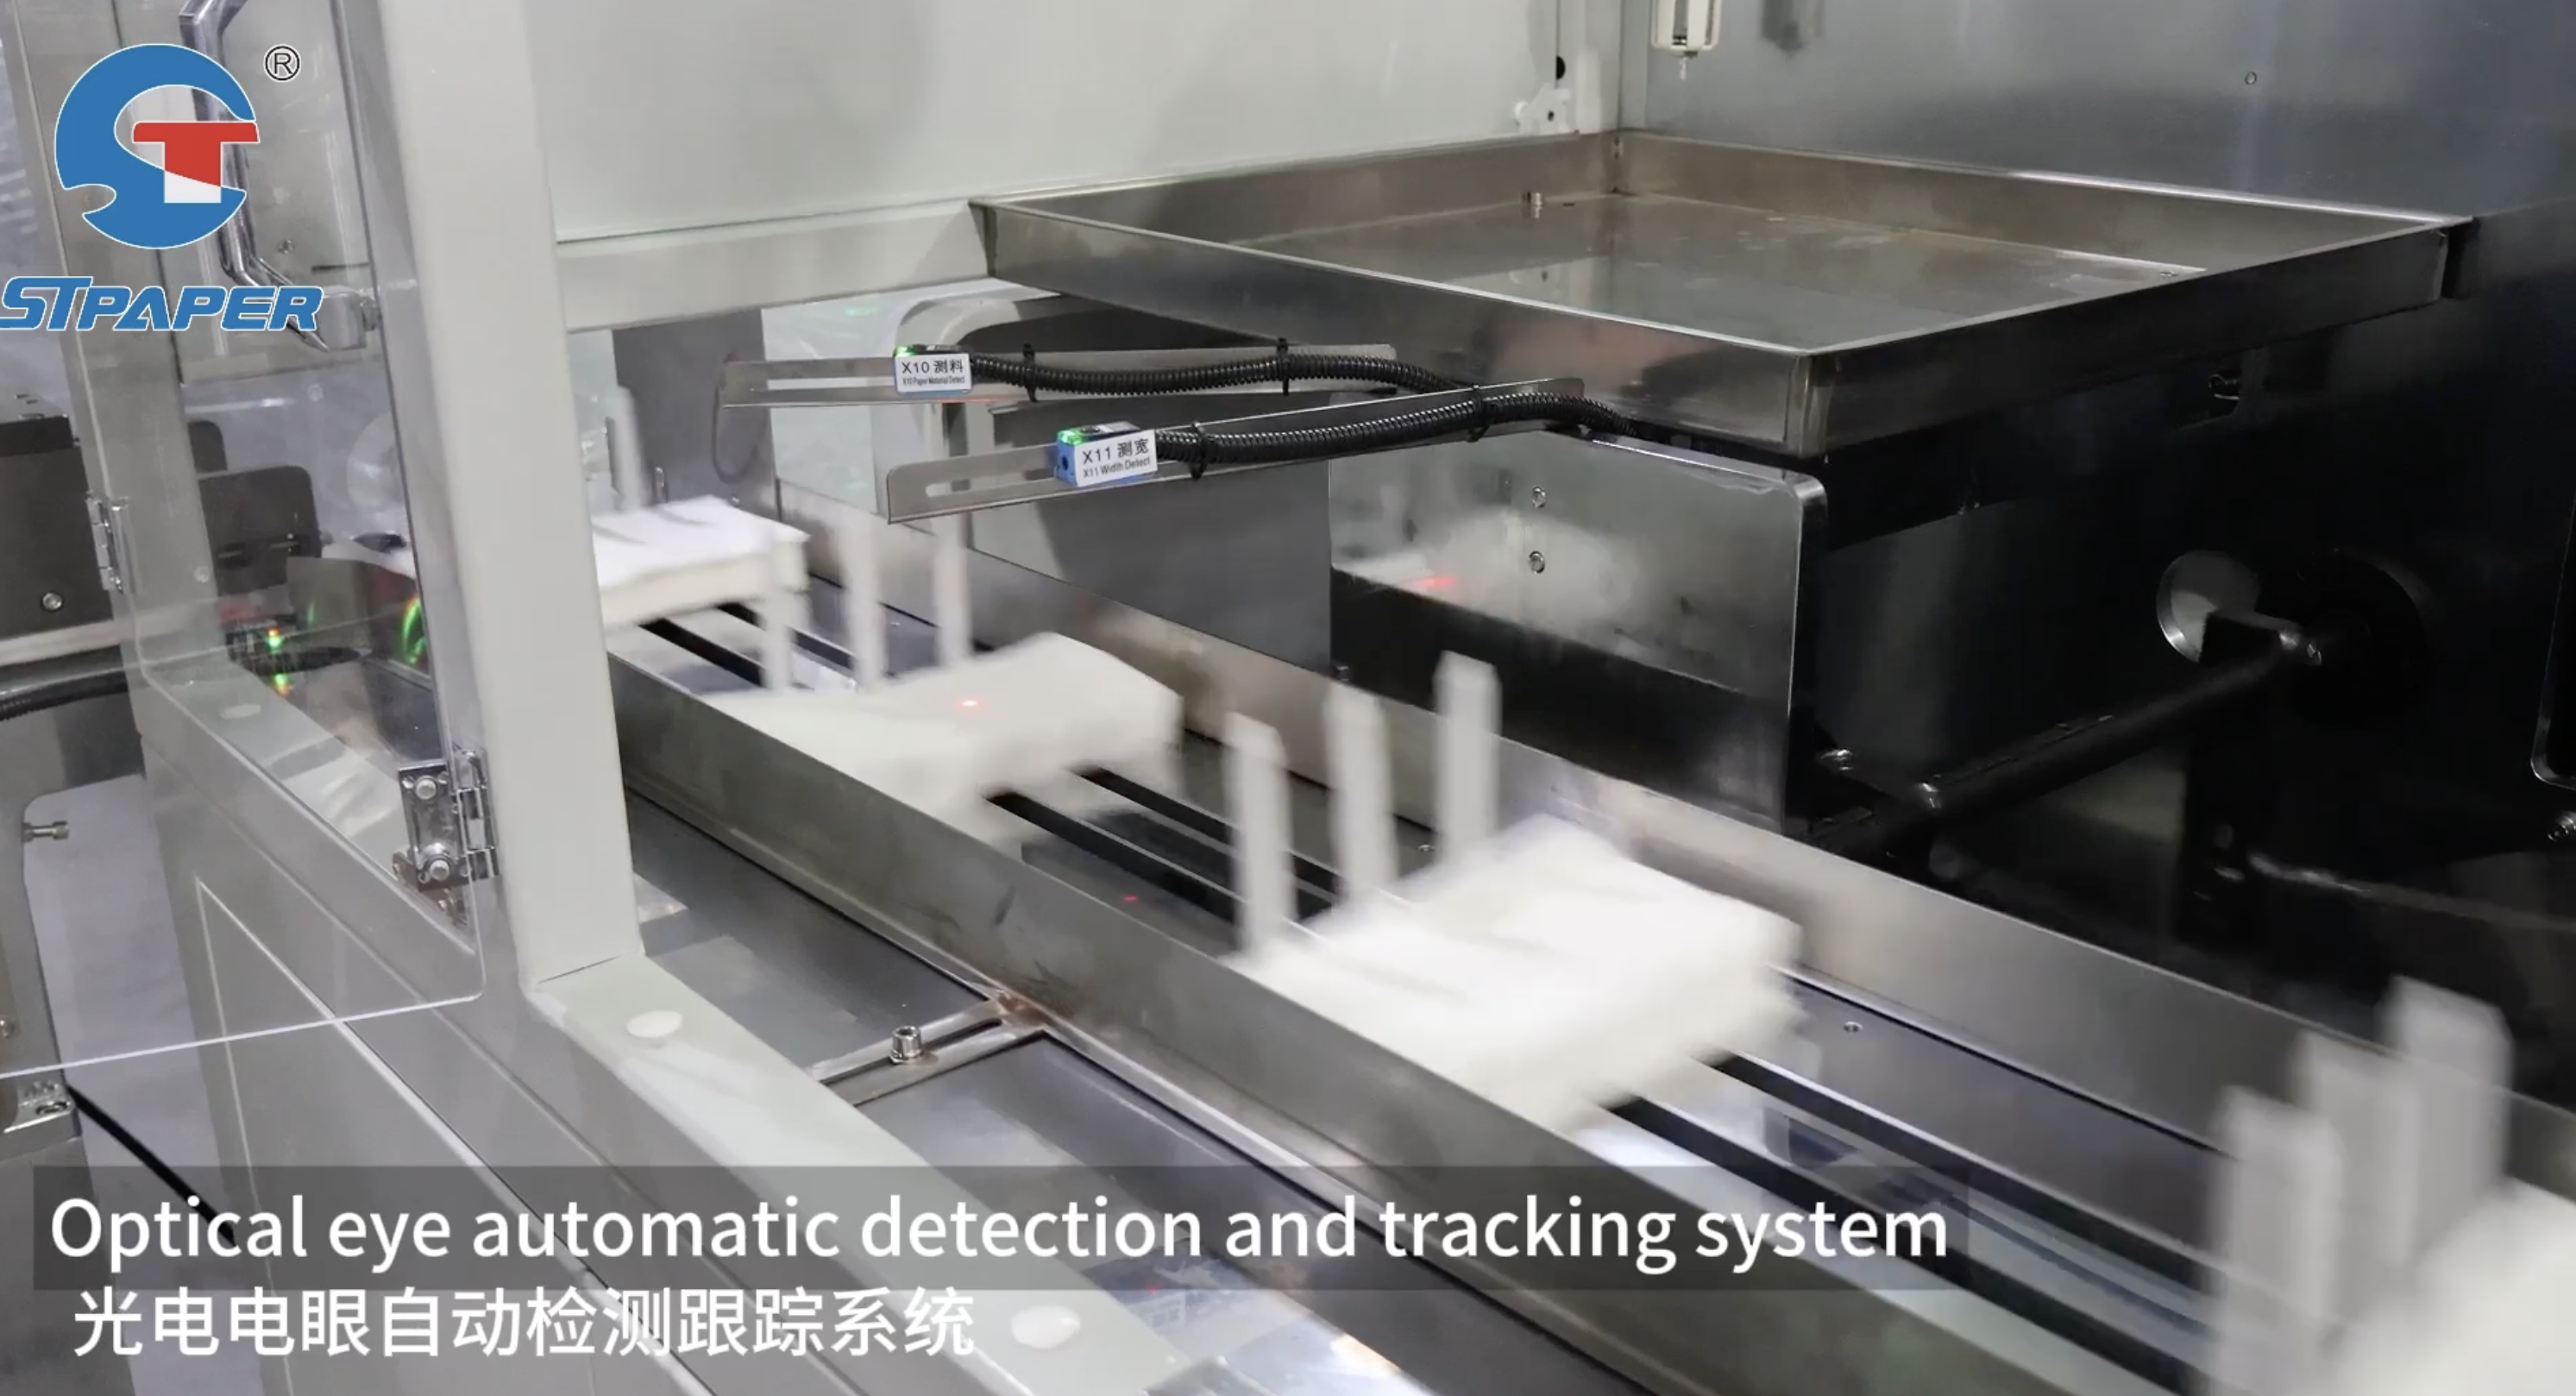
استفاده مؤثر از این دستگاهها مستلزم آگاهی در زمینههایی چون راهاندازی تجهیزات، انتخاب مواد، کنترل دما و پروتکلهای نگهداری دورهای است. شرکتهایی که هر یک از این ابعاد را نادیده بگیرند، اغلب با تأخیر در تولید، کیفیت نامنظم در درزها، هدررفت مواد و خطرات ایمنی مواجه میشوند. درک جامع چشمانداز عملیاتی، راهاندازی هموارتر و عملکرد بلندمدت بهتری از تجهیزات بستهبندی با پوشش انقباضی برای محصولات را تضمین میکند.
نیازهای اصلی عملیاتی برای سیستمهای پوشش انقباضی
درک فرآیند خودکار اعمال فیلم پوشش انقباضی
فرآیند اتوماتیک اعمال فیلم جمعشونده بهطور دقیق به هماهنگی بین اجزای مختلف دستگاه وابسته است. مکانیزمهای باز کردن فیلم باید کشش ثابتی را حفظ کنند تا از ایجاد چینخوردگی یا پیچیدن شل فیلم دور محصول جلوگیری شود. پس از اینکه فیلم دور محصول پیچیده میشود، محفظههای حرارتی فعال میشوند تا فیلم را بهصورت سفت و محکم منقبض کنند. شرکتها نیازمند اپراتورهایی هستند که در نظارت بر نرخ تغذیه فیلم، اطمینان از تراز صحیح فیلم و تشخیص زودهنگام گیرکردنها (جامشدنها) آموزش دیدهاند تا از آسیب به تجهیزات یا ایجاد نقص در محصول جلوگیری شود.
تنظیمات دما بهطور مستقیم بر کیفیت درزبندی و عملکرد ماده در طول فرآیند اتوماتیک اعمال فیلم جمعشونده تأثیر میگذارد. فیلمی که گرمای کافی دریافت نکند، بهدرستی درزبندی نمیشود و شکافهایی ایجاد میکند که رطوبت از آن وارد میشود. گرمای بیشازحد باعث شکننده شدن فیلم، پارگی آن در حین دستکاری و حتی سوختنِ خود فیلم میگردد. هر نوع فیلم و هندسهی خاصی از محصول، نیازمند پروفیلهای دمایی تنظیمشدهای است که اپراتورها باید آنها را درک کرده و بهدرستی تنظیم کنند.
انتخاب ضخامت فیلم پوشش حرارتی انقباضی و سازگانی آن
ضخامت فیلم پوشش حرارتی انقباضی، هم سطح حفاظت و هم عملکرد دستگاه را تعیین میکند. فیلمهای نازکتر، هزینه مواد را کاهش میدهند اما مقاومت کمتری در برابر سوراخ شدن دارند و کنترل دقیقتری از دما را میطلبد. فیلمهای ضخیمتر، جذب ضربه و دوام بالاتری فراهم میکنند اما ورودی حرارتی بیشتری و زمان توقف طولانیتری در غرفههای گرمایشی نیاز دارند. شرکتها باید ضخامت فیلم پوشش حرارتی انقباضی را با محصولات خاص خود، شرایط حملونقل و محیطهای نگهداری تطبیق دهند.
انتخاب ضخامت مناسب همچنین بر نحوه پردازش مواد توسط سیستمهای خودکار اعمال فیلم انقباضی تأثیر میگذارد. دستگاههایی که برای فیلمهای نازک طراحی شدهاند، ممکن است در هنگام تغذیه فیلمهای ضخیمتر دچار گیر کردن یا چینخوردن شوند. برعکس، تجهیزاتی که برای فیلمهای سنگین رتبهبندی شدهاند، ممکن است در پردازش گزینههای نازکتر، مواد و انرژی را هدر دهند. قبل از راهاندازی، تیمهای عملیات باید سازگانی ضخامت فیلم را روی تجهیزات خاص خود آزمایش کنند تا از اختلال در تولید جلوگیری شود.
کنترل دما و ملاحظات ایمنی
مدیریت تنظیمات دمای دستگاه بستهبندی با پوشش انقباضی حرارتی
مدیریت دما پایهای از عملکرد قابلاطمینان دستگاههای بستهبندی با پوشش انقباضی حرارتی است. اکثر سیستمها از عناصر گرمایی الکتریکی یا بخار برای افزایش دمای محفظه تا ۲۵۰ تا ۳۰۰ درجه فارنهایت (بسته به ترکیب فیلم) استفاده میکنند. ترموستاتها و سنسورهای دما باید با دقت کامل کار کنند؛ زیرا انحراف در ن readings منجر به انقباض نامنظم و تغییرات کیفی میشود. شرکتها باید بررسیهای روزانهٔ کالیبراسیون دما را اجرا کنند و سوابق دقیقی از تمام تنظیمات انجامشده نگهداری کنند.
توزیع نامساوی گرما در داخل محفظههای انقباض، مشکلات رایجی ایجاد میکند؛ از جمله انقباض ناقص در لبههای محصول و نازکشدن محلی فیلم. تجهیزات مدرن بستهبندی با پوشش انقباضی برای محصولات از چند منطقهٔ گرمایی برای اطمینان از یکنواختی دما در سطح کل فیلم استفاده میکنند. اپراتورها باید نحوهٔ جریان گرما در دستگاه خاص خود را درک کنند و نشانههای هشداردهندهای مانند آلارمهای نوسان دما را که نیاز به تعمیرات را نشان میدهند، تشخیص دهند.
پروتکلهای ایمنی کارگران و پیشگیری از سوختگی
دستگاههای بستهبندی با فیلم انقباضی حرارتی خطر واقعی سوختگی ایجاد میکنند که شرکتها نمیتوانند در طول برنامهریزی عملیاتی آن را نادیده بگیرند. دمای داخل حفره در حین عملیات عادی از ۲۵۰ درجه فارنهایت فراتر میرود و فیلم خارجشده از مناطق گرمایشی برای چند ثانیه همچنان بسیار داغ باقی میماند. اپراتورها نیازمند آموزش مناسب دربارهٔ موقعیت صحیح دستها، زمان استفاده از تجهیزات حفاظتی و نحوه واکنش در صورت تماس هستند.
موارد زیر باید در محلهای کار انجام شود: نصب سدّهای ایمنی دور مناطق داغ، اجرای برچسبهای هشدار واضح و تدوین رویههای قفلکردن (lockout) برای فعالیتهای تعمیراتی. دکمههای توقف اضطراری باید همواره در دسترس و قابلاستفاده باشند. شرکتهایی که از دستگاههای بستهبندی با فیلم انقباضی حرارتی استفاده میکنند، باید بازرسیهای ایمنی انجام دهند، برنامههای گواهیدهی اپراتورها را فراهم کنند و سوابق حادثه را بهطور منظم نگهداری کنند. شرکتهای بیمه اغلب پیش از تصویب پوشش بیمهای، این اقدامات ایمنی را بررسی میکنند؛ بنابراین رعایت آنها ضرورتی تجاری است.
نگهداری، عیبیابی و بهینهسازی عملکرد
برنامههای نگهداری دورهای برای تجهیزات بستهبندی با پوشش انقباضی
نگهداری پیشگیرانه عمر دستگاههای بستهبندی با حرارت انقباضی را افزایش میدهد و از توقفهای گرانقیمت در دورههای اوج تولید جلوگیری میکند. شرکتها باید برنامههای روزانهی پاکسازی را تعیین کنند تا گرد و ذرات فیلم از ریلهای هدایت و مکانیزمهای تغذیه حذف شوند. بازرسیهای هفتگی باید عملکرد عناصر گرمایشی، تنظیم حسگرها و سایش قابل مشاهده روی غلطکها یا آببندیها را بررسی کنند.
نگهداری عمیق ماهانه شامل تعویض نوارهای نقالهی فرسوده، روانکاری قطعات متحرک و آزمون عملکرد دکمهی توقف اضطراری است. سازندگان معمولاً برنامههای نگهداری خاصی را در مستندات تجهیزات ارائه میدهند؛ شرکتهایی که این پروتکلها را رعایت میکنند، ۳۰ تا ۴۰ درصد کمتر از شرکتهایی که صرفاً از نگهداری واکنشی استفاده میکنند، دچار خرابی میشوند. ثبت تاریخچهی نگهداری به شناسایی مشکلات تکراری و تصمیمگیری دربارهی ارتقا کمک میکند.
تشخیص مشکلات رایج عملیاتی
کیفیت ضعیف در بستهبندی با فیلم انقباضی معمولاً نشاندهندهٔ ناسازگانی ضخامت فیلم با دستگاه یا انحراف در کالیبراسیون دما است. اپراتورها باید از تطابق مشخصات فنی فیلم با تنظیمات دستگاه اطمینان حاصل کنند و پیش از شروع تولید انبوه، یک نمونه آزمایشی اجرا کنند. بستهبندی شل یا چیندار نشاندهندهٔ مشکلات در تنظیم کشش در سیستم اتوماتیک اعمال فیلم انقباضی است که نیازمند اصلاح فوری میباشد.
پارگی فیلم در حین کار معمولاً ناشی از کشش بیش از حد در بخش تغذیه یا آلودگی روی غلطکهای تغذیه است. مشکلات خنکسازی زمانی رخ میدهد که فنهای خروجی دچار خرابی شوند و فیلم را بیش از حد نرم نگه دارند و امکان چیدمان مناسب را از بین ببرند. شرکتها از نگهداری موجودی قطعات یدکی — از جمله عناصر گرمایشی، سنسورهای دما و اجزای نوار نقاله — بهره میبرند. درک این الگوهای عیبیابی به تیمهای عملیات کمک میکند تا عملکرد تجهیزات را سریعاً بازگردانند و هدررفت مواد را به حداقل برسانند.
پرسشهای متداول
اپراتورها قبل از استفاده از دستگاه بستهبندی با فیلم انقباضی گرمایی به چه آموزشی نیاز دارند؟
اپراتورها باید آموزشهای سازنده را در زمینه راهاندازی تجهیزات، بارگذاری فیلم، تنظیم دما و رویههای اضطراری بهطور کامل طی کنند. انجام تمرینهای عملی تحت نظارت، به افزایش اعتماد به نفس اپراتورها در استفاده از سیستمهای خودکار اعمال فیلم پوشش حرارتی کمک میکند. ارزیابی شایستگی از طریق امتحانهای عملی، اطمینان حاصل میکند که اپراتورها پروتکلهای ایمنی را درک کردهاند و قادر به عیبیابی مستقل مشکلات اولیه هستند.
شرکتها باید چه فاصلهای زمانی فیلم پوشش حرارتی را با ضخامتهای جدید جایگزین کنند؟
مشخصات فیلم باید هر زمان که ابعاد محصول تغییر کند، نیازهای بستهبندی جابجا شود یا تأمینکنندگان فیلم عوض شوند، بازبینی شوند. سازگانی ضخامت فیلم پوشش حرارتی باید هر بار که تأمینکننده فیلم عوض میشود، آزمایش گردد؛ زیرا تفاوتهای جزئی میتوانند بر پردازش ماشین و ظاهر نهایی تأثیر بگذارند. بازرسیهای سالانه عملکرد فیلم، فرصتهای بهینهسازی را آشکار میسازد.
آیا یک دستگاه بستهبندی با فیلم پوشش حرارتی میتواند همزمان با انواع مختلف فیلم کار کند؟
بیشتر دستگاههای جمعکنندهٔ حرارتی با یک نوع فیلم در هر روند تولید بهترین عملکرد را دارند. تغییر بین فیلمهای پلیاتیلن و پلیپروپیلن نیازمند تنظیم دما و تغییر نرخ تغذیه است که این امر جریان کار را مختل میکند. شرکتهایی که نیازهای بستهبندی متنوعی دارند، اغلب از تجهیزاتی که با اجزای قابل تعویض سریع طراحی شدهاند، بهره میبرند تا زمان انتقال بین انواع مختلف فیلم کاهش یابد.