
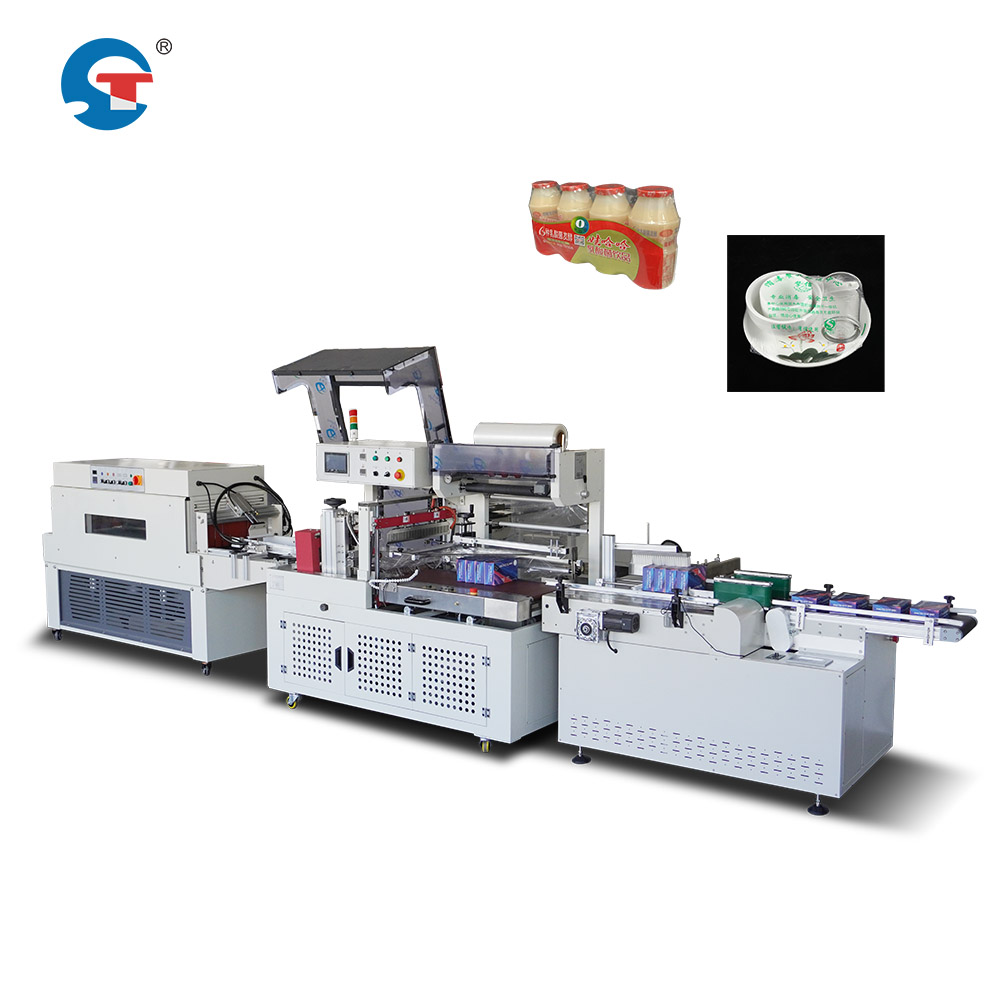
Alämpökutistekone edustaa kriittistä investointia pakkausoperaatioihin yrityksille, jotka pyrkivät saamaan tuotteilleen johdonmukaisen suojan ja esillepanon. Ennen kuin nämä järjestelmät otetaan käyttöön tuotannossa, valmistajien on ymmärrettävä toiminnalliset, tekniset ja huoltovaatimukset, jotka määrittävät menestyksen tai epäonnistumisen. Tässä artikkelissa esitetään välttämätön tieto, jota yritykset tarvitsevat ennen kuin he ottavat lämpöpulloittavat käärimiskonejärjestelmät käyttöön tehtaissaan.
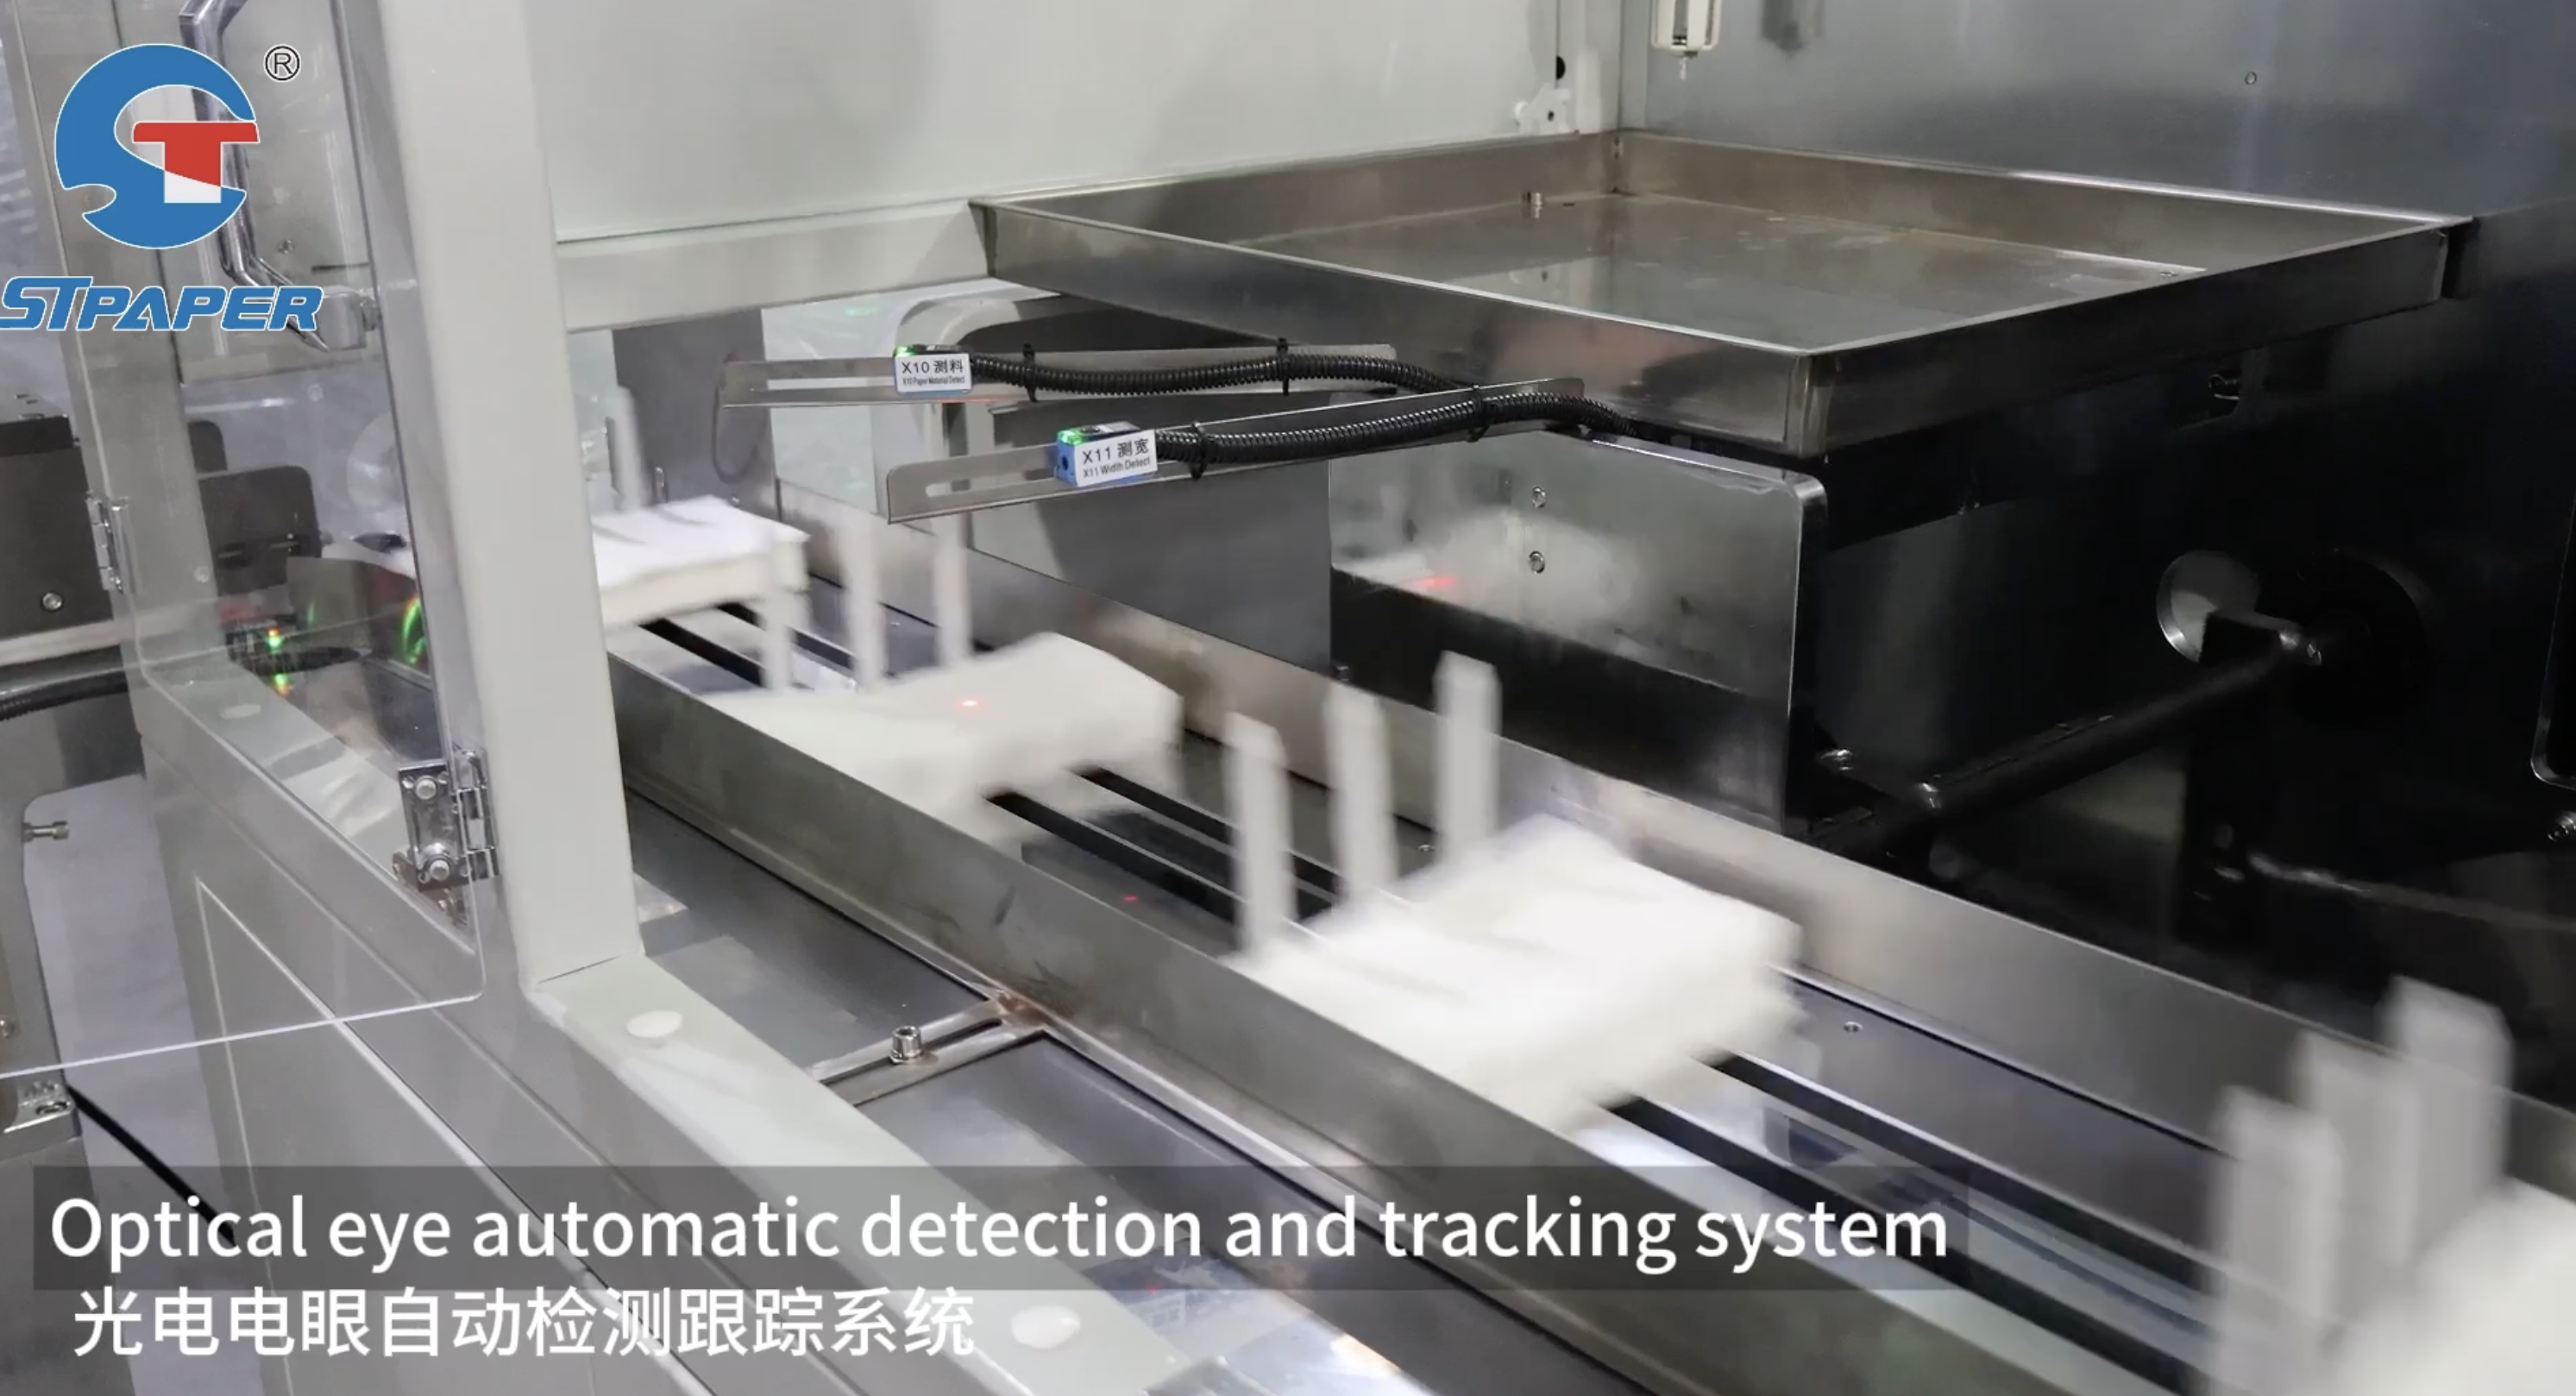
Näiden koneiden tehokas käyttö edellyttää tietoa laitteiston asennuksesta, materiaalin valinnasta, lämpötilan säädöstä ja säännöllisistä huoltotoimenpiteistä. Yritykset, jotka jättävät huomiotta mitään näistä ulottuvuuksista, kohtaavat usein tuotantoviemäriä, epäjohdonmukaisen sulkeuman laadun, materiaalihävikin ja turvallisuusriskit. Koko toiminnallisen alueen ymmärtäminen varmistaa sujuvamman käyttöönoton ja paremman pitkän aikavälin suorituskyvyn kutistuspakkauskoneilta tuotteille.
Kutistuspakkausjärjestelmien perustoiminnalliset vaatimukset
Automaattisen kutistuspakkauskalvon soveltamisprosessin ymmärtäminen
Automaattisen kutistusmuovikalvon soveltamisprosessi vaatii tarkkaa koordinaatiota useiden koneosien välillä. Kalvon purkumekanismien on säilytettävä johdonmukainen jännitys, jotta tuotteiden ympärille ei muodostuisi rypästä tai löysää kääritystä. Kun kalvo on kääritty tuotteen ympärille, lämpötilakammiot käynnistyvät kutistamaan materiaalia tiukaksi. Yritysten on varmistettava, että operaattorit ovat koulutettuja seuraamaan kalvon syöttönopeutta, varmistamaan oikea kalvon sijoittuminen ja havaitsemaan tukokset ennen kuin ne vahingoittavat laitteistoa tai aiheuttavat tuotevirheitä.
Lämpötila-asetukset vaikuttavat suoraan sinetöinnin laatuun ja materiaalin suorituskykyyn automaattisessa kutistusmuovikalvon soveltamisprosessissa. Kalvo, joka saa liian vähän lämpöä, ei sinetöidy asianmukaisesti, ja kosteus pääsee sisään muodostuvista aukoista. Liiallinen lämpö tekee kalvosta haurasta, mikä johtaa repeämisiin käsittelyn aikana ja voi jopa polttaa läpi materiaalin. Jokaiselle kalvotyypille ja tuotteen geometrialle vaaditaan erityisesti kalibroituja lämpötilaprofiileja, joiden ymmärtäminen ja oikea säätäminen kuuluu operaattorin tehtäviin.
Lämmöllä kutistuvan käämipaperin paksuuden valinta ja yhteensopivuus
Lämmöllä kutistuvan käämipaperin paksuus määrittää sekä suojatason että koneen suorituskyvyn. Ohuemmat paperit vähentävät materiaalikustannuksia, mutta tarjoavat heikompaa pistosuojaa ja vaativat tarkempaa lämpötilan säätöä. Paksuimmat paperit tarjoavat parempaa tyynytystä ja kestävyyttä, mutta vaativat korkeampaa lämpötehoa ja pidempiä lämmityskammioiden käsittelyaikoja. Yritysten on sovitettava lämmöllä kutistuvan käämipaperin paksuus tiettyihin tuotteisiinsa, käsittelyolosuhteisiinsa ja varastointiympäristöihinsä.
Oikean paksuuden valinta vaikuttaa myös siihen, kuinka automaattiset kutistuskäämipaperijärjestelmät käsittelevät materiaaleja. Koneet, jotka on suunniteltu ohuille papereille, saattavat jumiutua tai kertyä yhteen paksuimpia materiaaleja käsiteltäessä ruokinnassa. Toisaalta laitteet, jotka on arvioitu paksuille papereille, saattavat hukata materiaalia ja energiaa käsitellessään ohuempia paksuuksia. Ennen käyttöönottoa toimintatiimit tulisi testata paperin paksuuden yhteensopivuutta omalla laitteistollaan, jotta tuotantokatkoksia voidaan estää.
Lämpötilan säätö ja turvallisuusnäkökohdat
Lämmönkutistuspuristinkoneen lämpötila-asetusten hallinta
Lämpötilan hallinta muodostaa luotettavan lämmönkutistuspuristinkoneen toiminnan perustan. Useimmat järjestelmät käyttävät sähköisiä lämmityselementtejä tai höyryä kammion lämpötilan nostamiseen 250–300 Fahrenheit-asteikolla riippuen kalvon koostumuksesta. Termostaatit ja lämpötila-anturit täytyy toimia tarkasti; lukemien poikkeaminen johtaa epätasaisiin kutistumistuloksiin ja laadun vaihteluihin. Yritysten tulisi toteuttaa päivittäiset lämpötilakalibrointitarkastukset ja pitää yksityiskohtaisia lokitietoja kaikista säädöistä.
Epätasainen lämmönjakautuminen kutistuskammioissa aiheuttaa yleisiä ongelmia, kuten epätäydellistä kutistumista tuotteiden reunoilla ja paikallisesti ohentunutta kalvoa. Nykyaikainen lämmönkutistuspuristuspakkauskalusto tuotteille käyttää useita lämmitysalueita varmistaakseen tasaisen lämpötilan koko kalvon pinnalla. Käyttäjien täytyy ymmärtää, miten lämpö kulkee heidän tietyn koneensa läpi, sekä tunnistaa varoitusmerkit, kuten lämpötilan vaihtelualarmit, jotka viittaavat huoltotarpeeseen.
Työntekijöiden turvallisuus ja palovammojen ehkäisyprotokollat
Lämmön kutistusmuovikoneet aiheuttavat todellisia palovammavaaroja, joita yritysten on otettava huomioon toimintasuunnittelussa. Kammion lämpötila ylittää normaalissa käytössä 250 Fahrenheit-astetta, ja kuumennusalueilta tuleva muovikalvo pysyy erittäin kuumana useita sekunteja. Käyttäjien on saanut asianmukaista koulutusta turvallisesta käsien sijoittelusta, suojavarusteiden käytön ajasta ja toiminnasta mahdollisen kosketuksen tapahtuessa.
Laitosten on asennettava koneen suoja-aidat kuumille alueille, toteutettava selkeät varoitusmerkinnät ja laadittava lukitustoimet huoltotoimenpiteitä varten. Hätäpysäytyspainikkeet on pidettävä helposti saatavilla ja toimintakykyisinä. Yritysten, jotka käyttävät lämmön kutistusmuovikoneita, on tehtävä turvallisuuskatsauksia, tarjottava käyttäjäsertifiointiohjelmia ja säilytettävä tapausten dokumentaatio. Vakuutusyhtiöt tarkistavat usein näitä turvatoimia ennen vakuutuskattauksen hyväksymistä, mikä tekee noudattamisesta liiketoiminnallisesti välttämättömän vaatimuksen.
Huolto, vianetsintä ja suorituskyvyn optimointi
Kutistusmuovilaitteiden tavanomaiset huoltosuunnitelmat
Ennaltaehkäisevä huolto pidentää kutistusmuovikoneen käyttöikää ja estää kalliita katkoja huippukäytön aikana. Yritysten tulisi luoda päivittäiset siivousmenettelyt, joiden avulla poistetaan kalvopöly ja -jäämät ohjausraudoista ja syöttömekanismeista. Viikoittaisissa tarkastuksissa tulee varmistaa lämmityselementtien toiminta, tarkistaa anturien kalibrointi sekä tarkastaa näkyvää kulumaa rullissa tai tiivistelmissä.
Kuukausittainen perushuolto sisältää kuluneiden kuljetinbeltien vaihdon, liikkuvien osien voitelun ja hätäpysäytyksen toiminnan testaamisen. Valmistajat antavat yleensä laitteiston dokumentaatioon tarkat huoltosuunnitelmat; yritykset, jotka noudattavat näitä ohjeita, saavuttavat 30–40 prosenttia vähemmän vikoja verrattuna niihin, jotka käyttävät ainoastaan korjaavaa huoltoa. Huoltotietojen seuranta auttaa tunnistamaan toistuvia ongelmia ja ohjaa päivityspäätöksiä.
Yleisimpien käyttöhäiriöiden diagnosoiminen
Heikko tiivistyslaatu viittaa usein joko väärään lämpöpulloilukalvon paksuuteen tai lämpötilakalibroinnin poikkeamaan. Käyttäjien tulee varmistaa, että kalvotietolehdet vastaavat koneen asetuksia, ja suorittaa näyteerä ennen täyttä tuotantokäynnistystä. Löysä tai ryppyinen kääriminen viittaa jännityksen säätöongelmiin automaattisessa lämpöpulloilukalvon soveltamisjärjestelmässä, mikä vaatii välitöntä korjausta.
Kalvon katkeaminen käytön aikana johtuu yleensä joko liian tiukasta syöttöjännityksestä tai saastuneista syöttörullista. Jäähdytysongelmat ilmenevät, kun poistoventtiilit epätoimivat ja kalvo jää liian pehmeäksi oikeaan pinontaan. Yritykset hyötyvät varaosavaraston ylläpidosta, johon kuuluvat muun muassa lämmityselementit, lämpötilantunnistimet ja kuljetinosa. Näiden vianmäärityskuvioitten ymmärtäminen auttaa toimintatiimejä palauttamaan laitteiston toiminnan nopeasti ja vähentämään materiaalin hukkaantumista.
UKK
Mitä koulutusta käyttäjille tarvitaan ennen lämpöpulloilukoneen käyttöä?
Käyttäjien tulee suorittaa valmistajan järjestämä koulutus, joka kattaa laitteiston käynnistämisen, kalvon lataamisen, lämpötilan säätämisen ja hätätilanteiden hoitoa. Ohjatut käytännön harjoitukset auttavat rakentamaan luottamusta automaattisten kutistuskalvojen soveltamisjärjestelmiin. Ammattitaitoa arvioidaan käytännön kokein, mikä varmistaa, että käyttäjät ymmärtävät turvallisuusohjeet ja voivat ratkaista yksinkertaisia ongelmia itsenäisesti.
Kuinka usein yritysten tulee vaihtaa kutistuskalvon paksuusmäärittelyjä?
Kalvomäärittelyjä tulee tarkistaa aina, kun tuotteen mitat muuttuvat, pakkausvaatimukset muuttuvat tai toimittajien hankintaa muutetaan. Kutistuskalvon paksuusyhteensopivuutta tulee testata aina, kun vaihdetaan kalvotoimittajaa, sillä pienet erot vaikuttavat koneen käsittelyyn ja lopputulokseen. Vuosittaiset kalvon suorituskyvyn tarkastukset auttavat tunnistamaan optimointimahdollisuudet.
Voiko yksi kutistuspakkauslaitteisto käsitellä eri kalvotyyppejä samanaikaisesti?
Useimmat kutistusmuovikoneet toimivat parhaiten yhdellä muovityypillä kerrallaan tuotantoprosessissa. Polyeteenin ja polypropyleenin muovien vaihtaminen vaatii lämpötilan säätöjä ja syöttönopeuden muutoksia, jotka keskeyttävät työnkulun. Yritykset, joilla on monimuotoisia pakkaustarpeita, hyötyvät usein laitteista, joiden nopeasti vaihdettavat komponentit vähentävät siirtymäaikaa eri muovityyppien välillä.