
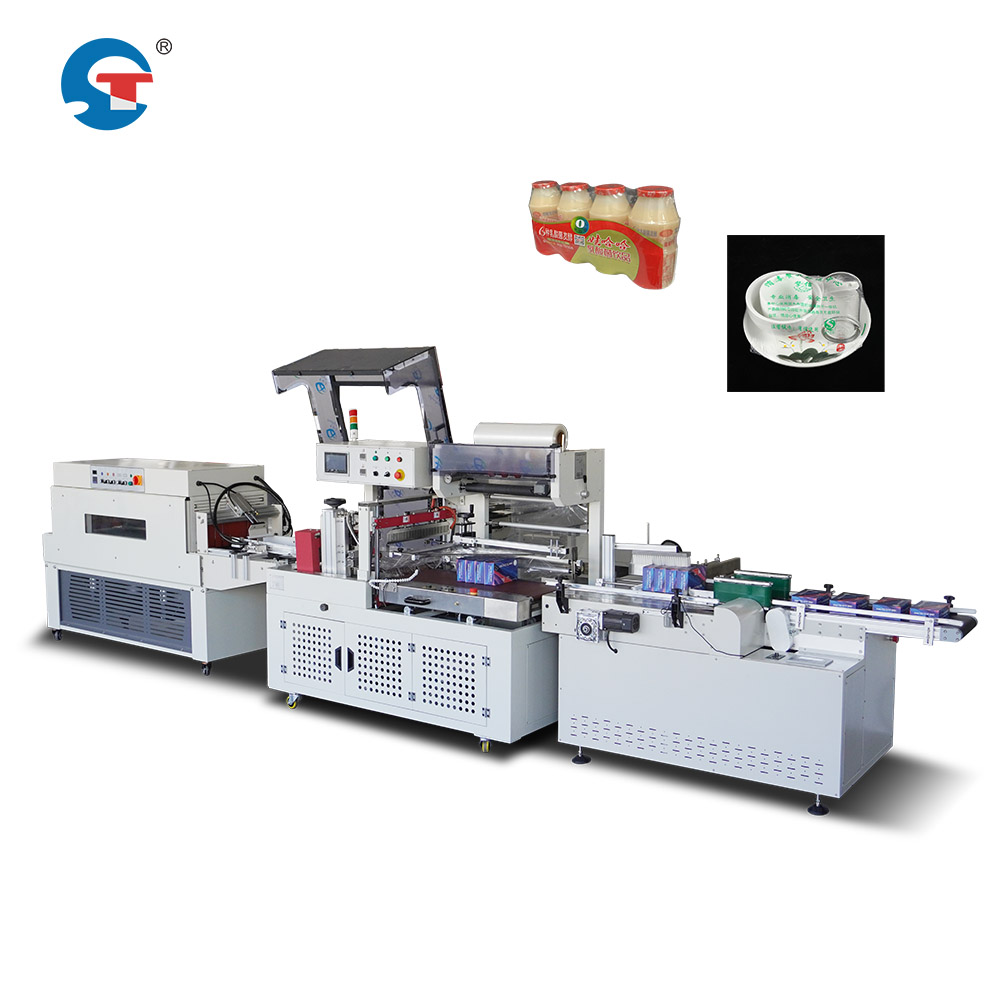
Aヒートシャrink包装機 製品の保護と見栄えを一貫して確保したい企業にとって、包装設備への投資は極めて重要です。こうしたシステムを本格稼働させる前に、メーカーは成功か失敗かを左右する運用面・技術面・保守面の要件を十分に理解しておく必要があります。本稿では、自社工場に熱収縮フィルム包装機を導入するにあたり、企業が事前に把握すべき基本的な知識を解説します。
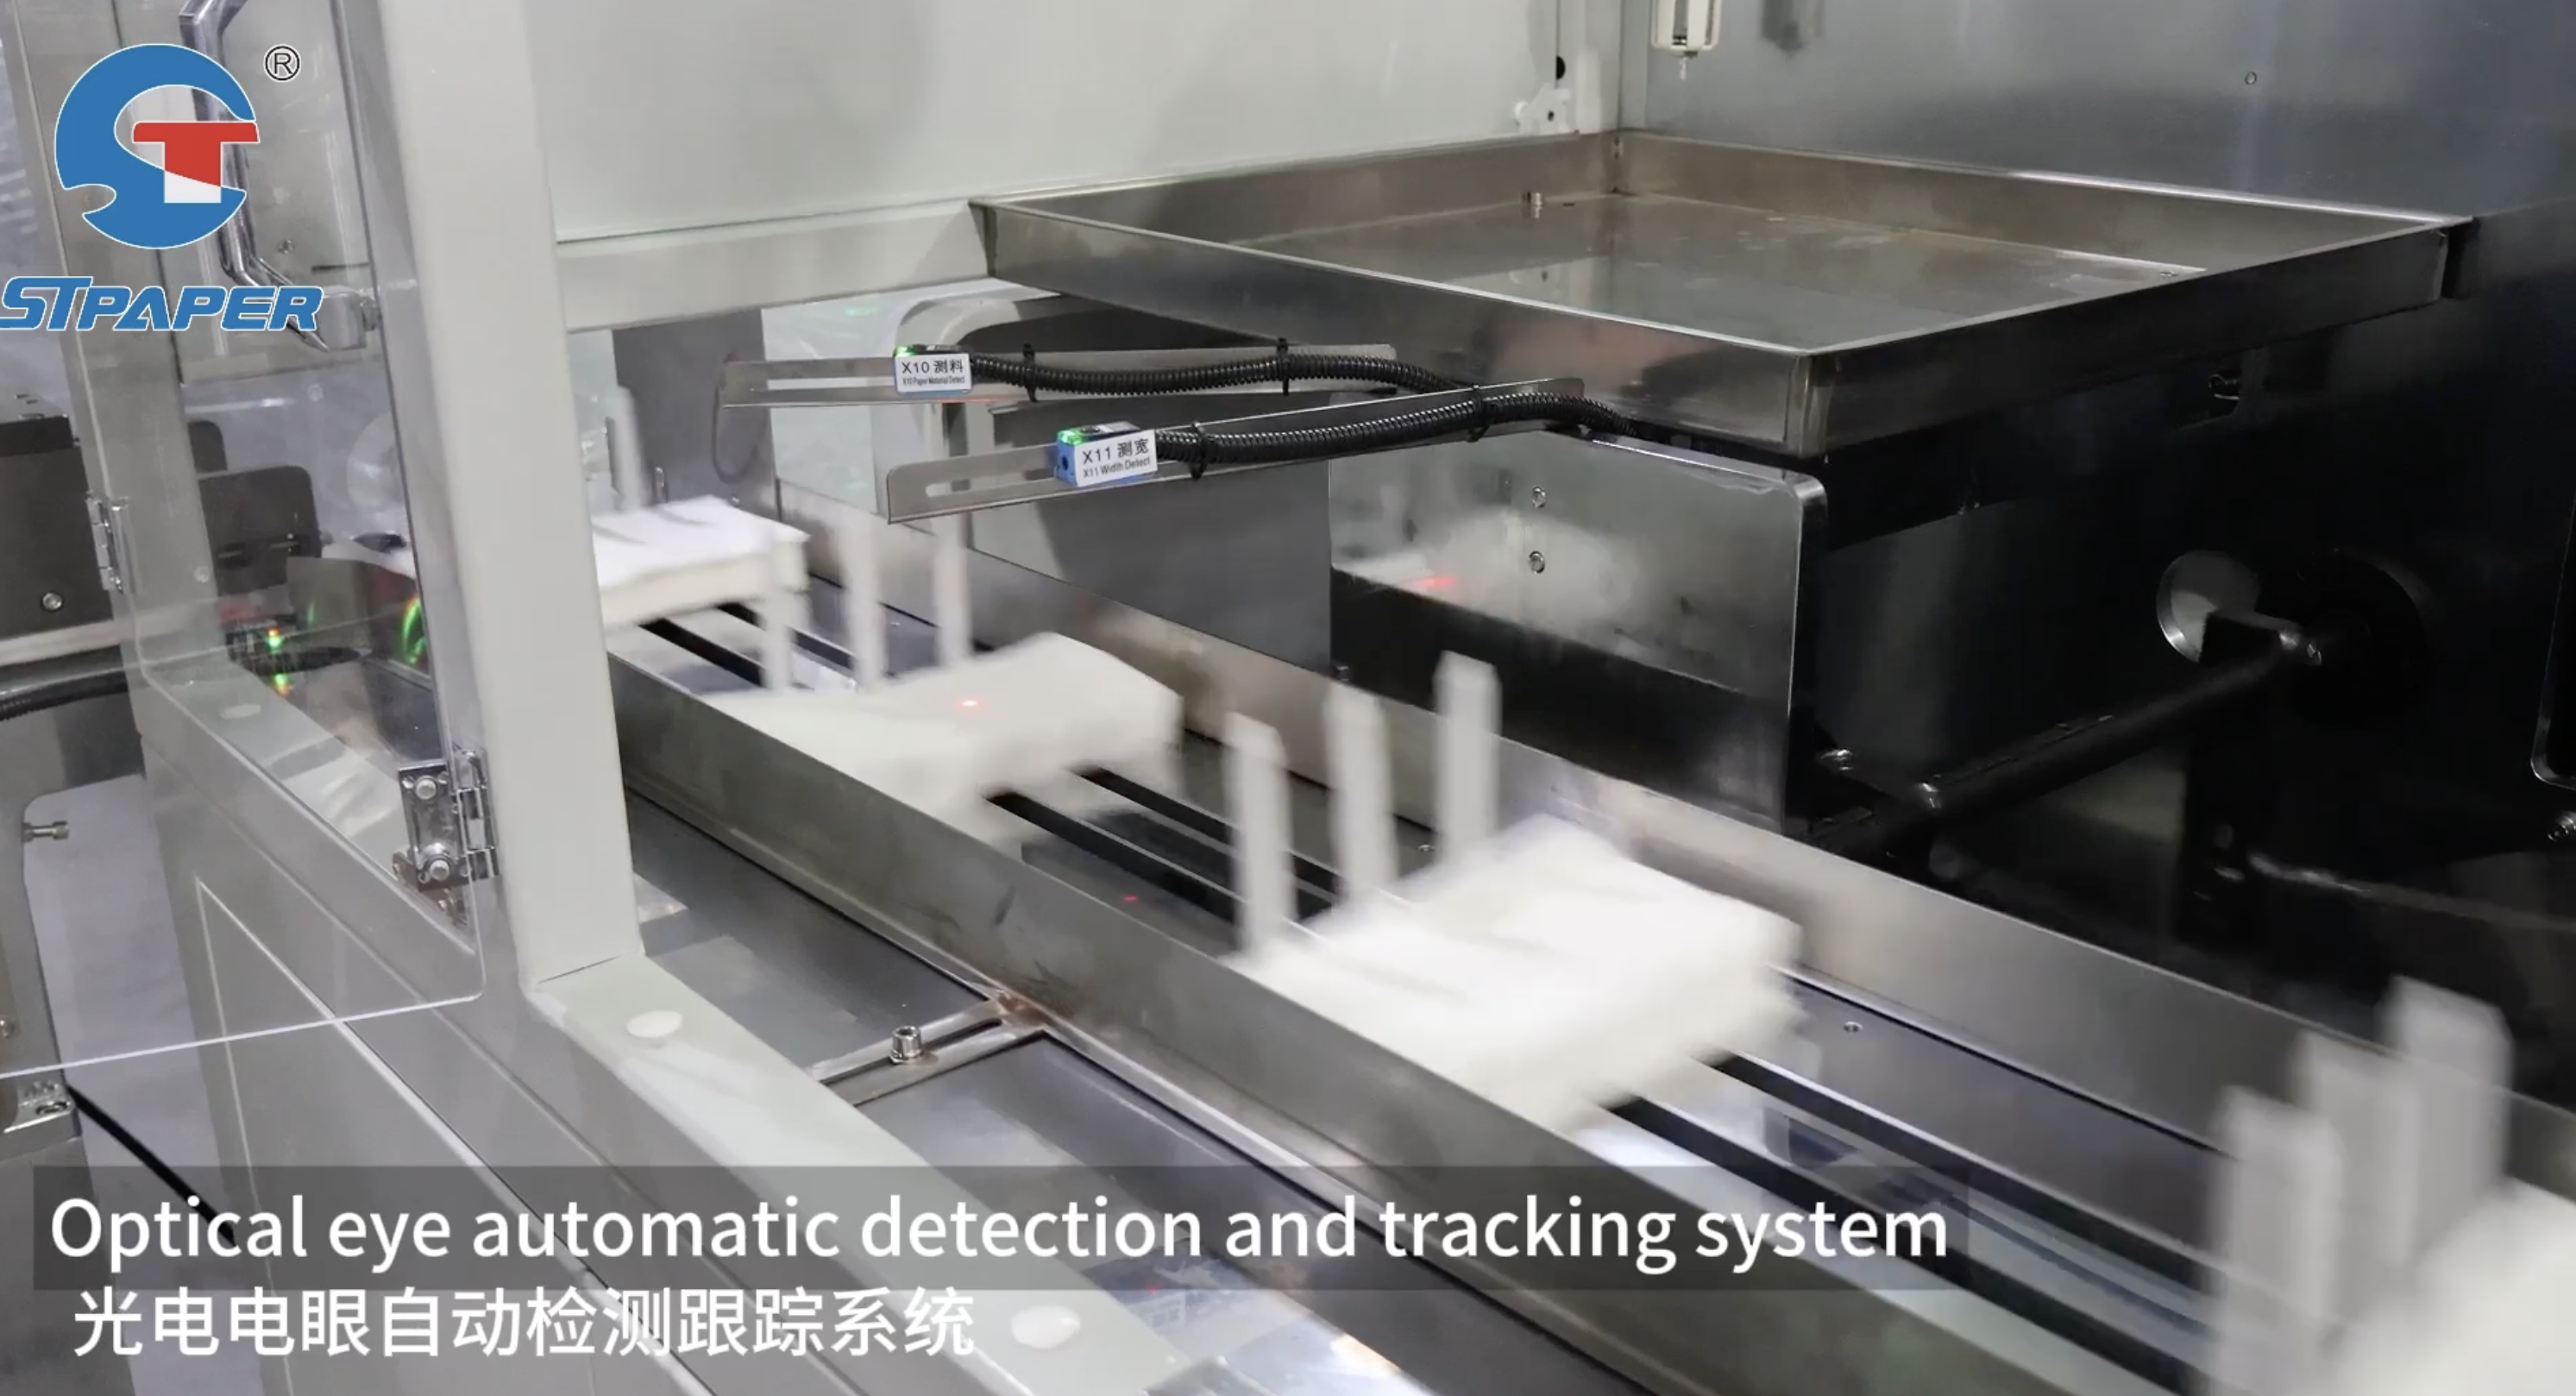
これらの機械を効果的に運用するには、装置のセットアップ、フィルム材の選定、温度制御、日常的な保守手順など、多岐にわたる知識が必要です。こうした要素のいずれかを軽視すると、生産遅延、シール品質のばらつき、フィルムの無駄使い、さらには安全上のリスクを招くことがあります。運用全般にわたる理解を深めることで、収縮フィルム包装設備の導入がスムーズになり、製品包装における長期的なパフォーマンス向上も期待できます。
収縮フィルム包装システムの主要な運用要件
自動収縮フィルム装着プロセスの理解
自動シュリンクフィルムの適用プロセスは、複数の機械部品間で正確な連携を必要とします。フィルムの巻き出し機構は、製品の周囲にしわや緩みが生じないよう、一定の張力を維持する必要があります。フィルムが製品を包んだ後、加熱チャンバーが作動してフィルムをきつめに収縮させます。企業では、オペレーターに対し、フィルムの供給速度の監視、適切なフィルム位置合わせの確認、および設備損傷や製品不良を招く前に詰まりを検知するための訓練が求められます。
温度設定は、自動シュリンクフィルム適用時のシール品質および材料の性能に直接影響します。加熱が不十分な場合、フィルムは正しくシールされず、水分が侵入する隙間が生じます。逆に加熱が強すぎると、フィルムがもろくなり、取扱中に破れやすくなったり、最悪の場合、フィルム自体が焼け焦げてしまうこともあります。フィルムの種類や製品の形状に応じて、それぞれ最適化された温度プロファイルが必要であり、オペレーターはその内容を理解し、適切に調整できる必要があります。
熱収縮フィルムの厚さ選定と機器との適合性
熱収縮フィルムの厚さは、保護性能と包装機の動作性能の両方に影響を与えます。薄いフィルムは材料費を抑えられますが、穿刺耐性が低く、温度制御もより精密である必要があります。一方、厚いフィルムはクッション性と耐久性に優れていますが、より高い加熱量と加熱チャンバー内での滞留時間が長くなります。企業は、自社の製品特性、取扱条件、保管環境に応じて、適切な熱収縮フィルムの厚さを選定する必要があります。
適切な厚さを選定することは、自動熱収縮フィルム装着装置による材料処理にも影響します。薄手のフィルム専用に設計された機械では、厚手のフィルムを供給する際に詰まりやたるみが生じやすくなります。逆に、厚手のフィルムに対応した機器で薄手のフィルムを加工すると、材料やエネルギーの無駄が生じます。本格稼働前に、運用担当チームは自社の設備で実際にフィルムの厚さをテストし、生産中断を未然に防ぐ必要があります。
温度管理および安全性に関する考慮事項
熱収縮フィルム包装機の温度設定の管理
温度管理は、信頼性の高い熱収縮フィルム包装機の運転の基盤です。ほとんどのシステムでは、電熱線または蒸気を用いて収縮チャンバー内の温度を、フィルムの材質に応じて華氏250~300度(約121~149℃)まで上昇させます。サーモスタットおよび温度センサーは正確に作動する必要があります。測定値のドリフト(ずれ)が生じると、収縮の不均一や品質ばらつきを招きます。企業は毎日の温度校正点検を実施し、すべての調整記録を詳細に保管する必要があります。
収縮チャンバー内での加熱の不均一は、製品の端部における収縮不良やフィルムの局所的な薄化といった一般的な問題を引き起こします。近年の製品向け熱収縮フィルム包装装置では、フィルム全面にわたって均一な温度を確保するために、複数の加熱ゾーンを採用しています。オペレーターは、自社で使用している特定の機器における熱の流れを理解し、温度変動アラームなど、保守が必要であることを示す警告サインを的確に認識できる必要があります。
作業員の安全およびやけど防止に関する手順
熱収縮ラップ機は、運用計画を立案する際に企業が無視できない実際のやけどリスクを伴います。通常運転時の加熱室温度は華氏250度(約121℃)を超え、加熱ゾーンから出るフィルムも数秒間は非常に高温のままです。作業員には、安全な手の位置取り、保護具の使用タイミング、および万が一接触した場合の対応方法について適切な訓練が必要です。
施設では、高温部周辺に機械ガードを設置し、明確な警告表示を掲示するとともに、保守作業に際してロッカウト手順を確立する必要があります。非常停止ボタンは常に容易に操作可能で、正常に機能している状態を維持しなければなりません。熱収縮ラップ機を導入する企業は、定期的な安全点検を実施し、作業員向け認定教育プログラムを提供し、事故発生時の記録を確実に保管する必要があります。保険会社は、契約承認前にこうした安全対策を確認することが多く、従って法令・規則への適合は事業運営上不可欠な要件となります。
保守・トラブルシューティングおよび性能最適化
熱収縮フィルム包装機の定期保守スケジュール
予防保守は、熱収縮フィルム包装機の寿命を延ばし、生産ピーク時の高額なダウンタイムを防止します。企業は、ガイドレールやフィード機構に付着するフィルムの粉塵や残留物を除去するための毎日の清掃手順を確立すべきです。また、週1回の点検では、加熱素子の機能確認、センサーのキャリブレーションチェック、ローラーやシールの目視による摩耗状態の確認を行います。
月1回の深度保守には、摩耗したコンベヤーベルトの交換、可動部への潤滑油供給、非常停止機能の試験が含まれます。メーカーは通常、装置の取扱説明書に具体的な保守スケジュールを記載しています。こうした手順に従う企業は、対応保守(故障後の修理)のみを採用する企業と比べて、故障件数が30~40%少なくなる傾向があります。保守履歴を記録・管理することで、再発しやすい問題の特定や、設備更新の判断材料を得ることができます。
よくある運転トラブルの診断
シール品質が劣っている場合、通常は熱収縮フィルムの厚さと機械の適合性が不適切であるか、温度センサーのキャリブレーションにずれが生じていることを示しています。オペレーターは、フィルムの仕様書と機械の設定値が一致しているかを確認し、本格的な量産開始前に試験ロットを実行する必要があります。フィルムの巻き取りが緩い、あるいはしわが寄るといった現象は、自動熱収縮フィルム装着装置における張力調整の不具合を示しており、直ちに対応が必要です。
運転中のフィルム破断は、通常、フィード時の張力が強すぎること、またはフィードローラーに異物や汚れが付着していることが原因です。冷却不良は、排気ファンの故障によりフィルムが十分に硬化せず、積層作業に適さない柔らかさのままになることで発生します。加熱部品、温度センサー、コンベア関連部品など、予備部品の在庫を確保しておくことで、企業は迅速な復旧を図ることができます。こうした診断パターンを理解しておくと、運用チームは設備の機能を素早く回復させ、材料のロスを最小限に抑えることができます。
よくある質問
熱収縮フィルム包装機を使用する前に、オペレーターにはどのような訓練が必要ですか?
オペレーターは、装置の起動、フィルムの装填、温度調整、緊急時対応などに関するメーカー主催の訓練を受講し、修了する必要があります。監督下での実践的な訓練により、自動熱収縮フィルム包装装置への操作慣れと自信が向上します。実技試験による能力認定を実施することで、安全手順の理解度や、基本的なトラブルシューティング対応力が確認できます。
企業は、熱収縮フィルムの厚さ仕様をどのくらいの頻度で見直すべきですか?
製品の寸法変更、包装要件の変化、またはサプライヤーの変更が発生した際には、必ずフィルム仕様の再検討を行ってください。フィルムのサプライヤーを変更する際には、熱収縮フィルムの厚さ適合性を必ず確認してください。わずかな仕様差でも、機械での加工性や最終的な外観に影響を及ぼす可能性があります。また、フィルムの性能を年1回審査することで、さらなる最適化の機会を把握できます。
1台の熱収縮フィルム包装装置で、複数の異なるフィルム種類を同時に使用できますか?
ほとんどの熱収縮フィルム包装機は、1回の生産ロットで単一のフィルム種類を使用した場合に最も良好な性能を発揮します。ポリエチレンとポリプロピレンのフィルムを切り替えるには、温度設定や送り速度の調整が必要となり、作業フローが中断されます。多様な包装ニーズを持つ企業では、異なるフィルム種類への切替え時間を短縮するため、迅速な交換が可能な構成部品を備えた装置を導入することで、効率向上が期待できます。