
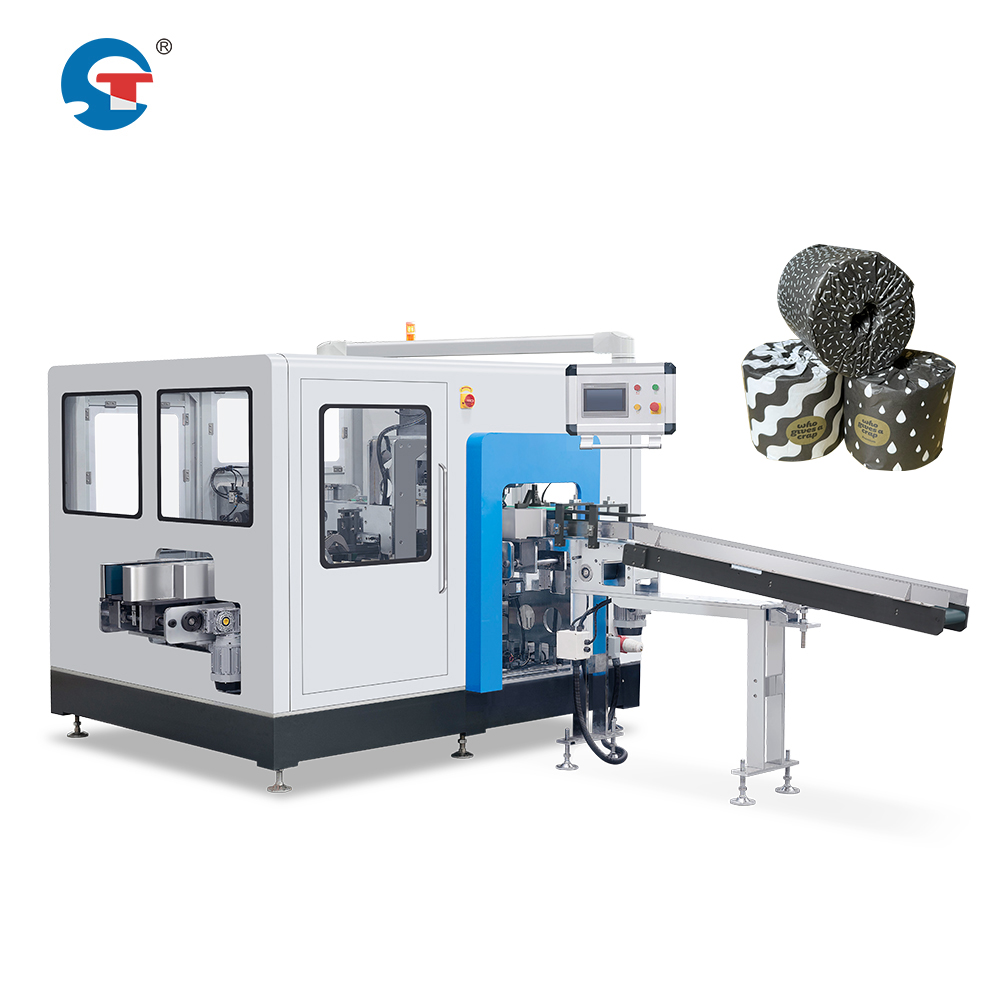
Pölysaastuminen hygieniapaperin tuotannossa edustaa yhtä merkittävimmistä toiminnallisista haasteista, joihin nykyaikaiset valmistamislaitokset kohtaavat. Ammattimainen hygieniapyöröpaperin pakkauskoneiden valmistaja ymmärtää, että pölytön ympäristö on välttämätön tuotteen laadun, työntekijöiden turvallisuuden ja sääntelyvaatimusten noudattamisen kannalta. Vaatimukset ovat erityisen korkeat terveydenhoitotuotteiden valmistuksessa, jossa mikä tahansa hiukkaskontaminaatio voi vaarantaa lopputuotteen eheytetä ja aiheuttaa kalliita takaisinvedoja.
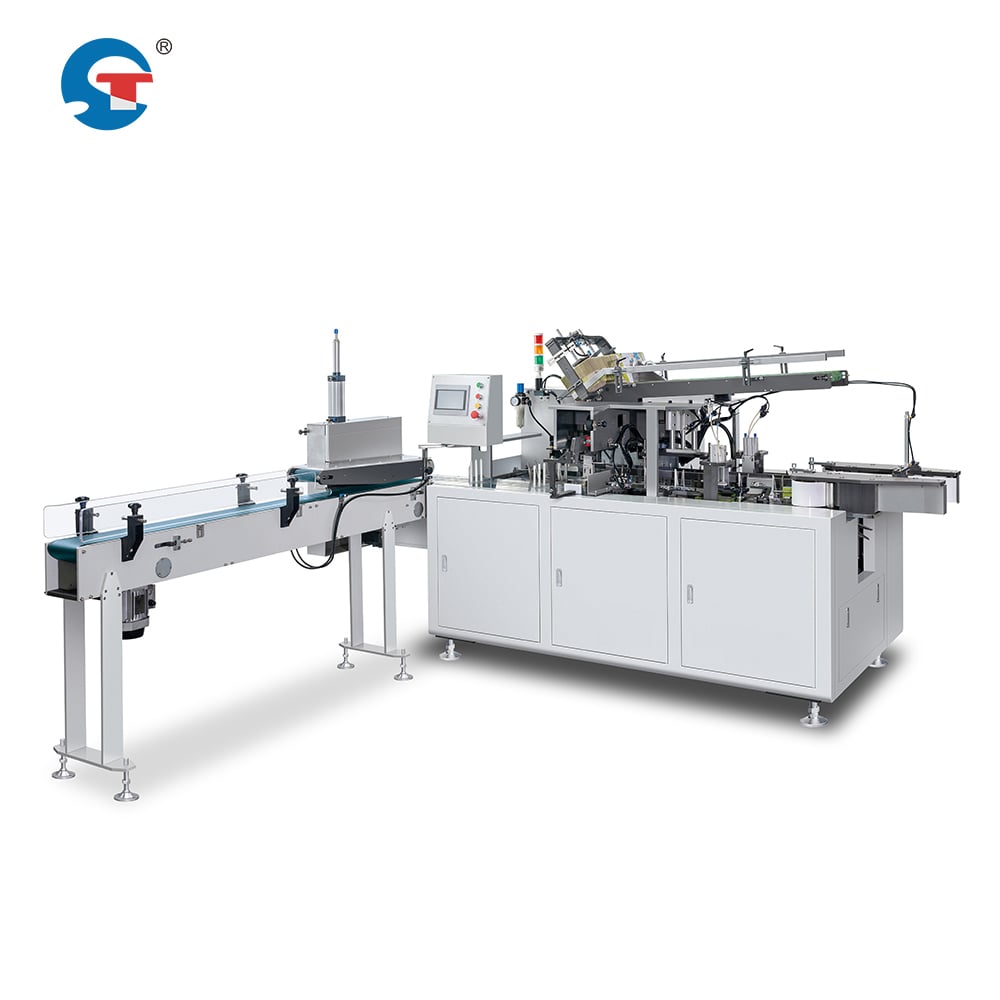
Pölyttömän toiminnan saavuttaminen edellyttää kattavaa strategiaa, joka käsittää laitteiston suunnittelun, teollisuuslaitoksen suunnittelun, toimintaprotokollat ja jatkuvan seurannan. Valmistajat, jotka menestyvät tällä alalla, yhdistävät edistyneen paperi-arkkujen tuotantolinjan laitteiston tiukkoihin ympäristövalvontatoimiin ja työntekijöiden koulutusohjelmiin. Tämä monitasoinen lähestymistapa varmistaa, että jokainen paperirulla ja jokainen tamponien tai suojapussien kääntökone toimii optimoidussa, hallitussa ympäristössä, joka estää kontaminaation kaikilla tuotannon vaiheilla.
Laitteiston suunnittelu ja suodatusjärjestelmät
Tiukka kammioarkkitehtuuri
Modernit keuhkopaperin pakkausautomaatiosysteemit sisältävät tuotantoprosessin ajan koko ajan täysin tiukat suljetut kammiot. Nämä suljetut ympäristöt estävät ulkoisen pölyn pääsyn samalla kun ne pitävät sisällään tuotantoprosessin aikana syntyvät sisäiset hiukkaset. Johtavien valmistajien käyttämä tamponien käärimiskoneiden teknologia sisältää vahvistettuja tiivistimiä, tiukkujen kuljetusjärjestelmiä ja integroituja pölynkeruuportteja, jotka on sijoitettu strategisesti tuotantolinjan pitkin. Erilaisten prosessivaiheiden eristäminen omiin kammioihinsa poistaa valmistettavien tuotteiden pääsisäänmenoreitin ilman kautta tulevien saasteiden osalta.
Tiukka suljettu rakenne estää myös toissijaista pölyn muodostumista, joka syntyy tuotteiden siirtyessä eri tuotantovaiheiden välillä. Pyyhkintäpaperin pakkausautomaatiosysteemit käyttävät siirtovyöhykkeitä, joissa on pehmeä ilmavirtaus, joka ohjaa tuotteita tasaisesti ilman turbulenssia tai hiukkasten siirtymistä. Tämä harkittu suunnittelu estää laskeutuneiden hiukkasten uudelleen nousemisen ilmaan ja säilyttää pölytön ympäristön eheyden koko wc-paperin tuotantolinjan laitteiston työnkulussa.
Korkean tehokkuuden hiukkassuodatus
Integroidut HEPA- ja ULPA-suodatusjärjestelmät muodostavat pölynhallinnan perustan edistyneiden hygieniapaperien pakkauskoneiden valmistajan toiminnoissa. Nämä järjestelmät sieppaavat hiukkasia, joiden koko on jopa 0,3 mikrometriä, mukaan lukien suurimman osan kuitupaloista, täkäläisistä ja käsittelyjäämivistä. Kuitupaperin pakkausautomaatiojärjestelmä imaisee jatkuvasti ilmaa useiden suodatusvaiheiden läpi, luoden negatiivista painetta tärkeissä tuotantovyöhykkeissä. Tämä menetelmä estää pölyn kertymisen tuotteisiin koskettaviin alueisiin samalla kun se varmistaa optimaalisen ilmanvaihdon työntekijöiden mukavuuden ja laitteiden jäähdytyksen takaamiseksi.
Johtavat valmistajat käyttävät monitasoista suodatusta, jossa suurempien hiukkasten suodattamiseen käytetään esisuodattimia ja mikrometrin kokoisten epäpuhtauksien suodattamiseen HEPA-suodattimia. Tamponien käärimiskoneiden teknologia sisältää erityiset ilmankäsittelylaitteet, jotka kiertävät ympäristön ilmaa vähintään 15 kertaa tunnissa, mikä varmistaa, että epäpuhtauspitoisuudet pysyvät jatkuvasti hyväksyttävien kynnysten alapuolella. Säännölliset suodattimien vaihtosuunnitelmat ja paineseurantajärjestelmät varoittavat käyttäjiä, kun suodatuskyky alkaa heikentyä, estäen ilmanlaadun hitaan heikkenemisen.
Tilat ja ympäristövalvonta
Positiivisen paineen puhdas huone -suunnittelu
Hygieniapistepakkauskoneiden valmistaja, joka painottaa pölyttömiä toteutussuunnitelmia ja suunnittelee tuotantolaitoksensa positiivisen paineen siistiympäristöjen periaatteiden mukaisesti. Tämä tarkoittaa, että tuotantoalueen sisällä ilmanpaine on hieman korkeampi kuin ulkoisessa ympäristössä, mikä muodostaa luonnollisen esteen pölyn tunkeutumiselle. Tämä periaate toimii jatkuvasti koko tuotantoprosessin ajan ja työntää automaattisesti kaikki pölyhiukkaset ulos määritellyistä poistoaukoista sen sijaan, että ne voisi kulkeutua sisään. WC-paperin tuotantolinjan laitteet toimivat tämän ohjatun paineenvyöhykkeen sisällä, mikä varmistaa, ettei ulkopuolinen laitos voi aiheuttaa saastumista.
Puhtaussaliin liittyvä suunnittelu kattaa laitteiston lisäksi vastaanottotilat, materiaalien varastointialueet ja pakkausosiot. Paperiarkkien pakkausautomaatiojärjestelmä toimii tilassa, johon raaka-aineet tulevat erityisten materiaalilukkojen kautta, joissa on omat suodatus- ja paineensäätöjärjestelmänsä. Tämä estää saastumista juuri silloin, kun uudet raaka-aineet saapuvat tuotantoympäristöön. Työntekijät, jotka siirtyvät eri tilojen välillä, käyvät pukeutumistiloissa ja desinfiointiasemilla, mikä vähentää lisäksi ulkopuolisten lähteiden aiheuttamia pölyvaaroja.
Kosteuden ja ilmastojärjestelmän hallinta
Pölyhiukkaset liikkuvat helpommin ja niiden uudelleen nouseminen ilmaan on todennäköisempää alhaisen ilmankosteuden ympäristöissä. Tamponien kääntökoneita käyttävä teollisuustilojen ilmankosteus pidetään 45–55 prosentin välillä, mikä vähentää huomattavasti hiukkasten pääsyä ilmalle ja leviämistä tuotteen kanssa suoraan kosketuksissa oleviin alueisiin. Tämä säädetty ilmankosteustaso parantaa myös kudosten materiaalien toimintaa: hygieniapaperit saavat helpommin staattista sähköä kuivissa olosuhteissa, mikä itse asiassa houkuttelee pölyhiukkasia. Säätämällä ilmankosteutta tarkoituksellisesti valmistajat poistavat pölyongelman juuren, eikä niin pelkästään luoteta suodattamiseen.
Lämpötilan vakaus edistää myös merkittävästi pölyn torjuntaa. Lämpötilaerot aiheuttavat ilmavirtauksia, jotka nostavat takaisin ilmaan jo laskeutuneita hiukkasia ja levittävät saastumista koko tilan alueelle. Hygieniapyöröpaperin pakkauskoneiden valmistaja pitää lämpötilan tasaisena kaikissa tuotantoalueissa, mikä poistaa luonnolliset konvektiovirtaukset, jotka muuten kuljettaisivat pölyä ympäristön läpi. Tämä ilmastointimenetelmä integroituu sujuvasti pyöröpaperin tuotantolinjan laitteiden toimintaan ja luo vakaita olosuhteita, joissa pöly laskeutuu luonnollisesti sen sijaan, että se pysyisi ilmassa.
Toimintaprotokollat ja jatkuvan parantamisen periaate
Materiaalin käsittely ja työnkulun optimointi
Käsineiden pakkausautomaatiosysteemi vaatii huolellisia materiaalien käsittelymenetelmiä, jotka vähentävät pölyn muodostumista jokaisessa vaiheessa. Raaka-aineet saapuvat tiukasti suljetuissa säiliöissä, jotka työntekijät avaavat ainoastaan erityisesti varatuissa valmistelualueissa, joissa on paikallisesti toimivia imujärjestelmiä. Käsineiden tuotantolinjan laitteisto sisältää pehmeät syöttömekanismit, jotka estävät voimakkaan kosketuksen ja hajoamisen, joista syntyy toissijaista pölyä. Hallitsemalla, miten materiaalit liikkuvat käsineiden käärimiskoneen teknologian ja tuotantoprosessin läpi, valmistajat estävät pölyn muodostumisen, joka voisi ylittää jopa parhaat suodatusjärjestelmät.
Hygieniapistepakkauskoneiden valmistaja määrittelee tiukat työnkulut, joiden avulla henkilökunnan liikkuminen kriittisillä tuotantoalueilla minimoituu. Työntekijät noudattavat määriteltyjä reittejä, joilla estetään ristisaastuminen eri tuotetyyppien tai tuotannon eri vaiheiden välillä. Säännöllinen materiaalin virtausanalyysi tunnistaa pullonkaulat, joissa materiaalin käsittely todennäköisimmin aiheuttaa pölyä, ja näihin alueisiin lisätään tehokkaampaa suodatusta ja ympäristövalvontaa. Tuotannon aikataulutuskin vaikuttaa asiaan, sillä jotkin pölyn muodostumiseen johtavat tapahtumat voidaan ajoittaa ajankohtiin, jolloin suodatus on tehottaa, mikä edistää kokonaissaastumisen torjuntaa.
Seuranta, huolto ja vaatimustenmukaisuuden dokumentointi
Jatkuvat seurantajärjestelmät seuraavat hiukkasmääriä reaaliajassa koko lihapaperin pakkausautomaatiossa. Strategisesti sijoitettujen laserhiukkaslukijoiden avulla saadaan välittömät hälytykset, jos saastumistaso alkaa poiketa hyväksyttävistä rajoista. Hygieniapaperin pakkauskoneiden valmistaja käyttää näitä tietoja paitsi välittömiin korjaustoimiin myös trendianalyysiin, joka tunnistaa nousevia ongelmia ennen kuin ne vaikuttavat tuotteen laatuun. Huoltotiimit toimivat ennakoivasti kaikissa poikkeamissa: ne säätävät suodatintehokkuutta, puhdistavat laitteiden kosketuspintoja tai uudelleenkalibroivat ympäristöä sääteleviä järjestelmiä ennen kuin pölyn määrä nousee asiakkaan havaittavalle tasolle.
Dokumentointijärjestelmät luovat kattavat tiedot kaikista ympäristöolosuhteista, huoltotoimenpiteistä ja tuotteen laatumittareista. Tämä dokumentaatio osoittaa noudattavan sääntelyvaatimuksia ja toimii todisteena valmistajan sitoutumisesta pölyttömän tuotannon standardien noudattamiseen. Tamponien käärimiskoneen teknologia tallentaa kaikki toimintaparametrit jatkuvasti, luoden tarkastustietueen, joka osoittaa, että vessapaperin tuotantolinjan laitteet toimivat määritellyn ympäristöolosuhteiden sisällä jokaisen tuotantovuoron ajan. Tämä systemaattinen lähestymistapa muuttaa pölyn torjunnan operaatiokysymyksestä todennettavaksi ja dokumentoiduksi sitoumukseksi tuotteen turvallisuuden ja laadun varmistamiseksi.
UKK
Kuinka usein suodatinjärjestelmiä pitäisi vaihtaa tai huoltaa keittiöpaperin pakkausautomaatiossa?
HEPA- ja ULPA-suodattimet vaativat yleensä vaihtoa, kun paine-ero kasvaa valmistajan määrittelemän tason yläpuolelle, yleensä 6–12 kuukauden välein tuotannon määrän ja raaka-aineiden ominaisuuksien mukaan. Hygieniapaperin pakkauskoneiden valmistaja seuraa suodattimien suorituskykyä jatkuvasti ja vaihtaa suodattimet todellisen tehon laskun perusteella eikä kiinteiden aikataulujen mukaan. Esisuodattimet saattavat vaatia useammin vaihtoa tai puhdistusta, usein kuukausittain, kun taas joissakin tamponien käärimiskoneiden teknologioissa käytetään pesettäviä esisuodattimia, jotka vähentävät vaihtokustannuksia säilyttäen samalla optimaalisen suodatuksen. Säännöllinen paineseuranta varmistaa, etteivät suodattimet heikenny niin paljon, että pölynhallinnan tehokkuus kärsii.
Onko olemassa olevia WC-paperin tuotantolinjojen laitteita mahdollista varustaa uudella, edistyneellä pölynhallintajärjestelmällä?
Jälkiasennukset aiheuttavat merkittäviä haasteita, koska optimaalinen pölynhallinta vaatii integrointia suunnitteluvaiheessa, erityisesti tiukkujen kammioarkkitehtuurien ja teollisuuslaitoksen infrastruktuurin osalta. Monet hygieniapyöröpaperin pakkauskoneiden valmistajat tarjoavat kuitenkin päivityspaketteja, joissa lisätään tehostettua suodatusta, parannettuja tiivistysliitoksia ja liitäntäpisteitä teollisuuslaitoksen tasolla toimiviin ympäristövalvontajärjestelmiin olemassa oleviin pyöröpaperin pakkausautomaatiojärjestelmiin. Sitojen kääntökoneiden teknologian jälkiasennukset keskittyvät yleensä kriittisimpiin saastumisen kohtiin ja tuovat huomattavia parannuksia, vaikka täydellinen uudelleensuunnittelu ei olisi mahdollista. Onnistuminen riippuu olemassa olevan laitteiston perusarkkitehtuurista ja tietystä saastumisongelmasta, joka vaivaa nykyistä toimintaa.
Mitkä sääntelyvaatimukset koskevat pölynhallintaa hygieniapyöröpaperin tuotantolaitoksissa?
Pölynhallintastandardit vaihtelevat oikeusalueittain, mutta viittaavat yleensä FDA:n elintarvikkeisiin tarkoitettujen pintojen säädöksiin, ISO:n puhtaiden tilojen luokittelustandardeihin ja kudospaperi- ja hygieniapaperituotteita koskeviin tuotespesifisiin säädöksiin. Hygieniapaperipakkauskoneiden valmistaja varmistaa, että wc-paperin tuotantolinjan laitteet ja kudospaperin pakkausautomaatiotyökalut täyttävät ISO 14644 -standardien mukaiset puhtaiden tilojen luokittelut, jotka määrittelevät hyväksyttävät hiukkasmäärät eri tilojen luokissa. Monet alueet vaativat myös ympäristön seurantaa ja huoltoa koskevaa dokumentointia, jonka tamponien ja suojapussien kääntökoneet tarjoavat automaattisesti integroituja lokijärjestelmiä käyttäen. Säädökset korostavat yhä enemmän dokumentoitua noudattamista eikä absoluuttisen nollapölyn saavuttamista, mikä tekee systemaattisesta seurannasta ja rekisteröinnistä olennaisen osan kaikissa pölynhallintajärjestelmissä.
Sisällysluettelo
- Laitteiston suunnittelu ja suodatusjärjestelmät
- Tilat ja ympäristövalvonta
- Toimintaprotokollat ja jatkuvan parantamisen periaate
-
UKK
- Kuinka usein suodatinjärjestelmiä pitäisi vaihtaa tai huoltaa keittiöpaperin pakkausautomaatiossa?
- Onko olemassa olevia WC-paperin tuotantolinjojen laitteita mahdollista varustaa uudella, edistyneellä pölynhallintajärjestelmällä?
- Mitkä sääntelyvaatimukset koskevat pölynhallintaa hygieniapyöröpaperin tuotantolaitoksissa?