
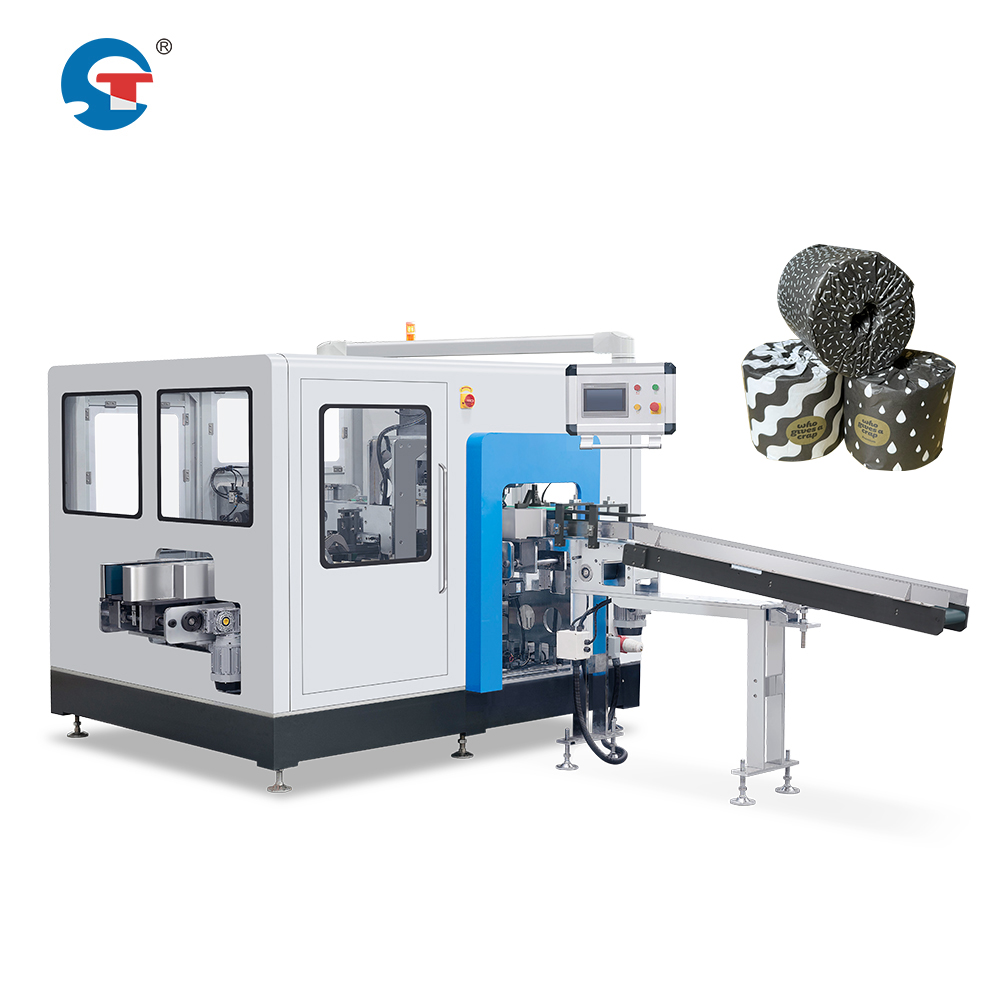
تلوث الغبار في إنتاج ورق النظافة يُعَدُّ أحد أكبر التحديات التشغيلية التي تواجه منشآت التصنيع الحديثة. شركة محترفة مصنع آلات تغليف ورق النظافة يتفق على أن الحفاظ على بيئة خالية من الغبار أمرٌ بالغ الأهمية لضمان جودة المنتج وسلامة العاملين والامتثال للوائح التنظيمية. وتزداد المخاطر بشكل خاص في إنتاج المنتجات الصحية، حيث يمكن لأي تلوث جسيمي أن يُضعف سلامة المنتج النهائي ويؤدي إلى عمليات استرجاع مكلفة.
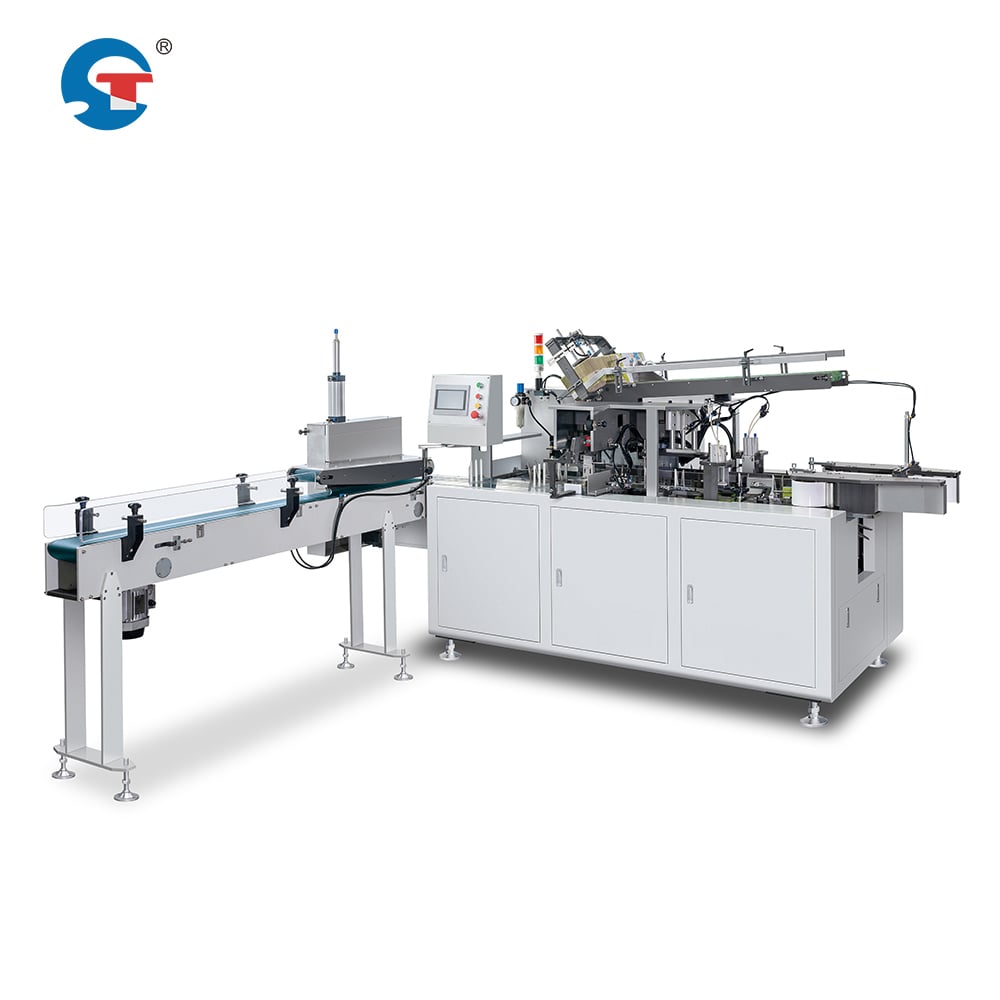
يتطلب تحقيق تنفيذ خالٍ من الغبار استراتيجية شاملة تشمل تصميم المعدات وهندسة المنشآت وبروتوكولات التشغيل والمراقبة المستمرة. وتجمع الشركات المصنِّعة الرائدة في هذا المجال بين معدات خط إنتاج ورق التواليت المتقدمة وضوابط بيئية صارمة وبرامج تدريبية للموظفين. وهذه النهج متعدد الجوانب يضمن أن تعمل كل لفة من المناديل وكل آلة تغليف الفوط الصحية في بيئة مُحسَّنة ومُتحكَّمٍ بها تمامًا، مما يمنع التلوث في كل مرحلة من مراحل الإنتاج.
تصميم المعدات وأنظمة الترشيح
هندسة الغرفة المغلقة
تضمّ أنظمة أتمتة تغليف ورق المناديل الحديثة غرفًا مغلقة تمامًا في جميع مراحل الإنتاج. وتمنع هذه البيئات المغلقة دخول الغبار الخارجي، كما تحجز الجسيمات الداخلية الناتجة عن دورة التصنيع. وتتميّز تقنية آلات تغليف الفوط الصحية التي تستخدمها الشركات الرائدة بوجود حشوات معزَّزة وأنظمة نقل مغلقة ومنافذ مدمجة لجمع الغبار، وهي موزَّعة بشكل استراتيجي على طول خط الإنتاج. وبعزل كل مرحلة من مراحل العملية داخل غرف مخصصة، يلغي المصنعون المسار الرئيسي الذي تسلكُه الملوثات العالقة في الهواء لتصل إلى تدفق المنتج.
كما يعالج التصميم المغلق مشكلة تولُّد الغبار الثانوي، الذي يظهر عند انتقال المنتجات بين مراحل الإنتاج المختلفة. وتستخدم أنظمة أتمتة تغليف مناديل الورق مناطق انتقالية تعتمد على تيارات هوائية لطيفة لتوجيه المنتجات بسلاسة دون إحداث اضطرابات أو إزاحة للجسيمات. وتساعد هذه الهندسة المدروسة في منع إعادة تعليق الجسيمات المستقرة والحفاظ على سلامة البيئة الخالية من الغبار طوال دورة تشغيل معدات خط إنتاج ورق الحمام بالكامل.
ترشيح الهواء عالي الكفاءة للجسيمات
تُشكِّل أنظمة الترشيح المتكاملة من نوع «هيبا» و«ألبا» حجر الزاوية في التحكم بالغبار ضمن عمليات مصنِّعي آلات تغليف ورق النظافة المتقدمة. وتلتقط هذه الأنظمة جسيمات بحجم ٠,٣ ميكرون أو أصغر، ومن بينها معظم شظايا الألياف وعثّ الغبار وبقايا العمليات. ويستخلص نظام أتمتة تغليف ورق المناديل الهواء باستمرار عبر مراحل ترشيح متعددة، ما يخلق ضغطًا سالبًا في المناطق الإنتاجية الحرجة. وهذه الطريقة تمنع تراكم الغبار في المناطق التي يتلامس فيها المنتج مع المعدات، مع الحفاظ في الوقت نفسه على تدفق هواء مثالي لراحة العاملين وتبريد المعدات.
تُطبِّق الشركات الرائدة في التصنيع أنظمة ترشيح متعددة المراحل، تجمع بين مرشحات أولية لإزالة الجسيمات الكبيرة ومرشحات «هيبا» (HEPA) لإزالة الملوثات ذات الأحجام الميكرونية. وتتضمن تقنية آلة تغليف الفوط الصحية وحدات معالجة هواء مخصصةً تعالج هواء البيئة خمسة عشر مرةً على الأقل في الساعة، مما يضمن بقاء مستويات التلوث عند حدٍّ ثابتٍ أقلَّ بكثيرٍ من الحدود المقبولة. كما تُنبِّه جداول استبدال المرشحات الدورية وأنظمة مراقبة الضغط المشغلين عند بدء انخفاض كفاءة الترشيح، لمنع التدهور التدريجي في جودة الهواء.
بنية التسهيلات الأساسية والضوابط البيئية
تصميم غرفة نظيفة ذات ضغط موجب
شركة مصنِّعة لمعدات تغليف ورق النظافة تُركِّز على تصاميم تنفيذ خالية من الغبار، وتُنشئ مرافق الإنتاج وفق مبادئ غرف النظافة ذات الضغط الموجب. وتتميّز هذه المرافق بأن ضغط الهواء داخل منطقة الإنتاج يكون أعلى قليلًا مقارنةً بالبيئات الخارجية، ما يشكّل حاجزًا طبيعيًّا يمنع دخول الغبار. ويعمل هذا المبدأ باستمرار طوال عملية الإنتاج، بحيث يدفع أي جسيمات غبار تلقائيًّا نحو الخارج عبر نقاط العادم المخصصة، بدل أن تتجه نحو الداخل. وتعمل معدات خط إنتاج ورق التواليت ضمن هذا الغلاف الخاضع للتحكم في الضغط، مما يضمن ألا تُدخل المرافق الخارجية أي ملوثات.
يَتَجاوَزُ تَصْميمُ الغُرَفِ النظيفةِ المُعدّاتَ نَفْسَها لِيَشملَ مناطقَ الاستلامِ ومناطقَ تخزينِ الموادِ وأقسامَ التغليفِ. ويعملُ نظامُ أتمتةِ تغليفِ ورقِ المناديلِ في منشأةٍ تدخلُ إليها المواد الخامُ عبرَ مداخلَ هوائيةٍ مخصصةٍ للموادِ، تتضمّنُ كلٌّ منها أنظمةَ ترشيحٍ والتحكّمِ في الضغطِ الخاصةَ بها. وهذا يمنعُ التلوّثَ أثناءَ اللحظةِ الحرجةِ التي تدخلُ فيها الموادُ الخامُ الجديدةُ إلى بيئةِ الإنتاجِ. ويمرُّ العاملونَ الذين ينتقلونَ بين مناطقِ المنشأةِ المختلفةِ عبرَ مناطقَ لتغييرِ الملابسِ ومحطاتٍ للتعقيمِ، ما يقلّلُ أكثرَ من خطرِ إدخالِ الغبارِ من المصادرِ الخارجيةِ.
إدارةُ الرطوبةِ والمناخِ
تَزداد حركة جُسيمات الغبار وقابليتها للانبعاث مجددًا في البيئات ذات الرطوبة المنخفضة. وتُحافظ المنشأة المُجهَّزة بتقنية آلة تغليف الفوط الصحية على الرطوبة النسبية بين ٤٥ و٥٥ في المئة، ما يقلِّل بشكلٍ كبيرٍ من احتمال انبعاث الجُسيمات في الهواء وانتقالها إلى مناطق التلامس مع المنتج. كما أن هذا المستوى الخاضع للرقابة من الرطوبة يحسِّن أداء مواد المناديل نفسها، لأن ورق النظافة يصبح أكثر عرضةً لتوليد الشحنات الكهروستاتيكية في الظروف الجافة، مما يؤدي فعليًّا إلى جذب جُسيمات الغبار. وبتنظيم الرطوبة عن قصد، يتعامل المصنِّعون مع مشكلة الغبار عند مصدرها الجذري بدلًا من الاعتماد فقط على أنظمة الترشيح.
كما تساهم استقرار درجة الحرارة بشكل كبير في التحكم بالغبار. فالفروق الحرارية تُحدث تيارات هوائية تُعيد رفع الجسيمات المستقرة إلى الهواء وتنشر التلوث في جميع أنحاء المنشأة. ويحافظ مصنعٌ لمعدات تغليف الورق الصحي على درجات حرارة ثابتة في جميع مناطق الإنتاج، ما يلغي التيارات التوصيلية الطبيعية التي كانت ستنقل الغبار عبر البيئة. وتندمج هذه الطريقة في التحكم المناخي بسلاسة مع تشغيل معدات خط إنتاج ورق التواليت، لتهيئة ظروف مستقرة يترسب فيها الغبار تلقائيًّا بدلًا من أن يبقى عالقًا في الهواء.
البروتوكولات التشغيلية والتحسين المستمر
إدارة المواد وتخصيص سير العمل
تتطلب منظومة أتمتة تغليف ورق المناديل إجراءاتٍ دقيقةً في التعامل مع المواد تهدف إلى تقليل إنتاج الغبار في كل مرحلة. وتصل المواد الأولية في حاويات مغلقة، يفتحها العمال فقط داخل مناطق تحضير مخصصة ومزودة بأنظمة سحب محلية. وتضم معدات خط إنتاج ورق الحمام آليات تغذية لطيفة تمنع التلامس العنيف والتفتت الذي يؤدي إلى إنتاج غبار ثانوي. وبضبط طريقة انتقال المواد عبر تقنية آلات تغليف الفوط الصحية وإدخالها إلى تيار الإنتاج، يمنع المصنعون أحداث إنتاج الغبار التي قد تُجهد حتى أنجع نظم الترشيح.
يُنشئ مصنعٌ لمعدات تغليف ورق النظافة أنماط سير عمل صارمةً تقلل إلى أدنى حدٍ حركة العاملين عبر مناطق الإنتاج الحرجة. ويسلك العمال مسارات محددةً تجنبًا لتلوث المراحل المختلفة للإنتاج أو الأنواع المختلفة من المنتجات. وتُجرى تحليلات دورية لتدفق المواد لتحديد الاختناقات التي يحتمل أن تُولِّد فيها عمليات المناولة كمياتٍ كبيرةً من الغبار، وتتلقى هذه المناطق تحكمًا بيئيًّا وترشيحًا معزَّزًا. كما تلعب جدولة الإنتاج دورًا في ذلك، إذ يمكن توقيت بعض أحداث إنتاج الغبار بحيث تتزامن مع فترات نشاط ترشيح أعلى، ما يحسِّن بشكلٍ أكبر التحكم الكلي في التلوث.
المراقبة والصيانة وتوثيق الامتثال
تتتبّع أنظمة المراقبة المستمرة أعداد الجسيمات في الوقت الفعلي طوال نظام أتمتة تغليف ورق المناديل. وتوفّر عدادات الجسيمات الليزرية، المُركّبة في مواقع استراتيجية، تنبيهات فوريةً في حال انحراف مستويات التلوّث عن النطاقات المقبولة. ويستخدم مصنعو آلات تغليف الورق الصحي هذه البيانات ليس فقط لاتخاذ إجراءات تصحيحية فورية، بل أيضًا لتحليل الاتجاهات التي تكشف المشكلات الناشئة قبل أن تؤثّر على جودة المنتج. وتتّخذ فِرَق الصيانة إجراءات استباقية عند أي انحراف، سواءً بتعديل كفاءة الفلترة أو تنظيف الأسطح المتلامسة مع المعدات أو إعادة معايرة ضوابط البيئة، وذلك قبل أن تصل مستويات الغبار إلى الحدود المرئية للعملاء.
تُنشئ أنظمة التوثيق سجلاً شاملاً لجميع الظروف البيئية، وأنشطة الصيانة، ومعايير جودة المنتج. ويُظهر هذا التوثيق الامتثال للوائح التنظيمية، ويوفر دليلاً على التزام المصنِّع بمعايير التنفيذ الخالية من الغبار. وتُسجِّل تقنية آلة تغليف الفوط الصحية جميع المعايير التشغيلية باستمرار، ما يكوِّن سجلاً تدقيقياً يبيِّن أن معدات خط إنتاج ورق التواليت قد عملت ضمن المعايير البيئية المحددة طوال كل وردية إنتاج. ويحوِّل هذا النهج المنظم مكافحة الغبار من اعتبارٍ تشغيليٍّ إلى التزامٍ قابلٍ للتحقق والتوثيق تجاه سلامة المنتج وجودته.
الأسئلة الشائعة
ما مدى تكرار استبدال أو صيانة أنظمة الترشيح في أنظمة أتمتة تغليف ورق المناديل؟
تتطلب مرشحات الـHEPA والـULPA عادةً الاستبدال عندما يزداد فرق الضغط فوق المواصفات المحددة من قِبل الشركة المصنعة، وعادةً ما يكون ذلك كل ٦ إلى ١٢ شهرًا حسب حجم الإنتاج وخصائص المواد الأولية. ويقوم مصنع آلات تغليف الورق الصحي برصد أداء المرشحات باستمرار، ويستبدلها استنادًا إلى انخفاض الكفاءة الفعلي بدلًا من الجداول الزمنية الثابتة. وقد تحتاج المرشحات الأولية إلى استبدال أو تنظيف أكثر تكرارًا، غالبًا مرةً شهريًّا، بينما تتضمن بعض تقنيات آلات تغليف الفوط الصحية مرشحات أولية قابلة للغسل تقلل تكاليف الاستبدال مع الحفاظ على كفاءة الترشيح المثلى. ويضمن الرصد المنتظم لضغط الهواء ألاَّ تتفاقم درجة تدهور المرشحات إلى حدٍّ يُضعف فعالية التحكم في الغبار.
هل يمكن تجهيز معدات خط إنتاج ورق التواليت الحالي بأنظمة متقدمة للتحكم في الغبار؟
يُعَدُّ تجديد المعدات تحديًّا كبيرًا، لأن التحكُّم الأمثل في الغبار يتطلَّب دمجه منذ مرحلة التصميم، لا سيما في هندسة الغرف المغلقة والبنية التحتية للمنشآت. ومع ذلك، تقدِّم العديد من شركات تصنيع معدات تغليف ورق النظافة حزم ترقية تضيف ترشيحًا محسَّنًا، وختمًا مطاطيًّا أفضل، ونقاط اتصال للتحكم البيئي على مستوى المنشأة لأنظمة أتمتة تغليف ورق المناديل القائمة. وتركِّز تقنيات تجديد آلات تغليف الفوط الصحية عادةً على أكثر نقاط التلوُّث حرجًا، ما يحقِّق تحسينات كبيرة حتى لو كان إعادة التصميم الكامل غير ممكنة. ويعتمد النجاح على البنية الأساسية للمعدات القائمة وعلى مسائل التلوُّث المحددة التي تؤثِّر في العمليات الحالية.
ما المعايير التنظيمية التي تنظِّم التحكُّم في الغبار في منشآت إنتاج ورق النظافة؟
تتفاوت معايير التحكم في الغبار باختلاف الاختصاصات القضائية، لكنها عادةً ما تستند إلى لوائح إدارة الأغذية والعقاقير (FDA) الخاصة بأسطح التلامس مع الأغذية، ومعايير التصنيف الدولية للغرف النظيفة (ISO)، ولوائح المنتجات المحددة الخاصة بمنتجات المناديل والورق الصحية. ويضمن مصنع آلات تغليف الورق الصحي أن تكون معدات خط إنتاج ورق الحمام وأنظمة أتمتة تغليف مناديل الورق متوافقةً مع تصنيفات الغرف النظيفة وفق المعيار الدولي ISO 14644، الذي يحدد العدد المقبول لجزيئات الغبار في مختلف مستويات المرافق. كما تشترط العديد من المناطق أيضًا توثيق مراقبة البيئة والصيانة، وهي خدمة توفرها تقنية آلة تغليف الفوط الصحية تلقائيًّا عبر أنظمة تسجيل مدمجة. وتزداد أهمية التوثيق المُثبت للامتثال في اللوائح التنظيمية تدريجيًّا مقارنةً بالوصول إلى غياب الغبار تمامًا، ما يجعل المراقبة المنهجية وحفظ السجلات عنصرين جوهريين في أي برنامج للتحكم في الغبار.