
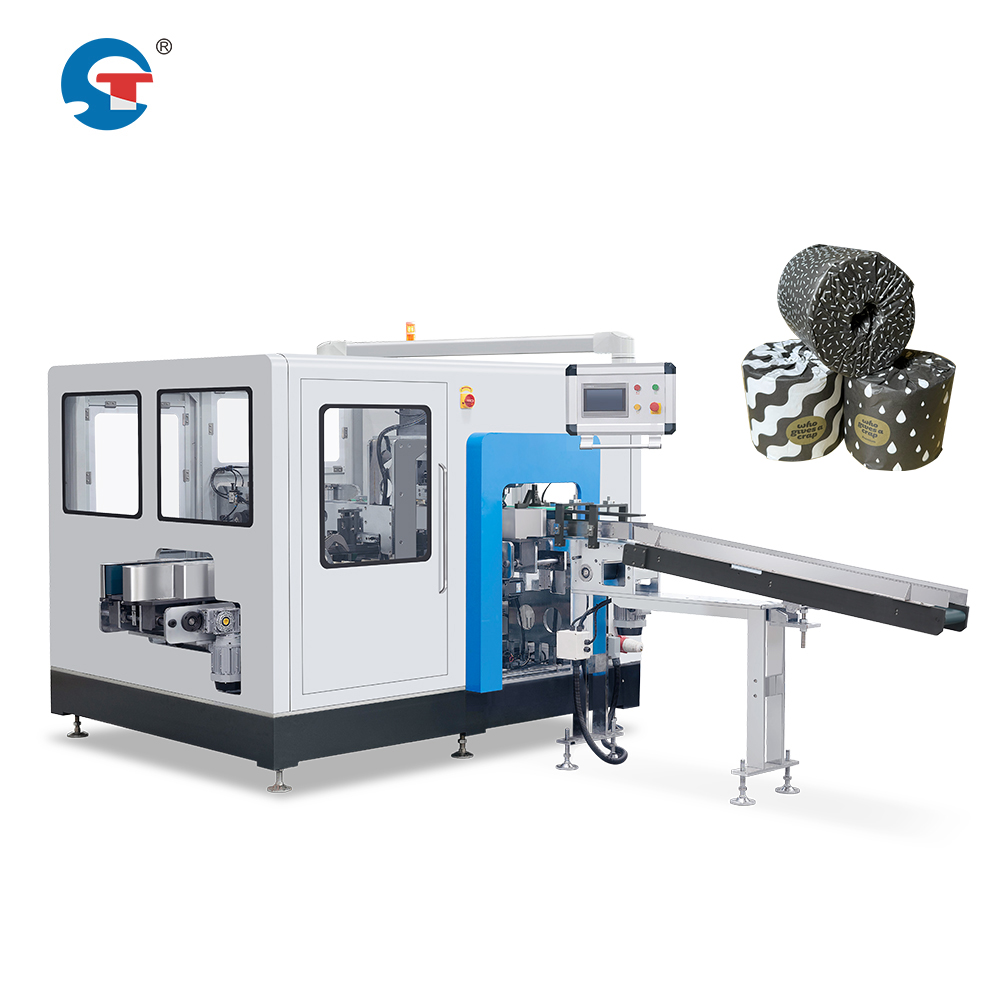
衛生用紙製造における粉塵汚染は、現代の製造施設が直面する最も重大な運用課題の一つです。専門的 省スペース化に関する革新的な取り組み 製品の品質維持、作業員の安全確保、および規制への適合には、粉塵のない環境を保つことが不可欠であると理解しています。特に衛生用品の製造では、微粒子による汚染が最終製品の品質を損なう可能性があり、高額なリコールを招くリスクが極めて高くなります。
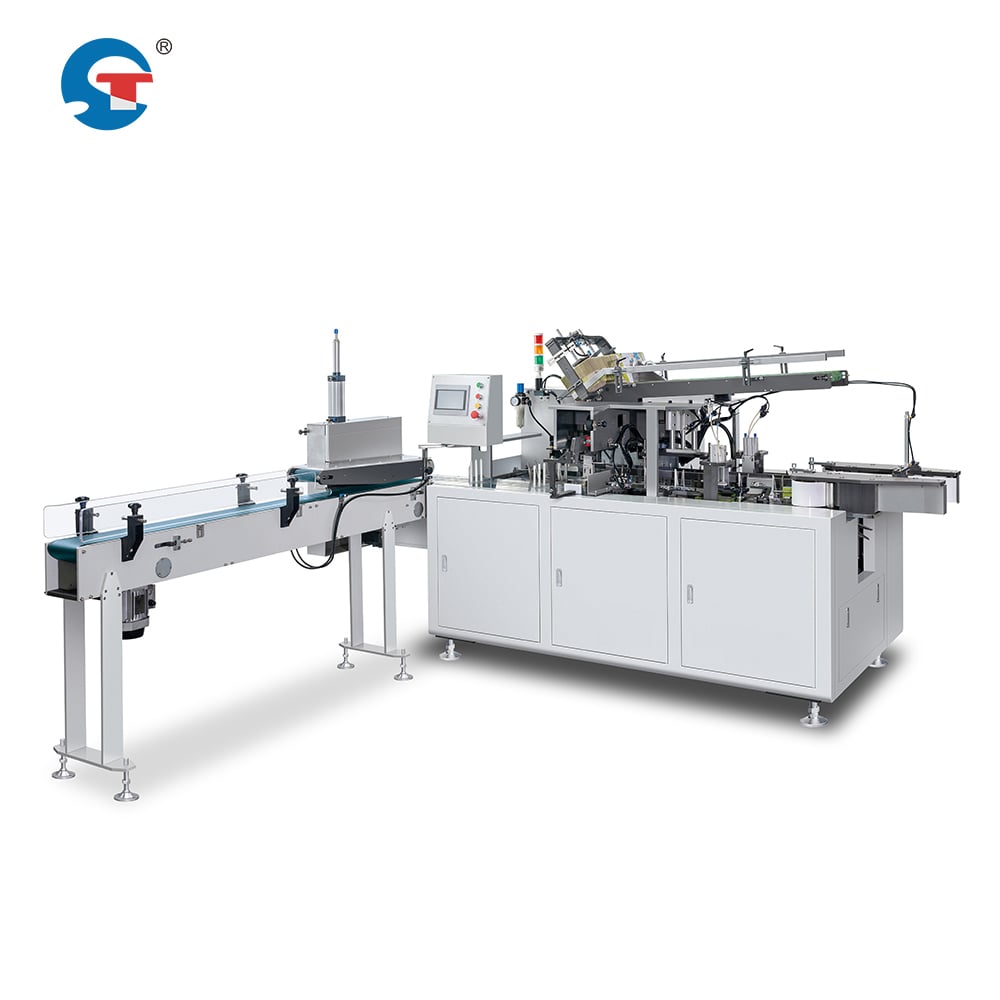
粉塵のない環境を実現するには、機器の設計、施設のエンジニアリング、運用プロトコル、継続的なモニタリングを含む包括的な戦略が必要です。この分野で優れた実績を持つメーカーは、高度なトイレットペーパー製造ライン設備に加え、厳格な環境管理と従業員教育プログラムを統合しています。こうした多面的なアプローチにより、ティッシュロール1本1本、そして生理用ナプキン包装機1台1台が、最適化され制御された環境下で稼働し、あらゆる工程において汚染を防止します。
機器の設計およびフィルター装置
密閉型チャンバー構造
現代のティッシュペーパー包装用自動化システムでは、製造工程全体を通じて完全に密閉されたチャンバーが採用されています。こうした閉鎖型環境により、外部からの粉塵の侵入を防ぎ、同時に製造中に発生する内部の微粒子を効果的に封じ込めます。業界トップメーカーが採用する生理用ナプキン包装機技術は、強化ゴムパッキン、密閉型コンベアシステム、および生産ラインに戦略的に配置された集塵ポートを特徴としています。各工程を専用のチャンバー内で完全に隔離することで、空気中を浮遊する汚染物質が製品ラインに混入する主な経路を根本的に排除しています。
密閉構造は、製品が異なる生産工程間を移動する際に発生する二次的な粉塵発生も抑制します。ティッシュペーパーの包装自動化システムでは、穏やかな気流を用いた移行ゾーンを採用しており、製品を乱流や粒子のずれを生じさせることなくスムーズに誘導します。このような配慮された設計により、沈降した粒子が再び浮遊することを防ぎ、トイレットペーパーの全生産ライン設備における無塵環境の品質を一貫して維持します。
高性能粒子捕集フィルター
統合型HEPA・ULPAフィルター装置は、先進的な衛生紙包装機械メーカーの粉塵制御の基盤を構成しています。これらの装置は、0.3マイクロメートルという極めて微細な粒子(ほとんどの繊維片、ダニ、加工残留物など)を捕集します。ティッシュペーパー包装の自動化システムは、複数段階のフィルターを通じて常に空気を吸引し、製造工程上の重要ゾーンに負圧を発生させます。この方式により、製品との接触面への粉塵の付着を防ぎながら、作業者の快適性や設備の冷却に必要な適切な空気循環を確保しています。
主要メーカーは、大きな粒子を除去するためのプレフィルターと、マイクロンレベルの汚染物質を除去するためのHEPAフィルターを組み合わせた多段階フィルター方式を採用しています。衛生ナプキン包装機の技術では、専用の空調装置を導入し、室内空気を1時間に最低15回循環させることで、汚染レベルを一貫して許容限界値を大幅に下回る状態に保っています。フィルターの定期交換スケジュールおよび圧力モニタリングシステムにより、性能低下の初期段階でオペレーターにアラートが通知され、空気品質の徐々なる劣化を未然に防ぎます。
施設のインフラ整備および環境制御
正圧式クリーンルーム設計
衛生用紙の包装機械メーカーであり、粉塵のない作業環境を実現する設計を重視している。生産施設は、正圧クリーンルームの原理に基づいて建設されており、生産エリア内の空気圧を外部環境よりわずかに高く保つことで、粉塵の侵入を自然に防ぐバリアを形成している。この原理は生産中常に働き続け、粉塵粒子を内部へと漂わせることなく、指定された排気口から自動的に外部へ押し出す仕組みになっている。トイレットペーパーの生産ライン設備は、こうした制御された圧力環境の中で稼働しており、外部施設からの汚染が製品に及ぶことを確実に防止している。
クリーンルームの設計は、設備そのものにとどまらず、受入エリア、資材保管ゾーン、包装エリアにも及んでいます。ティッシュペーパーの包装自動化システムは、原材料が専用の資材用エアロックから搬入される施設内で稼働しています。このエアロックには、独自のフィルターおよび圧力制御装置が備わっており、新たな原材料が製造環境へ導入されるという極めて重要なタイミングにおける汚染を防止します。また、作業員が施設内の異なるゾーン間を移動する際には、着替え室および消毒ステーションを経由することで、外部からの粉塵混入リスクをさらに低減しています。
湿度および気候管理
粉塵粒子は、湿度の低い環境ではより動きやすくなり、再浮遊しやすくなります。衛生用ナプキンの包装機を導入した施設では、相対湿度を45~55%の範囲で維持しており、粒子が空気中へ舞い上がり、製品との接触エリアに漂う傾向を大幅に低減しています。このように制御された湿度は、ティッシュ類の素材そのものの性能も最適化します。というのも、乾燥した条件下では衛生用紙が静電気を帯びやすくなり、結果として逆に粉塵粒子を引き寄せてしまうからです。湿度を意図的に管理することで、メーカーは粉塵問題の根本原因に対処し、フィルターによる対策だけに頼ることを避けているのです。
温度の安定性も、粉塵制御に大きく寄与します。温度勾配によって生じる空気の流れが、沈降した粒子を再浮遊させ、施設全体に汚染を拡散させてしまいます。ある衛生用紙包装機械メーカーでは、すべての生産エリアで温度を一定に保っており、粉塵を環境中に運ぶ原因となる自然対流を完全に防止しています。このような温湿度管理は、トイレットペーパー製造ラインの設備運転とスムーズに連携し、粉塵が自然に沈降する安定した作業環境を実現しています。
運用プロトコルと継続的改善
材料の取り扱いおよびワークフローの最適化
ティッシュペーパーの包装自動化システムでは、各工程で粉塵の発生を最小限に抑えるための慎重な材料取扱い手順が必要です。原材料は密閉容器で納入され、作業員は局所排気装置を備えた専用準備エリア内でのみ容器を開封します。トイレットペーパー製造ラインの設備には、激しい接触や破砕による二次粉塵の発生を防ぐための優しい供給機構が採用されています。衛生ナプキンの包装機技術および製造工程への材料の搬送方法を制御することで、たとえ最高性能のフィルター装置であっても対応しきれないほどの粉塵発生を未然に防いでいます。
衛生用紙の包装機械メーカーは、重要生産エリア内での作業員の移動を最小限に抑える厳格な作業手順を確立しています。作業員は、異なる製品タイプや生産工程間での交差汚染を回避するよう定義された動線に従って行動します。定期的な資材フロー分析により、資材の搬送時に粉塵が最も発生しやすいボトルネック箇所を特定し、これらのエリアには強化されたフィルターおよび環境制御が導入されます。また、生産スケジュールも重要な役割を果たしており、粉塵発生が予測される作業は、フィルターの処理能力が高まるタイミングと意図的に合わせることで、全体的な汚染管理をさらに最適化しています。
監視・保守・規制対応に関する文書化
連続監視システムにより、ティッシュペーパーの包装自動化ライン全体で粒子数をリアルタイムで追跡しています。戦略的に配置されたレーザー粒子計測器が、汚染レベルが許容範囲から逸脱し始めた際に即座にアラートを発します。衛生紙包装機械メーカーは、このデータを即時の是正措置に活用するだけでなく、製品品質への影響が出る前に潜在的な問題を特定するための傾向分析にも活用しています。保守チームは、わずかなずれにも能動的に対応し、フィルターの除去効率を調整したり、機器の接触面を清掃したり、環境制御を再校正したりすることで、粉塵レベルが顧客が目にするほどに上昇する前に対処しています。
文書管理システムは、すべての環境条件、保守活動、および製品品質指標に関する包括的な記録を作成します。この文書化により、規制への適合性が証明され、メーカーが粉塵のない作業環境を実現するための基準に真摯に取り組んでいることが示されます。衛生用ナプキン包装機の技術では、すべての運転パラメーターが継続的に記録され、各生産シフトにおいてトイレットペーパー製造ラインの設備が定められた環境条件内で正常に稼働していたことを証明する監査証跡(オーディット・トレイル)が構築されます。このような体系的なアプローチにより、粉塵対策は単なる運用上の配慮から、製品の安全性と品質に対する検証可能かつ文書化された確かな約束へと昇華されます。
よくある質問
ティッシュペーパーの包装自動化システムにおけるフィルター装置の交換または点検は、どのくらいの頻度で行うべきですか?
HEPAフィルターおよびULPAフィルターは、メーカーが定める圧力差の上限を超えた場合に交換が必要となります。通常は、生産量や原材料の特性に応じて6~12か月ごとです。ある衛生用紙包装機械メーカーでは、フィルターの性能を常時監視し、固定された交換スケジュールではなく、実際の捕集効率の低下に基づいて交換を行っています。プレフィルターは、月1回程度のより頻繁な交換または清掃が必要な場合があります。一方、一部の生理用ナプキン包装機では、洗浄可能な前段フィルターを採用しており、交換コストを削減しつつ最適なフィルトレーション性能を維持しています。定期的な圧力監視により、粉塵制御の効果が損なわれるようなフィルターの劣化を未然に防いでいます。
既存のトイレットペーパー製造ライン設備に、高度な粉塵制御システムを後付けで導入することは可能ですか?
改造工事には大きな課題があります。これは、最適な粉塵制御を実現するには、密閉型チャンバー構造や施設インフラなど、設計段階からの統合が不可欠であるためです。しかし、多くの衛生用紙包装機械メーカーでは、既存のティッシュペーパー包装自動化システムに、高性能フィルター、改良されたガスケットシール、および施設レベルの環境制御装置との接続ポイントを追加するアップグレードパッケージを提供しています。生理用ナプキン包装機の改造技術は、通常、最も重大な汚染リスク箇所に焦点を当てており、完全な再設計が困難な場合でも、大幅な改善効果が得られます。その成功は、既存設備の基本的な構造と、現在の操業において実際に発生している汚染問題の性質に大きく依存します。
衛生用紙製造施設における粉塵制御に関して、どのような規制基準が適用されますか?
粉塵管理基準は管轄区域によって異なりますが、一般的には米国FDAの食品接触面に関する規制、ISOのクリーンルーム分類基準、およびティッシュペーパーや衛生用紙製品に特化した製品別規制を参照します。衛生用紙包装機械メーカーは、トイレットペーパー製造ライン設備およびティッシュペーパー包装自動化システムが、施設の等級に応じて許容される粒子数を定義するISO 14644に基づくクリーンルーム分類要件を満たすよう保証しています。多くの地域では、環境モニタリングおよび保守作業の記録提出も義務付けられており、ナプキン包装機器の技術は、統合されたログ記録システムによりこれを自動的に提供します。近年の規制動向では、「粉塵ゼロ」の絶対的達成よりも、その達成過程や結果を文書で証明することを重視しており、体系的なモニタリングと記録管理が、粉塵管理プログラムにおいて不可欠な要素となっています。