
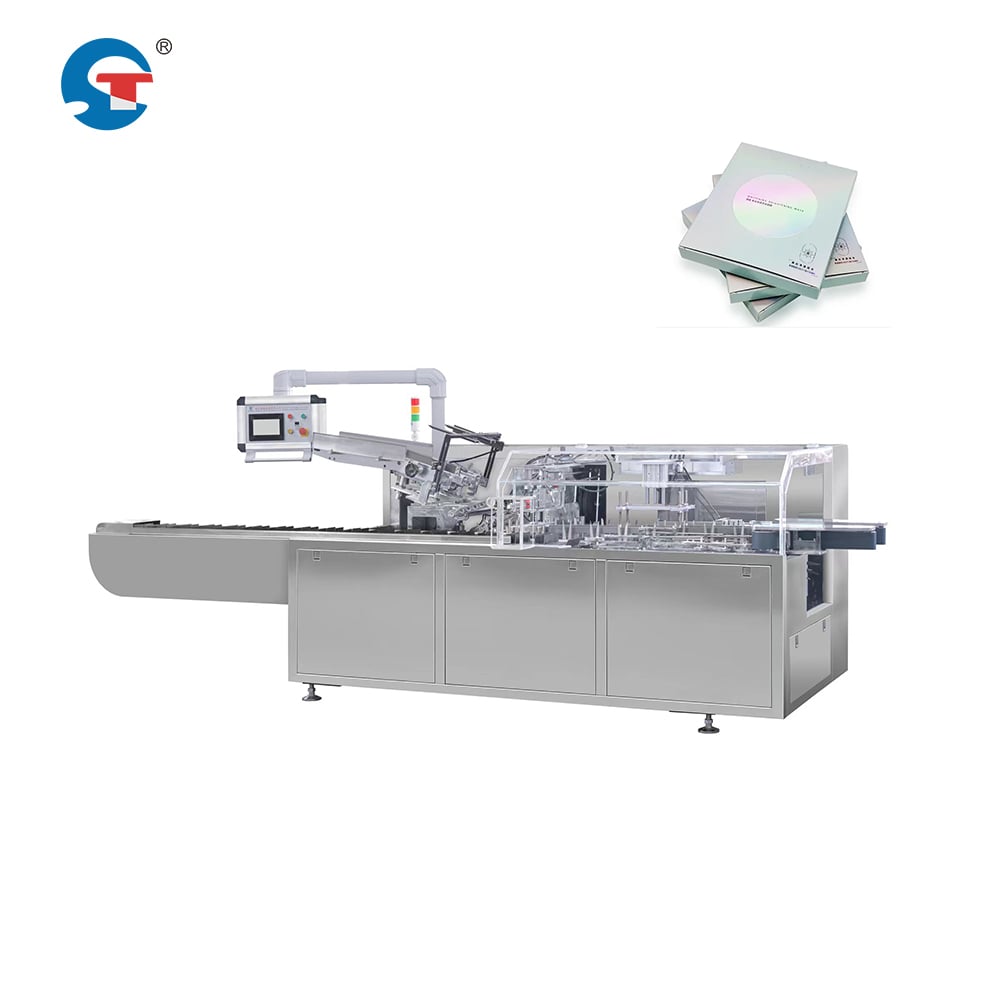
Att fastställa rätt golvarea för en högkapacitets maskpakklinjelösning är avgörande för tillverkningseffektivitet och operativ framgång. Många anläggningschefer och produktionsplanerare underskattar hur mycket rymdbegränsningar direkt påverkar kapacitet, produktkvalitet, underhållsåtkomlighet och arbetarsäkerhet. En korrekt dimensionerad produktionsmiljö möjliggör smidig materialflöde, minskar flaskhalsar och maximerar avkastningen på utrustningsinvesteringar. Att förstå utrymmeskraven redan i början förhindrar kostsamma anläggningsändringar och produktionstidsfördröjningar.
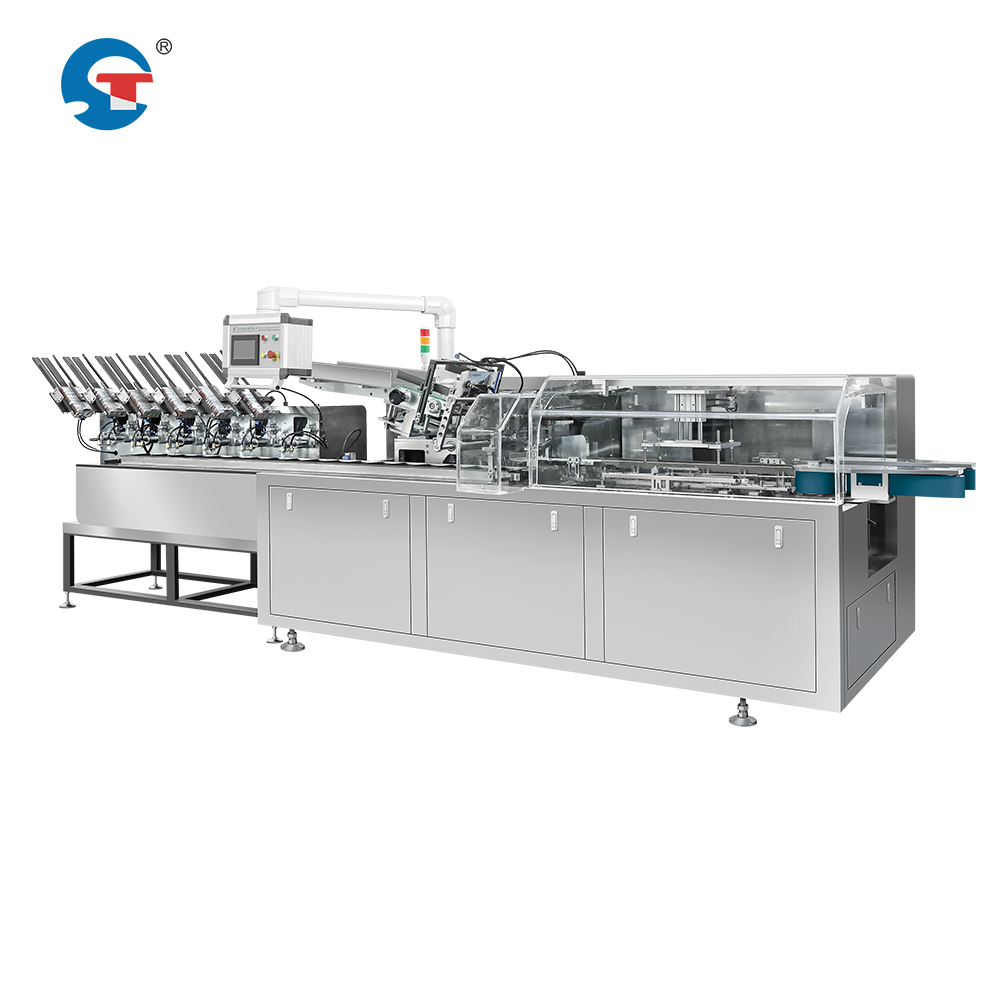
Ytan för automatisk maskinpakkeringsmaskiner varierar kraftigt beroende på produktionskapacitet, linjekonfiguration och behov av hjälputrustning. Drift med hög kapacitet kräver vanligtvis dedicerade zoner för lagring av råmaterial, kartongering och förpackning av masker, kvalitetskontroll, ackumulering av produkter samt lagring av färdiga varor. Vid utformning av utrymmesplanering måste man ta hänsyn inte bara till maskinernas mått utan även till operatörernas rörelser, övergångar mellan transportband, buffertområden mellan bearbetningsstationer samt nödutgångsvägar som krävs enligt säkerhetsföreskrifter.
Kärnkrav på utrymme för automatiserad maskinproduktionslinje
Maskinens yta och konfigurationslayout
En standardenhet för höghastighetsmaskin för maskpåläggning upptar ungefär 2,5 till 3,5 meter i längd och 1,2 till 1,8 meter i bredd, beroende på specifik modell och förpackningsformat. När flera maskiner integreras i en sammanhängande maskförpackningslinje måste tillverkare ta hänsyn till de rumsliga förhållandena mellan magasinstationer, matningsmekanismer, kartongeringsenheter och påläggningsystem. Höghastighetsmaskinen för maskpåläggning kräver tillräckligt med fritt utrymme på alla sidor för verktygsbyten, komponentunderhåll och åtgärder vid blockeringar. Anläggningar bör vanligtvis avsätta ytterligare 0,8 till 1,2 meter runt varje station för underhållsåtkomst och nödstopp.
Materialflöde och buffertutrymme
Effektiv layout av automatisk maskinpakkeringsutrustning kräver dedicerade zoner för materialtransport och mellanlagring. Råa masker måste flöda från mottagningsområdena genom ställningszoner in i produktionslinjen utan att skapa flaskhalsar. Drift med hög kapacitet drar nytta av buffertband mellan bearbetningssteg för att kompensera små hastighetsvariationer och förhindra linjehåll. Dessa mellanlagringsområden tar vanligtvis upp 15–25 procent av den totala produktionsgolvytan. Rätt placering av buffertar minskar operatörens ingripanden, förbättrar linjestabiliteten och möjliggör underhåll av enskilda komponenter utan att stoppa hela automatiseringssystemet för maskproduktion.
Rumslig planering för optimal utrustningsprestanda
Anläggningsinfrastruktur och stödsystem
Utöver den primära automatiserade maskinpakningsmaskinens utrymmeskrav måste anläggningsplaneringen ta hänsyn till komprimerad luftledningar, elektrisk distribution, avloppssystem och infrastruktur för avfallsinsamling. Dessa installationsledningar bör dras ovanför golv eller genom dedikerade kanaler för att minimera hinder på golvnivå och bibehålla fria arbetsområden. Kraven på komprimerad luft för pneumatiska komponenter i höghastighetsmaskiner för maskinpakning av masker kräver vanligtvis dedikerade kompressorenheter som placeras utanför den primära produktionszonen. Elektriska paneler, nödstoppkontroller och kraftfördelningscentraler måste förbli tillgängliga utan att störa maskinernas drift. Den sammanlagda installationsinfrastrukturen kräver ofta ytterligare 10–15 procent av den bruttototala anläggningsytan.
Kvalitetskontroll och inspektionsstaging
Integration av kvalitetsverifikationssystem i lösningen för maskpåfyllning kräver dedikerade inspektionsstationer placerade strategiskt genom hela produktionsarbetsflödet. Visioninspektionssystem, viktkontrollvågar och utrustning för felupptäckt kräver obegränsad sikt och obstrukterad tillgänglighet till produktströmmen. Modern automatisering av maskproduktionslinjer inkluderar realtidsavvisningsmekanismer och omstyrningssystem som dirigerar undermåliga produkter till separata insamlingsområden. Dessa inspektionszoner bör uppta 8–12 procent av den totala produktionsytan och placeras så att snabb reaktion möjliggörs utan att störa den kontinuerliga linjedrift.
Praktiska överväganden för anläggningens storlek
Genomströmningskapacitet och utnyttjande av yta
Högkapacitiv automatisk maskinpakningsmaskineri uppnår vanligtvis 80 till 120 masker per minut, beroende på produktspecifikationer och förpackningskomplexitet. För att bibehålla denna produktion under en driftsskift kräver automatiseringssystemet för maskproduktionslinjen proportionerlig golvarea för materialstaging och ackumulering av färdiga varor. Anläggningar som behandlar 50 000 masker dagligen kräver vanligtvis 200 till 280 kvadratmeter dedicerad productionsyta, inklusive alla stödsystem. Denna beräkning bör omfatta realistiska produktionsscenarier, inklusive linjens igångsättning, omställningsrutiner och schemalagda underhållsfönster som tillfälligt minskar den tillgängliga produktionsytan.
Framtida utbyggnad och flexibilitet
Strategiska anläggningsdesigners rekommenderar att man allokerar 15–20 procent extra golvarea utöver nuvarande utrustningskrav för att möjliggöra framtida linjeexpansion eller teknikuppdateringar. När marknadens efterfrågan på lösningar för maskpackningslinjer utvecklas undviker anläggningar med inbyggd flexibilitet kostsamma omlokaliseringar eller nybyggnad av anläggningar. Automatiseringslandskapet för maskproduktionslinjer utvecklas ständigt med förbättrade komponenter för högre hastighet, bättre tillförlitlighet och förbättrad hantering av produkter. Att bevara expansionskorridorer i närheten av installationsanslutningspunkter möjliggör enkel integration av ytterligare automatisk maskpackningsutrustning utan större infrastrukturändringar.
Vanliga frågor
Vilken är den minsta golvarean som krävs för en enda högkapacitetsmaskpackningslinjelösning?
En enda lösning för maskpaketning med hög kapacitet kräver vanligtvis minst 150 till 200 kvadratmeter avdedikerad golvarea, inklusive utrymme för automatisk maskpaketningsmaskiner, materialhanteringszoner, kvalitetskontrollområden och stödsystem. Denna beräkning bör ta hänsyn till den specifika modellen av höghastighetsmaskin för maskförpackning samt din anläggnings unika driftarbetsflöde. Mindre verksamheter kan optimera utrymmet genom kreativ layoutdesign, medan större installationer med flera produktionslinjer kräver proportionellt mer utrymme.
Hur ska operatörer komma åt den automatiska maskpaketningsmaskineriet för underhåll?
Rätt underhåll av maskinerna för höghastighetsförpackning av ansiktsmasker kräver minst 0,8–1,2 meter fri yta på alla sidor av automatiseringssystemet för ansiktsmaskproduktion. Detta arbetsutrymme gör det möjligt for tekniker att nå justeringspunkter, byta ut slitagekomponenter och felsöka driftproblem utan att behöva ta bort utrustning. Den avsedda underhållszonen bör inkludera halksäker golvbeläggning, tillräcklig takbelysning och tydliga gångvägar till nödutgångar. Att planera för dessa åtkomstkrav redan under den ursprungliga anläggningsdesignen förhindrar skador och minimerar driftstopp vid service av lösningen för förpackning av ansiktsmasker.
Kan kraven på golvutrymme minskas genom vertikal stapling eller flernivåsystem?
De flesta maskinpaketmaskiner med automatisk funktion och höghastighetsmaskin för inpackning av masker fungerar bäst vid installation på en enda nivå för att bibehålla stabil transportbänkalignment och minimera produktskador under övergångar. Även om vissa hjälpkomponenter, som lager för färdiga produkter eller styrsystem, kan placeras vertikalt, kräver den primära automatiserade produktionslinjen för masker horisontell golvplacering. Att försöka stapla eller vinkla produktionsutrustningen leder vanligtvis till mekaniska komplikationer, ökar underhållskomplexiteten och minskar pålitlighetsfördelarna med moderna högkapacitiva lösningar för maskinpackningslinjer. Standardlayouter med en enda nivå förblir branschens norm för optimal prestanda och operatörssäkerhet.