
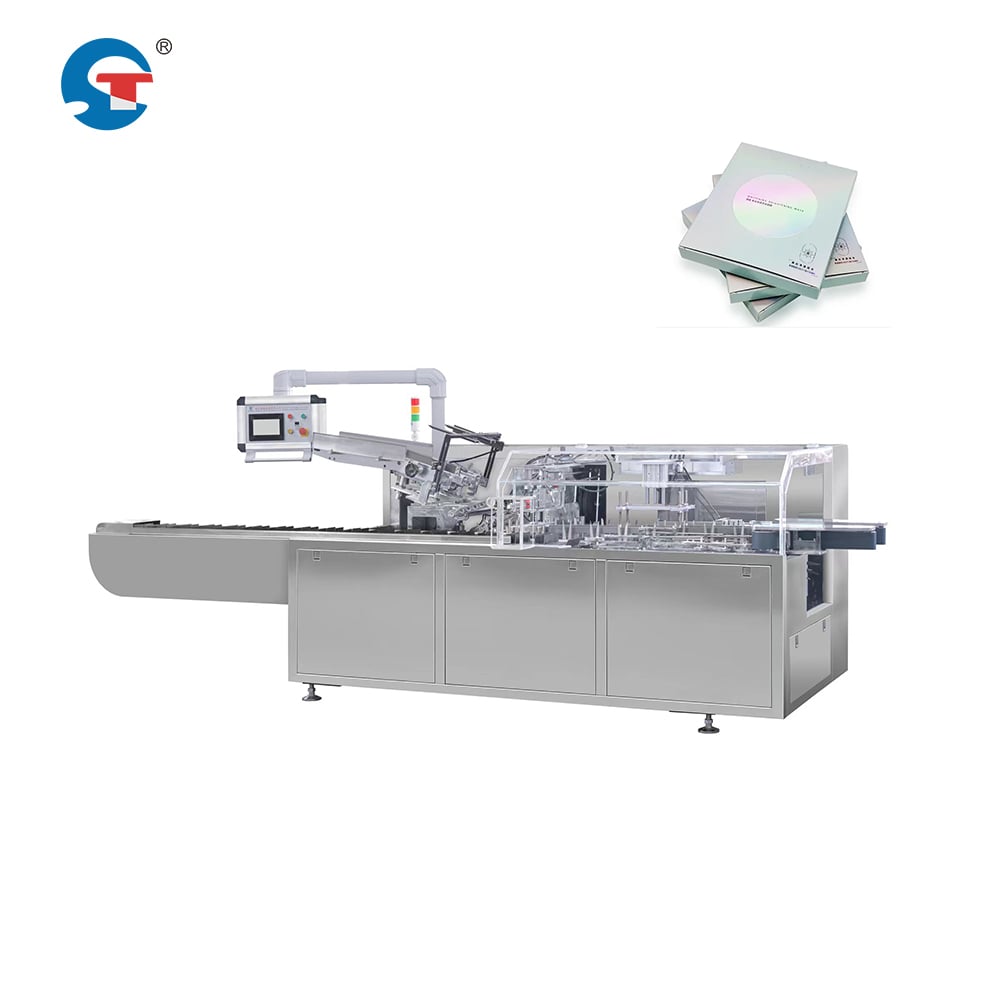
Მაღალი სიმძლავრის სახელურების შეფუთვის ხაზის ამონარჩევი საჭიროებს მნიშვნელოვან მნიშვნელობას წარმოების ეფექტურობისა და ოპერაციული წარმატების მისაღებად. ბევრი საწარმოს მენეჯერი და წარმოების გეგმის შემდგენელი აფასებს სივრცის შეზღუდვების გავლენას შესატანად, პროდუქტის ხარისხზე, მომსახურების ხელმისაწვდომობაზე და მუშაკების უსაფრთხოებაზე. სწორად განზომილი წარმოების გარემო უზრუნველყოფს მასალების უწყვეტ გადაადგილებას, ამცირებს შეკავებებს და მაქსიმიზირებს აღჭურვილობაზე ინვესტიციების დაბრუნებას. სივრცის მოთხოვნების წინასწარ გაგება თავიდან აიცილებს ძვირადღირებულ საწარმოს ცვლილებებს და წარმოების დაყოვნებებს.
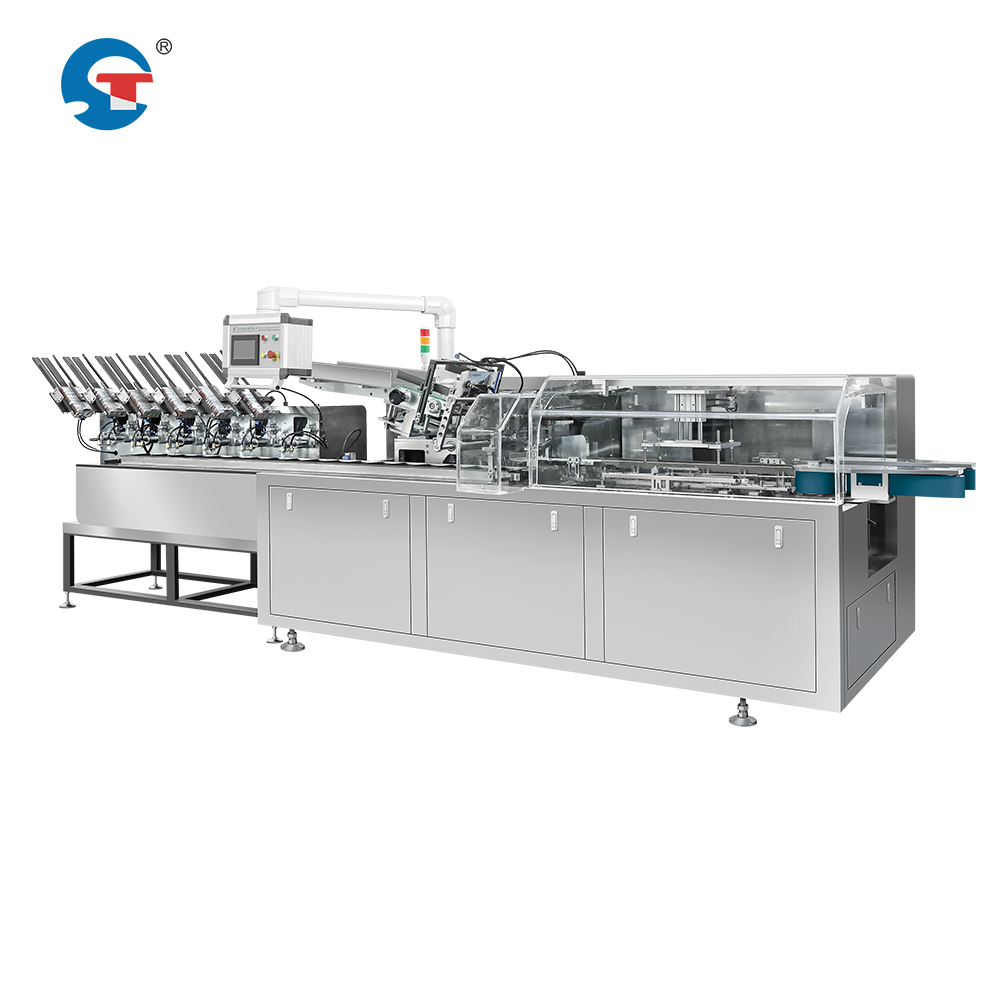
Ავტომატური სახესაფარების პაკეტირების მანქანების ფართობი მკაფიოდ იცვლება წარმოების შესაძლებლობის, ხაზის კონფიგურაციის და დამხმარე აღჭურვილობის საჭიროებების მიხედვით. მაღალი სიმძლავრის ექსპლუატაცია ჩვეულებრივ მოითხოვს განკუთვნილ ზონებს საწყისი მასალების დასტეიჯისთვის, სახესაფარების ყუთებში და გარემოებში შესავსებლად, ხარისხის შემოწმებისთვის, პროდუქტების დაგროვებისთვის და დამზადებული პროდუქციის შენახვისთვის. სივრცის გამოყოფის დაგეგმვის დროს უნდა გაითვალისწინოს არ მხოლოდ მანქანების განზომილებები, არამედ ასევე ოპერატორების მოძრაობა, კონვეიერების გადასვლები, დამუშავების სადგურებს შორის ბუფერული ზონები და უსაფრთხოების წესებით მოთხოვნილი ავარიული გამოსვლის მარშრუტები.
Სახესაფარების წარმოების ხაზის ავტომატიზაციის ძირითადი სივრცის მოთხოვნილებები
Მანქანის ფართობი და კონფიგურაციის განლაგება
Სტანდარტული სიჩქარის მაღალი მასკების გასაყოფად მოწყობილობა დაკავებს დაახლოებით 2,5–3,5 მეტრს სიგრძეში და 1,2–1,8 მეტრს სიგანეში, რაც მოდელისა და პაკეტირების ფორმატის მიხედვით იცვლება. როდესაც რამდენიმე მოწყობილობა ერთიან მასკების პაკეტირების ხაზში ინტეგრირდება, წარმოებლებს უნდა გაითვალისწინონ ჰოპერების სადგურებს, საკვების მექანიზმებს, კორობკების ერთეულებს და გაყოფის სისტემებს შორის სივრცითი ურთიერთობები. მასკების სიჩქარის მაღალი გასაყოფად მოწყობილობას საჭიროებს საკმარის სივრცეს ყველა მხრიდან ინსტრუმენტების შეცვლის, კომპონენტების მოვლის და დაკლავების აღმოფხვრის მიზნით. ჩვეულებრივ, საწარმოებს უნდა გამოყონ დამატებითი 0,8–1,2 მეტრი თითოეული სადგურის გარშემო მოვლის წვდომის და ავარიული შეჩერების მიზნით.
Მასალის ნაკადი და ბუფერული სივრცე
Ეფექტური ავტომატური სახესაფარების პაკეტირების მანქანების განლაგება მოითხოვს მასალების გადაადგილებისა და შუალედური საცავის სპეციალიზებულ ზონებს. საწყისი სახესაფარები უნდა გადავიდეს მიღების არეებიდან სტეიჯინგის ზონებში და შემდეგ წარმოების ხაზში, რათა არ წარმოიქმნას შეკავების წერტილები. მაღალი სიმძლავრის მოქმედებებისთვის სასარგებლოა პროცესის ეტაპებს შორის ბუფერული კონვეიერების გამოყენება, რათა მოერგოს მცირე სიჩქარის ცვლილებებს და არ შეწყდეს ხაზი. ამ შუალედური საცავის არეები ჩვეულებრივ მოიცავს სრული წარმოების სივრცის 15–25 პროცენტს. სწორად განლაგებული ბუფერები ამცირებენ ოპერატორების ჩარევას, აუმჯობესებენ ხაზის სტაბილურობას და საშუალებას აძლევენ ცალკეული კომპონენტების მომსახურებას მთლიანი სახესაფარების წარმოების ხაზის ავტომატიზაციის სისტემის შეწყვეტის გარეშე.
Სივრცითი გეგმარება საუკეთესო აღჭურვილობის შედეგიანობის მისაღებად
Სამსახურების ინფრასტრუქტურა და მხარდაჭერის სისტემები
Საწარმოს განთავსების დაგეგმვისას, ძირითადი ავტომატური სახელურების პაკეტირების მანქანების გარდა, უნდა გაითვალისწინოს შეკუმშული ჰაერის მილები, ელექტროენერგიის განაწილების სისტემები, გამოყენებული წყლის გატარების სისტემები და ნაგავის შეგროვების ინფრასტრუქტურა. ამ სამსახურების მილები უნდა გაიყვანოს სახურავის ქვეშ ან განკუთვნილ არხებში, რათა მინიმალურად შეაფერხოს სარდაფის გამოყენება და შეინარჩუნოს სამუშაო სივრცეები თავისუფალი. სახელურების სწრაფი გამოყენების მანქანებში პნევმატიკური კომპონენტების მოთხოვნილებები შეკუმშული ჰაერის მიმართ ჩვეულებრივ მოითხოვს განკუთვნილ კომპრესორებს, რომლებიც უნდა მოთავსდეს ძირითადი წარმოების ზონის გარეთ. ელექტრო პანელები, ავარიული გამორთვის მართვის სისტემები და ელექტროენერგიის განაწილების ცენტრები უნდა იყოს ხელმისაწვდომი მანქანების მუშაობას არ შეუფერხებლად. სამსახურების ერთობლივი ინფრასტრუქტურა ხშირად მოითხოვს საერთო საწარმოს ფართობის დამატებით 10–15 პროცენტს.
Ხარისხის კონტროლი და შემოწმების სადგურები
Ხარისხის ვერიფიკაციის სისტემების ინტეგრაცია სახესაფარების პაკეტირების ხაზის ამონახსნში მოითხოვს სპეციალიზებული შემოწმების სადგურების განთავსებას წარმოების სამუშაო პროცესში სტრატეგიულად. ხედვის შემოწმების სისტემებს, წონის ვერიფიკაციის სასწორებს და დეფექტების აღმოჩენის მოწყობილობას სჭირდება გასასვლელი ხედვის ხაზი და უფრო მეტად უკანონო წვდომა პროდუქტების ნაკადისკენ. თანამედროვე სახესაფარების წარმოების ხაზის ავტომატიზაცია მოიცავს რეალურ დროში უარყოფის მექანიზმებს და გადამისამართველ სისტემებს, რომლებიც არასტანდარტულ პროდუქტებს ცალკე შეგროვების არეებში მიმართავენ. ამ შემოწმების ზონებს უნდა დაიკავონ საერთო წარმოების ფართობის 8–12 პროცენტი, რათა უფრო სწრაფად შეძლონ რეაგირება ხაზის უწყვეტი მუშაობის შეწყვეტის გარეშე.
Საკონკრეტო საწარმოს ზომების გათვალისწინების საკითხები
Გამოტანის შესაძლებლობა და სივრცის ეფექტურობა
Მაღალი სიმძლავრის ავტომატური სახესაფარების პაკეტირების მანქანები ჩვეულებრივ ახერხებს 80–120 სახესაფარის ერთეულს წუთში, რაც დამოკიდებულია პროდუქტის სპეციფიკაციებზე და პაკეტირების სირთულეზე. ამ გამოშვების დონის შენარჩუნებისთვის მთელი სამუშაო სვლის განმავლობაში, სახესაფარების წარმოების ხაზის ავტომატიზაციის სისტემას სჭირდება შესაბამისი სივრცე საწყობარო მასალების და დამზადებული პროდუქციის დაგროვებისთვის. დღეში 50 000 სახესაფარის დამუშავებას ახდენდა საწარმოებს ჩვეულებრივ სჭირდება 200–280 კვადრატული მეტრი სრული წარმოების სივრცე, რომელშიც შედის ყველა მხარდამჭერი სისტემა. ეს გამოთვლა უნდა მოიცავდეს რეალისტულ წარმოების სცენარებს, მათ შორის ხაზის გაშვებას, რეჟიმის შეცვლის პროცედურებს და განსაკუთრებით განსაზღვრულ ტექნიკური მომსახურების სარეზერვო სარკანებს, რომლებიც დროებით ამცირებენ ხელმისაწვდომ წარმოების სივრცეს.
Მომავლის გაფართოება და მოქნილობა
Სტრატეგიული საწარმოების დიზაინერები არეკომენდებენ მიმდინარე აღჭურვილობის მოთხოვნებზე 15–20 პროცენტით მეტი სარეზერვო სივრცის გამოყოფას მომავალი ხაზის გაფართოების ან ტექნოლოგიური ახალშენების მიზნით. რაც უფრო მეტად იცვლება ბაზრის მოთხოვნა სახესაცავის გასაყიდად მოწყობილობის შესაძლებლობების მიმართ, იმ საწარმოებს, რომლებსაც საწყის ეტაპზე სიმკვრივის მოსახერხებლად დაგეგმეს, არ ესჭირდება ძვირადღირებული გადატანა ან ახალი საწარმოს მშენებლობა. სახესაცავის წარმოების ხაზის ავტომატიზაციის სფეროში მუდმივად ვითარდება გამომდინარე კომპონენტები, რომლებიც უფრო მაღალი სიჩქარის, სიმდგრადობის და პროდუქტის მომსახურების უზრუნველყოფას უზრუნველყოფენ. სასარგებლო წყაროებთან მდებარე გაფართოების კორიდორების შენარჩუნება საშუალებას აძლევს დამატებითი ავტომატური სახესაცავის გასაყიდად მოწყობილობის მარტივად ინტეგრირებას ძირეული ინფრასტრუქტურული ცვლილებების გარეშე.
Ხშირად დასმული კითხვები
Რა არის ერთი მაღალი სიმძლავრის სახესაცავის გასაყიდად ხაზის მინიმალური სარეზერვო სივრცე?
Ერთი მაღალი სიმძლავრის სახესაფარის პაკეტირების ხაზის განხორციელებისთვის ჩვეულებრივ სჭირდება მინიმუმ 150–200 კვადრატული მეტრი გამოყოფილი სივრცე, რომელშიც შედის ავტომატური სახესაფარის პაკეტირების მანქანების ადგილი, მასალების დასაწყობარებლად გამოყოფილი სივრცე, ხარისხის შემოწმების ზონები და მხარდაჭერითი სისტემები. ეს გამოთვლა უნდა გაითვალისწინოს მაღალი სიჩქარის სახესაფარის გარემოების მოწყობილობის კონკრეტული მოდელი და თქვენს საწარმოში არსებული უნიკალური სამუშაო პროცესი. პატარა საწარმოები შეიძლება სივრცის მაქსიმალურად ეფექტურად გამოყენების მიზნით შექმნან კრეატიული განლაგების გადაწყვეტები, ხოლო რამდენიმე წარმოების ხაზით მოწყობილი დიდი საწარმოებისთვის სივრცის გამოყოფა პროპორციულად უფრო მეტი იქნება.
Როგორ უნდა მივიღოთ წვდომა ავტომატური სახესაფარის პაკეტირების მანქანებზე მათი სამართავად?
Საჭიროებს მინიმუმ 0,8–1,2 მეტრიან სივრცეს ყველა მხრიდან სახესაფარების წარმოების ხაზის ავტომატიზებული სისტემის გარშემო სწორად მუშაობის მასკების გარემოების აღჭურვილობის მოვლის წვდომის უზრუნველყოფისთვის. ეს სამუშაო სივრცე ტექნიკოსებს საშუალებას აძლევს მიაღწიონ რეგულირების წერტილებს, შეცვალონ მოსახმარებლის ნაკლებად მდგრადი კომპონენტები და დიაგნოსტიკურად გამოიკვლიონ ექსპლუატაციური პრობლემები აღჭურვილობის მოხსნის გარეშე. განკუთვნილი მოვლის ზონა უნდა მოიცავდეს ჩამოსრიალების წინააღმდეგ სარეცხი სარეცხი საფარის დაფარვას, საკმარის სინათლეს სახურავის ქვეშ და გასასვლელი გზებს სასწრაფო გამოსვლის გასასვლელების მიმართ. ამ წვდომის მოთხოვნების გათვალისწინება საწყისი საწარმოს დიზაინის ეტაპზე თავიდან არის არეგულირებული და მინიმიზირებული დროის დაკარგვა სახესაფარების გარემოების ხაზის მოვლის დროს.
Შეიძლება თუ არა სარეცხი სივრცის მოთხოვნები შემცირდეს ვერტიკალური დაკომპლექტების ან მრავალდონიანი სისტემების გამოყენებით?
Უმეტესობის ავტომატური სახესაცხოვრებლის პაკეტირების მანქანები და სიჩქარის მაღალი სახესაცხოვრებლის გახვევის აღჭურვილობა უკეთესად მუშაობს ერთდონიან ინსტალაციებზე, რათა შეინარჩუნოს სტაბილური კონვეიერის გასწორება და შემცირდეს პროდუქტის ზიანი გადასვლების დროს. მიუხედავად იმისა, რომ ზოგიერთი დამხმარე კომპონენტი, როგორიცაა დამზადებული პროდუქტების საცავო ან კონტროლის სისტემები, შეიძლება ვერტიკალურად იყოს განლაგებული, ძირითადი სახესაცხოვრებლის წარმოების ხაზის ავტომატიზაციის აღჭურვილობა ჰორიზონტალურად სარეცხის ზედაპირზე უნდა იყოს განლაგებული. წარმოების მანქანების დაგროვება ან კუთხით განლაგება ჩვეულებრივ მექანიკურ სირთულეებს იწვევს, მომსახურების სირთულეს ამატებს და ამოიფხავს თანამედროვე მაღალი სიმძლავრის სახესაცხოვრებლის პაკეტირების ხაზების საიმედოობის უპირატესობებს. სტანდარტული ერთდონიანი განლაგებები მაინც რჩება ინდუსტრიის სტანდარტი საუკეთესო შედეგებისა და ოპერატორების უსაფრთხოების უზრუნველყოფის მიზნით.