
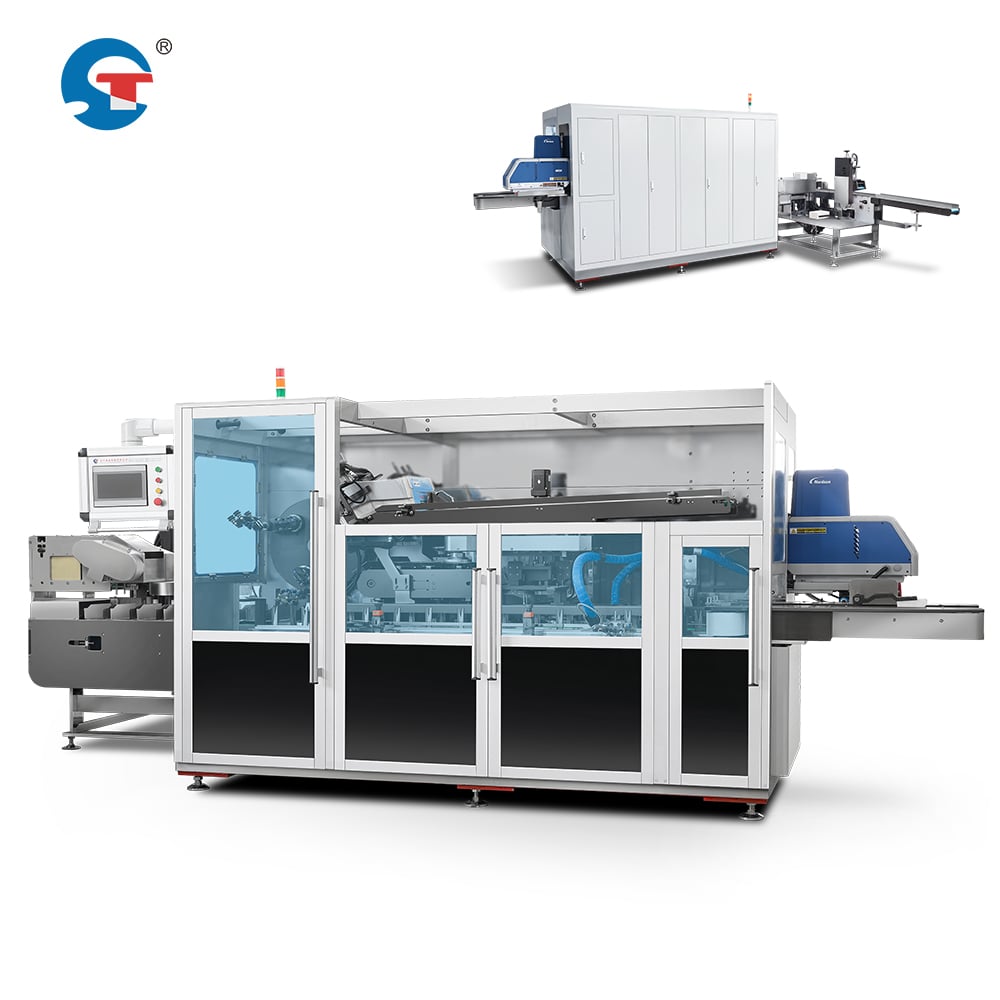
Ingeniørsjefer som styrer emballasjeprosesser står overfor avgjørende valg ved utvelgelse av produksjonsutstyr. En kontinuerlig bevegelses-kartongmaskin representerer en betydelig kapitalinvestering, og sikkerhet må være hovedvurderingskriteriet. I motsetning til systemer med diskontinuerlig bevegelse, gir kontinuerlige strøm-designer unike fare-scenarier som krever spesifikke beskyttelsesmekanismer. Denne veiledningen undersøker de sikkerhetsfunksjonene som ingeniørsjefer bør prioritere for å beskytte arbeidstakere, sikre regelverksmessig etterlevelse og opprettholde uavbrutt produksjon.
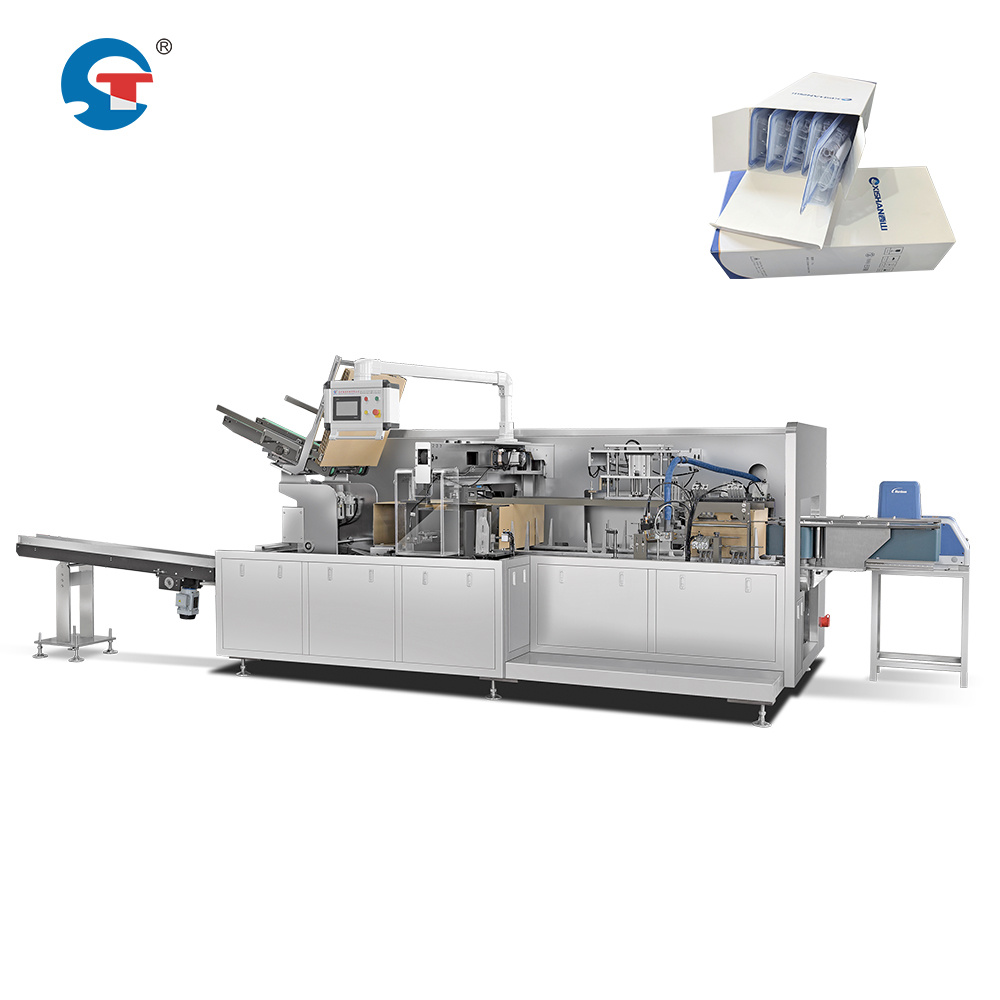
Moderne høyhastighetskartongpakkeanlegg driftes under krevende forhold, med bevegelser av produkter og emballasje med hastigheter som minimerer nedetid, men som øker risikoen for skader dersom sikkerhetssystemene svikter. Ingeniørledere må forstå hvordan avanserte sikkerhetsfunksjoner i kontinuerlige bevegelsessystemer skiller seg fra tradisjonelle design. Arkitekturen for kontinuerlig strøm skaper knekkpunkter, innviklingsområder og situasjoner med rask bevegelse som krever flerlagete beskyttelsesstrategier.
Beskyttelsessystemer og tilgangskontroll
Fysiske barriereanlegg og verneinnretninger
En kritisk sikkerhetskomponent i høyhastighetskartonpakkeutstyr omfatter omfattende beskyttelsessystemer som forhindrer operatørens kontakt med bevegelige deler. Faste beskyttelser skal omslutte alle tilgjengelige bevegelige komponenter, inkludert transportbånd, produktoverføringsmekanismer og kartonindekseringsseksjoner. Konstruksjonen av kontinuerlig bevegelige kartonmaskiner krever samkoblede tilgangsdører ved vedlikeholdssteder, slik at maskinen stopper umiddelbart når beskyttelsene åpnes. Ingeniørledere bør verifisere at beskyttelsene oppfyller ANSI Z535- og ISO 14119-standardene, og gir både fysiske barrierer og elektronisk bekreftelse på sikre tilstander før drift gjenopptas.
Samkobling og sikkerhetsgodkjente kontroller
Et automatisk system for emballasje av produkter må ha sikkerhetsgodkjente interlocker som virker uavhengig av hovedstyringssystemene. Disse enhetene skal oppnå ytelsesnivå «d» eller «e» (PLd/PLe) i henhold til ISO 13849-1, og sikre pålitelig stoppfunksjon under nøytsituasjoner. Interlocker må forhindre omstart av maskinen inntil alle beskyttelsesdeksler er fullt låst og alle bevegelige komponenter har kommet til ro. Ingeniørledere bør kreve dokumentasjon av responstider for interlocker samt bekreftelsestestprosedyrer for å validere sikkerhetsytelsen.
Nødstopp og betjeningskontroller
Nødstopp-funksjonalitet
Et alternativt maskinutstyr for mellomromsvis bevegelig emballasje må inneholde redundante nødstopp-systemer plassert ved flere operatørstasjoner. Nødstopp-knapper bør bruke låsemekanismer som forhindrer utilsiktet tilbakestilling og krever bevisst manuell inngrep for å gjenoppta drift. Maskinen for kontinuerlig bevegelig emballasje bør ha trådløse nødstopp for fleksible produksjonsoppsett der operatører arbeider i ulike avstander fra hovedkontrollpanelene. Respons tid fra knappaktivering til fullstendig maskinstans skal ikke overstige 200 millisekunder ved høyhastighetsdrift, for å beskytte arbeidstakere mot videre bevegelse under nødsituasjoner.
Tilgjengelighet og utforming av kontrollpanel
Kontrollgrensesnitt for høyhastighetskartonpakkeutstyr krever ergonomisk design som minimerer operatørens utmattelse og reduserer feilrater. Nødstopknapper må være umiddelbart gjenkjennelige, vanligvis røde soppformede knapper med gule omgivende ringer. Kontrollpaneler bør ha tydelige statusindikatorer med standardisert fargekoding: grønn for klar, oransje for advarsel og rød for feiltilstander. Ingeniørledere bør sikre at kontrollene for automatiserte produktpakkesystemer gir sanntids tilbakemelding om maskintilstanden, feildiagnostikk og vedlikeholdsvarsler.
Følgeteknologi og prediktive systemer
Syns- og nærhetssensorer
Moderne høyhastighetskartonpakkeanlegg avhenger av avanserte sensornettverk for å oppdage uautorisert tilgang og farlige forhold. Nærhetetsensorer bør omgi laste- og lossområdene og utløse umiddelbar stopp hvis hender eller gjenstander nærmer seg farlige områder. En kontinuerlig bevegelsesbasert kartonmaskin utstyrt med visjonbaserte deteksjonssystemer kan identifisere tilstopping, feiljusterte produkter eller fremmedlegemer før de fører til mekanisk svikt eller skade på arbeidstakere. Disse sensorene må fungere kontinuerlig uavhengig av belysningsforhold eller produktvariasjoner og sikre konsekvent beskyttelse gjennom hele produksjonsperioden.
Prediktiv vedlikehold og feildeteksjon
Et maskin for mellomromsbevegelser for emballasje og kontinuerlige systemer har begge nytte av prediktiv vedlikeholdsteknologi som forhindre sikkerhetskritiske svikter. Vibrasjonssensorer overvåker lagerhelsen og oppdager tidlig svekking før katastrofale svikter inntreffer. Trykktransdusorer sporer pneumatisk og hydraulisk utstyr og varsler operatører om lekkasjer eller ytelsesavvik. Det automatiske produkt-emballasjesystemet bør loggføre feilhendelser med tidsstempler, slik at det opprettes en revisjonslogg for dokumentasjon av sikkerhetskrav. Ingeniørledere kan bruke disse dataene til å planlegge forebyggende vedlikehold under planlagt nedtid, noe som reduserer nødvedlikehold som presser operatører til å omgå sikkerhetssystemer.
Støykontroll og miljøsikkerhet
Lyddempingsegenskaper
Høyhastighetskartonpakkeutstyr genererer betydelig støy som kan overstige yrkesmessige eksponeringsgrenser under lange skift. En kontinuerlig-bevegelses-kartonmaskin bør ha akustiske omslag rundt komponenter med høy hastighet, spesielt der produktoverføring og kartonposisjonering skaper høyest støynivå. Ingeniørledere bør spesifisere utstyr med støynivåer under 85 desibel ved operatørstasjoner, noe som reduserer behovet for hørselbeskyttelse og forbedrer kommunikasjon på arbeidsplassen. Akustisk design må ikke kompromittere tilgangen til vern og sikkerhetskontroller.
Miljømessig etterlevelse og ergonomi
Et automatisk system for pakking av produkter i esker må ta hensyn til ergonomi på arbeidsplassen for å unngå akkumulerte traumaskader blant produksjonsmedarbeidere. Operatørstasjoner bør sikre nøytrale posisjoner for håndleddene og minimere krav til gjentatte bevegelser. Alternativet med et intermittenter-bevegelses-system for eskepakking og moderne kontinuerlige systemer bør ha justerbare høyder for produkttilførsel og uttak av esker, slik at de passer arbeidstakere med ulik kroppsstørrelse. Ingeniørledere bør vurdere utstyrsdata for å sikre overholdelse av OSHA sine ergonomiske retningslinjer og anleggsbestemte retningslinjer for yrkesmessig helse.
Ofte stilte spørsmål
Hvilke spesifikke sikkerhetsertifikater bør ingenørledere kreve for en kontinuerlig-bevegelses-eskepakkmaskin?
Ingeniørledere bør bekrefte at utstyr for hurtig eskepakking er merket med CE-merking i henhold til maskindirektivet 2006/42/EU, overholder ANSI B11.19-standardene for emballasjemasjineri og har UL-godkjenning for elektriske komponenter. Det automatiske produkt-eskepakksystemet bør inkludere dokumentasjon som bekrefter at kontrollsystemet oppfyller kravene til sikkerhetsnivå (ISO 13849-1, minst PLd) samt tredjepartsbekreftelse på virkningsgraden av beskyttelsesanordninger. Be om sertifiseringstestrapporter, dokumentasjon om kompatibilitet mellom beskyttelsesanordninger og utstyr samt omfattende risikovurderingsdokumenter før kjøp.
Hvordan sammenlignes en kontinuerlig bevegelses-eskepakkmaskin med en alternativ eskepakkmaskin med diskontinuerlig bevegelse når det gjelder sikkerhetskrav?
Design for kontinuerlig bevegelse krever mer sofistikerte sensings- og styringssystemer, fordi produkter og emballasje flyter uten å stanse, noe som gir færre naturlige pauser for operatørinngrep. Et alternativ med intermittensbevegelse til kartonmaskiner tilbyr periodiske maskinstanser som forenkler nødprosedyrer, men kontinuerlige systemer kompenserer gjennom redundante sikkerhetsmekanismer, avanserte interlocks og overvåkning i sanntid. Utstyr for hurtig kartonpakking må oppnå raskere responstider og mer omfattende dekning av faremomenter enn systemer med intermittensbevegelse.
Hvilke vedlikeholdspraksiser ivaretar sikkerhetsintegriteten til automatiske produktkartoneringssystemer?
Vanlig vedlikehold bør inkludere kvartalsvis testing av alle nødstopp og interlocker, månedlige inspeksjoner av beskyttelsesanordninger for skade eller nedbrytning og ukentlig verifikasjon av sensorkalibrering. En kontinuerlig bevegelses-maskin for automatisk produktkartongering bør gjennomgå formelle sikkerhetsrevisjoner årlig, med dokumentasjon som oppbevares for etterfølgende etterlevelsesvurderinger. Forebyggende vedlikehold som tar hensyn til slitasje på komponenter reduserer sannsynligheten for nødsituasjoner der sikkerhetssystemene utsettes for sin endelige test.
Innholdsfortegnelse
- Beskyttelsessystemer og tilgangskontroll
- Nødstopp og betjeningskontroller
- Følgeteknologi og prediktive systemer
- Støykontroll og miljøsikkerhet
-
Ofte stilte spørsmål
- Hvilke spesifikke sikkerhetsertifikater bør ingenørledere kreve for en kontinuerlig-bevegelses-eskepakkmaskin?
- Hvordan sammenlignes en kontinuerlig bevegelses-eskepakkmaskin med en alternativ eskepakkmaskin med diskontinuerlig bevegelse når det gjelder sikkerhetskrav?
- Hvilke vedlikeholdspraksiser ivaretar sikkerhetsintegriteten til automatiske produktkartoneringssystemer?