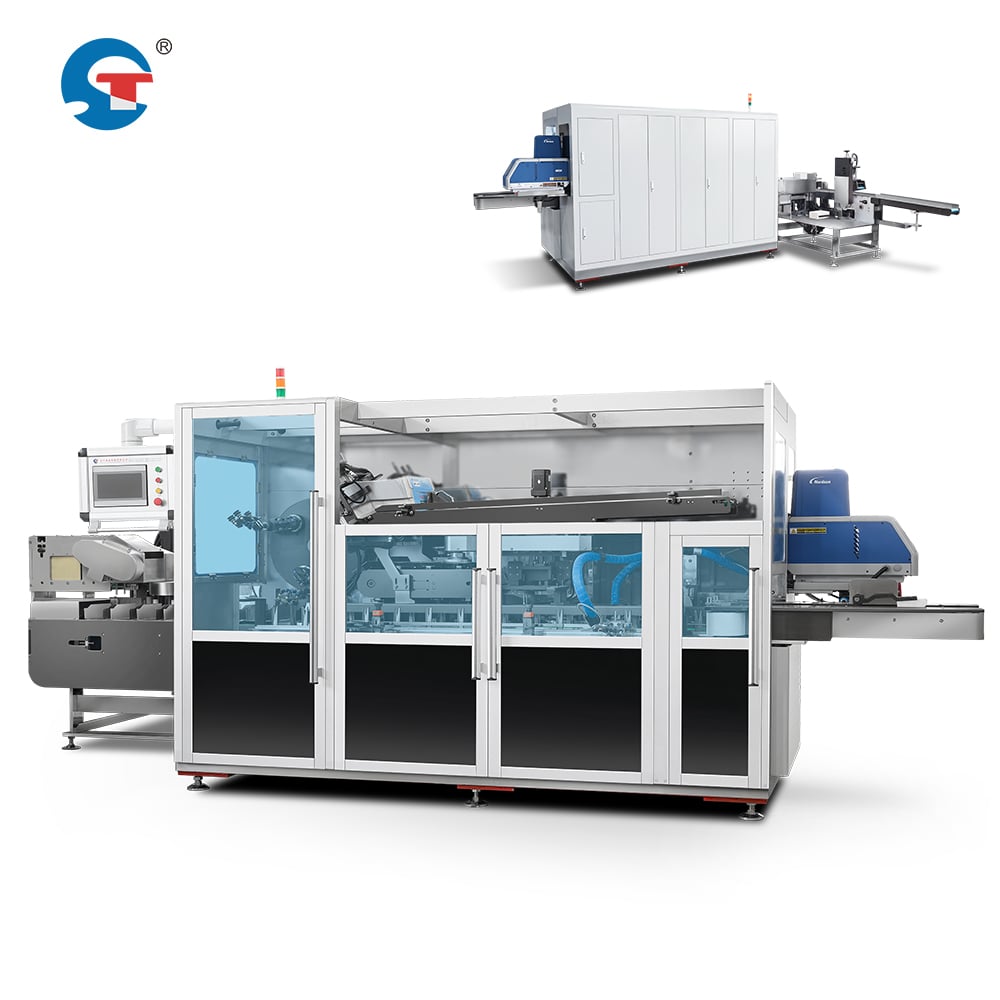
Los gerentes de ingeniería responsables de operaciones de empaque enfrentan decisiones críticas al seleccionar equipos de producción. Una máquina empacadora de movimiento continuo representa una inversión significativa de capital, y la seguridad debe ser el criterio de evaluación principal. A diferencia de los sistemas de movimiento intermitente, los diseños de flujo continuo presentan escenarios de peligro únicos que exigen mecanismos protectores específicos. Esta guía explora las características de seguridad que los gerentes de ingeniería deben priorizar para proteger a los trabajadores, asegurar el cumplimiento normativo y mantener horarios de producción ininterrumpidos.
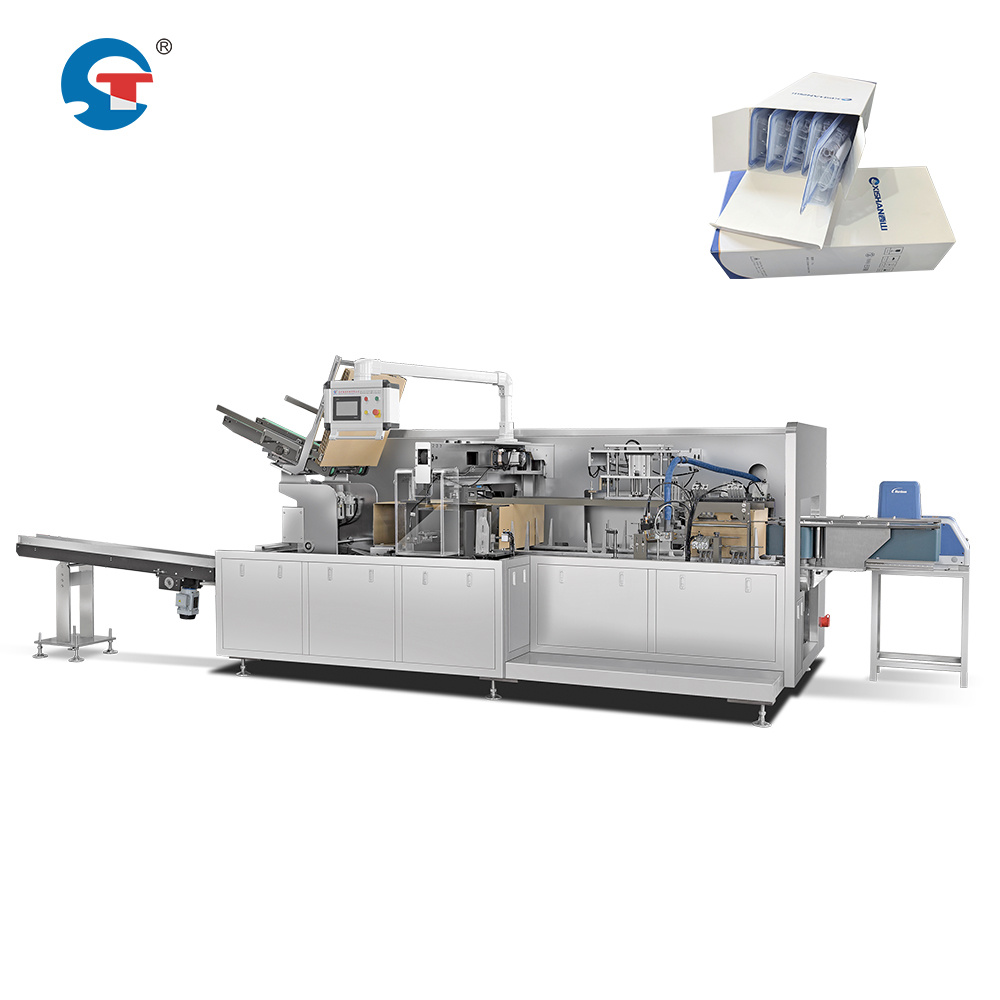
Los equipos modernos de empaque de cartón de alta velocidad operan en condiciones exigentes, moviendo productos y contenedores a velocidades que minimizan el tiempo de inactividad pero aumentan el riesgo de lesiones si los sistemas de seguridad fallan. Los ingenieros responsables deben comprender cómo difieren las funciones avanzadas de seguridad en los sistemas de movimiento continuo respecto de los diseños tradicionales. La arquitectura de flujo continuo genera puntos de aplastamiento, zonas de enredamiento y escenarios de movimiento rápido que requieren estrategias de protección en capas.
Sistemas de proteccion y control de acceso
Barreras físicas y protecciones
Un componente crítico de seguridad en los equipos de empaque de cajas a alta velocidad implica sistemas integrales de protección que evitan el contacto del operador con partes móviles. Las protecciones fijas deben cubrir todos los componentes móviles accesibles, incluidas las bandas transportadoras, los mecanismos de transferencia de productos y las secciones de indexación de cajas. El diseño de la máquina de empaque continuo exige puertas de acceso interbloqueadas en los puntos de mantenimiento, garantizando que la máquina se detenga inmediatamente cuando se abran las protecciones. Los ingenieros responsables deben verificar que las protecciones cumplan con las normas ANSI Z535 e ISO 14119, ofreciendo tanto barreras físicas como confirmación electrónica de estados seguros antes de reanudar la operación.
Interbloqueo y controles clasificados como de seguridad
Un sistema automático de encajonado de productos debe incorporar dispositivos de interbloqueo con calificación de seguridad que funcionen de forma independiente de los sistemas de control principales. Estos dispositivos deben alcanzar una calificación de Nivel de Rendimiento 'd' o 'e' (PLd/PLe), según la norma ISO 13849-1, garantizando una acción de parada fiable durante situaciones de emergencia. Los interbloqueos deben impedir el reinicio de la máquina hasta que las protecciones estén completamente aseguradas y todos los componentes móviles hayan llegado al reposo. Los directores de ingeniería deben exigir documentación sobre los tiempos de respuesta de los interbloqueos y los protocolos de pruebas de confirmación para validar el desempeño en materia de seguridad.
Paro de Emergencia y Controles del Operador
Funcionalidad de parada de emergencia
Una alternativa a la máquina de embalaje en caja con movimiento intermitente debe incorporar sistemas redundantes de parada de emergencia ubicados en múltiples estaciones de operador. Los botones de emergencia deben utilizar mecanismos de bloqueo que eviten reinicios accidentales y exijan una intervención manual deliberada para restablecer el funcionamiento. La máquina de embalaje en caja con movimiento continuo debe contar con paradas de emergencia inalámbricas para diseños de producción flexibles, donde los operadores trabajan a distintas distancias de los paneles de control principales. El tiempo de respuesta desde la activación del botón hasta la detención completa de la máquina no debe superar los 200 milisegundos en operaciones de alta velocidad, protegiendo así a los trabajadores del movimiento continuo durante situaciones de emergencia.
Accesibilidad y diseño del panel de control
Las interfaces de control de los equipos de embalaje de cartón de alta velocidad requieren un diseño ergonómico que minimice la fatiga del operador y reduzca las tasas de error. Los botones de parada de emergencia deben ser inmediatamente reconocibles, típicamente diseños rojos en forma de hongo con anillos amarillos circundantes. Los paneles de control deben incorporar indicadores de estado claros mediante una codificación cromática estandarizada: verde para listo, ámbar para precaución y rojo para condiciones de fallo. Los ingenieros responsables deben garantizar que los controles de los sistemas automáticos de embalaje de productos en cartón ofrezcan retroalimentación en tiempo real sobre el estado de la máquina, diagnósticos de fallos y alertas de mantenimiento.
Tecnología de detección y sistemas predictivos
Sensores de visión y de proximidad
Los equipos modernos de embalaje de cartón de alta velocidad dependen de redes avanzadas de sensores para detectar accesos no autorizados y condiciones peligrosas. Los sensores de proximidad deben rodear las zonas de carga y descarga, activando una parada inmediata si las manos u objetos se acercan a áreas peligrosas. Una máquina continua de embalaje en cartón equipada con sistemas de detección basados en visión puede identificar atascos, productos mal alineados u objetos extraños antes de que causen fallos mecánicos o lesiones a los trabajadores. Estos sensores deben funcionar de forma continua, independientemente de las condiciones de iluminación o las variaciones de los productos, manteniendo una protección constante durante toda la producción.
Mantenimiento predictivo y detección de fallos
Una máquina alternativa de embalaje en caja con movimiento intermitente, así como los sistemas continuos, se benefician de tecnologías de mantenimiento predictivo que evitan fallos críticos para la seguridad. Los sensores de vibración supervisan la salud de los rodamientos y detectan la degradación temprana antes de que ocurra un fallo catastrófico. Los transductores de presión controlan los sistemas neumáticos e hidráulicos, alertando a los operadores sobre fugas o desviaciones en el rendimiento. El sistema automático de embalaje en caja debe registrar los eventos de fallo con marcas de tiempo, creando un historial de auditoría para la documentación de cumplimiento en materia de seguridad. Los responsables de ingeniería pueden utilizar estos datos para programar mantenimientos preventivos durante las paradas planificadas, reduciendo así las reparaciones de emergencia que presionan a los operadores a omitir los sistemas de seguridad.
Control del ruido y seguridad ambiental
Características de Atenuación Acústica
Los equipos de embalaje de cartón de alta velocidad generan niveles de ruido significativos que pueden superar los límites de exposición ocupacional durante turnos prolongados. Una máquina de cartoneo de movimiento continuo debe incorporar recintos acústicos alrededor de los componentes de alta velocidad, centrándose en las zonas donde la transferencia de productos y el posicionamiento de los cartones generan la mayor emisión de ruido. Los ingenieros responsables deben especificar equipos con niveles de ruido inferiores a 85 decibelios en las estaciones de los operadores, reduciendo así la necesidad de protección auditiva y mejorando la comunicación en el lugar de trabajo. El diseño acústico no debe comprometer el acceso a las protecciones ni a los controles de seguridad.
Cumplimiento medioambiental y ergonomía
Un sistema automático de encajonado de productos debe abordar la ergonomía en el lugar de trabajo para prevenir lesiones por traumatismos acumulativos entre el personal de producción. Las estaciones de operador deben mantener posiciones neutras de las muñecas y minimizar los requisitos de movimientos repetitivos. La alternativa de máquina de encajonado de movimiento intermitente, así como los sistemas continuos modernos, deben contar con alturas ajustables de alimentación de productos y puntos ajustables de extracción de cajas, adaptándose a trabajadores de distintas estaturas. Los directores de ingeniería deben evaluar las especificaciones del equipo para verificar su cumplimiento con las directrices ergonómicas de la OSHA y con las políticas específicas de salud ocupacional de la instalación.
Preguntas frecuentes
¿Qué certificaciones de seguridad específicas deben exigir los directores de ingeniería para una máquina de encajonado de movimiento continuo?
Los directores de ingeniería deben verificar que el equipo automático de embalaje en cajas tenga la marca CE conforme a la Directiva de Máquinas 2006/42/CE, cumpla con las normas ANSI B11.19 para maquinaria de embalaje y cuente con reconocimiento UL para los componentes eléctricos. El sistema automático de embalaje en cajas debe incluir documentación que acredite el cumplimiento del sistema de control con calificación de seguridad (ISO 13849-1, nivel mínimo PLd) y una validación independiente de la eficacia de las protecciones. Solicite los informes de ensayos de certificación, la documentación de compatibilidad de las protecciones y los registros completos de evaluación de riesgos antes de la compra.
¿Cómo se compara una máquina de embalaje en cajas de movimiento continuo con una alternativa de movimiento intermitente en cuanto a los requisitos de seguridad?
Los diseños de movimiento continuo requieren sistemas de detección y control más sofisticados, ya que los productos y los envases fluyen sin detenerse, lo que genera menos puntos de interrupción naturales para la intervención del operador. Una alternativa es la máquina de embalaje en caja de movimiento intermitente, que ofrece paradas periódicas de la máquina, simplificando así los protocolos de emergencia; no obstante, los sistemas continuos compensan esta limitación mediante mecanismos de seguridad redundantes, interbloqueos avanzados y monitoreo en tiempo real. Los equipos automáticos de empaque en caja de alta velocidad deben lograr tiempos de respuesta más rápidos y una cobertura de riesgos más exhaustiva que los sistemas intermitentes.
¿Qué prácticas de mantenimiento continuo protegen la integridad de seguridad de los sistemas automáticos de embalaje de productos en caja?
El mantenimiento regular debe incluir pruebas trimestrales de todos los paros de emergencia y dispositivos de interbloqueo, inspecciones mensuales de las protecciones para detectar daños o deterioro, y verificación semanal de la calibración de los sensores. La máquina de embalaje en continuo de un sistema automático de embalaje de productos debe someterse a auditorías de seguridad formales anualmente, conservando la documentación correspondiente para las revisiones de cumplimiento. El mantenimiento preventivo que aborda los componentes sujetos a desgaste reduce la probabilidad de situaciones de emergencia, en las que los sistemas de seguridad reciben su prueba definitiva.
Tabla de Contenidos
- Sistemas de proteccion y control de acceso
- Paro de Emergencia y Controles del Operador
- Tecnología de detección y sistemas predictivos
- Control del ruido y seguridad ambiental
-
Preguntas frecuentes
- ¿Qué certificaciones de seguridad específicas deben exigir los directores de ingeniería para una máquina de encajonado de movimiento continuo?
- ¿Cómo se compara una máquina de embalaje en cajas de movimiento continuo con una alternativa de movimiento intermitente en cuanto a los requisitos de seguridad?
- ¿Qué prácticas de mantenimiento continuo protegen la integridad de seguridad de los sistemas automáticos de embalaje de productos en caja?