
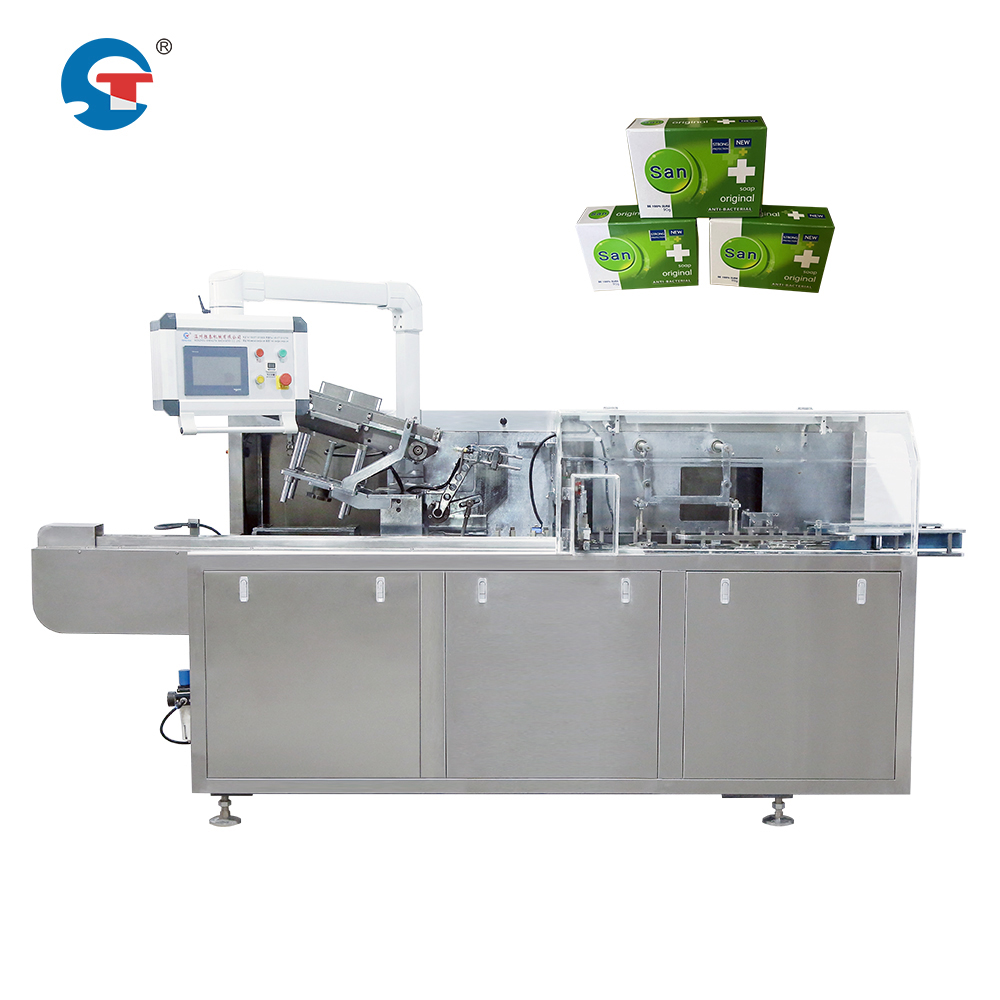
في صناعة الصابون الحديثة، يعتمد كفاءة الإنتاج على التنسيق السلس بين العمليات السابقة والأنظمة الخاصة بالتغليف. ويتطلب الأمر مهنيًّا لمعدات تغليف الصابون في علب يُدرك أن التزامن بين آلات تعبئة العلب وآلات التشكيل السابقة ليس أمرًا اختياريًّا، بل هو ضرورة للحفاظ على تدفق مستمر، وتقليل أوقات التوقف، وتحقيق أقصى قدر ممكن من الإنتاج. وعندما تعمل هذه الأنظمة بشكل متناغم، يحقِّق المصنِّعون معدلات إنتاجٍ ثابتة، ويقلِّلون من تلف المنتجات، ويُخفضون التكاليف التشغيلية.
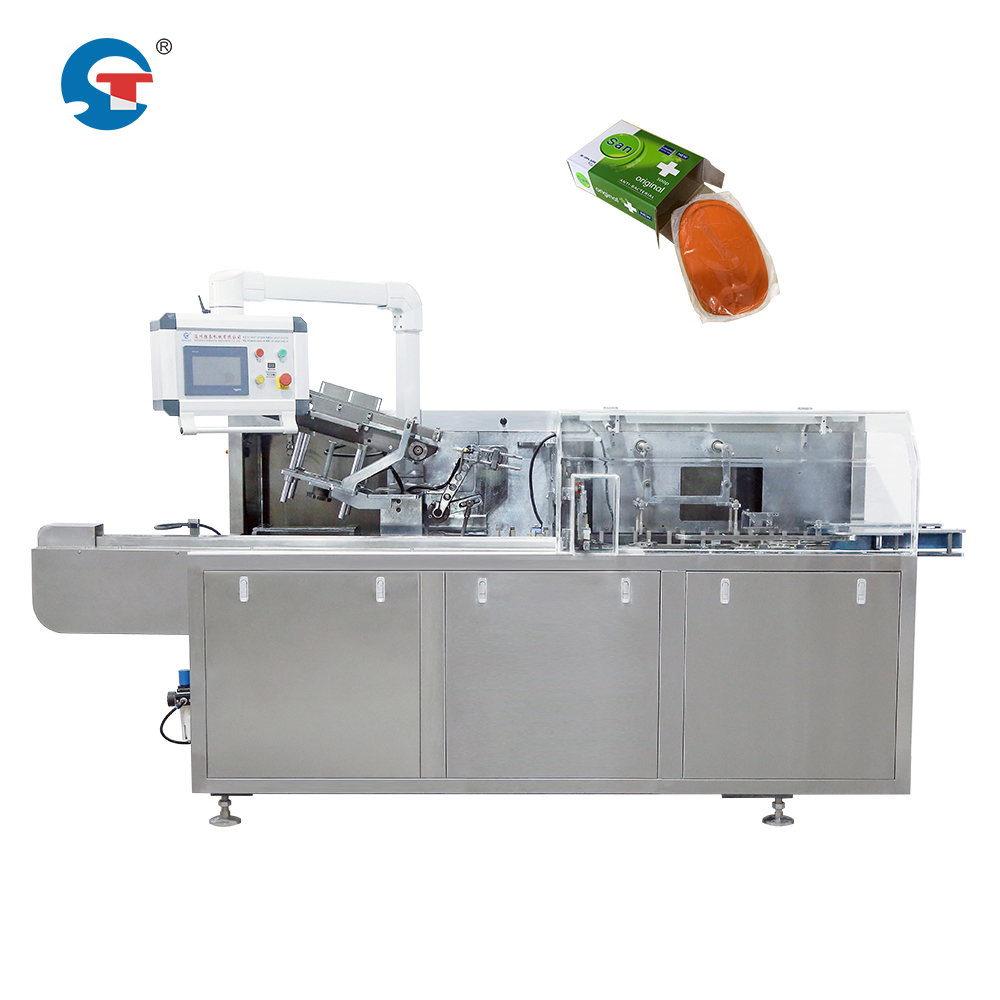
تتطلب المزامنة بين معدات مورد آلة تغليف الصابون في علب والآلات التعبئية الواقعة قبلها في خط الإنتاج مواءمة فنية، وإدارة وحدات التخزين المؤقت، وبروتوكولات الاتصال الفوري. وتضمن هذه التكامل وصول قوالب الصابون إلى محطة التغليف في العلب بالسرعة الدقيقة المطلوبة، لتفادي حدوث اختناقات أو حالات نقص في التوريد. ويستعرض هذا المقال كيفية عمل المزامنة، ولماذا تكتسي أهميةً بالغةً لمصنّعي الصابون، وما هي القدرات التي تميّز موردًا موثوقًا لآلات تغليف الصابون في سوق أتمتة التعبئة التنافسية.
فهم المزامنة بين آلات التغليف في العلب وآلات التشكيل المستمرة
ما المقصود بالمزامنة في تغليف الصابون
تشير المزامنة إلى التنسيق الزمني بين أجهزة التغذية الواصلة — وهي الأجهزة التي تُمرِّر أو تنقل قوالب الصابون عبر مراحل الإنتاج — وآلة التعبئة في العلب التي تُغلفها. ويصمِّم مورِّد آلات تعبئة الصابون عالية الجودة معداتٍ تتمتَّع بقدرات مطابقة السرعة، ما يسمح لآلة التعبئة في العلب باستقبال تدفق المنتج بمعدلٍ مماثلٍ لمعدل توصيله من جهاز التغذية. وفي غياب المزامنة، قد يدفع جهاز التغذية الواصل منتجاتٍ أسرع مما تستطيع آلة التعبئة في العلب معالجتها، ما يؤدي إلى انسدادات أو حالات تجاوز السعة. وعلى العكس، إذا كان جهاز التغذية أبطأ، تبقى آلة التعبئة في العلب بلا عمل، ما يُضيِّع طاقة الإنتاج.
لماذا يهم دمج جهاز التغذية مع آلة التعبئة في العلب
تؤثر العلاقة بين أجهزة التشكيل الأولي (بلودرز) والأنظمة الخاصة بتغليف الصابون في علب مباشرةً على كفاءة الخط الإنتاجي. وعندما يقوم مورِّد جهاز تغليف الصابون في علب بدمج هذه المكونات بشكلٍ سليم، يستفيد المصنّعون من انخفاض عدد التوقفات، وانخفاض معدلات الرفض، وثبات أوقات الدورة. كما يسمح الدمج للمشغلين بضبط السرعات عبر مراحل متعددة دون الحاجة إلى تدخل يدوي عند كل جهاز. وتشمل معدات تغليف الصابون الآلية الحديثة أجهزة استشعار للإرجاع ومحركات ذات سرعة متغيرة تتواصل مع أجهزة التشكيل الأولي (بلودرز)، ما يخلق إيقاع إنتاج متناسق يتكيف تلقائيًّا مع مواصفات المنتج المتغيرة أو متطلبات الجودة.
الميزات التقنية التي تُمكِّن التزامن
التحكم في السرعة المتغيرة ودمج أجهزة الاستشعار
مزود ماكينات تغليف الصابون المؤهل يزوّد ماكينات التغليف بمحركات ذات تردد متغير (VFDs) وأجهزة استشعار قربٍ تكشف تدفق المنتج القادم. وتقيس هذه الأجهزة الفراغ بين قوالب الصابون وتطوّر تلقائيًا سرعة تثبيت الماكينة لتتناسق مع إنتاج آلة التشكيل. ويعتمد التشغيل الآلي عالي السرعة لتغليف الصابون على هذه التعديلات اللحظية لمنع الاصطدامات أو عدم المحاذاة أو تسرب المنتج. كما تكتشف أجهزة الاستشعار توقف الخط العلوي أو تباطؤه، فتُفعّل إيقاف ماكينة التغليف بلطف بدلًا من انسدادها أو إجبار المنتج على المرور عبر النظام.
المناطق العازلة وأنظمة التراكم
تتضمن معدات تغليف صناديق الصابون الآلية الاحترافية غالبًا منطقة تخزين مؤقتة — وهي مساحة تراكم قصيرة بين جهاز التشكيل وآلة التغليف، وتُستخدم لتخزين كمية صغيرة من المنتج. وتقوم هذه المنطقة المؤقتة بامتصاص التقلبات الطفيفة في السرعة بين المراحل السابقة ومراحل التغليف، مما يُحسّن إيقاع خط الإنتاج ككل. ويعكس سعر آلة تغليف أصابع الصابون درجة التطور التقني لأنظمة التخزين المؤقت هذه؛ إذ تستخدم التصاميم المتقدمة وحدات تراكم خاضعة للتحكم بالمحركات servo التي تحافظ على المسافات المثلى بين القطع دون أن تؤدي إلى تلف أصابع الصابون الحساسة أو العناصر الزخرفية.
بروتوكولات الاتصال وأنظمة التحكم في خط الإنتاج
تتواصل أنظمة أتمتة تغليف الصابون عالي السرعة الحديثة عبر بروتوكولات صناعية مثل الإيثرنت أو كان-أوبن (CANopen) أو منطق التتابع القديم، وذلك حسب بنية التسهيلات الموجودة. ويقوم مورِّد آلات تغليف الصابون في علب ورقيّة، الذي يتبنّى نظرةً استباقيةً، بدمج آلة التغليف مع أنظمة الإشراف الشاملة للمصنع، ما يسمح لمُتحكِّم مركزيٍّ بإدارة السرعات عبر آلات التشكيل (Plodders) والناقلات ومعدات التغليف. ويؤدي هذا النهج المركزي إلى إلغاء الحاجة إلى التعديلات اليدوية التي يقوم بها المشغلون، كما يقلل من خطر سوء التواصل أو الأخطاء البشرية.
التطبيق العملي ومعايير الاختيار
تقييم تكوين آلة التشكيل (Plodder)
قبل الشراكة مع مورد ماكينة تغليف الصابون، يجب على المصنّعين توثيق مواصفات جهاز التشكيل (Plodder) الخاص بهم في المرحلة السابقة — أي مدى السرعة، والمسافة بين المنتجات، واتساق الاتجاه، وأي ميزات أتمتة موجودة بالفعل. وسيقوم المورد ذو الخبرة بتحليل هذه المعايير لاختيار آلة تغليف قادرة على مطابقة أداء جهاز التشكيل أو تفوقه. فإذا كان جهاز التشكيل يعمل بسرعة ٢٠٠ قطعة في الدقيقة بينما تكون سرعة آلة التغليف القصوى ١٥٠ قطعة في الدقيقة، فإن التزامن يفشل حتى لو كانت أجهزة الاستشعار متطوّرة للغاية. وعلى العكس، إذا كانت سرعة آلة التغليف أعلى بكثير من سرعة جهاز التشكيل، فيجب أن تتضمّن تصاميم المورد منطقاً ذكياً لتخفيض السرعة يمنع التشغيل دون حمل أو هدر الطاقة.
خدمات التخصيص والتكامل
موردٌ موثوقٌ لآلات تغليف الصابون في علب يقدم خدمات التخصيص ودعم التكامل لمعالجة التحديات الخاصة بالموقع. وقد يشمل ذلك إطارات المحولات الميكانيكية، وتصميم الحزم الكهربائية، وتحسين أماكن تركيب أجهزة الاستشعار، والتشغيل الميداني. ويجب أن يقوم المورد بإجراء عمليات تدقيق قبل التركيب، مع اقتراح أي تعديلات على جهاز الضغط أو ناقل الحزام اللاحق لتحسين استقرار التزامن. ويقلّل كثير من المصنّعين من تقدير تكاليف التكامل؛ أما الموردون الشفافون فيدرجون جداول المشاريع التفصيلية، ومواصفات المعدات، وضمانات الأداء التي تحمي من التأخيرات غير المتوقعة أو فشل التزامن.
التدريب والدعم المستمر
تعتمد أتمتة تغليف الصابون عالي السرعة على كفاءة المشغل والدعم التقني. ويشمل مورِّد آلة تغليف الصابون الاحترافية تدريباً شاملاً على إجراءات الإعداد وتشخيص الأعطال وضبط السرعة. ويُعد الدعم المستمر مهماً بنفس القدر؛ إذ يجب أن يوفِّر المورِّد تشخيصاً عن بُعد، وتوافراً للقطع الغيار، وخطوط دعم فني سريعة الاستجابة. وعند حدوث مشكلات في التزامن، فإن الاستجابة السريعة من المورِّد تقلِّل وقت التوقف عن العمل إلى أدنى حدٍّ وتمنع خسائر الإنتاج المتراكمة عبر الخط بأكمله.
الأسئلة الشائعة
هل يمكن لمورِّد آلة تغليف الصابون تركيب نظام تزامن مُعدَّل على المعدات الحالية؟
نعم، يمكن ترقية العديد من أنظمة التغليف في علب الصابون الحالية باستخدام حساسات حديثة ومحركات ذات سرعات متغيرة وواجهات اتصال. ومع ذلك، تتفاوت تكاليف وتعقيد عمليات الترقية بشكل كبير تبعًا لعمر المعدات الأصلية وتصميمها. ويقوم مورِّد آلات تغليف صابون الألواح بتقييم ما إذا كانت عملية الترقية مُبرَّرة اقتصاديًّا مقارنةً بشراء معدات تغليف أوتوماتيكية جديدة لعلب الصابون. وقد تفتقر آلات التغليف الميكانيكية القديمة إلى نقاط التثبيت الكافية أو السعة الكهربائية اللازمة لإجراء تعديلات الترقية، ما يجعل الاستبدال الخيار العملي الأفضل.
ما السعر الذي يعكس جودة قدرات المزامنة في آلة تغليف صابون الألواح؟
تتراوح أسعار آلات تغليف صابون الألواح عادةً بين ٥٠٬٠٠٠ دولار أمريكي و٣٠٠٬٠٠٠ دولار أمريكي، وذلك حسب السرعة ودرجة التخصيص ومستوى التطور في الأتمتة. أما المعدات القادرة على التزامن الحقيقي مع آلات التشكيل الأولي (plodders) الواقعة قبلها في خط الإنتاج — والتي تتضمن مستشعرات متقدمة ومحركات ذات تردد متغير وأنظمة تحكم متكاملة — فهي عادةً ما تكون أكثر تكلفةً من النماذج الأساسية. ومع ذلك، فإن هذا الاستثمار يُحقِّق عوائدَ إيجابيةً عبر خفض وقت التوقف عن التشغيل، وتقليل عدد القطع المرفوضة، وتسريع عمليات تغيير الخطوط الإنتاجية. ويجب أن يقدم مورِّد آلات تغليف الصابون المزودة بمعدات فائقة الجودة تبريرًا تفصيليًّا للتكلفة استنادًا إلى مقاييس الإنتاجية وتحليل العائد على الاستثمار، والمُعدّ خصيصًا لحجم إنتاجك ومزيج منتجاتك.
كيف تتعامل أتمتة تغليف الصابون عالية السرعة مع أبعاد المنتج المتغيرة؟
تشمل أتمتة تغليف الصابون عالي السرعة الحديثة أدلة منتجات قابلة للضبط، ونظام فهرسة خاضع للتحكم بواسطة محركات سيرفو، وأنظمة رؤية تكتشف التباينات في الأحجام وتتكيف معها ضمن الحدود المسموح بها من التفاوت. وتتواصل آلة تغليف الصابون مع آلات التشكيل الواقعة قبلها في خط الإنتاج لإبطاء الخط عند اكتشاف قوالب صابون أكبر من الحجم القياسي، مما يمنع حدوث انسدادات أو إدخال غير صحيح للمنتجات. ويصمّم مورّدو آلات تغليف الصابون المؤهلون أنظمة تتحمّل التفاوتات التصنيعية المعتادة دون الحاجة إلى تعديلات يدوية تستغرق وقتاً طويلاً بين دفعات المنتجات، ما يمكّن من إنجاز عمليات التغيير بين المنتجات بسرعة أكبر وتحسين استغلال خط الإنتاج.